 ×
Oct 11,2026
TIANYU Laser · ซีรีส์การล้างด้วยเลเซอร์ 30 วัน · ตอนที่ 04 · อ่านได้ภายใน 6 นาที
#การทำความสะอาดด้วยเลเซอร์ #BaseMetalDamage #Aluminium #StainlessSteel #TIANYULaser
ใช้เครื่องตัวเดียวกันกับโลหะทุกชนิด — หัวพัลส์นาโนวินาทีกำลัง 500 วัตต์ ความยาวคลื่น 1064 นาโนเมตร ความกว้างพัลส์ปรับได้ระหว่าง 1–200 นาโนวินาที จุดโฟกัสเส้นผ่านศูนย์กลาง 0.5 มิลลิเมตร สิ่งสกปรกเดียวกัน: ออกไซด์ผิวบาง ๆ ผสมกับฟิล์มน้ำมันตัดเฉือน ตัวแปรที่เปลี่ยนไปคือ วัสดุ โลหะแต่ละชนิด เพราะวัสดุเป็นผู้กำหนดทุกอย่าง
คำว่า "ความเสียหาย" ที่นี่ไม่ใช่ความรู้สึก แต่หมายถึงสิ่งวัดได้สามประการ ดังนี้ การสูญเสียมวลของโลหะพื้นฐาน ,การเปลี่ยนแปลงของรูปทรงผิว (Ra) , หรือ การเปลี่ยนแปลงเชิงโลหะวิทยา — เช่น สีจากความร้อน หลุมเล็ก ๆ หรือการเกิดภาวะไวต่อการกัดกร่อน หากไม่มีสิ่งใดในสามประการนี้ปรากฏขึ้น แสดงว่าลำแสงนั้นปลอดภัย
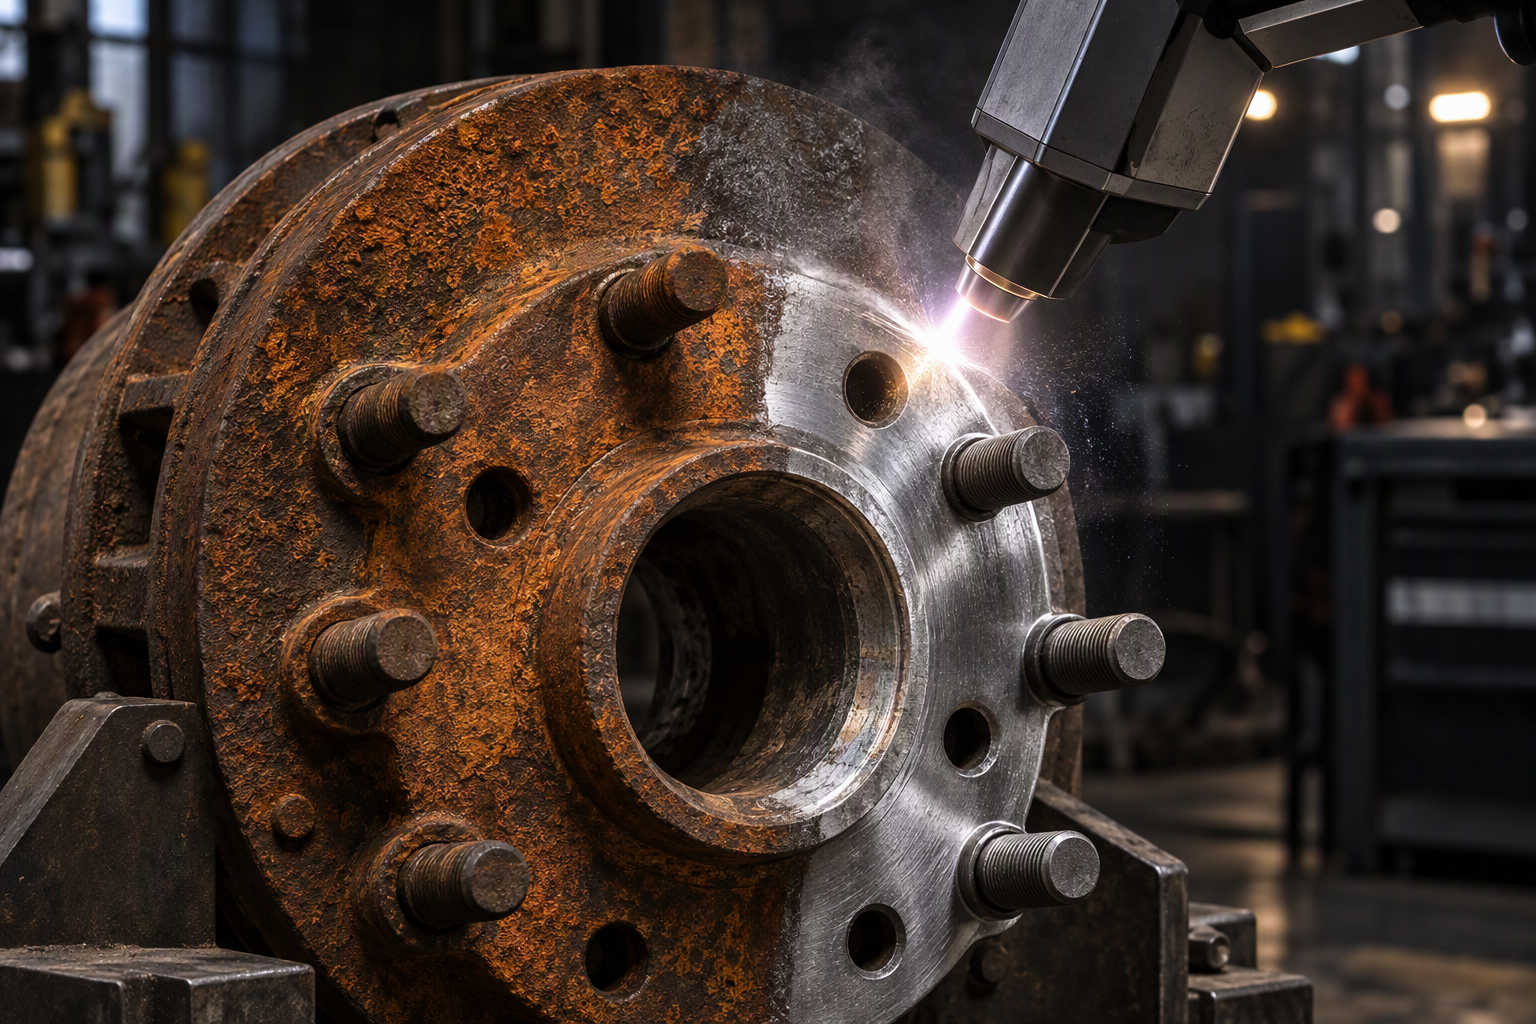
▴ เป้าหมายในภาพเดียว: คราบสกปรกหายไป ผิวโลหะพื้นฐานยังคงสมบูรณ์ บทความทั้งหมดกล่าวถึงการรักษาตำแหน่งอยู่ทางซ้ายของเส้นนั้น
ก่อนยิงแต่ละรอบ คุณสมบัติของวัสดุสามประการเป็นตัวกำหนดระดับความยากลำบากที่คุณจะเผชิญ ไม่มีข้อใดเกี่ยวข้องกับ "ความแข็ง"
| วัสดุ | ความสามารถในการสะท้อนแสงที่ความยาวคลื่น 1064 นาโนเมตร | จุดละลาย | ความนำความร้อน | ความเสี่ยงต่อความเสียหาย |
|---|---|---|---|---|
| อลูมิเนียม (6061) | ~92% (ลดลงเมื่ออุณหภูมิสูงขึ้น) | 660 °C | 205 วัตต์/เมตร·เคลวิน | สูง |
| ทองแดง / ทองเหลือง | ~95% (สูงสุด) | 1,085 °C | 401 วัตต์/เมตร·เคลวิน | ปานกลาง–สูง |
| สแตนเลส 304 | ~65% | 1,400–1,450 องศาเซลเซียส | 16 วัตต์/เมตร·เคลวิน | ต่ำ |
อ่านเป็นลำดับต่อเนื่อง: การสะท้อนแสงสูง หมายความว่าลำแสงสะท้อนกลับแทนที่จะทำงานตามปกติ ผู้ปฏิบัติงานจึงเพิ่มกำลังไฟฟ้าขึ้น — แล้ว จุดหลอมเหลวต่ำ บวก ความนำความร้อนสูง หมายความว่าพลังงานส่วนเกินนั้นแผ่กระจายออกไปด้านข้างและหลอมผิวบางๆ นี่คือกับดักที่อลูมิเนียมและทองแดงสร้างขึ้นอย่างแม่นยำ สแตนเลสกลับกันโดยสิ้นเชิง: มันดูดซับพลังงานได้ดี หลอมละลายที่อุณหภูมิสูง และนำความร้อนออกช้า ทำให้พลังงานคงอยู่ตรงตำแหน่งที่คุณเล็งไว้
จุดหลอมเหลวของอลูมิเนียมอยู่ที่ 660 องศาเซลเซียส — ต่ำกว่าเหล็กที่ผู้ปฏิบัติงานส่วนใหญ่เคยฝึกใช้งาน — และสามารถดึงความร้อนออกไปได้เร็วกว่าเหล็กถึงห้าเท่า หากป้อนพลังงานมากเกินไป จะเกิด คราบสีเทาหม่น บริเวณที่เคยเคลือบแอนโนไดซ์ไว้ พร้อมทั้งรอยขรุขระจุลภาคที่สัมผัสได้ด้วยเล็บ
ช่วงปลอดภัย: รักษาความหนาแน่นพลังงาน (ฟลูเอนซ์) ให้อยู่ต่ำกว่าค่าโดยประมาณ 2 จูลต่อตารางเซนติเมตร ในทางปฏิบัติ หมายถึงการใช้พัลส์สั้นและกำลังเฉลี่ยต่ำ ไม่ใช่การใช้กำลังสูงแบบไม่คำนึงถึงผลข้างเคียง
สังเกตสิ่งต่อไปนี้: บริเวณเงาสีเงินสดใสที่เปลี่ยนเป็นสีเทาด้าน นั่นคือชั้นออกไซด์กำลังหลุดออก และหมายความว่าคุณใกล้จะแตะถึงพื้นผิวฐานแล้ว
ทองแดงสะท้อนแสงความยาวคลื่น 1064 นาโนเมตรประมาณ 95%ร้อยละ — มีเพียงโฟตอนหนึ่งในยี่สิบเท่านั้นที่ทำปฏิกิริยาอย่างมีประสิทธิภาพ วิธีแก้ไขแบบผิวเผินคือการเพิ่มกำลังเลเซอร์ ซึ่งก็เป็นสาเหตุหลักที่ทำให้ทองแดงไหม้เสียหาย นอกจากนี้ยังมีปัญหาที่สองที่แยบยลยิ่งกว่า คือลำแสงที่สะท้อนกลับอาจเดินทาง ย้อนกลับตามแนวเส้นทางแสง เข้าสู่แหล่งกำเนิด
ช่วงปลอดภัย: เอียงหัวเลเซอร์ 5–10 องศาจากแนวตั้งฉาก เพื่อให้ลำแสงสะท้อนไม่กระทบช่องรับแสง และใช้พัลส์ที่ยาวขึ้นแทนการเพิ่มความร้อน เพื่อกระจายภาระให้สม่ำเสมอ
สังเกตสิ่งต่อไปนี้: ผิวเงาสีชมพูหรือมีรอยเป็นหลุม ทองแดงไม่มีฟิล์มออกไซด์ป้องกันใดๆ มาบดบังไว้ — เมื่อเริ่มเปลี่ยนสี หมายความว่าผิวถูกกัดกร่อนแล้ว
สแตนเลสดูดซับลำแสงได้ดี (~65%) หลอมละลายที่อุณหภูมิสูงกว่า 1,400 องศาเซลเซียส และนำความร้อนออกช้า ชุดคุณสมบัตินี้ทำให้มันเป็นวัสดุที่ ‘เป็นมิตร’ ที่สุดในสามชนิด — หน้าต่างความปลอดภัยที่กว้างนี้เอง คือเหตุผลหลักที่การล้างด้วยเลเซอร์แพร่หลายในอุตสาหกรรมอาหาร นม และยา
แต่คำว่า ‘ปลอดภัย’ ไม่ได้หมายความว่า ‘ไม่มีกฎเกณฑ์’ ยังมีสองสิ่งที่อาจก่อปัญหา ได้แก่ ก สีรุ้งจากความร้อน หากคุณทิ้งลำแสงไว้นานเกินไป และ การสร้างความไว้วางใจ — การตกตะกอนของโครเมียมคาร์ไบด์ที่อุณหภูมิ 450–850 องศาเซลเซียส — ซึ่งจะลดความสามารถในการต้านทานการกัดกร่อนของสแตนเลสเกรด 304 ที่ผ่านการเชื่อมแล้ว โดยเฉพาะเมื่อใช้งานในสภาพแวดล้อมเคมี
สังเกตสิ่งต่อไปนี้: คราบสีเหลืองหรือสีฟ้าใดๆ บนบริเวณที่ทำความสะอาดแล้ว ซึ่งหมายความว่าพื้นผิวร้อนเกินไป — ลดกำลังลงหรือเพิ่มความเร็วในการสแกน
ตัดส่วนการตลาดออกทั้งหมด จะเหลือเพียงปุ่มปรับค่าสามตัวเท่านั้น ตั้งค่าทั้งสามตัวนี้ให้ถูกต้อง และโลหะจะปลอดภัย แต่หากตั้งค่าตัวใดตัวหนึ่งผิด ไม่ว่าแหล่งกำเนิดเลเซอร์ระดับพรีเมียมขนาดไหนก็ไม่สามารถช่วยชิ้นส่วนนั้นได้
| เลือก | ควบคุมอะไรบ้าง | เพิ่มค่าขึ้นและ… |
|---|---|---|
| ฟลูเอนซ์ (จูลต่อตารางเซนติเมตร) | พลังงานที่ส่งผ่านต่อหน่วยพื้นที่ ต่อหนึ่งพัลส์ | โลหะพื้นฐานเริ่มถูกกัดกร่อน |
| ความกว้างของแรงกระแทก (นาโนวินาที) | ระยะเวลาที่พลังงานนั้นใช้ในการซึมผ่าน | ความร้อนแพร่ลึกขึ้น — พื้นที่ที่ได้รับผลกระทบจากความร้อนขยายตัว |
| อัตราการทับซ้อน / ความเร็วในการสแกน (%) | จำนวนพัลส์ที่ตกกระทบจุดเดียวกัน | การให้ความร้อนสะสม ทำให้เกิดสีเปลี่ยน และการบิดงอ |
นี่คือเวอร์ชันที่ใช้งานจริง — ช่วงค่าเริ่มต้นที่เราให้ลูกค้าสำหรับหัวเลเซอร์แบบพัลส์นาโนวินาทีกำลัง 500 วัตต์ ให้ถือว่าเป็นจุดเริ่มต้นเท่านั้น ไม่ใช่กฎตายตัว และควรตรวจสอบด้วยชิ้นงานเศษเสมอ
| โลหะ | ฟลูเอนซ์ | ความกว้างของแรงกระแทก | กำลังไฟเฉลี่ย | การเชื่อมซ้อน |
|---|---|---|---|---|
| อะลูมิเนียม 6061 | ต่ำกว่า 2 จูลต่อตารางเซนติเมตร | 50–100 ns | 100–300 วัตต์ | ~60% |
| ทองแดง / ทองเหลือง | 1–3 จูลต่อตารางเซนติเมตร | 100–150 นาโนวินาที | 300–500 วัตต์ | ~50% |
| สแตนเลส 304 | 2–5 จูลต่อตารางเซนติเมตร | 100–200 นาโนวินาที | 200–500 วัตต์ | ~50–70% |
นี่คือการเปรียบเทียบที่ไม่มีผู้ใดเผยแพร่ บนแผ่นอลูมิเนียมหนา 1.5 มิลลิเมตรที่มีออกไซด์บาง ๆ สิ่งเหล่านี้คือสิ่งที่แต่ละวิธีทำกับโลหะ ใต้ผิวหนัง สิ่งปนเปื้อน
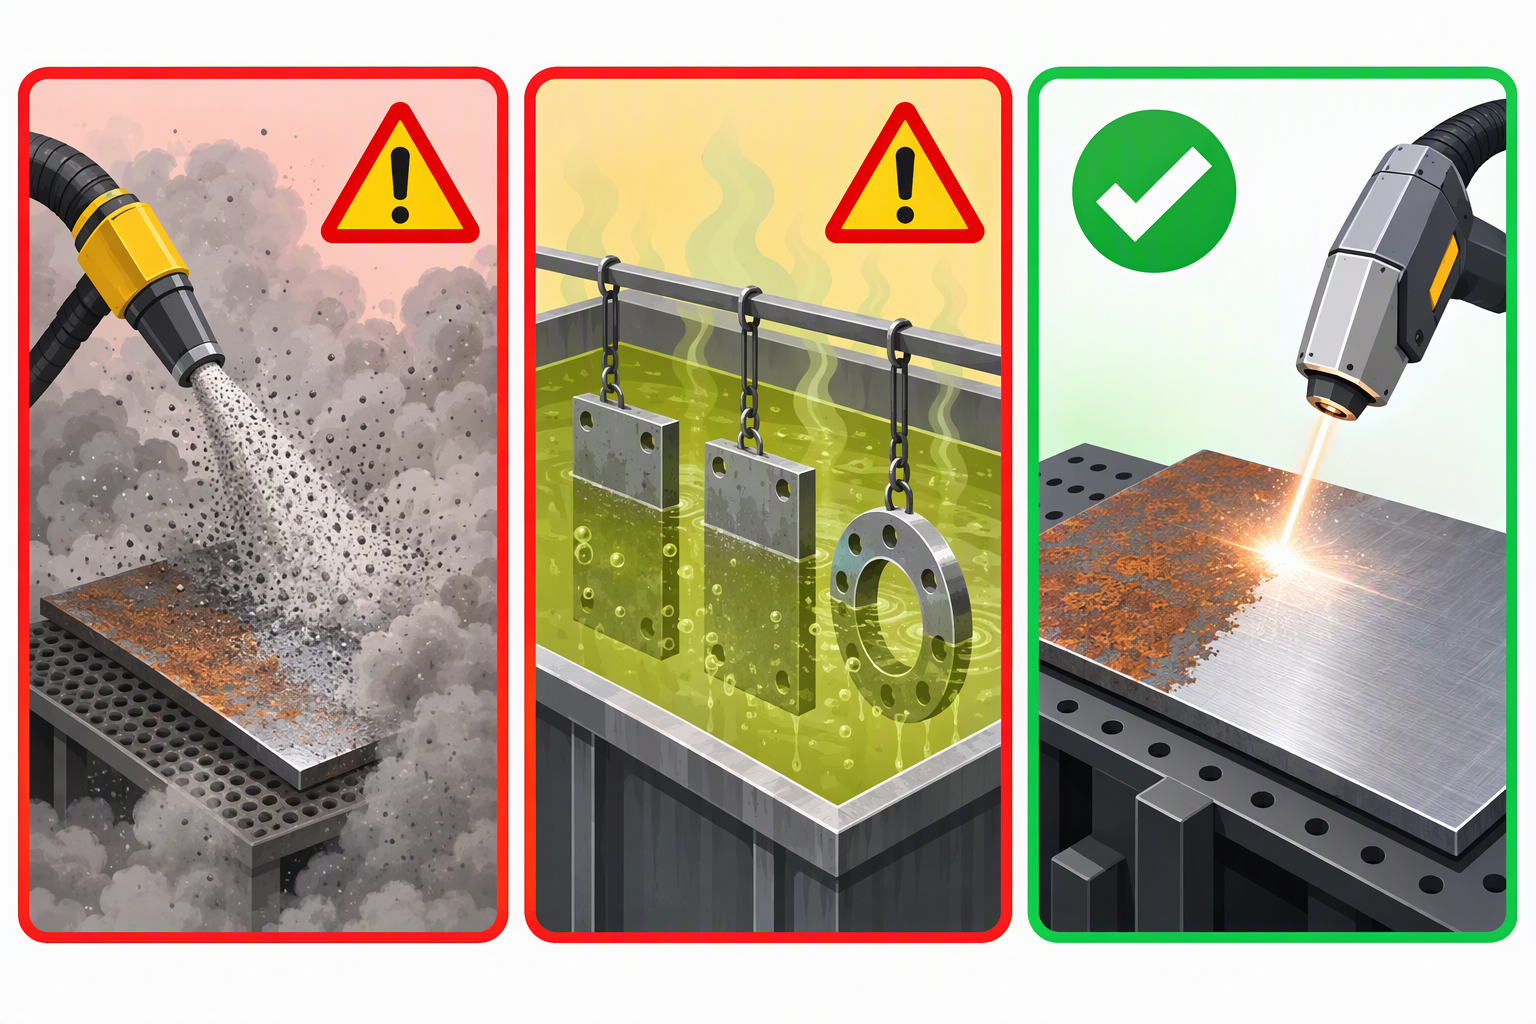
▴ การพ่นทรายและการใช้สารเคมีต่างก็ทำงานได้ — โดยการสูญเสียส่วนหนึ่งของชิ้นงาน ขณะที่เลเซอร์ทำงานโดยไม่กระทบต่อชิ้นงานเลย
| วิธี | ปริมาณโลหะพื้นฐานที่ถูกขจัดออก | ความหยาบของพื้นผิวใหม่ (Ra) | ผลข้างเคียงต่อชิ้นงาน | สรุปผล |
|---|---|---|---|---|
| การเป่าทราย | 3–6 ไมโครเมตรต่อการผ่านหนึ่งครั้ง | 3–6 ไมโครเมตร — หยาบ | สื่อฝังตัว ทำให้แผ่นบางบิดเบี้ยว | ผลกระทบ |
| การขัดด้วยล้อขัด / แปรงลวด | 20–50 ไมโครเมตรต่อการผ่านหนึ่งครั้ง | หยาบ มีทิศทาง | คราบสีจากความร้อน ทำลายชั้นป้องกัน | ผลกระทบ |
| สารเคมี / กรด | การกัดกร่อน 5–30 ไมโครเมตร | ไม่เรียบ | เสี่ยงต่อการเปราะจากไฮโดรเจน ของเสียที่เกิดขึ้น | ผลกระทบ |
| การเป่าด้วยน้ำแข็งแห้ง | ~0 ไมโครเมตร | ไม่มีการเปลี่ยนแปลง | ช้า ไม่มีพื้นผิวให้เคลือบยึดเกาะ | ปลอดภัยแต่ช้า |
| เลเซอร์ (แบบพัลส์นาโนวินาที ปรับค่าได้) | 0–5 ไมโครเมตร ควบคุมได้ | ไม่เปลี่ยนแปลง — หรือทำให้หยาบขึ้นโดยตั้งใจ | ไม่มีเลย หากตั้งค่าพารามิเตอร์ถูกต้อง | ปลอดภัยที่สุดและเร็วที่สุด |
บรรทัดสำคัญคือบรรทัดสุดท้าย เลเซอร์เป็นวิธีเดียวที่ปริมาณโลหะฐานที่ถูกขจัดออกเป็น การตั้งค่า ผลโดยตรง ไม่ใช่ผลรอง — และค่าการตั้งค่านั้นสามารถอยู่ใกล้ศูนย์ได้
ท่านไม่จำเป็นต้องใช้ห้องปฏิบัติการโลหะวิทยาเพื่อสังเกตการล้างมากเกินไป ถ้าปรากฏสัญญาณใดสัญญาณหนึ่งเหล่านี้ ให้หยุดทันที ลดกำลังลง 10–20% แล้วทดสอบใหม่
| สัญญาณ | สถานที่ที่คุณพบ | ความหมายของมันคืออะไร |
|---|---|---|
| สีรุ้ง / สีฟาง | สแตนเลส รอบบริเวณที่ทำความสะอาด | พื้นผิวร้อนจัด — ออกไซด์กำลังก่อตัวขึ้นใหม่ |
| คราบสีเทาหม่น | อลูมิเนียม | การชุบอะโนไดซ์ / ออกไซด์ตามธรรมชาติถูกขจัดออกไป ทำให้พื้นผิวฐานปรากฏให้เห็น |
| เงาสีชมพูหรือมีรอยเป็นหลุม | ทองแดงและเหลือง | พื้นผิวถูกกัดกร่อนอยู่แล้ว — ไม่สามารถย้อนกลับได้ |
เครื่องจักรแต่ละเครื่องและโลหะผสมแต่ละชนิดมีความแตกต่างกันเล็กน้อย ดังนั้นคำตัดสินสุดท้ายจึงขึ้นอยู่กับการทดลองของท่านเองเสมอ ให้ดำเนินขั้นตอนนี้หนึ่งครั้งต่อวัสดุแต่ละชนิด และท่านจะไม่ต้องเดาอีกเลย
กฎคือ ทำความสะอาดจนสิ่งสกปรกหายไปหมด แล้วจึงหยุด ทันทีที่คุณกดเพิ่มอีกนิดเพื่อให้ผิวดูเงาขึ้น คุณก็เริ่มทำการกัดกร่อนชิ้นงานแล้ว
▴ เครื่องทำความสะอาดด้วยเลเซอร์แบบพัลส์แบบพกพา TIANYU กำลัง 500 วัตต์ — ปรับความกว้างของพัลส์ได้ระหว่าง 1–200 นาโนวินาที จึงสามารถตั้งค่าช่วงพารามิเตอร์ที่ปลอดภัยสำหรับอลูมิเนียม ทองแดง และสแตนเลสได้อย่างแม่นยำ ผ่านมาตรฐาน CE มีให้เลือกทั้งช่วงกำลัง 100–6,000 วัตต์
👉 ส่งรายละเอียดโลหะผสมของคุณมาให้เรา — เราจะให้ช่วงพารามิเตอร์ที่ปลอดภัยฟรี
แจ้งเราทราบถึง วัสดุและความหนา โลหะผสมที่คุณใช้ พร้อมทั้งสิ่งสกปรกที่ต้องการกำจัด เราจะตอบกลับภายใน 24 ชั่วโมง พร้อมระบุค่า fluence, ความกว้างของพัลส์ และกำลังที่แนะนำ รวมทั้งใบเสนอราคา
เกี่ยวกับอู่ฮั่น เทียนหยู่ เลเซอร์
อู่ฮั่น เมาเหอ เถียนหยู่ เลเซอร์ อุปกรณ์ จำกัด — ระบบเลเซอร์แบบพกพา ตั้งโต๊ะ และหุ่นยนต์สำหรับการทำความสะอาดและเชื่อมด้วยเลเซอร์ กำลังไฟตั้งแต่ 100 วัตต์ ถึง 6,000 วัตต์
ผ่านการรับรองมาตรฐาน CE ส่งออกไปยังยุโรป เอเชียตะวันออกเฉียงใต้ และตะวันออกกลาง
ให้บริการ OEM / ODM สำหรับโครงเรือน แหล่งจ่ายไฟ และความกว้างของการสแกน
ตอนที่ 4 ของซีรีส์ "คำถามเกี่ยวกับการล้างด้วยเลเซอร์ 30 ข้อ"
ถัดไป → "เครื่องทำความสะอาดด้วยเลเซอร์สามารถกำจัดสิ่งสกปรกประเภทใดได้บ้าง? อธิบายเรื่องสนิม น้ำมัน สี ออกไซด์ และสลากรอบรอยเชื่อม"
ติดตามเรา — ทุกวันจะมีเคล็ดลับที่ใช้งานได้จริงหนึ่งข้อ

 EN


