Oct 11,2026
TIANYU Laser · Серия «Лазерная очистка за 30 дней» · Выпуск № 04 · Чтение займёт 6 минут
#lasercleaning #ПовреждениеОсновногоМеталла #Алюминий #НержавеющаяСталь #TIANYULaser
Один и тот же станок для каждого металла — импульсная головка мощностью 500 Вт с наносекундными импульсами, длина волны 1064 нм, регулируемая длительность импульса от 1 до 200 нс, диаметр пятна 0,5 мм. Одинаковое загрязнение: лёгкий поверхностный оксид плюс плёнка смазочно-охлаждающей жидкости. Изменялся только материал , поскольку материал определяет всё.
«Повреждение» здесь — не ощущение. Это один из трёх измеримых параметров: потеря массы основного металла ,изменение профиля поверхности (Ra) , или металлографическое изменение — цветной оттенок от нагрева, питтинг или сенсибилизация. Если ни один из этих трёх признаков не проявился, луч был безопасным.
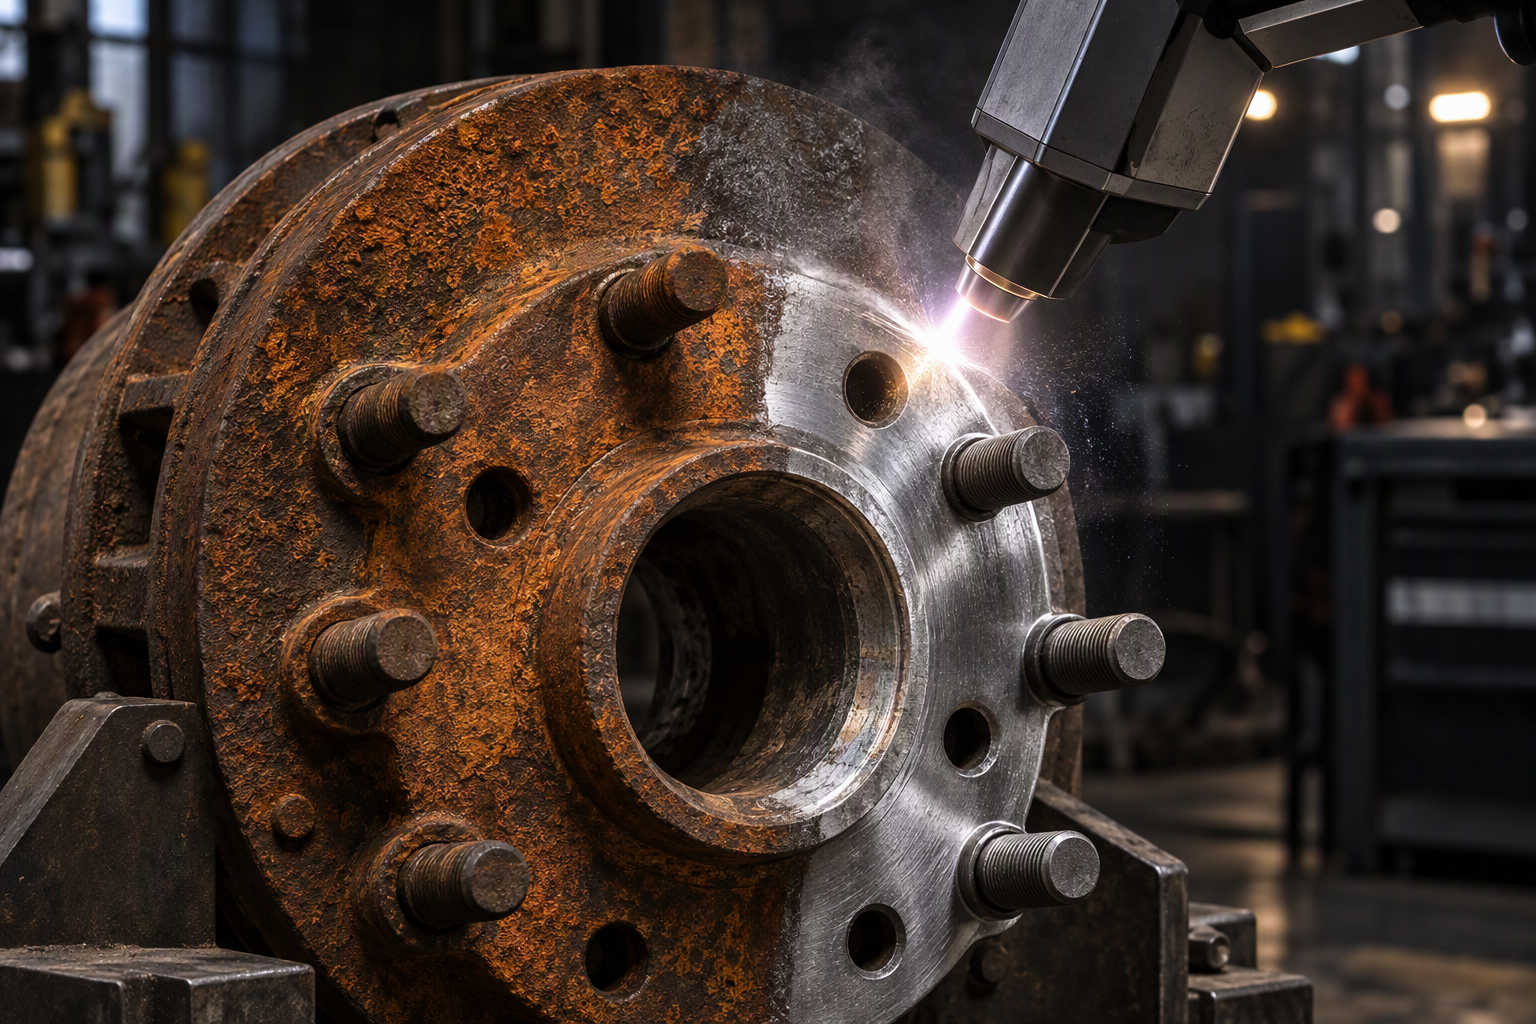
▴ Цель на одном рисунке: загрязнение удалено, основной металл не затронут. Вся статья посвящена тому, чтобы оставаться слева от этой границы.
Перед испытаниями на пробиваемость три физических свойства определяют степень риска. Ни одно из них не является «твердостью».
| Материал | Коэффициент отражения при длине волны 1064 нм | Температура плавления | Теплопроводность | Риск повреждения |
|---|---|---|---|---|
| Алюминий (6061) | ~92 % (снижается по мере нагрева) | 660 °C | 205 Вт/м·К | Высокий |
| Медь / латунь | ~95 % (максимальное значение) | 1085 °C | 401 Вт/(м·К) | Средний–Высокий |
| Нержавеющая сталь 304 | ~65% | 1400–1450 °C | 16 Вт/м·К | Низкая |
Читайте как цепочку: высокая отражательная способность означает, что луч отражается вместо того, чтобы работать, поэтому операторы повышают мощность — а затем низкая температура плавления плюс высокая теплопроводность означает, что избыточная мощность распространяется в стороны и плавит тонкий поверхностный слой. Именно в этом и заключается ловушка, подстроенная алюминием и медью. Нержавеющая сталь — наоборот: она хорошо поглощает энергию, интенсивно плавится и медленно отводит тепло, поэтому энергия остаётся там, куда вы её направляете.
Температура плавления алюминия составляет 660 °C — ниже, чем у стали, на которой большинство операторов проходили обучение, — и он отводит тепло в пять раз быстрее. При избыточной подаче энергии возникает тусклая серая мазня там, где раньше находилось анодное покрытие, а также микропористость, которую можно почувствовать ногтем.
Безопасный диапазон: удельная плотность энергии (флюенс) должна оставаться ниже примерно 2 Дж/см² на практике это означает короткие импульсы и низкую среднюю мощность, а не грубую силу.
Обращайте внимание на: яркое серебристое пятно, становящееся матово-серым. Это означает, что оксидный слой удаляется, и вы на один шаг ближе к подложке.
Медь отражает около 95%длины волны 1064 нм — только один фотон из двадцати выполняет полезную работу. Наивное решение — повысить мощность, и именно так люди обжигают медь. Существует также вторая, более скрытая проблема: отражённый луч может двигаться обратно по оптическому пути к источнику.
Безопасный диапазон: наклонить головку на 5–10° от нормали так, чтобы отражение промахнулось апертуру, и использовать более длинный импульс для распределения нагрузки вместо более интенсивного.
Обращайте внимание на: розоватый или ямчатый блеск. Медь не имеет защитного оксидного слоя, за которым можно было бы скрыться: как только она теряет цвет, поверхность уже подверглась травлению.
Нержавеющая сталь хорошо поглощает лазерный луч (~65 %), плавится при температуре выше 1400 °C и медленно отводит тепло. Такое сочетание делает её самой дружелюбной из трёх материалов — широкое «безопасное окно» как раз и стало причиной того, что лазерная очистка получила распространение в производстве продуктов питания, молочной продукции и фармацевтических препаратов.
Однако «безопасность» не означает «отсутствие правил». Два фактора по-прежнему вызывают проблемы: во-первых, радужный термический оттенок при чрезмерном удержании луча и, во-вторых, сенсибилизация — выделение карбида хрома в диапазоне температур 450–850 °C — что незаметно снижает коррозионную стойкость сварных соединений из стали марки 304 при эксплуатации в химической промышленности.
Обращайте внимание на: любой жёлтый или синий оттенок на очищенном участке. Это означает, что поверхность перегрелась — уменьшите мощность или увеличьте скорость сканирования.
Уберите маркетинговую шелуху — и останется всего три регулятора. Настройте их правильно — металл будет в безопасности; ошибитесь хотя бы в одном — никакой «премиальный лазерный источник» не спасёт деталь.
| Циферблат | Что контролирует | Повысьте значение, и… |
|---|---|---|
| Плотность энергии (Дж/см²) | Энергия, передаваемая на единицу площади за один импульс | основной металл начинает аблировать |
| Ширина импульса (нс) | Сколько времени требуется для проникновения этой энергии | тепло распространяется глубже — зона термического влияния увеличивается |
| Перекрытие / скорость сканирования (%) | Сколько импульсов попадает в одну и ту же точку | накопительный нагрев, изменение оттенка, деформация |
Вот практическая версия — начальные параметры, которые мы предоставляем заказчикам для импульсной головки мощностью 500 Вт с длительностью импульса в наносекундах. Используйте их как отправные точки, а не как окончательные значения, и всегда проверяйте на образцах.
| Металл | Плотность энергии | Ширина импульса | Средняя мощность | Накладной |
|---|---|---|---|---|
| Алюминий 6061 | < 2 Дж/см² | 50–100 нс | 100–300 Вт | ~60% |
| Медь / латунь | 1–3 Дж/см² | 100–150 нс | 300–500 Вт | ~50% |
| Нержавеющая сталь 304 | 2–5 Дж/см² | 100–200 нс | 200–500 Вт | ~50–70% |
Это сравнение никто не публикует. На алюминиевой панели толщиной 1,5 мм с лёгким окислением вот что делает с металлом каждый метод под загрязнение.
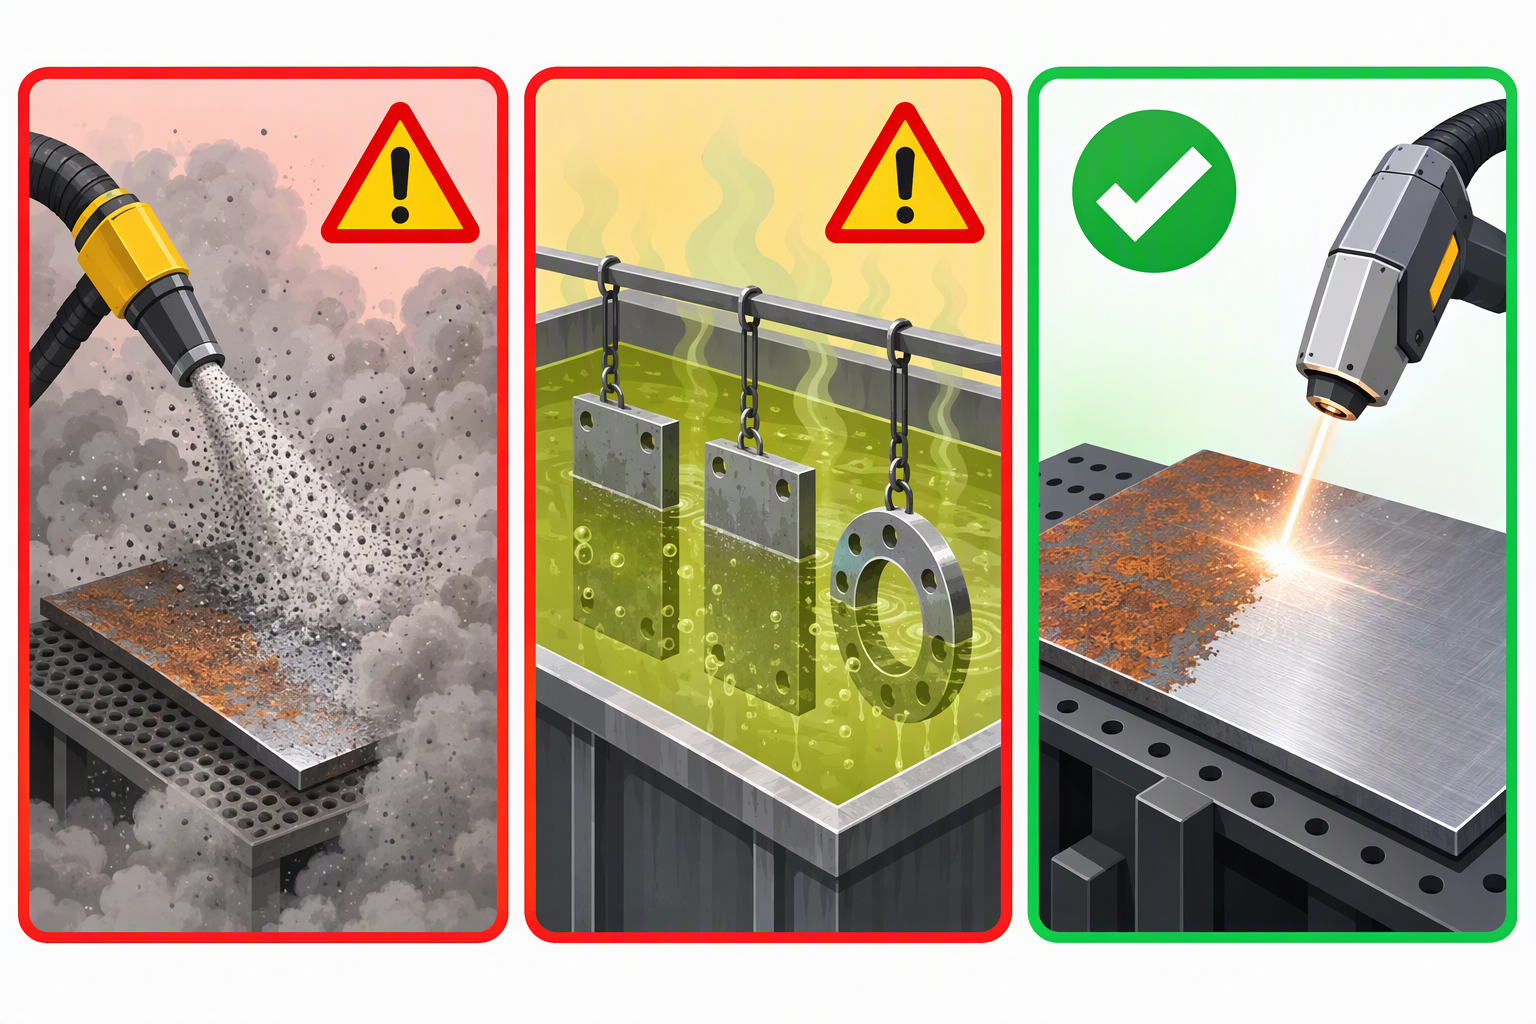
▴ Пескоструйная обработка и химические средства работают — за счёт частичного разрушения детали. Лазер работает, не затрагивая деталь.
| Метод | Удалённый основной металл | Новый профиль поверхности (Ra) | Побочный эффект на деталь | Вывод |
|---|---|---|---|---|
| Песочница | 3–6 мкм за проход | 3–6 мкм — грубая | Внедрение абразивного материала, искажение тонкого листа | Ущерб |
| Шлифование / проволочная щётка | 20–50 мкм за проход | Грубая, направленная | Термический оттенок, удаление защитного слоя | Ущерб |
| Химическая / кислотная обработка | травление на 5–30 мкм | Неровный | Риск водородного охрупчивания, образование отходов | Ущерб |
| Очистка сухим льдом | ~0 мкм | Без изменений | Медленно, отсутствует профиль для закрепления покрытий | Безопасная, но медленная |
| Лазер (наносекундные импульсы, настроенный) | 0–5 мкм, регулируемо | Без изменений — или намеренно шероховатая | Отсутствуют, если параметры выбраны правильно | Самый безопасный и быстрый |
Ключевая фраза — последняя. Лазер — единственный метод, при котором объём удаляемого базового металла является настройка , а не следствием — и этот параметр может быть близок к нулю.
Для выявления чрезмерной очистки не требуется лаборатория по металловедению. Любой из этих признаков означает: немедленно остановиться, снизить мощность на 10–20 % и провести повторное тестирование.
| Сигнал | Где вы это встречаете | Что это значит |
|---|---|---|
| Радужный / соломенный оттенок | Нержавеющая сталь, вокруг чистого участка | Поверхность нагрелась — оксид восстанавливается |
| Тусклая серая мазня | Алюминия | Анодирование / естественный оксид удалён, обнажен основной материал |
| Розоватый или пористый блеск | Медь и латунь | Поверхность уже травлена — необратимо |
Каждый станок и каждый сплав немного отличаются, поэтому окончательное решение всегда принимается на вашем рабочем месте. Выполните эту процедуру один раз для каждого материала — и больше никогда не будете гадать.
Правило: очищайте до полного удаления загрязнений, а затем остановитесь. В тот момент, когда вы решите «добавить чуть-чуть» для более яркого финиша, вы уже начинаете обрабатывать деталь.
▴ Портативный импульсный очиститель TIANYU мощностью 500 Вт — регулируемая длительность импульса от 1 до 200 нс, что позволяет подобрать безопасный диапазон параметров для алюминия, меди и нержавеющей стали. Имеет сертификат СЕ; доступны модели мощностью от 100 до 6 000 Вт.
👉 Направьте нам информацию о вашем сплаве — получите безопасный диапазон параметров бесплатно
Сообщите нам материал и толщина , а также, что именно вы хотите удалить. Мы направим рекомендованные значения плотности энергии, длительности импульса и мощности — а также коммерческое предложение — в течение 24 часов.
О компании Wuhan TIANYU Laser
Wuhan Maohe Tianyu Laser Equipment Co., Ltd. — портативные, настольные и роботизированные лазерные системы очистки и сварки мощностью от 100 Вт до 6 000 Вт.
Сертифицировано по стандарту CE. Экспорт в Европу, Юго-Восточную Азию и Ближний Восток.
Возможны OEM/ODM-решения для корпуса, источника питания и ширины сканирования.
Часть 04 серии «30 вопросов о лазерной очистке».
Далее → «Что может удалить лазерный очиститель? Ржавчина, масло, краска, оксиды и шлак сварных швов: объяснение»
Подписывайтесь на нас — один практический совет каждый день.

 EN



