 ×
Oct 11,2026
TIANYU Laser · Siri Pembersihan Laser 30 Hari · Nombor 04 · Bacaan 6 minit
#PembersihanLaser #BaseMetalDamage #Aluminium #StainlessSteel #TIANYULaser
Jentera yang sama untuk setiap logam — kepala berdenyut nanosekon 500 W, 1064 nm, lebar denyutan boleh laras dari 1–200 ns, saiz titik 0,5 mm. Kontaminasi yang sama: oksida permukaan ringan ditambah lapisan minyak pemotongan. Yang berubah hanyalah bahan , kerana bahan menentukan segalanya.
"Kerosakan" di sini bukanlah suatu perasaan. Ia bermaksud salah satu daripada tiga perkara yang boleh diukur: kehilangan jisim logam asas ,perubahan profil permukaan (Ra) , atau suatu perubahan metalurgi — warna kepanasan, lekuk, atau pengpekaan. Jika tiada satu pun daripada tiga ini muncul, alur itu selamat.
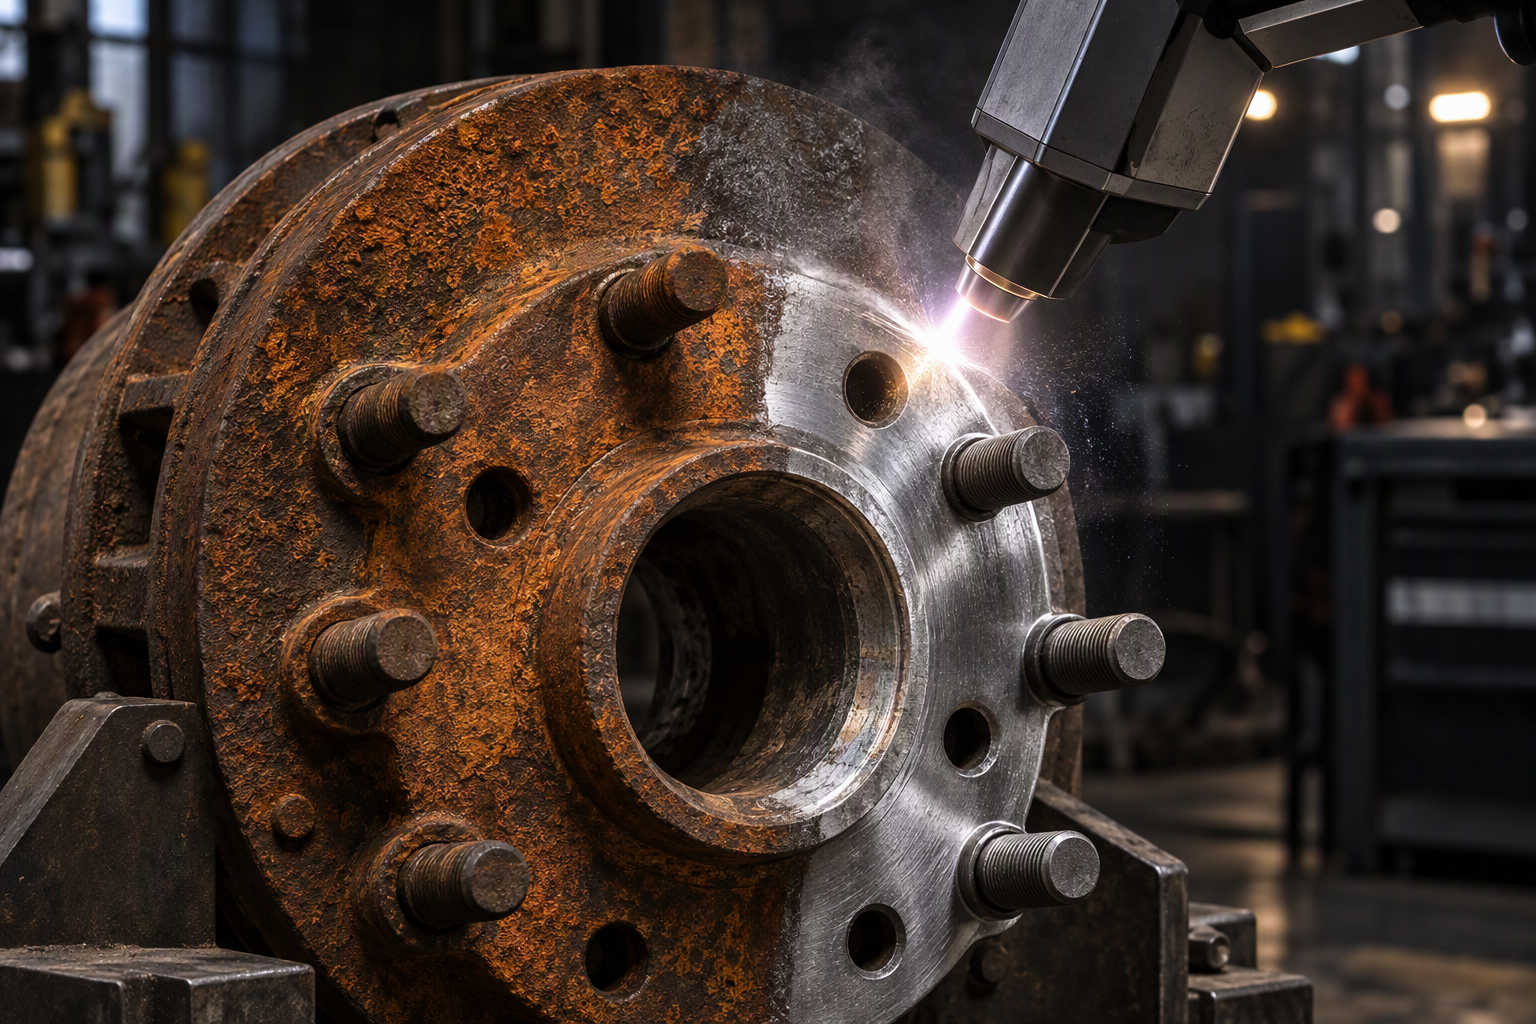
▴ Matlamat dalam satu gambar: kontaminasi hilang, logam asas tidak terjejas. Keseluruhan artikel ini membincangkan tentang kekal di sebelah kiri garis itu.
Sebelum ujian, tiga sifat bahan menentukan sejauh mana masalah yang anda hadapi. Tiada satu pun daripadanya ialah "kekerasan."
| Bahan | Kecerminan @ 1064 nm | Titik lebur | Kepadaian Tepu | Risiko kerosakan |
|---|---|---|---|---|
| Aluminium (6061) | ~92% (menurun apabila ia memanas) | 660 °C | 205 W/m·K | Tinggi |
| Kuprum / Loyang | ~95% (tertinggi) | 1,085 °C | 401 W/m·K | Sederhana–Tinggi |
| Keluli Tahan Karat 304 | ~65% | 1,400–1,450 °C | 16 W/m·K | Rendah |
Baca sebagai satu rantai: pencerminan Tinggi bermaksud sinar itu memantul bukan berfungsi, jadi operator meningkatkan kuasa — dan kemudian titik Lebur Rendah tambah ketahanan Tepu Tinggi bermaksud kuasa tambahan itu merebak ke sisi dan melebur lapisan nipis. Itulah jebakan tepat yang ditetapkan aluminium dan tembaga. Keluli tahan karat pula sebaliknya: ia menyerap dengan baik, melebur pada suhu tinggi, dan mengalirkan haba perlahan, jadi tenaga kekal di tempat anda arahkan.
Aluminium melebur pada 660 °C — lebih rendah daripada keluli yang kebanyakan operator dilatih dengannya — dan ia menarik haba lima kali lebih laju. Jika tenaga terlalu tinggi, anda akan dapat lapisan kelabu pudar di tempat anodisasi pernah berada, ditambah mikro-pitting yang boleh dirasa dengan kuku jari.
Tetingkap selamat: kekalkan ketumpatan tenaga (fluence) di bawah kira-kira 2 J/cm² . Dalam amalan, ini bermaksud pulsa pendek dan kuasa purata rendah, bukan kuasa kasar.
Perhatikan: tompok keperakan cerah yang bertukar kelabu pudar. Itulah lapisan oksida yang lenyap, dan ia bermakna anda berada satu tahap sahaja daripada substrat.
Tembaga memantul kira-kira 95%daripada cahaya 1064 nm — hanya satu foton daripada dua puluh yang melakukan sebarang kerja. Penyelesaian mudah yang tidak bijak ialah meningkatkan kuasa, dan itulah secara tepatnya cara orang membakar tembaga. Terdapat juga masalah kedua yang lebih tersembunyi: sinar yang dipantulkan boleh bergerak ke arah laluan optik masuk ke sumber.
Tetingkap selamat: condongkan kepala 5–10° daripada normal supaya pantulan terlepas daripada bukaan, dan gunakan denyutan yang lebih panjang untuk menyebarkan beban bukannya denyutan yang lebih panas.
Perhatikan: kilau kemerah-merahan atau berlubang. Tembaga tidak mempunyai oksida pelindung untuk bersembunyi — apabila ia berubah warna, ia sudah terkikis.
Keluli tahan karat menyerap sinar dengan baik (~65%), melebur di atas 1,400 °C, dan mengalirkan haba perlahan. Kombinasi ini menjadikannya bahan paling mesra daripada ketiga-tiganya — jarak selamat yang luas inilah sebabnya pembersihan laser menjadi popular dalam pembuatan makanan, susu dan farmaseutikal.
Tetapi "selamat" bukan bermaksud "tanpa peraturan." Dua perkara masih boleh menyebabkan masalah: a tintan haba pelangi jika anda berlama-lama, dan pengsensitifan — kromium karbida yang terbentuk pada suhu 450–850 °C — yang secara senyap mengurangkan rintangan kakisan pada keluli tahan karat 304 yang dilas dalam perkhidmatan kimia.
Perhatikan: sebarang warna kuning atau biru pada bahagian yang dibersihkan. Ini bermakna permukaan menjadi terlalu panas — kurangkan kuasa atau tingkatkan kelajuan imbasan.
Buang semua pemasaran dan hanya tinggal tiga pelaras. Tetapkan ketiganya dengan betul dan logam itu selamat; salah satu sahaja tidak tepat, maka tiada jumlah "sumber laser premium" yang mampu menyelamatkan komponen itu.
| Telefon | Apa Yang Dikawal | Naikkan kuasa dan… |
|---|---|---|
| Fluens (J/cm²) | Tenaga yang dihantar per unit luas, per denyutan | logam asas bermula menghilang |
| Lebar denyutan (ns) | Tempoh tenaga itu diserap | haba mengalir lebih dalam — zon terjejas (HAZ) membesar |
| Tindih / kelajuan imbas (%) | Berapa banyak denyutan mendarat pada titik yang sama | pemanasan kumulatif, warna gelap, lengkung |
Ini adalah versi praktikal — tetingkap permulaan yang kami berikan kepada pelanggan untuk kepala denyutan ns berkuasa 500 W. Anggaplah ia sebagai titik permulaan, bukan hukum mutlak, dan sentiasa sahkan pada bahan sisa.
| Logam | Fluens | Lebar denyutan | Kuasa Purata | Tindih |
|---|---|---|---|---|
| Aluminium 6061 | < 2 J/cm² | 50–100 ns | 100–300 W | ~60% |
| Kuprum / Loyang | 1–3 J/cm² | 100–150 ns | 300–500 W | ~50% |
| Keluli Tahan Karat 304 | 2–5 J/cm² | 100–200 ns | 200–500 W | ~50–70% |
Ini adalah perbandingan yang tiada siapa terbitkan. Pada panel aluminium setebal 1.5 mm dengan oksida nipis, inilah kesan setiap kaedah terhadap logam tersebut di Bawah bahan kontaminan.
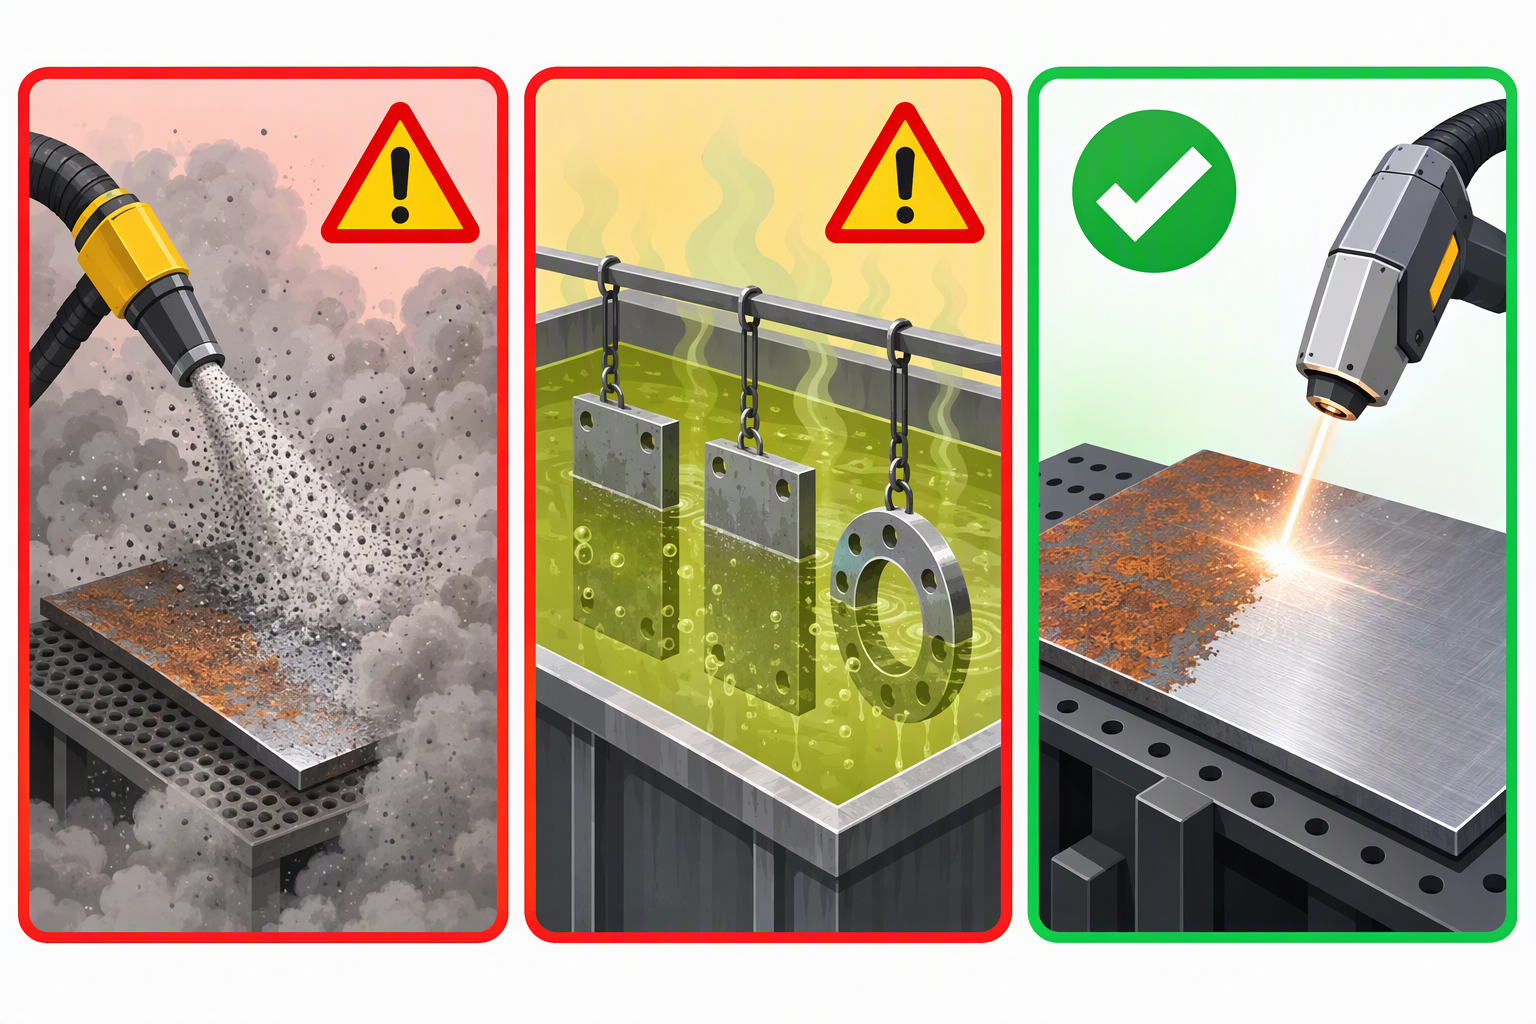
▴ Pemercikan pasir dan bahan kimia sama-sama berkesan — dengan menghilangkan sebahagian komponen tersebut. Laser berkesan dengan tidak menyentuh komponen tersebut.
| Kaedah | Logam asas dihilangkan | Profil permukaan baharu (Ra) | Kesan sampingan terhadap komponen | Keputusan |
|---|---|---|---|---|
| Pengeboran pasir | 3–6 µm setiap laluan | 3–6 µm — kasar | Penanaman media, ubah bentuk pada kepingan nipis | Merosakkan |
| Penggilapan / berus wayar | 20–50 µm setiap laluan | Kasar, berarah | Tona haba, menghilangkan lapisan pelindung | Merosakkan |
| Bahan kimia / asid | kikisan 5–30 µm | Tidak rata | Risiko kelemahan hidrogen, aliran sisa buangan | Merosakkan |
| Pemancaran Ais Kering | ~0 µm | Tidak berubah | Perlahan, tiada profil untuk menambatkan salutan | Selamat tetapi perlahan |
| Laser (pulsed ns, disetel secara tepat) | 0–5 µm, boleh dikawal | Tidak berubah — atau sengaja dibuat kasar | Tiada jika parameter betul | Paling selamat & paling pantas |
Garis utama ialah garis terakhir. Laser ialah satu-satunya kaedah di mana jumlah logam asas yang dikeluarkan ialah suatu tetapan , bukan akibat — dan tetapan itu boleh hampir sifar.
Anda tidak memerlukan makmal metalurgi untuk mengesan pembersihan berlebihan. Mana-mana satu daripada isyarat ini bermaksud berhenti, kurangkan kuasa sebanyak 10–20%, dan uji semula.
| Isyarat | Di Mana Anda Melihatnya | Apa Maknanya |
|---|---|---|
| Warna pelangi / kekuningan | Keluli tahan karat, di sekitar kawasan bersih | Permukaan menjadi panas — oksida terbentuk semula |
| Lapisan kelabu pudar | Aluminium | Anodisasi / oksida semula jadi dikupas, substrat terdedah |
| Kilau merah jambu atau berlubang | Kuprum & Loyang | Permukaan sudah terkikis — tidak boleh dipulihkan |
Setiap mesin dan setiap aloi sedikit berbeza, jadi keputusan akhir sentiasa datang daripada meja kerja anda sendiri. Jalankan rutin ini sekali untuk setiap bahan dan anda tidak perlu lagi meneka.
Peraturannya: bersihkan sehingga kotoran hilang, kemudian berhenti. Pada ketika anda menekan "sedikit lagi" untuk hasil yang lebih berkilat, anda telah mula memesin bahagian tersebut.
▴ Pembersih denyut mudah alih TIANYU 500 W — lebar denyut boleh laras dari 1–200 ns, jadi anda boleh tetapkan sempadan selamat untuk aluminium, tembaga dan keluli tahan karat. Disahkan CE, julat kuasa 100–6 000 W tersedia.
👉 Hantar aloi anda kepada kami — dapatkan julat parameter keselamatan, percuma
Beritahu kami tentang bahan dan Ketebalan , serta bahan yang ingin anda bersihkan. Kami akan membalas dengan fluens, lebar denyut dan kuasa yang disyorkan — serta sebut harga — dalam masa 24 jam.
Mengenai Wuhan TIANYU Laser
Wuhan Maohe Tianyu Laser Equipment Co., Ltd. — sistem pembersihan & pengimpalan laser mudah alih, atas meja dan robotik, julat kuasa 100 W hingga 6 000 W.
Bersijil CE. Dieksport ke Eropah, Asia Tenggara dan Timur Tengah.
OEM / ODM tersedia untuk rumah, kuasa dan lebar imbas.
Bahagian 04 siri "30 Soalan Mengenai Pembersihan Laser".
Seterusnya → "Apakah yang Boleh Dibuang oleh Pembersih Laser? Karat, Minyak, Cat, Oksida & Slag Las Diterangkan"
Ikuti kami — satu wawasan praktikal setiap hari.

 EN


