Oct 11,2026
TIANYU Laser · Serie de limpieza láser de 30 días · N.º 04 · Lectura de 6 min
#limpiezaláser #BaseMetalDamage #Aluminium #StainlessSteel #TIANYULaser
La misma máquina para cada metal — una cabeza pulsada de ns de 500 W, 1064 nm, anchura de pulso ajustable de 1–200 ns, punto de 0,5 mm. La misma contaminación: óxido superficial ligero más una película de aceite de corte. Lo único que varió fue el material , porque el material determina todo.
«Daño» aquí no es una sensación. Significa una de tres cosas medibles: pérdida de masa del metal base ,un cambio en el perfil superficial (Ra) , o un cambio metalúrgico — tonalidad térmica, picaduras o sensibilización. Si ninguna de las tres aparece, el haz fue seguro.
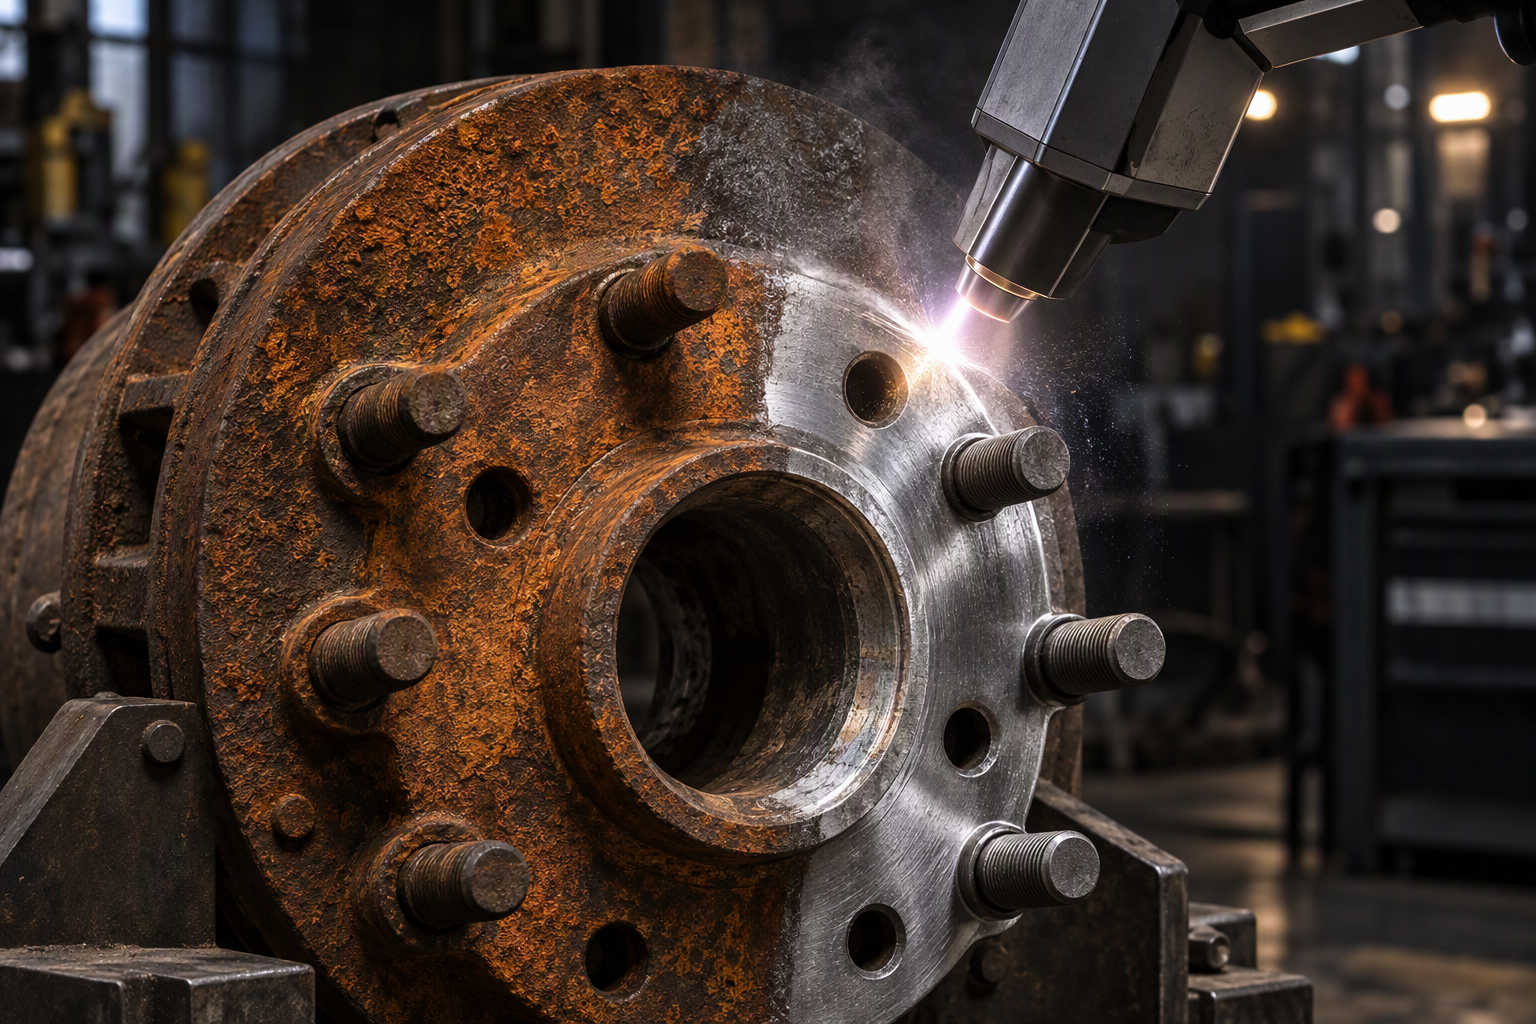
▴ El objetivo en una imagen: contaminación eliminada, metal base intacto. Todo el artículo trata sobre mantenerse a la izquierda de esa línea.
Antes de los disparos, tres propiedades del material determinan cuántos problemas tendrá usted. Ninguna de ellas es la «dureza».
| Material | Reflectividad a 1064 nm | Punto de fusión | Conductividad térmica | Riesgo de daño |
|---|---|---|---|---|
| Aluminio (6061) | ~92 % (disminuye al calentarse) | 660 °C | 205 W/m·K | Alto |
| Cobre / Latón | ~95 % (máxima) | 1085 °C | 401 W/m·K | Medio–Alto |
| Inoxidable 304 | ~65% | 1.400–1.450 °C | 16 W/m·K | Baja |
Léalo como una cadena: alta Reflectividad significa que el haz rebota en lugar de funcionar, por lo que los operadores aumentan la potencia — y entonces bajo Punto de Fusión además alta Conductividad Térmica significa que esa potencia adicional se dispersa lateralmente y funde una capa delgada. Esa es precisamente la trampa que plantean el aluminio y el cobre. El acero inoxidable es lo opuesto: absorbe bien, se funde a alta temperatura y conduce el calor lentamente, de modo que la energía permanece donde usted la dirige.
El aluminio se funde a 660 °C —una temperatura más baja que la del acero en el que la mayoría de los operadores recibieron formación— y extrae el calor cinco veces más rápido. Si aplica demasiada energía, obtendrá mancha gris opaca donde antes estaba la anodización, además de microperforaciones perceptibles al tacto con la uña.
Ventana segura: mantener la densidad de energía (fluencia) por debajo de aproximadamente 2 J/cm² . En la práctica, eso significa pulsos cortos y baja potencia media, no fuerza bruta.
Esté atento a: la zona brillante plateada que se vuelve gris mate. Esa es la capa de óxido que se desprende, y significa que está a un paso del sustrato.
El cobre refleja aproximadamente 95%de la luz a 1064 nm; solo un fotón de cada veinte realiza algún trabajo. La solución ingenua consiste en aumentar la potencia, y eso es precisamente cómo las personas queman el cobre. Existe también un segundo problema, más sutil: el haz que rebota puede viajar hacia arriba por la trayectoria óptica hasta la fuente.
Ventana segura: incline la cabeza 5–10° respecto a la normal para que el haz reflejado no alcance la abertura, y utilice un pulso más largo para distribuir la carga en lugar de uno más intenso.
Esté atento a: un brillo rosado o con hoyuelos. El cobre no tiene un óxido protector que lo proteja: una vez que se desvía de su color original, ya está grabado.
El acero inoxidable absorbe bien el haz (~65 %), se funde por encima de 1.400 °C y disipa el calor lentamente. Esa combinación lo convierte en el más amigable de los tres: la amplia ventana segura es precisamente la razón por la que la limpieza láser despegó en la fabricación alimentaria, láctea y farmacéutica.
Pero «seguro» no significa «sin reglas». Dos factores siguen siendo problemáticos: a tinte térmico iridiscente si se mantiene demasiado tiempo, y sensibilización — precipitación de carburo de cromo a 450–850 °C —, que reduce silenciosamente la resistencia a la corrosión del acero inoxidable 304 soldado en aplicaciones químicas.
Esté atento a: cualquier tonalidad amarilla o azul en la zona limpiada. Significa que la superficie se calentó demasiado: reduzca la potencia o aumente la velocidad de exploración.
Elimine la publicidad y solo quedarán tres ajustes. Configure correctamente estos tres y el metal estará seguro; si falla cualquiera de ellos, ninguna cantidad de "fuente láser premium" salvará la pieza.
| Cara | Qué controla | Auméntelo y… |
|---|---|---|
| Fluencia (J/cm²) | Energía entregada por unidad de superficie y por impulso | el metal base comienza a ablacionarse |
| Ancho de pulso (ns) | Durante cuánto tiempo debe absorberse esa energía | el calor se conduce más profundamente — la zona afectada por el calor (HAZ) aumenta |
| Solapamiento / velocidad de exploración (%) | Número de impulsos que impactan en el mismo punto | calentamiento acumulado, tonalidad, deformación |
Esta es la versión práctica: las ventanas iniciales que proporcionamos a los clientes para una cabeza pulsada en nanosegundos de 500 W. Trátelas como puntos de partida, no como una regla absoluta, y siempre verifíquelas en material de desecho.
| Metal | Fluencia | Ancho de pulso | Potencia media | Superposición |
|---|---|---|---|---|
| Aluminio 6061 | < 2 J/cm² | 50–100 ns | 100–300 W | ~60% |
| Cobre / Latón | 1–3 J/cm² | 100–150 ns | 300–500 W | ~50% |
| Inoxidable 304 | 2–5 J/cm² | 100–200 ns | 200–500 W | ~50–70% |
Esta comparación nadie la publica. En una chapa de aluminio de 1,5 mm con óxido ligero, esto es lo que hace cada método al metal debajo la contaminación.
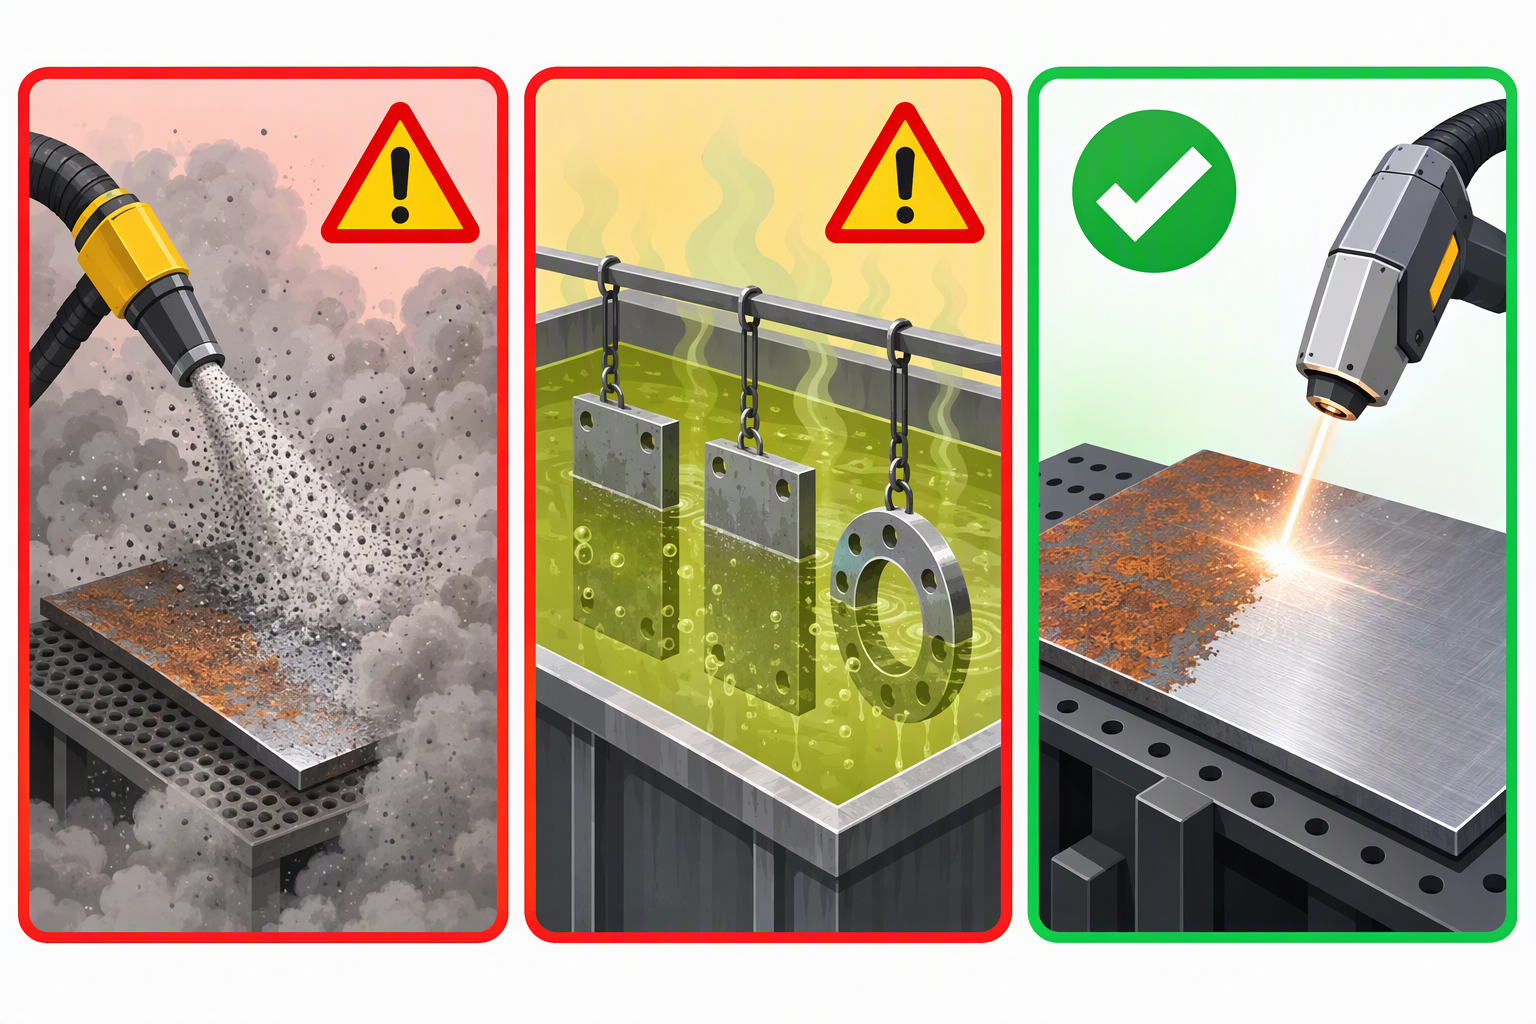
▴ La granalladora y los productos químicos funcionan — consumiendo parte de la pieza. El láser funciona dejándola intacta.
| Método | Metal base eliminado | Nuevo perfil superficial (Ra) | Efecto secundario en la pieza | Conclusión |
|---|---|---|---|---|
| La construcción de un edificio | 3–6 µm por pasada | 3–6 µm — gruesa | Incrustación de abrasivo, deformación en láminas delgadas | Daños y perjuicios |
| Rectificado / cepillado con alambre | 20–50 µm por pasada | Rugosa, direccional | Tinte térmico, elimina la capa protectora | Daños y perjuicios |
| Químico / ácido | grabado de 5–30 µm | Irregular | Riesgo de fragilización por hidrógeno, corriente de residuos | Daños y perjuicios |
| Chorro de hielo seco | ~0 µm | Sin cambios | Lento, sin perfil para anclar recubrimientos | Segura pero lenta |
| Láser (pulsado en nanosegundos, ajustado con precisión) | 0–5 µm, controlable | Sin cambios — o intencionalmente rugoso | Ninguno, si los parámetros son correctos | El más seguro y rápido |
La frase clave es la última. El láser es el único método en el que la cantidad de metal base eliminado es una configuración , no una consecuencia — y ese valor puede ajustarse casi a cero.
No necesita un laboratorio de metalurgia para detectar una limpieza excesiva. Cualquiera de estos signos indica que debe detenerse, reducir la potencia en un 10–20 % y volver a probar.
| Señal | Dónde lo encuentras | Lo que significa |
|---|---|---|
| Tinte arcoíris / paja | Acero inoxidable, alrededor de la zona limpia | La superficie se calentó demasiado: se está reformando el óxido |
| Mancha gris opaca | Aluminio | Anodizado / óxido natural eliminado; se expone el sustrato |
| Brillo rosado o con picaduras | Cobre y latón | La superficie ya está grabada: irreversible |
Cada máquina y cada aleación son ligeramente distintas, por lo que la última palabra siempre proviene de su propio banco de trabajo. Ejecute esta rutina una vez por material y nunca más tendrá que adivinar.
La regla: limpie hasta que desaparezca la suciedad y luego deténgase. En el momento en que presione «un poco más» para lograr un acabado más brillante, ya habrá comenzado a mecanizar la pieza.
▴ Limpiador portátil pulsado TIANYU de 500 W — duración ajustable del pulso de 1 a 200 ns, lo que le permite ajustar la ventana segura para aluminio, cobre y acero inoxidable. Certificado CE; rango disponible de 100 a 6 000 W.
👉 Envíenos su aleación y reciba, sin costo, la ventana segura de parámetros
Indíquenos la material y espesor , además de qué sustancia está eliminando. Le responderemos, en menos de 24 horas, con la densidad de energía (fluence), la duración del pulso (pulse width) y la potencia recomendadas, así como una cotización.
Acerca de Wuhan TIANYU Laser
Wuhan Maohe Tianyu Laser Equipment Co., Ltd. — Sistemas portátiles, de banco y robóticos de limpieza y soldadura láser, de 100 W a 6 000 W.
Certificado CE. Exportación a Europa, Asia Sudoriental y Oriente Medio.
Disponibles servicios OEM y ODM para carcasa, potencia y ancho de barrido.
Parte 04 de la serie «30 preguntas sobre limpieza láser».
Siguiente → "¿Qué puede eliminar un limpiador láser? Óxido, aceite, pintura, óxido y escoria de soldadura explicados"
Síganos — una idea práctica cada día.

 EN



