 ×
Oct 11,2026
TIANYU Laser · Seria czyszczenia laserowego trwająca 30 dni · Nr 04 · Czas czytania: 6 minut
#czyszczenie laserowe #UszkodzenieMetaluPodstawowego #Aluminium #StalNierdzewna #TIANYULaser
Ta sama maszyna dla każdego metalu — głowica impulsowa ns o mocy 500 W, długość fali 1064 nm, szerokość impulsu regulowana w zakresie 1–200 ns, średnica plamki 0,5 mm. Ta sama zanieczyszczenia: lekka warstwa tlenków powierzchniowych oraz cienka warstwa oleju cięciowego. Zmieniało się jedynie materiał metaliczne podłoże, ponieważ materiał decyduje o wszystkim.
„Uszkodzenie” w tym kontekście nie jest subiektywnym odczuciem. Oznacza jedną z trzech mierzalnych rzeczy: utratę masy podłoża metalicznego ,zmianę profilu powierzchni (Ra) , czy zmianę metalurgiczną — zabarwienie cieplne, utworzenie wgłębień lub wrażliwość na korozyjne działanie. Jeśli żadna z tych trzech rzeczy się nie pojawia, wiązka była bezpieczna.
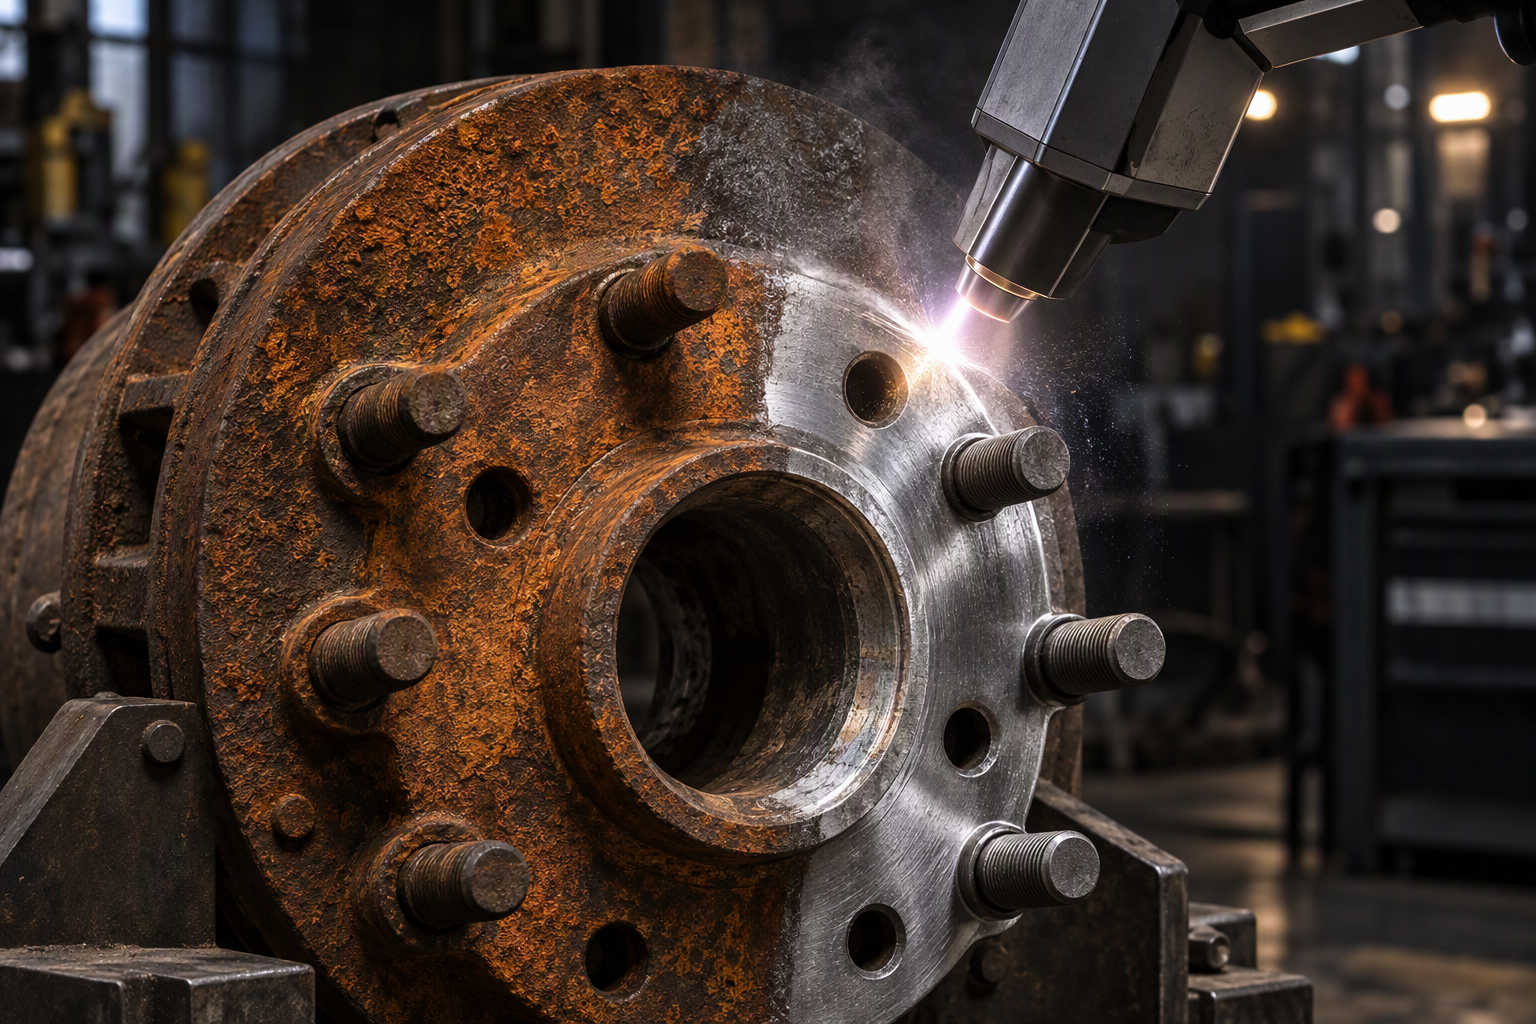
▴ Cel na jednym obrazku: zanieczyszczenia usunięte, metal podstawowy nienaruszony. Cały artykuł dotyczy pozostawania po lewej stronie tej linii.
Przed przeprowadzeniem obróbki trzy właściwości materiału decydują o stopniu zagrożenia. Żadna z nich nie to „twardość”.
| Materiał | Odbijalność przy 1064 nm | Temperatura topnienia | Przewodnictwo cieplne | Ryzyko uszkodzeń |
|---|---|---|---|---|
| Aluminium (6061) | ~92% (spada w miarę nagrzewania) | 660 °C | 205 W/m·K | Wysoki |
| Miedź / Mosiądz | ~95% (najwyższa) | 1085 °C | 401 W/m·K | Średni–Wysoki |
| Stal nierdzewna 304 | ~65% | 1400–1450 °C | 16 W/m·K | Niski |
Czytaj to jako łańcuch: wysoka Odblaskowość oznacza, że wiązka odbija się zamiast działać, więc operatorzy zwiększają moc — a następnie niski punkt topnienia plus wysoka przewodność cieplna oznacza, że dodatkowa moc rozprasza się na boki i topi cienką warstwę. To właśnie pułapka, jaką stwarzają aluminium i miedź. Stal nierdzewna działa odwrotnie: dobrze absorbuje energię, topi się w wysokiej temperaturze i powoli przewodzi ciepło, więc energia pozostaje tam, gdzie ją skierowano.
Aluminium topi się w temperaturze 660 °C — niższej niż stal, na której większość operatorów zdobywała doświadczenie — a ponadto odprowadza ciepło pięć razy szybciej. Przeciążenie energią powoduje powstanie matowa szara smuga tam, gdzie wcześniej znajdowała się anodizacja, oraz mikropęknięć, których można dotknąć paznokciem.
Bezpieczny zakres: utrzymaj gęstość energii (fluencję) poniżej około 2 J/cm² . W praktyce oznacza to krótkie impulsy i niską moc średnią, a nie użycie surowej mocy.
Zwróć uwagę na: jasny, srebrzysty obszar staje się matowy i szary. Oznacza to usunięcie warstwy tlenku i że jesteś o jeden stopień bliżej podłoża.
Miedź odbija około 95%światła o długości fali 1064 nm — tylko jeden foton na dwadzieścia wykonuje jakąkolwiek pracę. Prostą, lecz błędna metodą naprawy jest zwiększenie mocy, a dokładnie w ten sposób ludzie spalają miedź. Istnieje również drugi, bardziej ukryty problem: wiązka odbijająca się od powierzchni może poruszać się wstecz po ścieżce optycznej do źródła.
Bezpieczny zakres: nachylić głowicę o 5–10° od kierunku normalnego tak, aby odbicie ominęło otwór i użyć dłuższego impulsu, aby rozproszyć obciążenie zamiast stosować intensywniejszy impuls.
Zwróć uwagę na: różowawy lub dołkowany połysk. Miedź nie ma ochronnej warstwy tlenkowej, za którą mogłaby się ukryć — gdy już zmieni kolor, jest już wytrawiona.
Stal nierdzewna dobrze absorbuje wiązkę (~65%), topi się powyżej 1400 °C i powoli odprowadza ciepło. Ta kombinacja czyni ją najbardziej przyjazną spośród trzech — szerokie bezpieczne okno to właśnie powód, dla którego czyszczenie laserem zyskało popularność w przemyśle spożywczym, mleczarskim i farmaceutycznym.
Jednak „bezpieczne” nie oznacza „bez zasad”. Nadal istnieją dwa zagrożenia: a tęczowy odcień cieplny przy zbyt długim utrzymywaniu się wiązki oraz sensytyzacja — wytrącanie się karbidu chromu w zakresie temperatur 450–850 °C — co cicho obniża odporność na korozję spawanej stali 304 w zastosowaniach chemicznych.
Zwróć uwagę na: jakikolwiek żółty lub niebieski odcień na oczyszczonym fragmencie. Oznacza to, że powierzchnia nagrzała się — zmniejsz moc lub zwiększ prędkość skanowania.
Odrzuć marketing i pozostaną tylko trzy regulacje. Jeśli dobrze je dobrać, metal pozostaje bezpieczny; jeśli choć jedna będzie błędna, żadne "premium źródło laserowe" nie uratuje elementu.
| Wybierać | Co kontroluje | Zwiększ ją i… |
|---|---|---|
| Fluencja (J/cm²) | Energia dostarczana na jednostkę powierzchni w czasie jednego impulsu | metal podstawowy zaczyna ulegać ablacji |
| Szerokość impulsu (ns) | Czas, przez który energia ta może się wchłaniać | ciepło przewodzi się głębiej — strefa wpływu cieplnego (HAZ) rośnie |
| Przesunięcie / prędkość skanowania (%) | Liczba impulsów padających w tym samym miejscu | ogólny efekt nagrzewania, przebarwienie, odkształcenie |
Oto praktyczna wersja — zakresy początkowe, które przekazujemy klientom dla głowicy impulsowej o mocy 500 W i czasie trwania impulsu wyrażonym w nanosekundach. Traktuj je jako punkty wyjścia, a nie niewzruszoną prawdę, i zawsze potwierdzaj na odpadach.
| Metal | Fluencja | Szerokość impulsu | Średnia moc | Pokrywanie |
|---|---|---|---|---|
| Aluminium 6061 | < 2 J/cm² | 50–100 ns | 100–300 W | ~60% |
| Miedź / Mosiądz | 1–3 J/cm² | 100–150 ns | 300–500 W | ~50% |
| Stal nierdzewna 304 | 2–5 J/cm² | 100–200 ns | 200–500 W | ~50–70% |
To porównanie nikt nie publikuje. Na płycie aluminiowej o grubości 1,5 mm z lekkim utlenieniem przedstawiono poniżej wpływ każdej metody na metal pod spodem zanieczyszczenia.
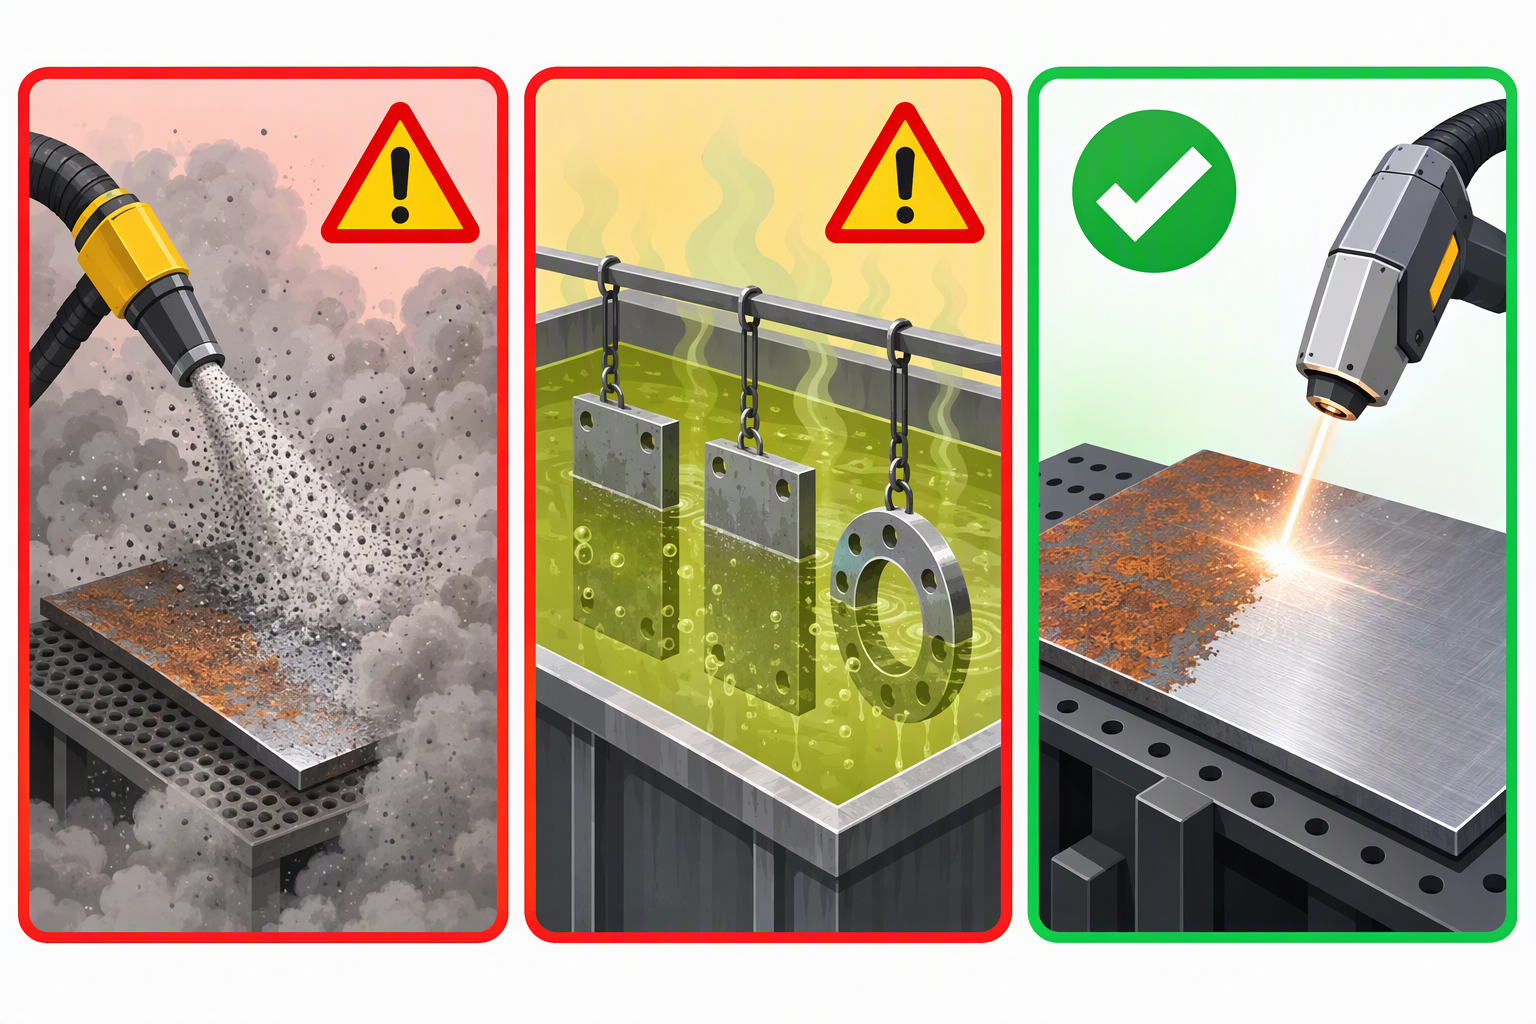
▴ Piaskowanie i środki chemiczne działają – zużywając część elementu. Laser działa – pozostawiając element nietknięty.
| Metoda | Usunięty metal podstawowy | Nowy profil powierzchni (Ra) | Skutki uboczne dla elementu | Ocena |
|---|---|---|---|---|
| Wystrzały piaskowe | 3–6 µm na przejście | 3–6 µm — grubo | Wnikanie ścierniwa, odkształcenia cienkich blach | Szkody |
| Szlifowanie / szczotkowanie druciane | 20–50 µm na przejście | Grubo, kierunkowo | Barwienie termiczne, usuwa warstwę ochronną | Szkody |
| Chemicznie / kwasem | wtrącanie kwasowe o głębokości 5–30 µm | Nierówna | Ryzyko ukruszenia wodorowego, odpady ciekłe | Szkody |
| Czyszczenie strumieniem suchego lodu | ~0 µm | Bez zmian | Wolne, brak profilu do zakotwienia powłok | Bezpieczny, ale wolny |
| Laser (impulsowy w skali nanosekund, dostosowany) | 0–5 µm, kontrolowalne | Bez zmian — lub celowo chropowate | Brak, jeśli parametry są prawidłowe | Najbezpieczniejsza i najszybsza |
Kluczowym zdaniem jest ostatnie. Laser to jedyna metoda, w której ilość usuwanego metalu bazowego jest ustawienie , a nie skutkiem — i tę wartość można ustawić blisko zera.
Nie potrzebujesz laboratorium metalurgicznego, aby wykryć nadmierną obróbkę. Wystarczy zaobserwować którykolwiek z poniższych objawów — natychmiast przerwij proces, zmniejsz moc o 10–20% i przeprowadź ponowne testy.
| Sygnał | Gdzie się pojawia | Co to znaczy |
|---|---|---|
| Tęcza / odcień słomkowy | Stal nierdzewna wokół czystego obszaru | Powierzchnia nagrzewała się — ponowne tworzenie się warstwy tlenkowej |
| Matowa szara smuga | Aluminium | Usunięcie anodowania / naturalnej warstwy tlenkowej, odsłonięcie podłoża |
| Różowy połysk lub powierzchnia z wgłębieniami | Miedź i mosiądz | Powierzchnia została już trawiona — proces nieodwracalny |
Każda maszyna i każdy stop mają nieznaczne różnice, dlatego ostateczną decyzję zawsze podejmujesz na własnym stanowisku. Przeprowadź tę procedurę raz dla każdego materiału — od tej pory nigdy więcej nie zgadujesz.
Zasada: czyść, aż brud zniknie, a następnie przestań. W chwili, gdy naciśniesz „jeszcze trochę”, by osiągnąć jaśniejszy efekt, rozpoczniesz obróbkę części.
▴ Przenośny impulsowy oczyszczacz TIANYU 500 W — regulowana szerokość impulsu od 1 do 200 ns, dzięki czemu możesz ustawić bezpieczne okno dla aluminium, miedzi i stali nierdzewnej. Certyfikat CE, dostępne wersje o mocy od 100 do 6 000 W.
👉 Wyślij nam swój stop — otrzymasz bezpłatne bezpieczne okno parametrów
Poinformuj nas o materiał i jego grubość , a także o tym, co chcesz usunąć. Odpowiemy w ciągu 24 godzin z zalecaną gęstością energii, szerokością impulsu i mocą oraz ofertą cenową.
O firmie Wuhan TIANYU Laser
Wuhan Maohe Tianyu Laser Equipment Co., Ltd. — przenośne, stołowe i robotyczne systemy do czyszczenia i spawania laserowego o mocy od 100 W do 6 000 W.
Certyfikat CE. Eksport do Europy, Azji Południowo-Wschodniej i Bliskiego Wschodu.
Możliwe usługi OEM/ODM dla obudowy, mocy i szerokości skanowania.
Część 04 serii „30 pytań o czyszczenie laserem”.
Dalej → „Co może usunąć oczyszczacz laserowy? Wyjaśnienie usuwania rdzy, oleju, farby, tlenków i żużlu spawalniczego”
Śledź nas — jedna praktyczna wskazówka codziennie.

 EN


