 ×
Oct 11,2026
تيان يو لليزر · سلسلة التنظيف بالليزر لمدة ٣٠ يومًا · العدد ٠٤ · قراءة تستغرق ٦ دقائق
#lasercleaning #BaseMetalDamage #Aluminium #StainlessSteel #تيان_يو_ليزر
نفس الجهاز المستخدم لكل معدن — رأس نبضي نانوثانيةً بقدرة ٥٠٠ واط، وطول موجي ١٠٦٤ نانومتر، وعرض نبضة قابل للتعديل بين ١ و٢٠٠ نانوثانية، وبقطر بقعة ٠٫٥ ملم. ونفس التلوّث: طبقة أكسيد سطحية خفيفة بالإضافة إلى فيلم من زيت القطع. وما اختلف كان المادة المعدن
إن مصطلح «التلف» هنا لا يعبّر عن شعور. بل يشير إلى أحد ثلاثة أمور قابلة للقياس: فقدان الكتلة في المعدن الأساسي ,تغيّر في هيئة السطح (Ra) ، أو تغيّر في البنية المعدنية — مثل تلون السطح بسبب الحرارة، أو التآكل النقطي، أو التحسّس. وإذا لم يظهر أيٌّ من هذه الأمور الثلاثة، فهذا يعني أن الشعاع آمن.
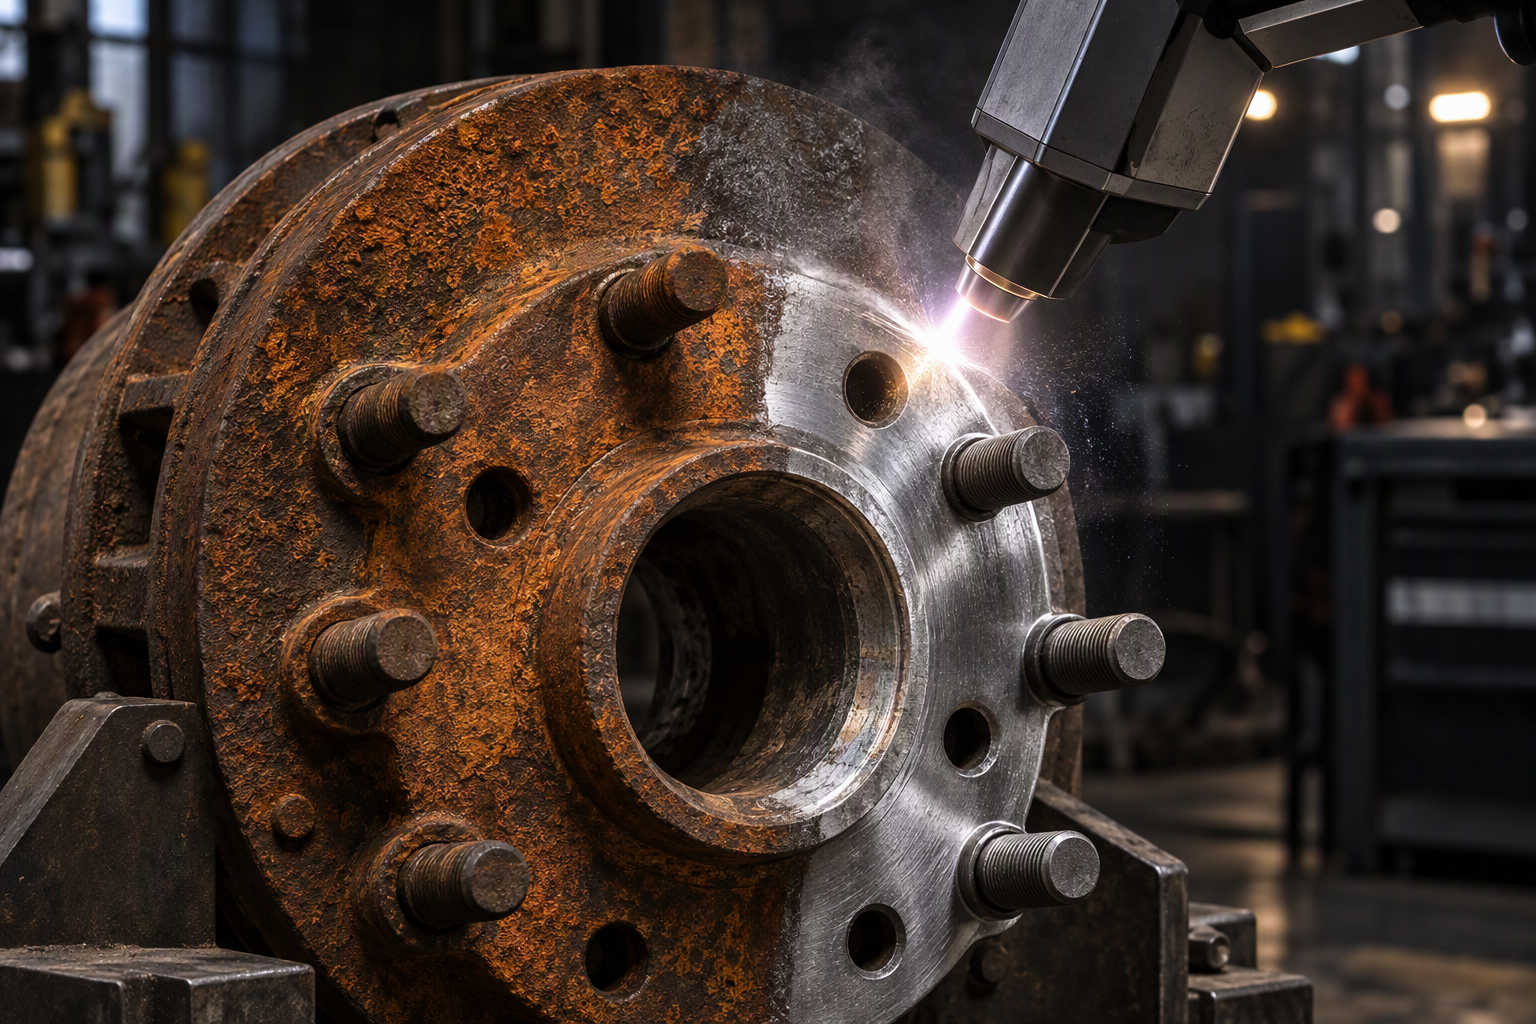
▴ الهدف في صورة واحدة: إزالة التلوث تمامًا مع بقاء المعدن الأساسي سليمًا دون لمس. والمقال بأكمله يدور حول البقاء على الجانب الأيسر من تلك الخط.
قبل إطلاق الطلقات، تحدد ثلاث خصائص مادية مدى خطورة الموقف الذي تواجهه. ولا تشمل أيًّا منها «الصلادة».
| المادة | معامل الانعكاس عند طول موجي ١٠٦٤ نانومتر | نقطة الانصهار | التوصيل الحراري | م risk الضرر |
|---|---|---|---|---|
| ألومنيوم (٦٠٦١) | حوالي ٩٢٪ (ينخفض مع ارتفاع الحرارة) | ٦٦٠ °م | 205 واط/م·ك | عالي |
| نحاس / برونز | حوالي ٩٥٪ (الأعلى) | ١٠٨٥ °م | ٤٠١ واط/م·ك | متوسط–عالي |
| الفولاذ المقاوم للصدأ 304 | ~65% | ١٤٠٠–١٤٥٠ °م | 16 واط/م·كلفن | منخفض |
اقرأه كسلسلة: عكسية عالية يعني أن الشعاع ينعكس بدلًا من أن يعمل، لذا يزيد المشغلون القدرة — ومن ثم نقطة انصهار منخفضة زائد الconductivity الحراري العالي يعني أن هذه القدرة الإضافية تنتشر جانبيًّا وتذيب طبقة رقيقة. وهذا هو الفخّ بالضبط الذي تُحدثه الألومنيوم والنحاس. أما الفولاذ المقاوم للصدأ فهو عكس ذلك: يمتص الطاقة جيدًا، ويذوب عند درجة حرارة عالية، وينقل الحرارة ببطء، لذا تبقى الطاقة في المكان الذي توجّهها إليه.
يذوب الألومنيوم عند ٦٦٠ °م — أي أقل من درجة انصهار الفولاذ الذي تدرّب معظم المشغلين على التعامل معه — كما أنه يسحب الحرارة أسرع بخمس مرات. وإذا زادت الطاقة المُطبَّقة أكثر من اللازم، فستحصل على بقعة رمادية باهتة في المكان الذي كان يوجد فيه التأكسد، بالإضافة إلى تآكل دقيق يمكن الشعور به بالإصبع.
نطاق الأمان: احفظ كثافة الطاقة (التدفق) دون نحو ٢ جول/سم² في الواقع، هذا يعني نبضات قصيرة وقدرة متوسطة منخفضة، وليس استخدام القوة الغاشمة.
انتبه لـ: البقعة الفضية اللامعة التي تتحول إلى رمادية باهتة. هذه الطبقة الأكسيدية تزول، ويعني ذلك أنك على بعد درجة واحدة فقط من السطح الأساسي.
ينعكس النحاس بنسبة حوالي 95%من ضوء بطول موجي ١٠٦٤ نانومتر — فلا يؤدي سوى فوتون واحد من أصل عشرين وظيفةً ما. والحل البسيط غير المدروس هو رفع القدرة، وهذا بالضبط ما يسبب احتراق النحاس. وهناك أيضًا مشكلة ثانية أكثر خفية: الشعاع المنعكس قد يسافر للخلف عبر المسار البصري إلى المصدر.
نطاق الأمان: مِيل الرأس بزاوية ٥–١٠ درجات عن العمودي لكي يفوّت الانعكاس فتحة الجهاز، واستخدام نبضة أطول لتوزيع الحمل بدلًا من نبضة أكثر حرارة.
انتبه لـ: لمعان وردي أو مُحفر. النحاس لا يمتلك أكسيدًا واقيًا يخفيه — وبمجرد أن يتغير لونه، يكون قد تآكل بالفعل.
يَمتص الفولاذ المقاوم للصدأ الحزمة جيدًا (~٦٥٪)، ويذوب فوق ١٤٠٠ °م، وينقل الحرارة ببطء. وهذه المجموعة من الخصائص تجعله الأسهل في التعامل بين الثلاثة — والنطاق الآمن الواسع هو السبب بالضبط الذي أدّى إلى انتشار التنظيف بالليزر في صناعات الأغذية والألبان والأدوية.
لكن «الآمان» لا يعني «غياب القواعد». فهناك أموران لا تزالان تسبّبان مشاكل: أولهما تلوّن حراري قوس قزح إذا طالت مدة التعرّض، وثانيهما حساسية — ترسيب كربيد الكروم عند درجة حرارة تتراوح بين ٤٥٠ و٨٥٠ °م — والذي يُضعف مقاومة التآكل بهدوء في سبائك الفولاذ المقاوم للصدأ من النوع ٣٠٤ الملحومة عند استخدامها في البيئات الكيميائية.
انتبه لـ: أي صبغة صفراء أو زرقاء على المنطقة المنظَّفة. وهذا يعني أن السطح ارتفعت حرارته — قلِّل القدرة أو زد سرعة المسح.
تجاهل التسويق، فهناك فقط ثلاثة مُضبِّطات. إذا ضبطتها بشكل صحيح، يكون المعدن آمنًا؛ وإذا أخطأت في أيٍّ منها، فلن تنقذ القطعة كميةٌ مهما بلغت من «مصدر الليزر المتميز».
| اتصل بالرقم | ما الذي يتحكم فيه | زِدْها و… |
|---|---|---|
| الكثافة الطاقية (جول/سم²) | الطاقة المسلَّمة لكل وحدة مساحة، ولكل نبضة | تبدأ المعادن الأساسية في التآكل |
| عرض النبضة (نانوثانية) | المدة التي يستغرقها هذا الطاقة للاختراق | ينتقل الحرارة إلى الأعماق أكثر — وتزداد منطقة التأثير الحراري (HAZ) |
| التداخل / سرعة المسح (%) | عدد النبضات التي تهبط على نفس الموضع | التسخين التراكمي، والتغير في اللون، والانحناء |
هذه هي النسخة العملية — النوافذ الابتدائية التي نقدّمها للعملاء لرأس الليزر النبضي بقدرة ٥٠٠ واط وفترة نبضة نانوثانية. اعتبرها نقاط انطلاق، وليست قواعد مطلقة، وتأكد دائمًا من صحتها باستخدام عيّنات تجريبية.
| معدن | الكثافة الطاقية | عرض النبضة | متوسط الطاقة | تداخل |
|---|---|---|---|---|
| ألومنيوم ٦٠٦١ | أقل من ٢ جول/سم² | 50–100 نانوثانية | 100–300 واط | ~60% |
| نحاس / برونز | ١–٣ جول/سم² | ١٠٠–١٥٠ نانوثانية | ٣٠٠–٥٠٠ واط | ~50% |
| الفولاذ المقاوم للصدأ 304 | ٢–٥ جول/سم² | ١٠٠–٢٠٠ نانوثانية | ٢٠٠–٥٠٠ واط | ~50–70% |
هذه المقارنة لا ينشرها أحد. وعلى لوحة ألمنيوم بسماكة ١,٥ ملم ذات طبقة أكسيد خفيفة، إليك ما يفعله كل أسلوب بالمعدن تحت الملوثات.
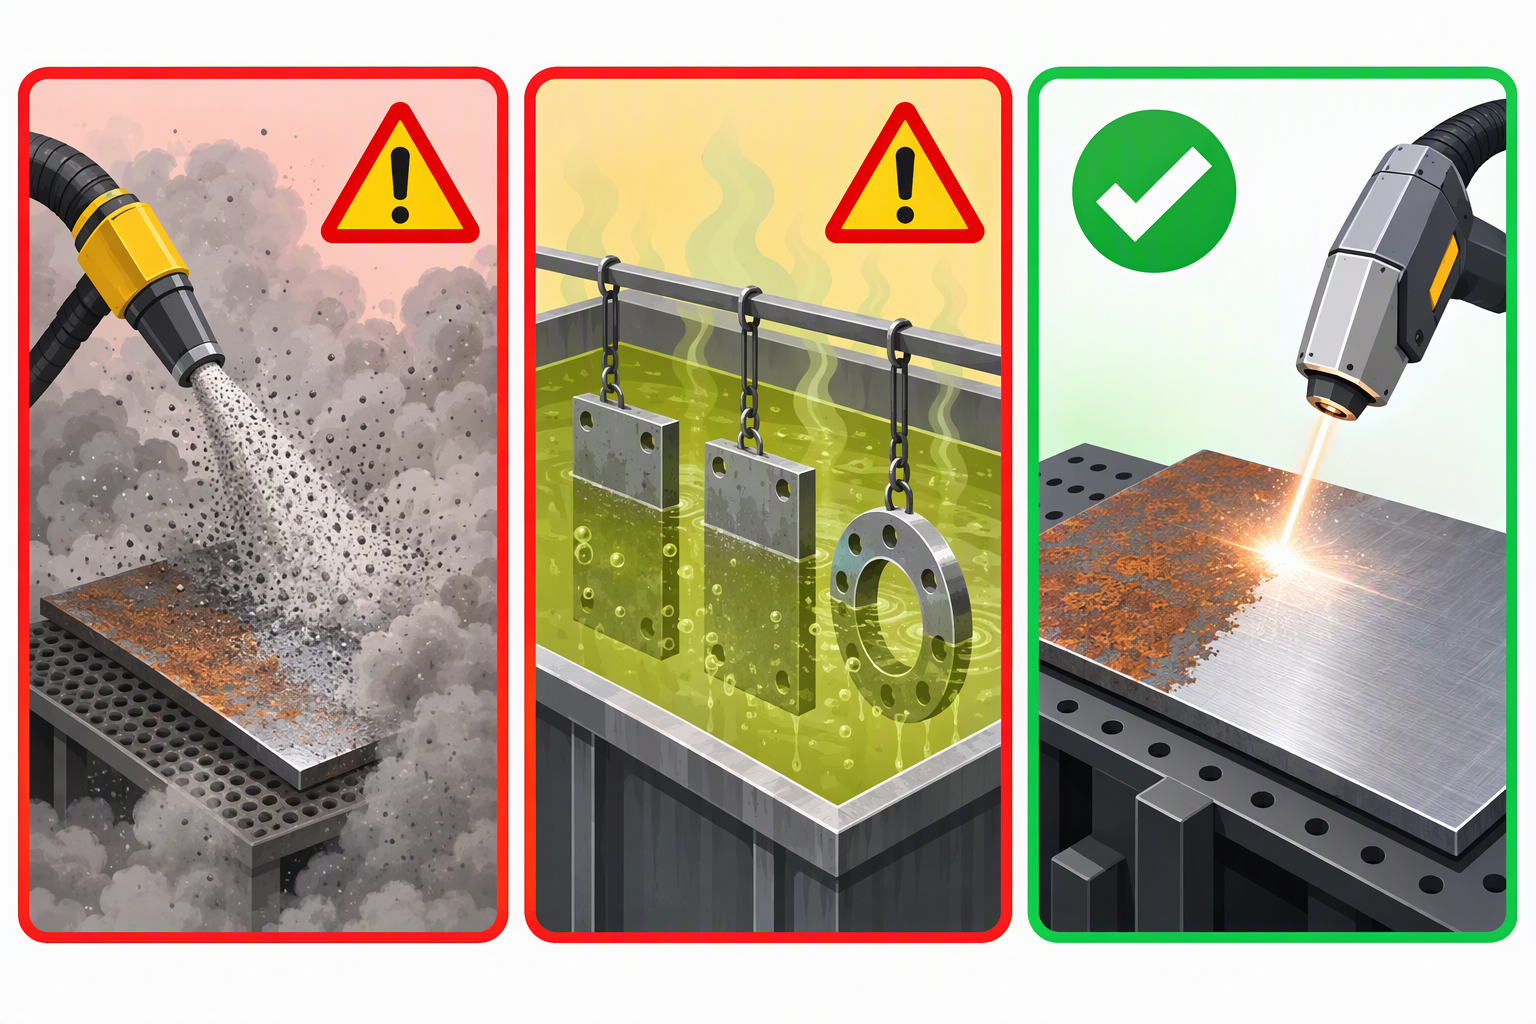
▴ تُحقِّق عملية الرَّمل والمواد الكيميائية النتيجة — عن طريق استهلاك جزءٍ من القطعة. أما الليزر فيحقِّقها دون التأثير على القطعة.
| الطريقة | كمية المعدن الأساسي المُزال | الملمس السطحي الجديد (Ra) | الأثر الجانبي على القطعة | النتيجة النهائية |
|---|---|---|---|---|
| التقشّير الرملي | ٣–٦ ميكرومتر لكل مرور | ٣–٦ ميكرومتر — خشن | اندماج الوسيط، تشويه في الصفائح الرقيقة | يسبب الضرر |
| طحن / فرشاة سلكية | ٢٠–٥٠ ميكرومتر لكل مرور | خشن، ذو اتجاه محدد | تلوّن حراري، يزيل الطبقة الواقية | يسبب الضرر |
| كيميائي / حمضي | تآكل بعمق ٥–٣٠ ميكرومتر | غير متساوٍ | خطر هشاشة الهيدروجين، تيار نفايات | يسبب الضرر |
| التنظيف بالثلج الجاف | تقريبًا ٠ ميكرومتر | ثابت | بطيء، ولا يوجد ملف شخصي لتثبيت الطبقات المطلية | آمنة ولكن بطيئة |
| ليزر (نبضي نانوثانية، مضبوط بدقة) | من ٠ إلى ٥ ميكرومتر، قابل للتحكم | بدون تغيير — أو خُدِش عمداً لزيادة الخشونة | لا شيء إذا كانت المعايير صحيحة | الأكثر أماناً والأسرع |
السطر الرئيسي هو السطر الأخير. الليزر هو الطريقة الوحيدة التي يُعدّ فيها مقدار المعدن الأساسي المُزال عاملاً أساسياً ضبط وليس نتيجةً ثانوية — ويمكن ضبط هذه القيمة لتكون قريبة من الصفر.
لا تحتاج إلى مختبر علم المعادن لاكتشاف التنظيف المفرط. ظهور أيٍّ من هذه الإشارات يعني التوقف فوراً، وتقليل القدرة بنسبة ١٠–٢٠٪، ثم إعادة الاختبار.
| إشارة | الأماكن التي ترى فيها ذلك | ما يعنيه ذلك |
|---|---|---|
| قوس قزح / تلوين قشّي | غير قابل للصدأ، حول البقعة النظيفة | سخن السطح — إعادة تشكُّل الأكسيد |
| بقعة رمادية باهتة | الألومنيوم | إزالة التأكسد / الأكسيد الطبيعي، وظهور السطح الأساسي |
| لمعان وردي أو مثقوب | النحاس والبرونز | السطح مُجَرَّبٌ بالفعل — لا رجعة فيه |
كل جهاز وكل سبيكة يختلفان قليلًا، لذا الكلمة الأخيرة دائمًا تأتي من منضدتك أنت. نفِّذ هذه الإجرائية مرة واحدة لكل مادة ولن تضطر إلى التخمين مجددًا.
القاعدة: نظِّف حتى تزول الأوساخ، ثم توقَّف. ففي اللحظة التي تدفع فيها «قليلاً أكثر» للحصول على لمعانٍ أعلى، تكون قد بدأت بالتشغيل الآلي للقطعة.
▴ جهاز تيان يو التنظيفي المحمول بالليزر النابض بقدرة ٥٠٠ واط — عرض نبضة قابل للضبط بين ١–٢٠٠ نانوثانية، مما يمكّنك من ضبط النافذة الآمنة للألومنيوم والنحاس والفولاذ المقاوم للصدأ. معتمد من الاتحاد الأوروبي (CE)، ومتوفر بمدى قدرات من ١٠٠ إلى ٦٠٠٠ واط.
👉 أرسل إلينا سبيكتك — واحصل على النافذة الآمنة للمعايير مجانًا
أخبرنا بالـ المادة والسماكة ، بالإضافة إلى المادة التي تريد إزالتها. وسنرد عليك خلال ٢٤ ساعة بكثافة طاقية مقترحة، وعرض نبضة، وقدرة — مع عرض أسعار.
عن شركة ووهان تيان يو للليزر
ووهان ماوهي تيانيو لمعدات الليزر المحدودة — أنظمة تنظيف ولحام بالليزر المحمولة والمكتبية والروبوتية، وبقدرات تتراوح بين ١٠٠ واط و٦٠٠٠ واط.
معتمدة وفق معيار سي إي. وتُصدَّر إلى أوروبا وجنوب شرق آسيا والشرق الأوسط.
توفّر خدمة التصنيع حسب الطلب (OEM) أو التصميم حسب الطلب (ODM) لأغلفة الأجهزة ووحدات الطاقة وعرض المسح.
الجزء الرابع من سلسلة «٣٠ سؤالاً عن التنظيف بالليزر».
التالي → «ما الأشياء التي يمكن لجهاز التنظيف بالليزر إزالتها؟ شرح مفصّل لإزالة الصدأ والزيوت والدهان والأكاسيد ورواسب اللحام»
تابعونا — رؤية عملية واحدة كل يوم.

 EN


