 ×
Oct 11,2026
टियानयू लेज़र · ३०-दिवसीय लेज़र सफाई श्रृंखला · क्रमांक ०४ · ६ मिनट का पठन
#लेज़रसफाई #आधारधातुक्षति #एल्यूमीनियम #स्टेनलेसस्टील #TIANYULaser
प्रत्येक धातु के लिए समान यंत्र — एक ५०० डब्ल्यू नैनोसेकंड-पल्सित हेड, १०६४ एनएम, समायोज्य १–२०० नैनोसेकंड पल्स चौड़ाई, ०.५ मिमी स्पॉट। समान दूषण: हल्का सतही ऑक्साइड और कटिंग तेल की एक परत। जो बदला वह था सामग्री धातु
यहाँ "क्षति" कोई भावना नहीं है। इसका अर्थ है तीन मापनीय चीज़ों में से एक: आधार धातु का द्रव्यमान ह्रास ,सतह के प्रोफ़ाइल (Ra) में परिवर्तन , या धातुविज्ञानीय परिवर्तन — ऊष्मा-उत्पन्न रंगांकन, गड्ढे, या संवेदनशीलता। यदि इन तीनों में से कोई भी प्रकट नहीं होता, तो बीम सुरक्षित था।
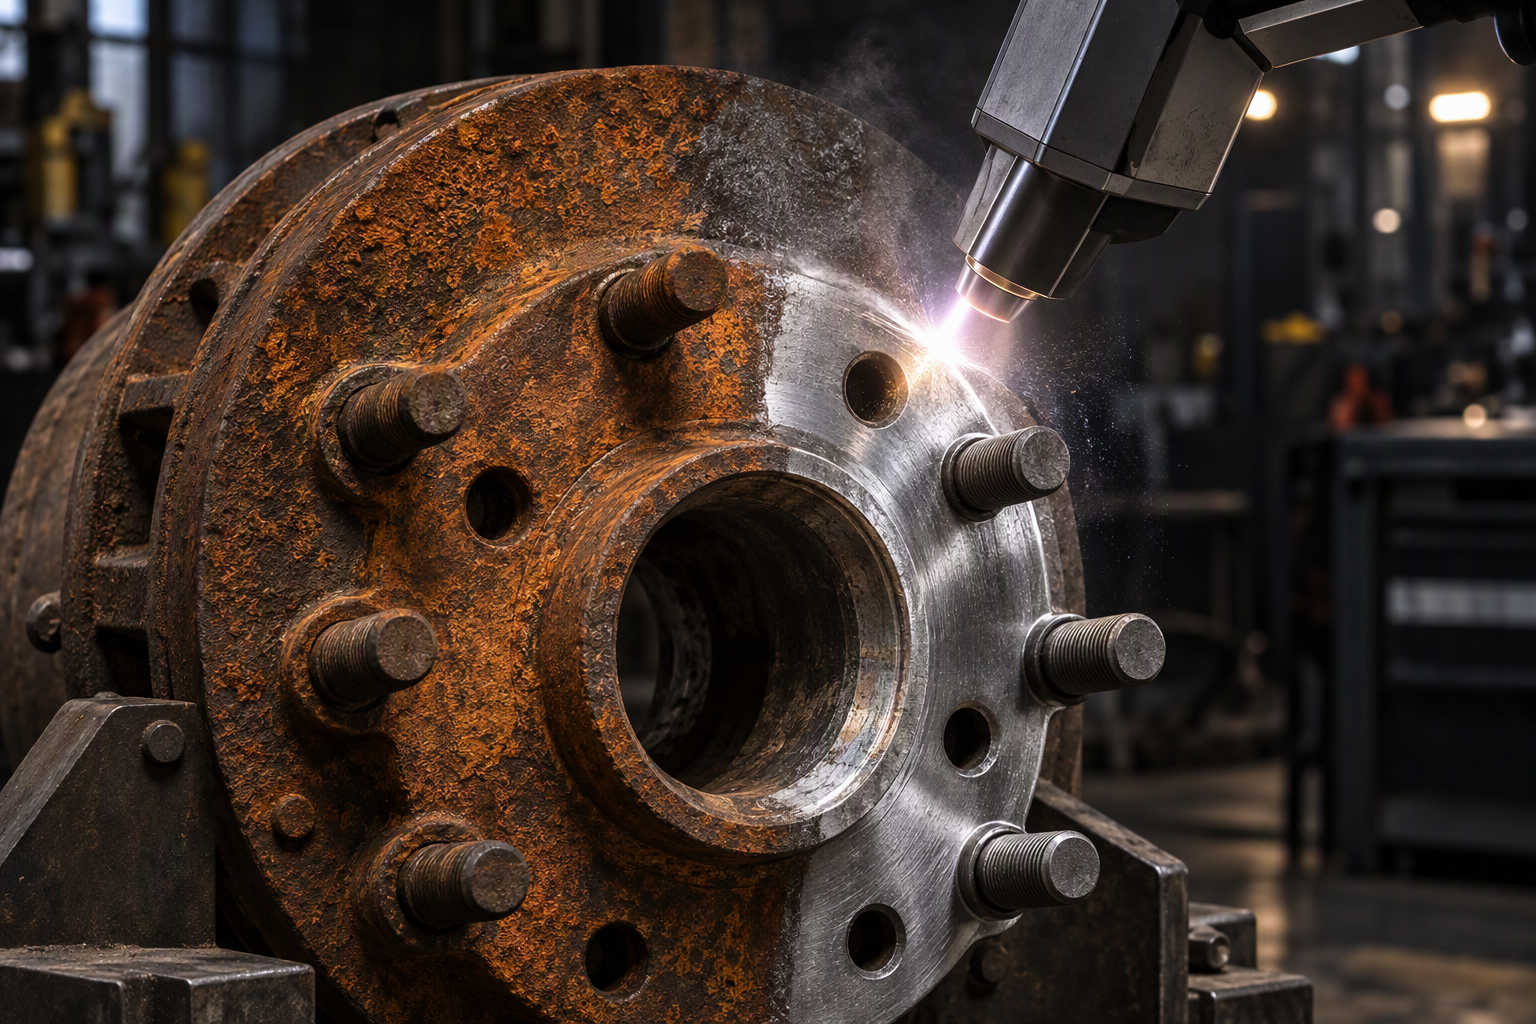
▴ एक चित्र में लक्ष्य: दूषण समाप्त, आधार धातु अछूती। पूरा लेख उस रेखा के बाईं ओर बने रहने के बारे में है।
गोलियों से पहले, तीन सामग्री गुण यह निर्धारित करते हैं कि आप कितनी परेशानी में हैं। इनमें से कोई भी "कठोरता" नहीं है।
| सामग्री | प्रतिबिंबन क्षमता @ १०६४ एनएम | पिघलने का बिंदु | तापीय चालकता | नुकसान की जोखिम |
|---|---|---|---|---|
| एल्यूमीनियम (६०६१) | लगभग ९२% (गर्म होने पर घटता है) | ६६० °सी | 205 W/m·K | उच्च |
| तांबा / पीतल | लगभग ९५% (उच्चतम) | १,०८५ °सी | ४०१ डब्ल्यू/मी·के | मध्यम-उच्च |
| स्टेनलेस 304 | ~65% | 1,400–1,450 °सेल्सियस | 16 W/m·K | कम |
इसे एक श्रृंखला के रूप में पढ़ें: उच्च प्रतिबिंबन क्षमता का अर्थ है कि किरण बजाए जाती है बजाय काम करने के, इसलिए ऑपरेटर शक्ति बढ़ा देते हैं — और फिर निम्न गलनांक जमा उच्च तापीय चालकता का अर्थ है कि अतिरिक्त शक्ति पार्श्व दिशा में फैलती है और एक पतली त्वचा को पिघला देती है। यही वह सटीक फंदा है जो एल्यूमीनियम और तांबा लगाते हैं। स्टेनलेस इसके विपरीत है: यह ऊर्जा को अच्छी तरह अवशोषित करता है, गर्म पिघलता है, और ऊष्मा को धीरे-धीरे दूर करता है, इसलिए ऊर्जा वहीं बनी रहती है जहाँ आप उसे निशाना बनाते हैं।
एल्यूमीनियम 660 °सेल्सियस पर पिघलता है — जो उस स्टील से कम है जिस पर अधिकांश ऑपरेटर प्रशिक्षित होते हैं — और यह ऊष्मा को पाँच गुना तेज़ी से दूर खींचता है। यदि आप बहुत अधिक ऊर्जा डालेंगे, तो आपको मिलेगा धुंधला ग्रे रंग का धब्बा जहाँ पहले एनोडाइज़िंग थी, और साथ ही एक सूक्ष्म-गड्ढे भी जिन्हें आप अपनी उंगली के नाखून से महसूस कर सकते हैं।
सुरक्षित सीमा: ऊर्जा घनत्व (फ्लुएंस) को लगभग 2 जूल/वर्ग सेमी के नीचे रखें। व्यावहारिक रूप से, इसका अर्थ है छोटी आवृत्तियाँ और कम औसत शक्ति, बलपूर्वक शक्ति नहीं।
ध्यान रखें: चमकदार चांदी-जैसे धब्बे का मैट ग्रे हो जाना। यह ऑक्साइड परत के निकल जाने का संकेत है, और इसका मतलब है कि आप सब्सट्रेट तक पहुँचने से एक कदम दूर हैं।
तांबा लगभग 95%1064 एनएम प्रकाश को परावर्तित करता है — बस बीस में से एक फोटॉन ही कोई कार्य करता है। सरल समाधान शक्ति बढ़ाना है, और ठीक यही कार्यवाही लोग तांबे को जलाने के लिए करते हैं। इसके अतिरिक्त, एक दूसरी, छुपी हुई समस्या भी है: जो किरण सतह से परावर्तित होती है, वह ऑप्टिकल पथ के ऊपर की ओर वापस जा सकती है और स्रोत में प्रवेश कर सकती है।
सुरक्षित सीमा: हेड को कोणित करें सामान्य रेखा से 5–10° के कोण पर ताकि परावर्तन एपर्चर से चूक जाए, और भार को फैलाने के लिए एक लंबी पल्स का उपयोग करें, बजाय कि एक अधिक गर्म पल्स का उपयोग करें।
ध्यान रखें: गुलाबी या गड़ढ़ेदार चमक। तांबे के पास छिपने के लिए कोई सुरक्षात्मक ऑक्साइड नहीं होता — एक बार रंग बदल जाने पर, यह पहले ही खुरचा जा चुका होता है।
स्टेनलेस बीम को अच्छी तरह अवशोषित करता है (~65%), 1,400 °C से ऊपर पिघलता है, और गर्मी को धीरे-धीरे दूर करता है। यह संयोजन इसे तीनों में सबसे अनुकूल बनाता है — व्यापक सुरक्षित सीमा ही वह कारण है जिससे भोजन, डेयरी और फार्मा निर्माण में लेज़र सफाई का उदय हुआ।
लेकिन "सुरक्षित" का अर्थ "कोई नियम नहीं" नहीं है। दो चीज़ें अभी भी चुभती हैं: एक इंद्रधनुषी गर्मी का रंग अगर आप लंबे समय तक रुकते हैं, और संवेदनशीलता — 450–850 °C पर क्रोमियम कार्बाइड का अवक्षेपण — जो रासायनिक सेवा में वेल्डेड 304 की संक्षारण प्रतिरोधक क्षमता को चुपचाप कम कर देता है।
ध्यान रखें: सफाई किए गए हिस्से पर कोई पीला या नीला रंग। इसका मतलब है कि सतह गर्म हो गई — शक्ति कम करें या स्कैन की गति बढ़ाएँ।
विपणन को हटा दें और केवल तीन नियंत्रण बचते हैं। इन्हें सही ढंग से सेट करने पर धातु सुरक्षित रहती है; किसी एक को भी गलत सेट करने पर कोई भी "उच्च-गुणवत्ता वाला लेज़र स्रोत" भाग को बचा नहीं सकता।
| डायल करें | यह क्या नियंत्रित करता है | इसे बढ़ाएँ और… |
|---|---|---|
| फ्लुएंस (जूल/वर्ग सेमी) | प्रति पल्स प्रति इकाई क्षेत्रफल पर प्रदान की गई ऊर्जा | आधार धातु अपघटन शुरू करती है |
| इम्पल्स चौड़ाई (नैनोसेकंड) | उस ऊर्जा को अवशोषित होने में कितना समय लगता है | ऊष्मा गहराई में चली जाती है — ऊष्मा प्रभावित क्षेत्र (HAZ) बढ़ता है |
| ओवरलैप / स्कैन गति (%) | एक ही स्थान पर कितने पल्स आते हैं | संचयी तापन, रंगाई, विकृति |
यहाँ व्यावहारिक संस्करण है — ५०० डब्ल्यू नैनोसेकंड-पल्सित हेड के लिए हम ग्राहकों को जो प्रारंभिक सीमाएँ देते हैं। उन्हें आरंभ बिंदु के रूप में लें, अटल सत्य नहीं, और हमेशा कचरा सामग्री पर पुष्टि करें।
| धातु | फ्लुएंस | इम्पल्स चौड़ाई | औसत शक्ति | ओवरलैप |
|---|---|---|---|---|
| एल्यूमीनियम 6061 | < 2 जूल/वर्ग सेमी | 50–100 नैनोसेकंड | 100–300 वाट | ~60% |
| तांबा / पीतल | 1–3 जूल/वर्ग सेमी | 100–150 नैनोसेकंड | 300–500 वाट | ~50% |
| स्टेनलेस 304 | 2–5 जूल/वर्ग सेमी | 100–200 नैनोसेकंड | 200–500 वॉट | ~50–70% |
यह वह तुलना है जो कोई भी प्रकाशित नहीं करता। 1.5 मिमी एल्यूमीनियम पैनल पर हल्के ऑक्साइड के साथ, यहाँ प्रत्येक विधि धातु के साथ क्या करती है नीचे दूषण।
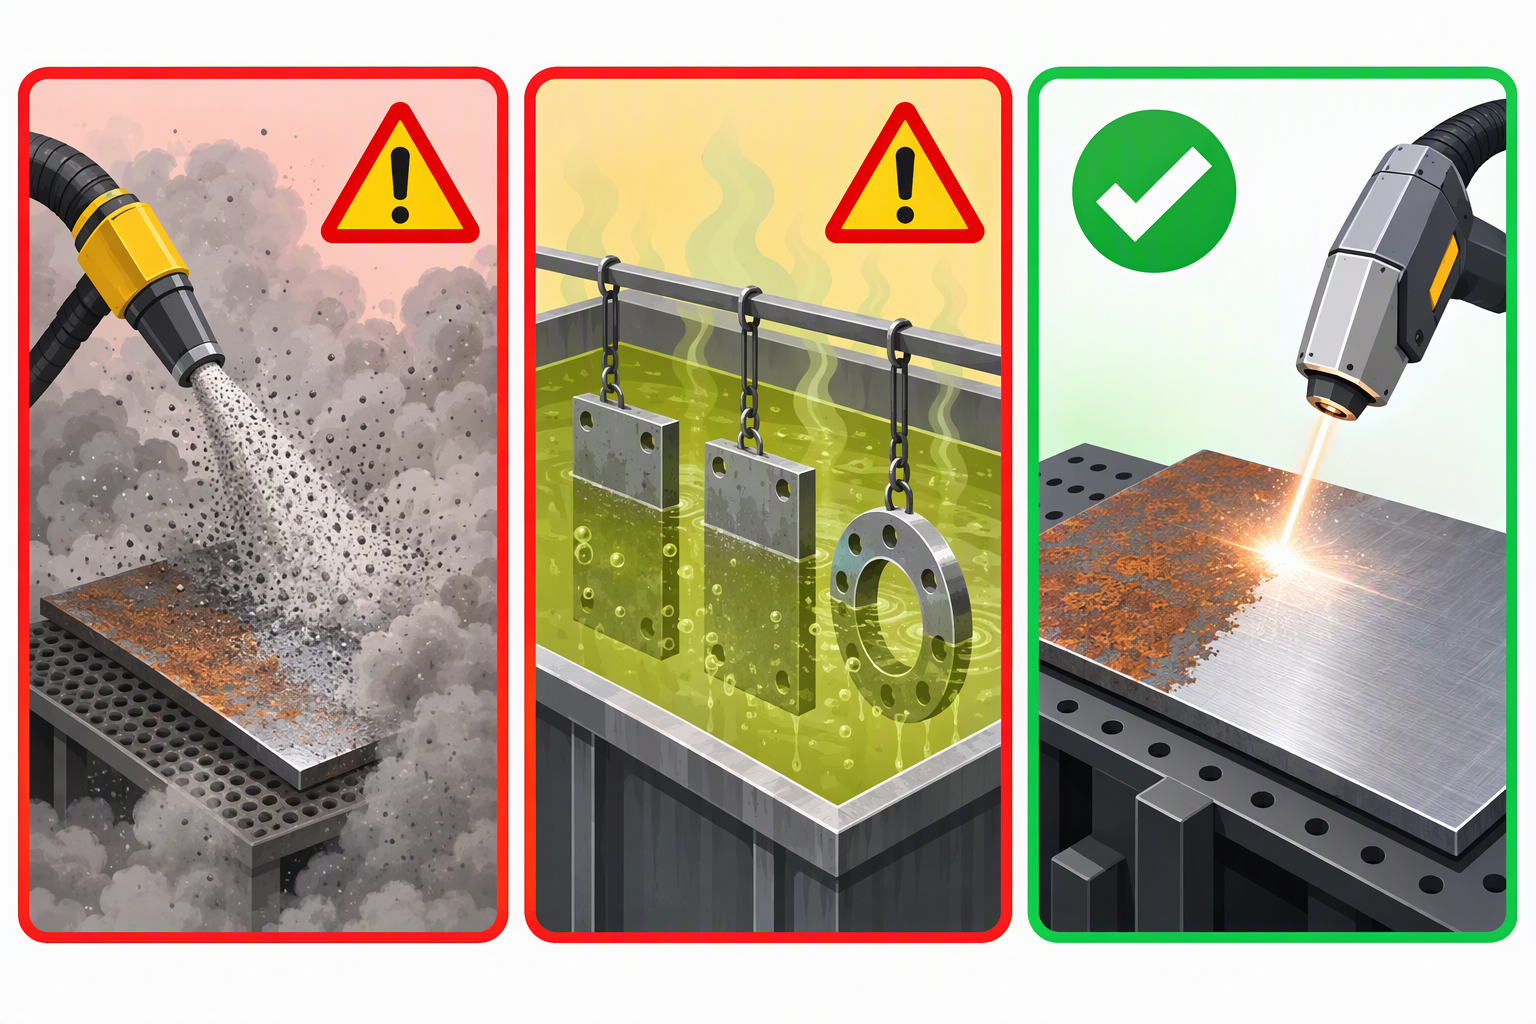
▴ रेत-ब्लास्टिंग और रसायन दोनों काम करते हैं — भाग के कुछ हिस्से को खर्च करके। लेज़र उसे अछूता छोड़कर काम करता है।
| विधि | हटाई गई आधार धातु | नया सतह प्रोफ़ाइल (Ra) | भाग पर पार्श्व प्रभाव | निर्णय |
|---|---|---|---|---|
| सैंडब्लास्टिंग | प्रति पास 3–6 माइक्रोमीटर | 3–6 माइक्रोमीटर — मोटा | मीडिया का अंतर्निहित होना, पतली शीट पर विकृति | नुकसान पहुंचाता है |
| ग्राइंडिंग / वायर ब्रश | प्रति पास 20–50 माइक्रोमीटर | खुरदुरा, दिशात्मक | ऊष्मा द्वारा रंग परिवर्तन, सुरक्षात्मक परत को हटाता है | नुकसान पहुंचाता है |
| रासायनिक / अम्ल | 5–30 माइक्रोमीटर एट्च | असमान | हाइड्रोजन द्वारा भंगुरता का जोखिम, अपशिष्ट प्रवाह | नुकसान पहुंचाता है |
| ड्राई आइस ब्लास्टिंग | लगभग ० माइक्रोमीटर | अपरिवर्तित | धीमी, कोटिंग्स को स्थिर करने के लिए कोई प्रोफ़ाइल नहीं | सुरक्षित लेकिन धीमा |
| लेज़र (नैनोसेकंड-पल्स्ड, सटीक रूप से समायोजित) | ०–५ माइक्रोमीटर, नियंत्रित किया जा सकता है | अपरिवर्तित — या जानबूझकर खुरदुरा किया गया | यदि पैरामीटर सही हों तो कोई नहीं | सबसे सुरक्षित और सबसे तेज़ |
मुख्य पंक्ति अंतिम है। लेज़र एकमात्र विधि है जिसमें आधार धातु की जो मात्रा हटाई जाती है, वह एक सेटिंग परिणाम नहीं है — और यह सेटिंग लगभग शून्य के करीब हो सकती है।
अति-सफाई का पता लगाने के लिए आपको कोई धातुविज्ञान प्रयोगशाला की आवश्यकता नहीं है। इनमें से कोई भी एक संकेत देखते ही रुक जाएँ, शक्ति को १०–२०% कम कर दें, और पुनः परीक्षण करें।
| सिग्नल | जहाँ आप इसे देखते हैं | इसका मतलब |
|---|---|---|
| इंद्रधनुषी / भूरे-पीले रंग का आभास | स्टेनलेस स्टील, सफाई के क्षेत्र के चारों ओर | सतह गर्म हो गई — ऑक्साइड पुनः बन रहा है |
| धुंधला ग्रे रंग का धब्बा | एल्यूमीनियम | एनोडाइज़िंग / प्राकृतिक ऑक्साइड हट गया, आधार सतह प्रकट हो गई |
| गुलाबी या गड्ढेदार चमक | तांबा और पीतल | सतह पहले ही खरोंची जा चुकी है — अपरिवर्तनीय |
हर मशीन और हर मिश्र धातु थोड़ी अलग होती है, इसलिए अंतिम निर्णय हमेशा आपकी अपनी प्रयोगशाला मेज़ से आता है। इस प्रक्रिया को प्रत्येक सामग्री के लिए एक बार चलाएँ, और फिर कभी भी अनुमान न लगाएँ।
नियम: इतना साफ़ करें जब तक गंदगी न जाए, फिर रुक जाएँ। जैसे ही आप चमकदार दिखावट के लिए "थोड़ा और" दबाते हैं, आप पार्ट को मशीन करना शुरू कर देते हैं।
▴ टियानयू ५०० डब्ल्यू पोर्टेबल पल्स्ड क्लीनर — समायोज्य १–२०० नैनोसेकंड पल्स चौड़ाई, ताकि आप एल्यूमीनियम, ताँबा और स्टेनलेस के लिए सुरक्षित सीमा सेट कर सकें। सीई प्रमाणित, १००–६००० डब्ल्यू रेंज उपलब्ध।
👉 हमें अपनी मिश्र धातु भेजें — निःशुल्क सुरक्षित पैरामीटर सीमा प्राप्त करें
हमें बताएँ सामग्री और मोटाई , और आप क्या साफ़ कर रहे हैं। हम २४ घंटों के भीतर अनुशंसित फ्लुएंस, पल्स चौड़ाई और शक्ति — और एक उद्धरण — के साथ जवाब देंगे।
वुहान टियानयू लेज़र के बारे में
वुहान माओहे टियानयू लेज़र उपकरण कंपनी लिमिटेड — 100 डब्ल्यू से 6 000 डब्ल्यू तक पोर्टेबल, बेंचटॉप और रोबोटिक लेज़र क्लीनिंग एवं वेल्डिंग प्रणालियाँ।
सीई प्रमाणित। यूरोप, दक्षिणपूर्व एशिया और मध्य पूर्व को निर्यात किया जाता है।
हाउसिंग, शक्ति और स्कैन चौड़ाई के लिए ओइएम / ओडीएम उपलब्ध है।
"30 लेज़र क्लीनिंग प्रश्न" श्रृंखला का भाग 04।
अगला → "लेज़र क्लीनर क्या हटा सकता है? जंग, तेल, पेंट, ऑक्साइड और वेल्ड स्लैग की व्याख्या"
हमें फॉलो करें — प्रतिदिन एक व्यावहारिक अंतर्दृष्टि।

 EN


