 ×
Oct 10,2026
TIANYU Laser · ३०-दिवसीय लेज़र सफ़ाई श्रृंखला · क्रमांक ०३ · ५ मिनट का पठन
#लेज़रसफाई #PulseWidth #जंगहटाना #WeldPrep #TIANYULaser
कोई अनावश्यक व्याख्या नहीं। नीचे सात बिंदु दिए गए हैं जो यह निर्धारित करते हैं कि आपकी मशीन वास्तव में किस प्रक्रिया का उपयोग कर रही है — और यह आपके कार्यशाला में क्या अर्थ रखता है।
"जलाना" है प्रकाश-ऊष्मीय : प्रकाश ऊष्मा में बदल जाता है, और ऊष्मा दूषण को पिघला या वाष्पित कर देती है।
"ब्लास्ट" है प्रकाश-यांत्रिकी : प्रकाश दबाव की तरंग बन जाता है, और यह दबाव की तरंग दूषण को उखाड़ देती है।
हर औद्योगिक लेज़र कुछ न कुछ इनमें से करता है। केवल उपयोगी प्रश्न यह है कौन सा प्रभाव अधिक प्रबल है — और यह एक विशिष्टता है, कोई मत ही नहीं।
एक नैनोसेकंड का पल्स ऑक्साइड परत में ऊष्मा के फैलने की तुलना में तेज़ी से अपनी ऊर्जा छोड़ देता है। ऑक्साइड तुरंत प्लाज़्मा में बदल जाता है, हिंसक रूप से फैलता है, और एक सूक्ष्म-आघात तरंग पर उठकर दूषण को भी साथ ले जाता है, जबकि उसके नीचे की आधार धातु लगभग गर्म नहीं होती।
वह संख्या जो मायने रखती है, वह है पीक पावर । ५०० डब्ल्यू पल्सित यूनिट को १०० नैनोसेकंड और ५० किलोहर्ट्ज़ पर चलाएँ: यह १० मिलीजूल प्रति पल्स है, और शिखर शक्ति लगभग 100 किलोवाट .
यह 200 गुना का उछाल "ब्लास्ट" है। इसके बारे में लेबल पर कुछ भी नहीं लिखा है — आपको यह गणना स्वयं करनी होगी।

1064 एनएम पर चयनात्मक अवशोषण — ऑक्साइड ऊर्जा ग्रहण करता है, जबकि पॉलिश किया गया स्टील उसे वापस परावर्तित कर देता है।
एक सीडब्ल्यू लेज़र का कोई पल्स नहीं होता जिसमें शिखर उत्पन्न हो सके। यह अपनी नामांकित शक्ति को निरंतर प्रदान करता है, अतः ऊष्मा को आधार धातु में प्रवेश करने का समय मिल जाता है दूषण पिघल जाता है और वाष्पित हो जाता है — और उस भाग की एक पतली परत भी पिघल जाती है जिसे आप बचाना चाहते थे।
इसलिए एक 6000 डब्ल्यू सीडब्ल्यू हेड मोटे मिल स्केल पर शानदार है, लेकिन 1.5 मिमी पैनल पर यह एक जोखिम है।
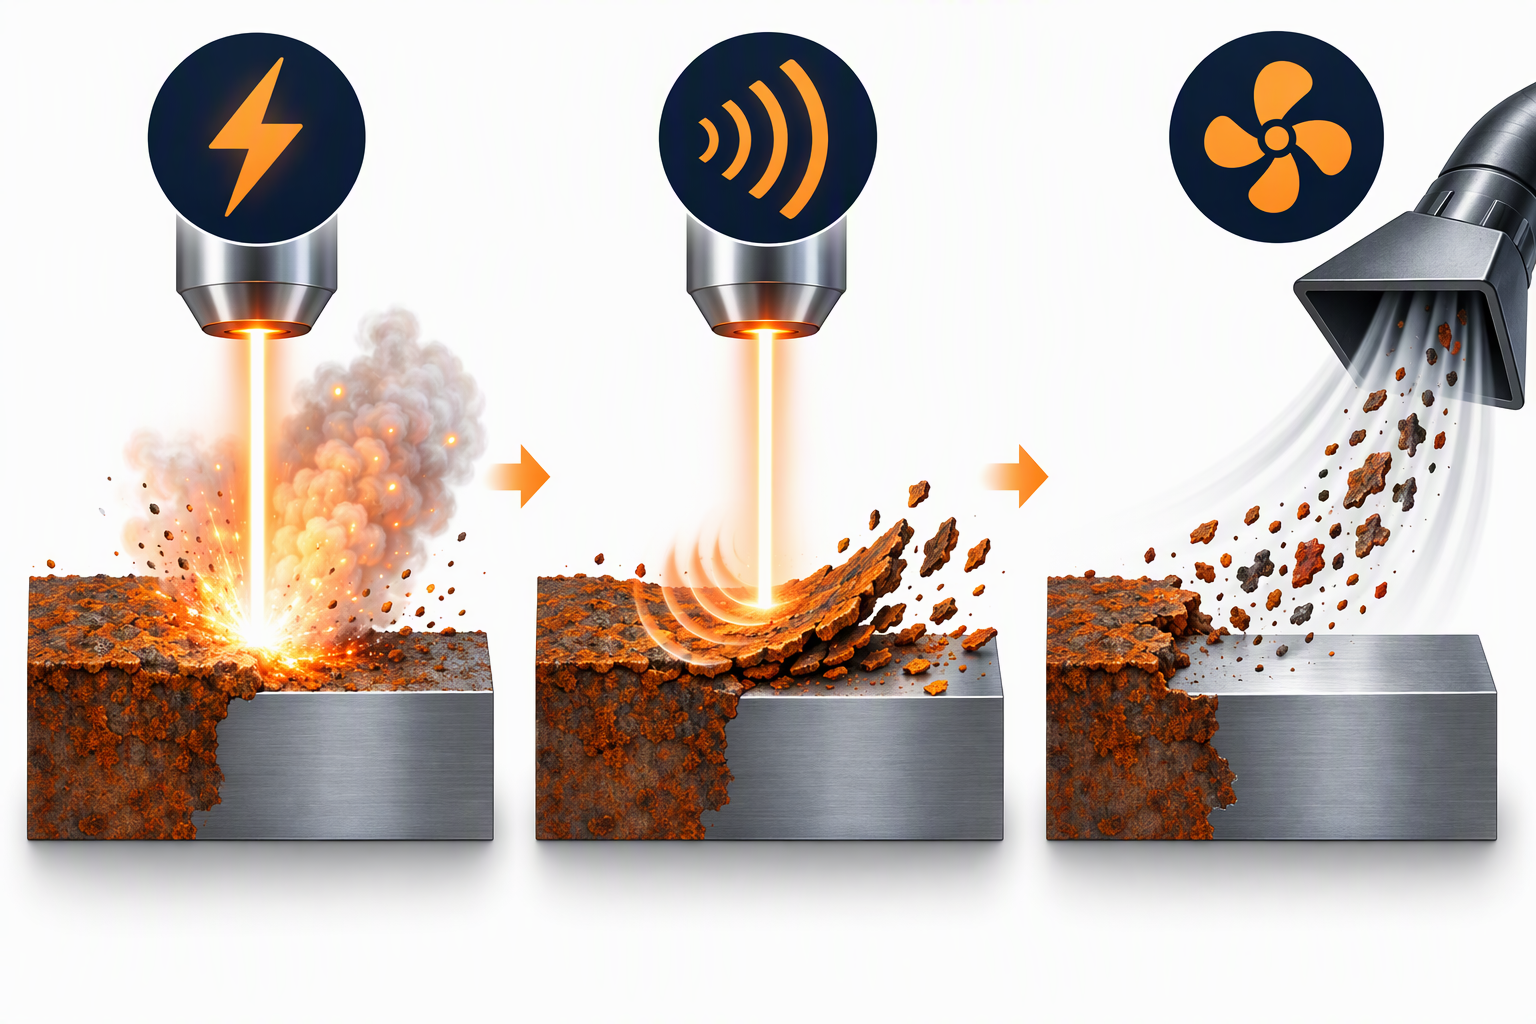
एक 'ब्लास्ट' के तीन चरण: अवशोषित करना → वाष्पीकृत करना → बाहर निकालना। पूरा चक्र कुछ माइक्रोसेकंड तक रहता है।
छोटी पल्स = उच्च शिखर शक्ति = अधिक ब्लास्ट, कम जलन। लंबी या निरंतर = अधिक जलन, कम ब्लास्ट। यही पूरा सौदा एक सारणी में है।
| लेजर मोड | इम्पल्स चौड़ाई | शिखर बनाम औसत पावर | प्रमुख तंत्र | आधार धातु में ऊष्मा |
|---|---|---|---|---|
| सीडब्ल्यू (निरंतर) | कोई नहीं — हमेशा चालू | 1× | ऊष्मीय (जलन / पिघलना) | उच्च — 0.5–2 मिमी एचएज़ेड |
| मिलीसेकंड पल्स | ०.५–२० मिलीसेकंड | ~2–20× | मुख्यतः तापीय | मध्यम |
| माइक्रोसेकंड के पल्सित | १–५०० माइक्रोसेकंड | ~20–200× | मिश्रित | निम्न-मध्यम |
| नैनोसेकंड के पल्सित | १–२०० नैनोसेकंड | ~100–1,000× | यांत्रिक (विस्फोट) | बहुत कम — ५–२० माइक्रोमीटर |
एक और संख्या जो डेटाशीट पर आना दुर्लभ है: कार्य चक्र । १०० नैनोसेकंड और ५० किलोहर्ट्ज़ पर बीम लगभग समय का ०.५% सतह शेष ९९.५% समय ठंडी होने में व्यतीत करती है। इसीलिए एक पल्सित हेड ०.१ मिमी की वेल्ड सीम को विकृत किए बिना साफ़ कर सकता है।
आपको कोई थर्मल कैमरा की आवश्यकता नहीं है। कार्य-टुकड़े पर इन चारों में से कोई भी दो संकेत यह दर्शाते हैं कि आपके पैरामीटर — या आपके मशीन का प्रकार — कार्य के लिए गलत हैं।
| सिग्नल | जो आप देखते हैं | इसका मतलब |
|---|---|---|
| ऊष्मा टिंट | साफ़ स्थान के चारों ओर भूरा-पीला या नीला हैलो | चालित ऊष्मा से ऑक्साइड का पुनर्गठन |
| Warping | पतली शीट (<२ मिमी) सफ़ाई के बाद वक्रित हो जाती है | ऊष्मीय प्रवणता, अपघटन नहीं |
| दृश्यमान HAZ | पॉलिश किए गए क्रॉस-सेक्शन पर धूसर पट्टी | गर्मी के कारण दूषण से गुज़रा हुआ |
| पुनः ठोस हुआ भर्जन | शुष्क चूर्ण के बजाय काँच जैसे गोलाकार कण | दूषण पिघल गया और सतह पर पुनः जम गया |
एक सच्ची "ब्लास्ट" का स्पष्ट संकेत है शुष्क, बारीक चूर्ण और एक ऐसा भाग जो छूने पर ठंडा लगे एक सेकंड बाद।
तंत्र को कार्य-टुकड़े के अनुसार चुनें, बैज पर सबसे बड़ी संख्या के अनुसार नहीं।
| आपका कार्य | आपको जो तंत्र चाहिए | सामान्य मशीन |
|---|---|---|
| पतली शीट (<२ मिमी), सटीक भाग, पूर्व-वेल्ड तैयारी, फॉर्म की सफाई | Blast | नैनोसेकंड-आवृत्ति, १००–५०० वाट |
| आधार सतह को छुए बिना कोटिंग / पेंट हटाना | Blast | नैनोसेकंड-आवृत्ति, कम औसत शक्ति |
| मोटी मिल स्केल, भारी जंग, फाउंड्री शेक-आउट | जलन स्वीकार्य है | निरंतर तरंग, २०००–६००० वाट |
| बड़ा समतल क्षेत्र, उत्पादन अग्रणी, मोटाई अप्रासंगिक | जलन | निरंतर तरंग, २०००–६००० वाट |
| मिश्रित कार्यशाला, सबकुछ के लिए एक मशीन | ब्लास्ट (सिर के ऊपर स्थान के साथ) | पल्सित, उच्च औसत शक्ति |
अगर बीम के गुज़रने के एक सेकंड बाद आप भाग पर अपना हाथ रख सकते हैं, तो यह ब्लास्ट हुआ है।
अगर आप नहीं रख सकते, तो यह जल गया है।
यह अस्पष्ट है, लेकिन यह सबसे तेज़ तरीका है जिससे आप यह पता लगा सकते हैं कि क्या आपके सामने की मशीन वही कर रही है जिसके लिए आपने भुगतान किया है।
▴ टियानयू 500 डब्ल्यू पोर्टेबल पल्स्ड क्लीनर — एनएस-पल्स्ड "ब्लास्ट" तंत्र, ट्रॉली-केस डिज़ाइन, सीई प्रमाणित, 100–6 000 डब्ल्यू श्रेणी उपलब्ध।
👉 हमें अपनी सामग्री बताएँ — सही तंत्र प्राप्त करें, निःशुल्क
हमें अपने कार्य-टुकड़े की एक तस्वीर और सामग्री और मोटाई — हम 24 घंटों के भीतर अनुशंसित पल्स मोड और एक उद्धरण के साथ उत्तर देंगे।
वुहान टियानयू लेज़र के बारे में
वुहान माओहे टियानयू लेज़र उपकरण कंपनी लिमिटेड — 100 डब्ल्यू से 6 000 डब्ल्यू तक पोर्टेबल, बेंचटॉप और रोबोटिक लेज़र क्लीनिंग एवं वेल्डिंग प्रणालियाँ।
सीई प्रमाणित। यूरोप, दक्षिणपूर्व एशिया और मध्य पूर्व को निर्यात किया जाता है।
हाउसिंग, शक्ति और स्कैन चौड़ाई के लिए ओइएम / ओडीएम उपलब्ध है।
लेज़र क्लीनिंग के 30 प्रश्नों की श्रृंखला का भाग 03।
अगला → "क्या लेज़र क्लीनिंग आधार धातु को क्षतिग्रस्त करेगी? एल्यूमीनियम, ताँबा और स्टेनलेस के लिए सुरक्षित सीमाएँ"
हमें फॉलो करें — प्रतिदिन एक व्यावहारिक अंतर्दृष्टि।

 EN


