Oct 10,2026
TIANYU Laser · Серия «30 дней лазерной очистки» · Выпуск № 03 · Чтение за 5 минут
#lasercleaning #PulseWidth #УдалениеРжавчины #WeldPrep #TIANYULaser
Без расплывчатых формулировок. Ниже приведены семь пунктов, определяющих, какой именно механизм использует ваш станок — и что это означает на вашем производстве.
«Сжигание» — это фототермический процесс : свет превращается в тепло, тепло плавит или испаряет загрязнения.
«Взрыв» — это фотомеханический : свет превращается в волну давления, а волна давления выбрасывает загрязнение.
Каждый промышленный лазер обладает элементами обоих механизмов. Единственный полезный вопрос — какой из них доминирует — и это техническая характеристика, а не мнение.
Импульс наносекундной длительности отдаёт свою энергию оксидному слою быстрее, чем тепло успевает распространиться. Оксид мгновенно превращается в плазму, резко расширяется и отслаивается под действием микроскопической ударной волны — унося с собой загрязнение, тогда как основной металл под ним практически не нагревается.
Значимая величина — это пиковая мощность . Запустите импульсный лазер мощностью 500 Вт с длительностью импульса 100 нс и частотой повторения 50 кГц: энергия на импульс составит 10 мДж, а пиковая мощность — примерно 100 кВт .
Этот скачок в 200 раз — это «взрыв». Ничего об этом не указано на этикетке — вам придётся выполнить расчёт самостоятельно.

▴ Избирательное поглощение на длине волны 1064 нм: оксид поглощает энергию, а полированная сталь отражает её обратно.
У лазера непрерывного действия нет импульсов, способных вызвать скачок. Он подаёт заявленную мощность непрерывно, поэтому тепло успевает распространиться в основной металл . Загрязнения плавятся и испаряются — и вместе с ними испаряется тонкий слой самого изделия, которое вы хотели сохранить.
Вот почему непрерывный источник мощностью 6000 Вт прекрасно справляется с толстой окалиной, но непригоден для панели толщиной 1,5 мм.
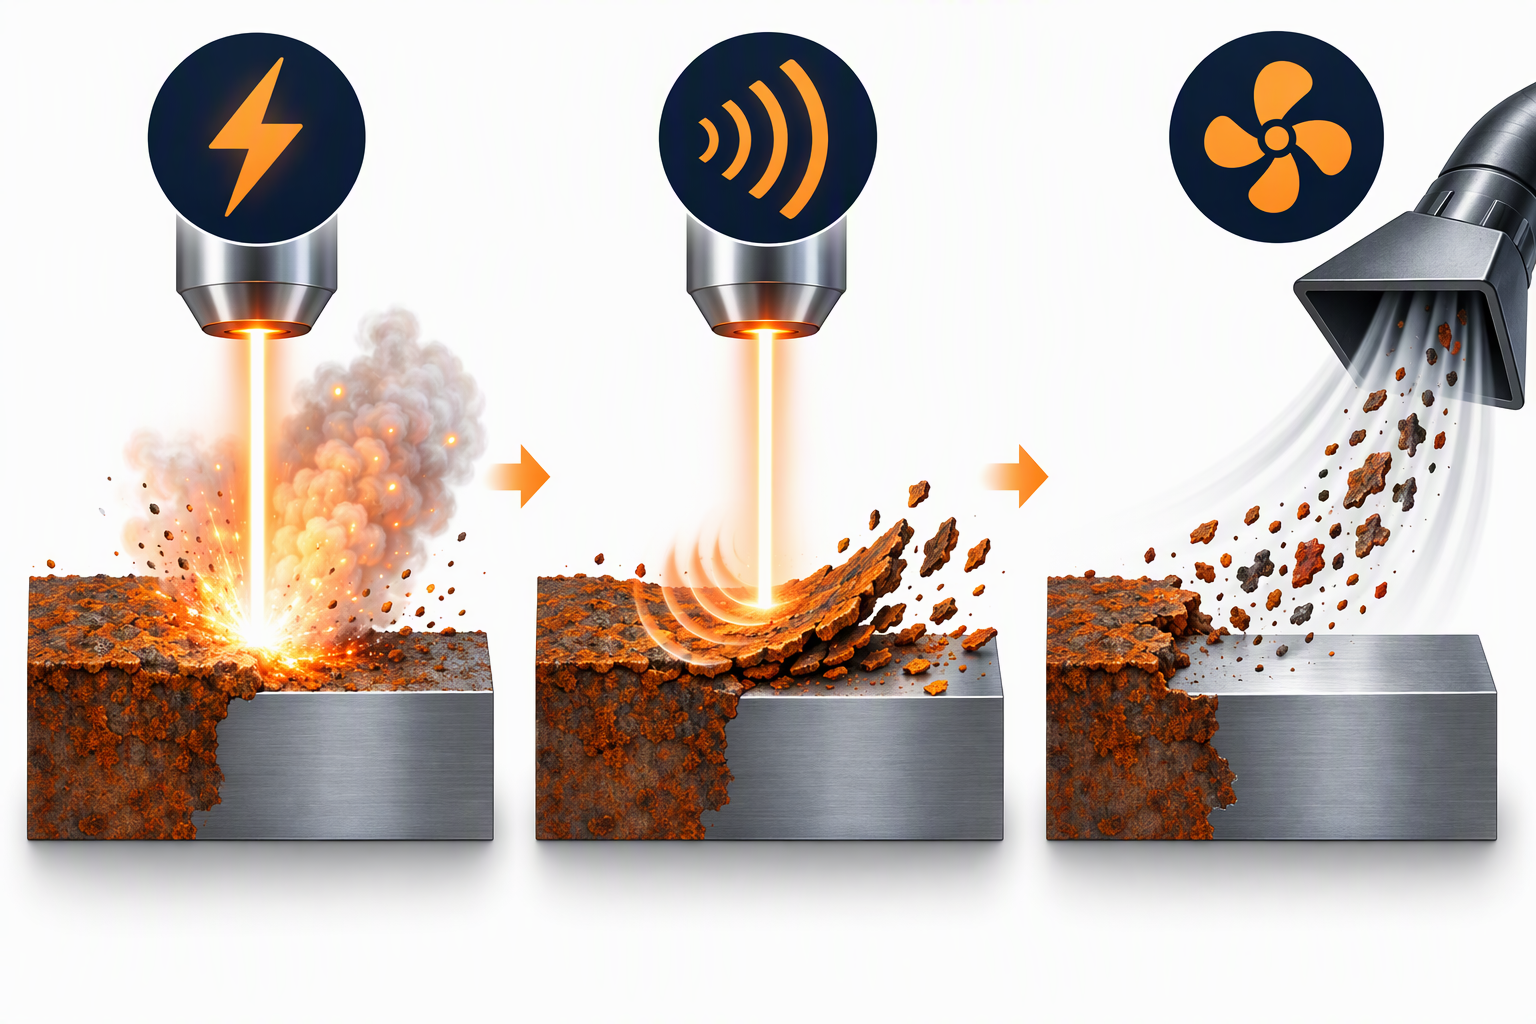
▴ Три стадии «взрыва»: поглощение → испарение → выброс. Полный цикл длится микросекунды.
Более короткие импульсы = более высокая пиковая мощность = больше «взрыва», меньше термического воздействия. Более длинные или непрерывные импульсы = больше термического воздействия, меньше «взрыва». Именно это соотношение и представляет собой весь компромисс — в одной таблице.
| Режим лазера | Ширина импульса | Пиковая и средняя мощность | Доминирующий механизм | Подвод тепла в основной металл |
|---|---|---|---|---|
| CW (непрерывный) | отсутствует — всегда включён | 1× | Термическое (обжиг / плавление) | Высокий — зона термического влияния 0,5–2 мм |
| импульсный в миллисекундном диапазоне | 0,5–20 мс | ~2–20× | В основном тепловое | Средний |
| импульсное в микросекундах | 1–500 мкс | ~20–200× | Смешанный | Низкий–Средний |
| импульсное в наносекундах | 1–200 нс | ~100–1,000× | Механическое (взрывное) | Очень низкое — 5–20 мкм |
Ещё одно значение, которое редко указывают в технических характеристиках: цикл работы . При длительности импульса 100 нс и частоте 50 кГц лазерный луч включён примерно 0,5 % времени поверхность тратит остальные 99,5 % времени на охлаждение. Именно поэтому импульсная головка может очистить сварной шов толщиной 0,1 мм, не деформируя его.
Тепловизор вам не нужен. Наличие любых двух из этих четырёх признаков на обрабатываемой детали означает, что ваши параметры — или тип станка — не подходят для данной задачи.
| Сигнал | То, что вы видите | Что это значит |
|---|---|---|
| Цветной оксидный налёт от нагрева | Соломенно-жёлтый или синий ореол вокруг очищенной зоны | Повторное образование оксида за счёт теплопроводности |
| Деформацию | Тонкий лист (< 2 мм) деформируется (прогибается) после очистки | Тепловой градиент, а не абляция |
| Видимая зона термического влияния (HAZ) | Серая полоса на отполированном поперечном срезе | Тепло проникает глубже загрязнённого слоя |
| Вторично затвердевший шлак | Стекловидные шарики вместо сухого порошка | Загрязнения расплавились и вновь затвердели на поверхности |
Чистая характеристика настоящего «взрыва» — это сухой мелкий порошок и деталь, которая на ощупь прохладная через одну секунду.
Выбирайте механизм под обрабатываемую деталь, а не под самое большое число на бирке.
| Ваши обязанности | Необходимый вам механизм | Типичный станок |
|---|---|---|
| Тонкий лист (< 2 мм), прецизионные детали, подготовка к сварке, очистка форм | Blast | наносекундный импульсный режим, 100–500 Вт |
| Удаление покрытия / краски без контакта с основой | Blast | наносекундный импульсный режим, низкая средняя мощность |
| Толстая прокатная окалина, сильная ржавчина, удаление формовочной смеси в литейном производстве | Обугливание допустимо | Непрерывный режим (CW), 2000–6000 Вт |
| Большая плоская поверхность, приоритет — производительность, толщина значения не имеет | Ожог | Непрерывный режим (CW), 2000–6000 Вт |
| Смешанная мастерская, одно устройство для всех задач | Абразивоструйная обработка (с запасом по мощности) | Импульсный, высокая средняя мощность |
Если вы можете прикоснуться к детали одной рукой через одну секунду после прохождения луча — это «взрыв».
Если нет — это «обжиг».
Метод грубый, но это самый быстрый способ определить, выполняет ли машина перед вами то, за что вы заплатили.
▴ Портативный импульсный очиститель TIANYU мощностью 500 Вт — механизм «взрыва» с наносекундными импульсами, конструкция на колёсиках в корпусе-чемодане, сертифицирован по стандарту CE, доступны модели от 100 до 6000 Вт.
👉 Сообщите нам ваш материал — получите подходящий механизм бесплатно
Отправьте нам фотографию вашей заготовки и материал и толщина — мы ответим рекомендованным режимом импульсов и коммерческим предложением в течение 24 часов.
О компании Wuhan TIANYU Laser
Wuhan Maohe Tianyu Laser Equipment Co., Ltd. — портативные, настольные и роботизированные лазерные системы очистки и сварки мощностью от 100 Вт до 6 000 Вт.
Сертифицировано по стандарту CE. Экспорт в Европу, Юго-Восточную Азию и Ближний Восток.
Возможны OEM/ODM-решения для корпуса, источника питания и ширины сканирования.
Часть 03 серии «30 вопросов о лазерной очистке».
Далее → «Повредит ли лазерная очистка основной металл? Безопасные пределы для алюминия, меди и нержавеющей стали»
Подписывайтесь на нас — один практический совет каждый день.

 EN



