 ×
Oct 10,2026
TIANYU Laser · Série de 30 jours sur le nettoyage au laser · N° 03 · Lecture en 5 min
#nettoyageaulaser #LargeurDimpulsion #ÉliminationDeLaRouille #PréparationSoudures #TIANYULaser
Pas de généralisations vagues. Voici ci-dessous les sept points qui déterminent quel mécanisme votre machine utilise réellement — et ce que cela implique dans votre atelier.
« Brûler », c’est photothermique : la lumière se transforme en chaleur, la chaleur fait fondre ou vaporiser la contamination.
« Pulser », c’est photomécanique : la lumière devient une onde de pression, et cette onde de pression éjecte la contamination.
Tout laser industriel réalise un peu des deux. La seule question utile est laquelle domine — et cela relève d’une spécification, non d’un avis.
Une impulsion nanoseconde déverse son énergie dans la couche d’oxyde plus rapidement que la chaleur ne peut se propager. L’oxyde passe instantanément à l’état de plasma, se dilate violemment et se détache sous l’effet d’une onde de choc microscopique — emportant la contamination avec lui, tandis que le métal de base en dessous s’échauffe à peine.
Le chiffre qui compte est puissance maximale . Faites fonctionner une unité pulsée de 500 W à 100 ns et 50 kHz : cela donne 10 mJ par impulsion, et une puissance crête d’environ 100 kW .
Ce pic 200 fois plus élevé constitue la « détonation ». Aucune indication sur l’étiquette ne vous le signale — vous devez effectuer le calcul vous-même.

▴ Absorption sélective à 1064 nm : l’oxyde absorbe l’énergie, tandis que l’acier poli la renvoie.
Un laser CW ne comporte aucune impulsion susceptible de provoquer un pic. Il délivre sa puissance nominale en continu, de sorte que la chaleur a le temps de se diffuser dans le métal de base . La contamination fond et se vaporise — ainsi qu’une fine couche de la pièce que vous souhaitiez conserver.
C’est pourquoi une tête CW de 6 000 W excelle sur une épaisse couche de calamine, mais devient un risque sur une tôle de 1,5 mm.
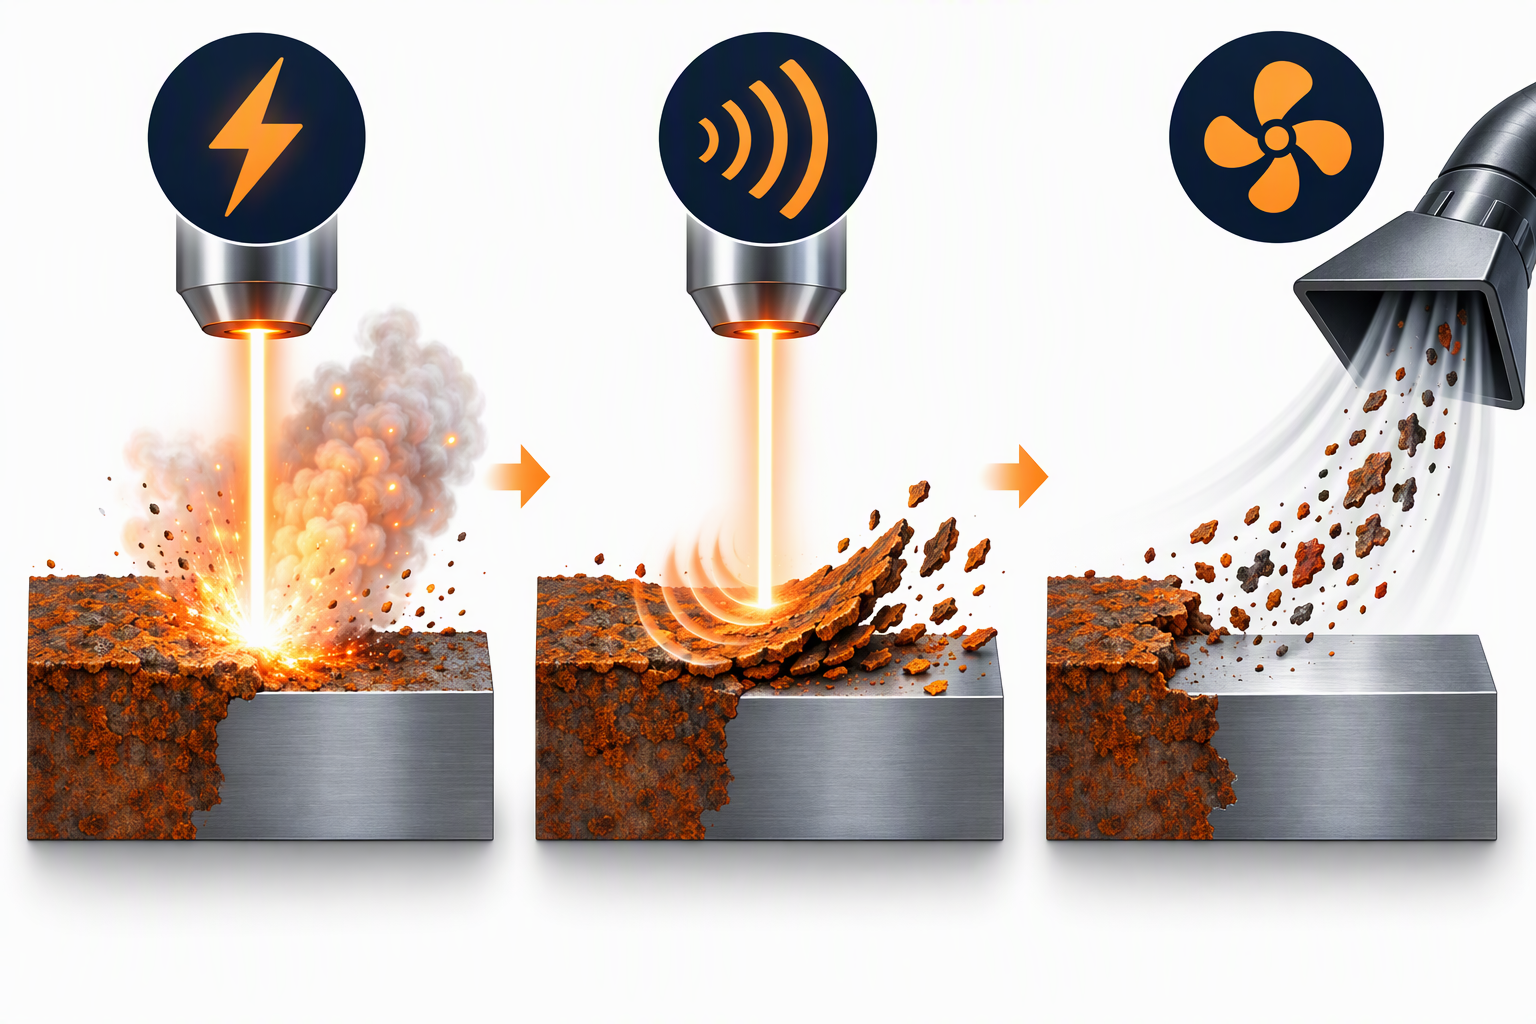
▴ Les trois phases d’une « détonation » : absorption → vaporisation → éjection. L’ensemble du cycle dure quelques microsecondes.
Des impulsions plus courtes = une puissance crête plus élevée = plus d’explosion, moins de brûlure. Des impulsions plus longues ou continues = plus de brûlure, moins d’explosion. Tel est l’ensemble du compromis, résumé dans un seul tableau.
| Mode Laser | Largeur de l'impulsion | Puissance crête contre puissance moyenne | Mécanisme dominant | Chaleur dans le métal de base |
|---|---|---|---|---|
| CW (continu) | aucun — toujours activé | 1× | Thermique (brûlure / fusion) | Élevé — zone affectée thermiquement (ZAT) de 0,5 à 2 mm |
| impulsions en millisecondes | 0,5 à 20 ms | ~2–20× | Principalement thermique | Moyen |
| impulsions en microsecondes | 1–500 µs | ~20–200× | Mélangé | Faible–Moyen |
| impulsions en ns | 1–200 ns | ~100–1,000× | Mécanique (détonation) | Très faible — 5–20 µm |
Un autre chiffre qui apparaît rarement sur une fiche technique : cycle de service à 100 ns et 50 kHz, le faisceau est actif environ 0,5 % du temps la surface passe les 99,5 % restants à se refroidir. C’est pourquoi une tête pulsée peut nettoyer une soudure de 0,1 mm sans la déformer.
Vous n’avez pas besoin d’une caméra thermique. La présence de deux de ces quatre signes sur la pièce signifie que vos paramètres — ou le type de votre machine — ne conviennent pas à cette tâche.
| Le signal | Ce que vous voyez | Ce que cela signifie |
|---|---|---|
| Teinte thermique | Halos jaune paille ou bleu autour de la zone propre | Reformation de l’oxyde par conduction thermique |
| Détorsion | Déformation (flambage) des tôles minces (< 2 mm) après nettoyage | Gradient thermique, pas d’ablation |
| Zone affectée thermiquement (HAZ) visible | Bande grise sur une section polie | Chaleur diffusée au-delà de la contamination |
| Laitier re-solidifié | Gouttelettes vitreuses au lieu de poudre sèche | Contamination fondue et re-congelée à la surface |
La signature propre d’un véritable « blast » est une poudre sèche et fine, ainsi qu’une pièce fraîche au toucher une seconde plus tard.
Adaptez le mécanisme à la pièce à traiter, et non au chiffre le plus élevé indiqué sur la plaque signalétique.
| Votre rôle | Mécanisme dont vous avez besoin | Machine typique |
|---|---|---|
| Tôles minces (< 2 mm), pièces de précision, préparation avant soudage, nettoyage de moules | Projection | impulsions ns, 100–500 W |
| Découpage / retrait de revêtement sans toucher le substrat | Projection | impulsions ns, faible puissance moyenne |
| Écailles d’usinage épaisses, rouille importante, débourrage de fonderie | La carbonisation est acceptable | Courant continu : 2 000–6 000 W |
| Grande surface plane, débit prioritaire, épaisseur sans importance | Brûler | Courant continu : 2 000–6 000 W |
| Atelier polyvalent, une seule machine pour toutes les tâches | Sablage (avec marge) | Fonctionnement par impulsions, forte puissance moyenne |
Si vous pouvez poser votre main sur la pièce une seconde après le passage du faisceau, elle a été décapée.
Si vous ne le pouvez pas, elle a été chauffée.
C’est rudimentaire, mais c’est la méthode la plus rapide pour vérifier si la machine devant vous fait bien ce pour quoi vous l’avez achetée.
▴ Nettoyeur pulsé portable TIANYU 500 W — mécanisme de « décapage » à impulsions nanosecondes, conception en valise-chariot, certifié CE, gamme de puissance disponible : 100–6 000 W.
👉 Indiquez-nous votre matériau — obtenez le mécanisme adapté, gratuitement
Envoyez-nous une photo de votre pièce ainsi que la matériau et épaisseur — nous vous répondons dans les 24 heures avec le mode d’impulsion recommandé et un devis.
À propos de Wuhan TIANYU Laser
Wuhan Maohe Tianyu Laser Equipment Co., Ltd. — Systèmes portables, sur banc et robotisés de nettoyage et de soudage au laser, de 100 W à 6 000 W.
Certifié CE. Exportation vers l’Europe, l’Asie du Sud-Est et le Moyen-Orient.
OEM / ODM disponibles pour le boîtier, la puissance et la largeur de balayage.
Partie 03 de la série « 30 questions sur le nettoyage au laser ».
Suivant → « Le nettoyage au laser endommage-t-il le métal de base ? Limites sécuritaires pour l’aluminium, le cuivre et l’acier inoxydable »
Suivez-nous — un conseil pratique chaque jour.

 EN


