 ×
Oct 10,2026
TIANYU Laser · 30-Tage-Laserreinigungs-Serie · Nr. 03 · 5 Min. Lesezeit
#lasercleaning #PulseWidth #RostEntfernung #WeldPrep #TIANYULaser
Keine vagen Andeutungen. Unten finden Sie die sieben Punkte, die entscheiden, welchen Mechanismus Ihre Maschine tatsächlich nutzt – und was das in Ihrer Werkstatt bedeutet.
»Verbrennen« ist photothermisch : Licht wird zu Wärme, Wärme schmilzt oder verdampft die Verunreinigung.
„Blast“ ist photomechanisch : Licht wird zu einer Druckwelle, und die Druckwelle stößt die Verunreinigung ab.
Jeder industrielle Laser führt jeweils etwas von beidem aus. Die einzige sinnvolle Frage lautet welcher Effekt dominiert — und das ist eine Spezifikation, keine Meinung.
Ein Nanosekundenpuls entlädt seine Energie schneller in die Oxidschicht, als sich Wärme ausbreiten kann. Das Oxid verdampft schlagartig zu Plasma, expandiert heftig und löst sich auf einer Mikro-Schockwelle — wobei die Verunreinigung mitgerissen wird, während das darunterliegende Grundmetall kaum erwärmt wird.
Die entscheidende Kennzahl ist spitzenleistung . Betreiben Sie eine 500-W-Gepulsteinheit mit 100 ns und 50 kHz: Das entspricht 10 mJ pro Puls und einer Spitzenleistung von etwa 100 kW .
Dieser 200-fache Anstieg ist die »Explosion«. Auf dem Etikett steht nichts davon – Sie müssen selbst dividieren.

▴ Selektive Absorption bei 1064 nm – das Oxid nimmt die Energie auf, der polierte Stahl reflektiert sie zurück.
Ein CW-Laser hat keinen Impuls, der ansteigen könnte. Er liefert seine Nennleistung kontinuierlich, sodass die Wärme Zeit hat, in das Grundmetall einzuleiten . Die Verunreinigung schmilzt und verdampft – und ebenso eine dünne Schicht des Teils, das Sie eigentlich erhalten wollten.
Deshalb ist ein 6000-W-CW-Kopf bei dickem Walzhaut ideal, aber problematisch bei einer 1,5-mm-Platte.
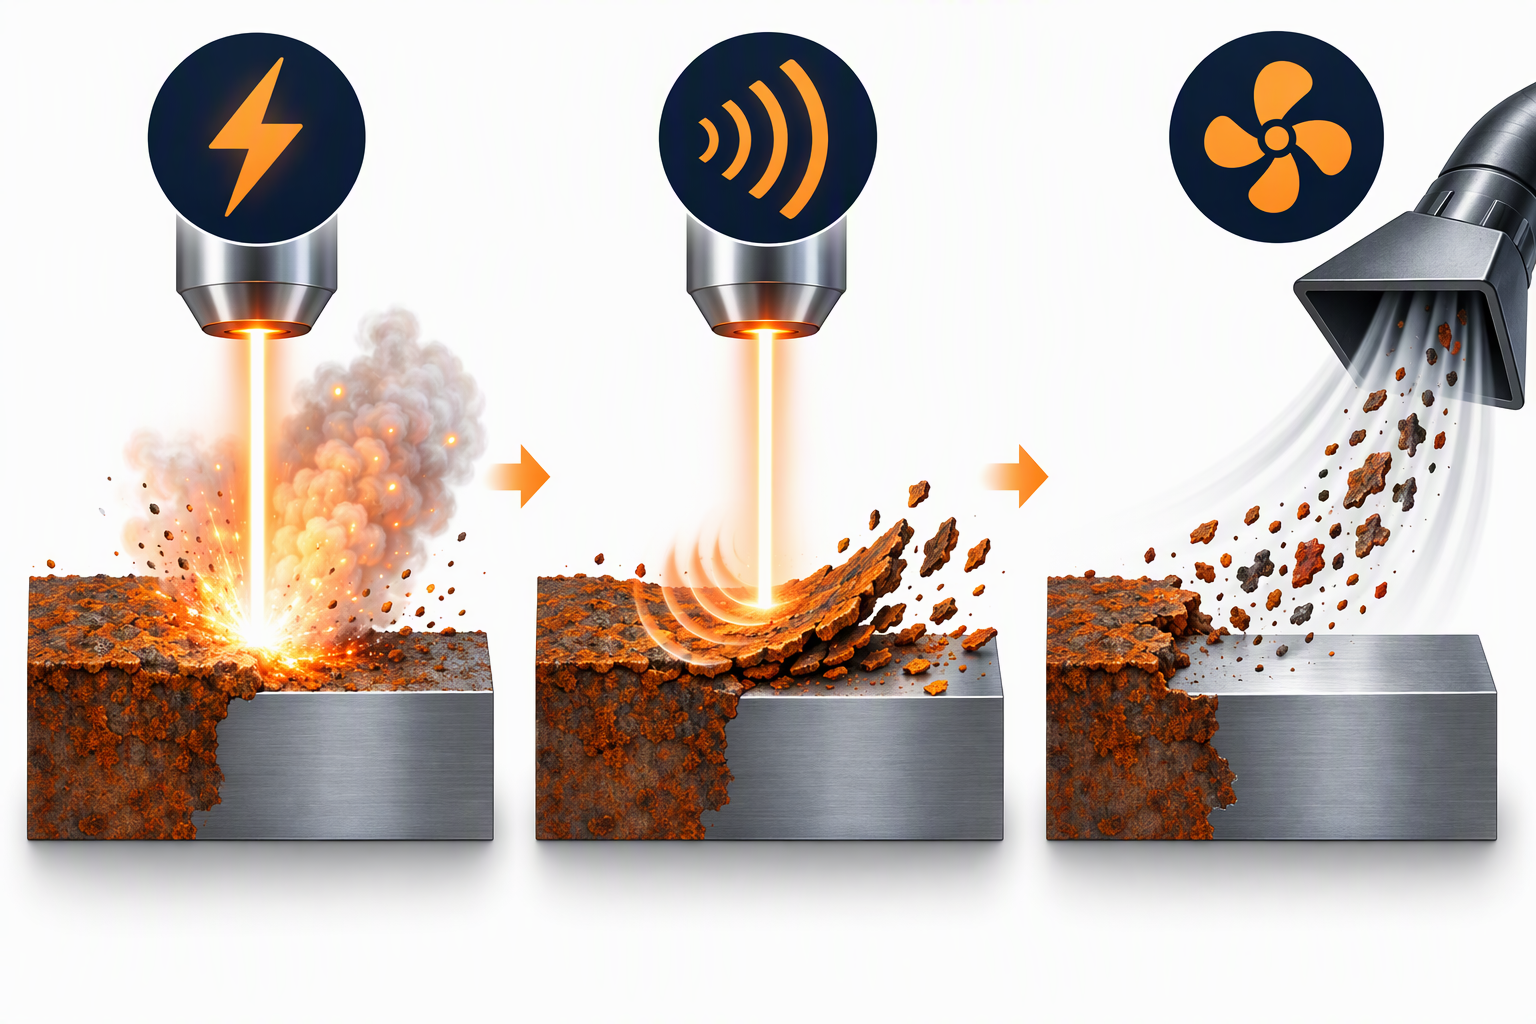
▴ Die drei Phasen einer „Explosion“: absorbieren → verdampfen → ausstoßen. Der gesamte Zyklus dauert Mikrosekunden.
Kürzere Impulse = höhere Spitzenleistung = mehr Explosion, weniger Verbrennung. Längere oder kontinuierliche Impulse = mehr Verbrennung, weniger Explosion. Das ist der gesamte Kompromiss – in einer Tabelle.
| Laser-Modus | Breite des Puls | Spitzen- im Vergleich zur Durchschnittsleistung | Dominanter Mechanismus | Wärme in das Grundmetall |
|---|---|---|---|---|
| CW (kontinuierlich) | keine – immer eingeschaltet | 1× | Thermisch (Verbrennung / Schmelzen) | Hoch – 0,5–2 mm HAZ |
| ms-gesteuert | 0,5–20 ms | ~2–20× | Überwiegend thermisch | Mittel |
| mikrosekunden-gestuft | 1–500 µs | ~20–200× | Gemischt | Gering–Mittel |
| nanosekunden-gestuft | 1–200 ns | ~100–1,000× | Mechanisch (Sprengung) | Sehr gering — 5–20 µm |
Eine weitere Zahl, die selten in ein Datenblatt aufgenommen wird: arbeitszyklus . Bei 100 ns und 50 kHz ist der Strahl etwa 0,5 % der Zeit eingeschaltet die Oberfläche verbringt die restlichen 99,5 % der Zeit damit, abzukühlen. Daher kann ein gepulster Kopf eine 0,1-mm-Schweißnaht reinigen, ohne sie zu verziehen.
Sie benötigen keine Wärmebildkamera. Jede zwei dieser vier Erscheinungen am Werkstück bedeuten, dass Ihre Parameter – oder Ihr Maschinentyp – für diese Aufgabe ungeeignet sind.
| Signal | Was Sie sehen | Was es bedeutet |
|---|---|---|
| Wärmetönung | Strohgelber oder blauer Halo um die saubere Stelle | Neubildung von Oxid durch Wärmeleitung |
| Verziehen | Dünne Bleche (< 2 mm) verziehen sich nach der Reinigung | Thermischer Gradient statt Abtragung |
| Sichtbare Wärmeeinflusszone (HAZ) | Grauer Streifen auf einem polierten Querschnitt | Wärme dringt tiefer als die Verunreinigung vor |
| Wiedererstarrte Schlacke | Glasige Kügelchen statt trockenes Pulver | Verunreinigung geschmolzen und auf der Oberfläche wieder erstarrt |
Die saubere Signatur eines echten »Blasts« ist trockenes, feines Pulver und ein Teil, der kühl anfühlt eine Sekunde später.
Passen Sie den Mechanismus dem Werkstück an – nicht der größten Zahl auf dem Schild.
| Ihre Aufgabe | Mechanismus, den Sie benötigen | Typische Maschine |
|---|---|---|
| Dünnes Blech (< 2 mm), Präzisionsteile, Vorschweißvorbereitung, Formenreinigung | Blast | nanosekunden-gestuft, 100–500 W |
| Beschichtungs-/Lackentfernung ohne Substratberührung | Blast | nanosekunden-gestuft, niedrige mittlere Leistung |
| Dicke Walzhaut, starker Rost, Gießerei-Ausschüttung | Verbrennung ist akzeptabel | CW 2 000–6 000 W |
| Große ebene Fläche, Durchsatz im Vordergrund, Dicke irrelevant | Verbrennen | CW 2 000–6 000 W |
| Gemischte Werkstatt, eine Maschine für alle Aufgaben | Strahlen (mit Reservekapazität) | Gepulst, hohe mittlere Leistung |
Wenn Sie die Komponente eine Sekunde nach dem Durchgang des Strahls mit der Hand berühren können, wurde sie abgeblasen.
Wenn nicht, wurde sie verbrannt.
Die Methode ist grob, aber sie ist der schnellste Weg, um festzustellen, ob die Maschine vor Ihnen das leistet, wofür Sie bezahlt haben.
▴ TIANYU 500-W-Portablereiniger mit Pulsbetrieb – ns-gepulster „Abblasen“-Wirkmechanismus, Kofferwagen-Design, CE-zertifiziert, Leistungsbereich von 100 bis 6 000 W erhältlich.
👉 Nennen Sie uns Ihr Material – erhalten Sie kostenlos den passenden Wirkmechanismus
Senden Sie uns ein Foto Ihres Werkstücks sowie die werkstoff und Dicke — wir antworten innerhalb von 24 Stunden mit dem empfohlenen Impulsmodus und einem Angebot.
Über Wuhan TIANYU Laser
Wuhan Maohe Tianyu Laser Equipment Co., Ltd. — 100 W bis 6 000 W tragbare, Tisch- und Roboter-Laserreinigungs- und -Schweißsysteme.
CE-zertifiziert. Export in die EU, Südostasien und den Nahen Osten.
OEM/ODM verfügbar für Gehäuse, Leistung und Scanbreite.
Teil 03 der Serie „30 Fragen zur Laserreinigung“.
Weiter → „Schädigt die Laserreinigung das Grundmetall? Sicherheitsgrenzen für Aluminium, Kupfer und Edelstahl“
Folgen Sie uns — täglich eine praktische Erkenntnis.

 EN


