 ×
Oct 10,2026
TIANYUレーザー・30日間レーザークリーニング連載シリーズ・第3回・読了目安5分
#レーザークリーニング #パルス幅 #さび除去 #溶接前処理 #TIANYUレーザー
曖昧な説明は一切ありません。以下に、ご使用の装置が実際にどの作用原理で動作しているのか、そしてそれが現場でどのような意味を持つのかを決定づける7つのポイントを示します。
「焼却」とは 光熱作用 のことです。つまり、光が熱に変わり、その熱によって汚れが溶融または蒸発します。
「剥離」とは 光機械作用 光が圧力波に変わり、その圧力波が汚染物質を吹き飛ばします。
あらゆる産業用レーザーは、いずれもこの2つの作用を一定程度併せ持ちます。実用上重要なのはただ1つの問いだけです。 どちらの作用が支配的か —— そしてそれは、主観的な意見ではなく、仕様(スペック)で決まります。
ナノ秒級のパルスでは、エネルギーが酸化皮膜層に供給される速度が、熱が周囲へ伝わる速度よりも速いため、酸化皮膜は瞬時にプラズマ化し、急激に膨張して微小な衝撃波とともに剥離します。このとき、下地の金属基材はほとんど温まることなく、付着した汚染物質のみが一緒に除去されます。
本質的に重要な数値は ピーク電力 です。たとえば、500 Wのパルス式装置を100 nsのパルス幅、50 kHzの繰り返し周波数で運転すると、1パルスあたりのエネルギーは10 mJ、ピーク出力はおよそ 100 kW .
この200倍の出力上昇が「ブラスト」です。ラベルにはそのような記載は一切なく、自分で計算してはじめて分かります。

▴ 1064 nmにおける選択的吸収——酸化皮膜がエネルギーを吸収し、研磨済みの鋼板はそれを反射します。
CWレーザーにはパルスがないため、出力の急上昇もありません。定格出力を連続して供給するため、熱は 母材内部へと伝導する時間が十分にあります。 汚染物質は溶融・蒸発します——そして、本来残したい部品の表面のごく薄い層も同様に溶融・蒸発します。
そのため、6,000 WのCWヘッドは厚手のミルスケール処理には非常に優れていますが、1.5 mmのパネルには不向き(リスクが高い)のです。
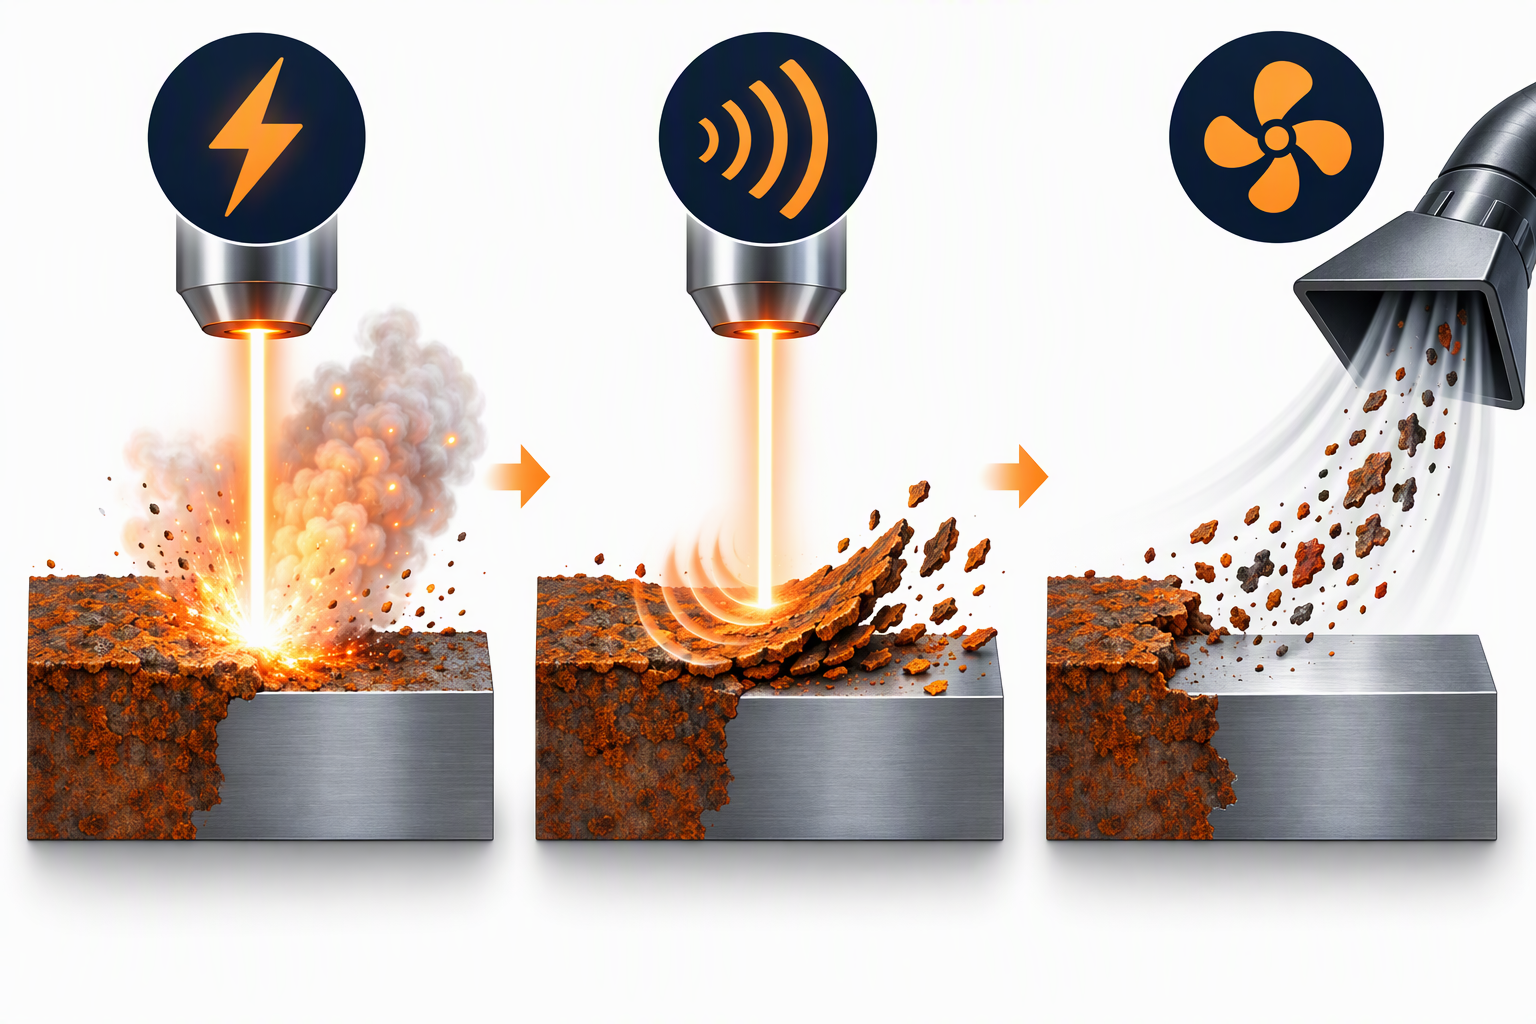
▴ 「ブラスト」の3段階:吸収 → 蒸発 → 排出。この一連のサイクルはマイクロ秒単位で完了します。
短いパルス=ピーク出力が高くなる=爆発的効果が強く、熱損傷が少ない。長いパルスまたは連続照射=熱損傷が強く、爆発的効果が少ない。これが、すべてのトレードオフを一覧表にまとめたものです。
| レーザーモード | パルス幅 | ピーク電力と平均電力 | 主要なメカニズム | 母材への熱伝達 |
|---|---|---|---|---|
| CW(連続) | なし——常時オン | 1× | 熱作用(焼灼/溶融) | 高い——熱影響部(HAZ)0.5~2 mm |
| ミリ秒パルス | 0.5~20 ms | ~2–20× | 主に熱作用 | 中 |
| マイクロ秒パルス | 1~500マイクロ秒 | ~20–200× | ミックス | 低~中 |
| ナノ秒パルス | 1~200ナノ秒 | ~100–1,000× | 機械的(ブラスト) | 非常に低い——5~20マイクロメートル |
データシートにめったに記載されないもう一つの数値: 作業サイクル 100ナノ秒、50kHzの場合、レーザー光は約 全時間の0.5%間オンになります 。残りの99.5%の時間は、表面が冷却されています。そのため、パルス式ヘッドは0.1mmの溶接継ぎ目を歪めることなく清掃できます。
サーマルカメラは必要ありません。これらの4つの現象のうち、ワークピース上で2つ以上が見られる場合、加工条件か機械の種類がその作業に不適切です。
| 信号 | 目視確認できる欠陥 | その意味するところ |
|---|---|---|
| 加熱変色 | 清掃面周囲のわら色または青いハロー | 伝導熱による酸化膜の再形成 |
| 反り・歪み | 薄板(2 mm未満)の清掃後の反り | アブレーションではなく熱勾配による影響 |
| 目視可能な熱影響部(HAZ) | 研磨断面に現れる灰色の帯 | 汚染層を越えて熱が浸透している |
| 再凝固したスラグ | 乾燥粉末ではなくガラス状のビーズ | 表面に汚染物質が溶けて再凝固した |
真の「ブラスト」による特徴的な清浄効果は 乾燥した微細な粉末と、触るとひんやりとした部品です 1秒後。
仕様表示の最大出力値ではなく、加工対象物に合った方式を選んでください。
| お客様の役割 | 必要な方式 | 一般的な装置 |
|---|---|---|
| 薄板(2 mm未満)、高精度部品、溶接前の下処理、金型の清掃 | Blast | ナノ秒パルス式、100–500 W |
| 基材に触れずにコーティング/塗装を除去 | Blast | ナノ秒パルス、低平均出力 |
| 厚いミルスケール、重度の錆、鋳造品のシェイクアウト | 焼け跡は許容可 | 連続波(CW)2,000~6,000 W |
| 広い平面領域、処理速度最優先、膜厚は問わない | やけど | 連続波(CW)2,000~6,000 W |
| 多目的作業場で、一台で何でも対応 | ブラスト(余裕のある設置空間あり) | パルス式、高平均出力 |
レーザー光線が通過してから1秒後にその部品に手を触れられるなら、「ブラスト(爆発的除去)」です。
触れられないなら、「バーン(加熱)」です。
簡易的な方法ではありますが、目の前の装置がご注文通りの性能を発揮しているかどうかを、最も迅速に確認できる方法です。
▴ ティエンユウ 500 W ポータブルパルス式クリーナー — ナノ秒(ns)パルスによる「ブラスト」方式、キャスター付きトロリーケース設計、CE認証取得。出力範囲:100–6,000 W(各種対応可)。
👉 加工材質をお知らせください — 最適な作用メカニズムを無料でご提案いたします
加工対象物の写真と、 材料および板厚 — をお送りいただければ、24時間以内に推奨パルスモードおよびお見積りをご返信いたします。
武漢天宇レーザーについて
武漢毛河天宇レーザー設備有限公司 — 100W~6,000Wの携帯型・卓上型・ロボット式レーザー洗浄・溶接システム
CE認証取得済み。欧州、東南アジア、中東へ輸出しています。
ハウジング、電源、スキャン幅についてOEM/ODM対応可能です。
『レーザー洗浄に関する30の質問』シリーズの第3回
次へ → 「レーザー洗浄は母材を損傷しますか?アルミニウム・銅・ステンレス鋼における安全限界」
フォローしてください — 毎日、実用的なヒントを1つお届けします。

 EN


