 ×
Oct 10,2026
TIANYU Laser · Serie di pulizia laser di 30 giorni · N. 03 · Lettura in 5 minuti
#pulizialaser #PulseWidth #RimozioneRuggine #WeldPrep #TIANYULaser
Niente approssimazioni. Di seguito sono elencati i sette punti che determinano quale meccanismo utilizza effettivamente la vostra macchina — e quali conseguenze ciò comporta nel vostro stabilimento.
"Bruciare" è fototermico : la luce si trasforma in calore, il calore fonde o vaporizza il contaminante.
"Espellere" è fotomeccanico : la luce diventa un’onda di pressione e l’onda di pressione espelle il contaminante.
Ogni laser industriale esegue una certa quantità di ciascun processo. L’unica domanda utile è quale dei due prevale — e questo è un dato tecnico, non un’opinione.
Un impulso di nanosecondi rilascia la propria energia nello strato di ossido più velocemente di quanto il calore possa diffondersi. L’ossido si trasforma istantaneamente in plasma, si espande violentemente e si stacca mediante una micro-onda d’urto — trascinando con sé il contaminante, mentre il metallo sottostante si riscalda appena.
Il valore che conta è potenza di picco . Eseguire un’unità pulsata da 500 W con impulsi di 100 ns a 50 kHz: ciò corrisponde a 10 mJ per impulso e a una potenza di picco di circa 100 kW .
Quel picco 200× è la "detonazione". Nessuna indicazione sull’etichetta lo rivela — bisogna calcolarlo dividendo.

▴ Assorbimento selettivo a 1064 nm — l’ossido assorbe l’energia, l’acciaio lucidato la riflette indietro.
Un laser CW non ha impulsi da cui derivare picchi. Eroga la potenza nominale in modo continuo, quindi il calore ha il tempo di condursi nel metallo di base . La contaminazione fonde e vaporizza — e così fa anche uno strato sottile del pezzo che si voleva preservare.
Ecco perché una testa CW da 6 000 W è eccellente su spessori elevati di ossido da laminazione, ma rappresenta un rischio su un pannello da 1,5 mm.
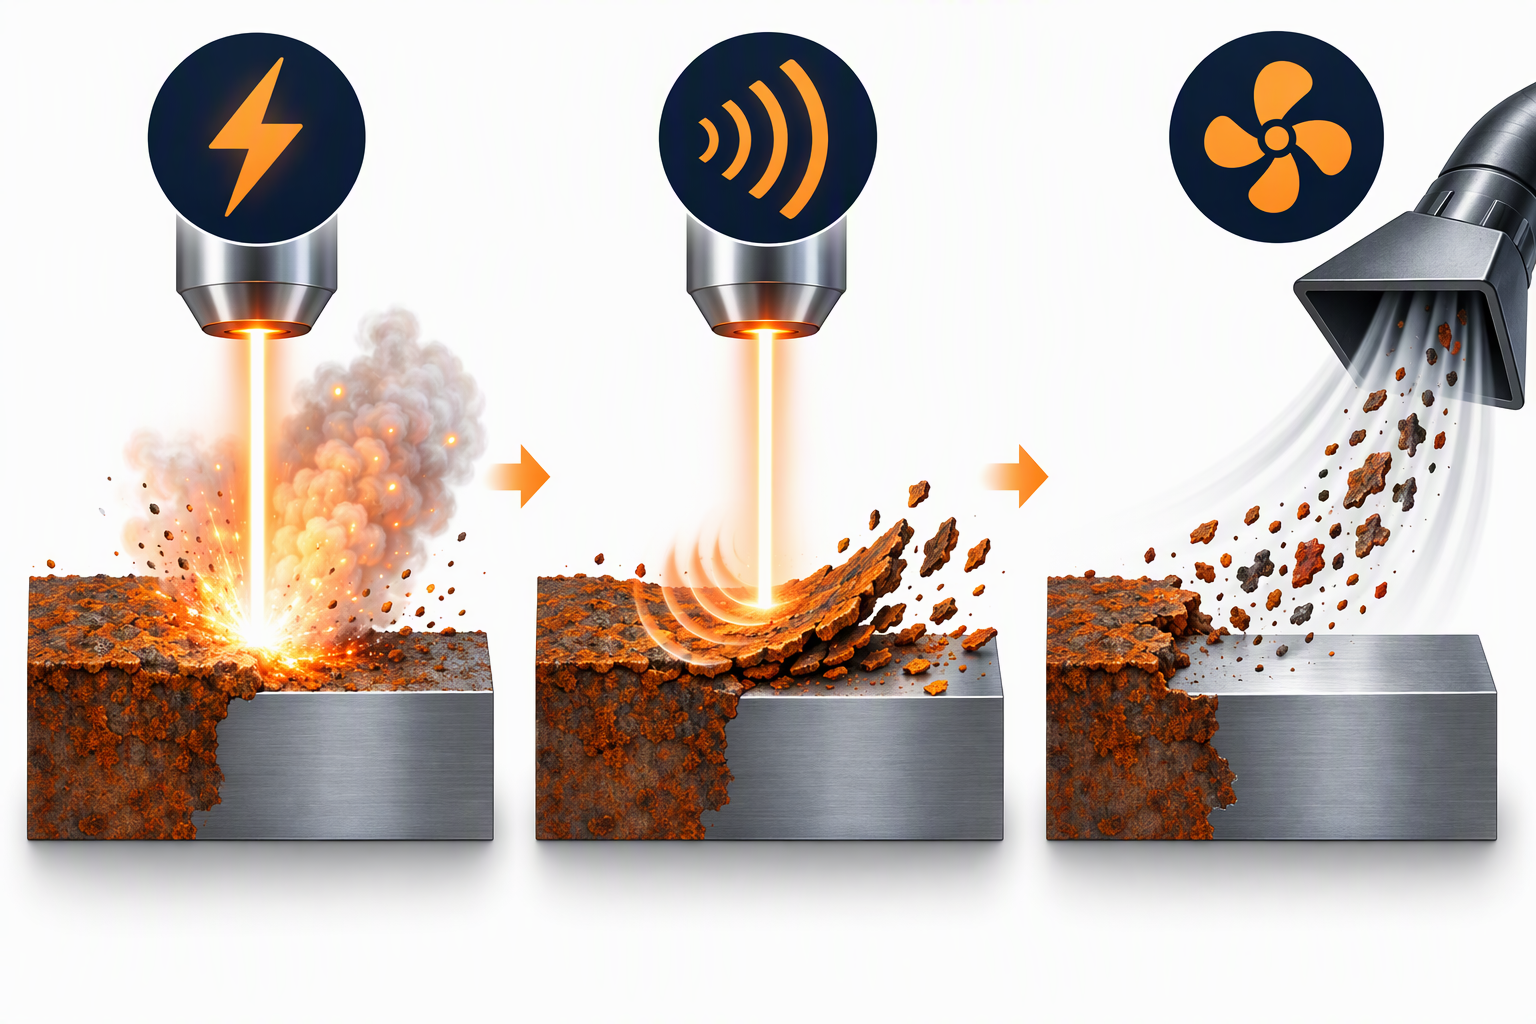
▴ Le tre fasi di un "esplosione": assorbimento → vaporizzazione → espulsione. L'intero ciclo dura microsecondi.
Impulsi più brevi = potenza di picco più elevata = più esplosione, meno bruciatura. Impulsi più lunghi o continui = più bruciatura, meno esplosione. Questo è l'intero compromesso, in una tabella.
| Modalità Laser | Larghezza dell'impulso | Picco contro potenza media | Meccanismo dominante | Calore nella metallo base |
|---|---|---|---|---|
| CW (continuo) | nessuno — sempre acceso | 1× | Termico (bruciatura / fusione) | Alto — zona interessata termicamente (HAZ) da 0,5 a 2 mm |
| a impulsi in ms | 0,5–20 ms | ~2–20× | Prevalentemente termico | Medio |
| impulsi in microsecondi | 1–500 µs | ~20–200× | Misto | Basso–Medio |
| impulsi in nanosecondi | 1–200 ns | ~100–1,000× | Meccanico (a esplosione) | Molto basso — 5–20 µm |
Un altro dato che raramente compare sui fogli tecnici: ciclo di lavoro . A 100 ns e 50 kHz, il fascio è attivo per circa lo 0,5% del tempo . La superficie trascorre l’altro 99,5% del tempo a raffreddarsi. È per questo che una testa a impulsi può pulire una saldatura di 0,1 mm senza deformarla.
Non è necessaria una termocamera. Qualsiasi due di questi quattro segnali sul pezzo in lavorazione significa che i parametri — o il tipo di macchina — non sono adatti al lavoro.
| Segnale | Ciò che si vede | Cosa Significa |
|---|---|---|
| Colorazione termica | Alone giallo-oro o blu intorno alla zona pulita | Riformazione dell'ossido dovuta al calore condotto |
| Deformazione | Lamiere sottili (< 2 mm) si deformano dopo la pulizia | Gradiente termico, non ablazione |
| Zona termicamente alterata (HAZ) visibile | Striscia grigia su una sezione lucidata | Calore penetrato oltre il contaminante |
| Scoria ri-solidificata | Perline vetrose invece di polvere secca | Contaminazione fusa e ri-congelata sulla superficie |
La firma pulita di un vero "blast" è polvere secca e fine, e un pezzo fresco al tatto un secondo dopo.
Adatta il meccanismo al pezzo da lavorare, non al numero più grande sulla targhetta.
| Il vostro compito | Meccanismo di cui hai bisogno | Macchina tipica |
|---|---|---|
| Lamiere sottili (< 2 mm), parti di precisione, preparazione pre-saldatura, pulizia stampi | Getto | impulsi ns, 100–500 W |
| Rimozione di rivestimenti/vernici senza contatto con il substrato | Getto | impulsi ns, bassa potenza media |
| Scaletta spessa, ruggine intensa, scuotimento da fonderia | È accettabile la carbonizzazione | CW 2 000–6 000 W |
| Aree piane ampie, priorità alla produttività, spessore irrilevante | Bruciare | CW 2 000–6 000 W |
| Officina multifunzione, una macchina per ogni esigenza | Sabbiatura (con margine di sicurezza) | Impulsato, alta potenza media |
Se riesci a toccare la parte con la mano un secondo dopo il passaggio del fascio, è avvenuta la pulizia istantanea.
Se non ci riesci, è avvenuta la bruciatura.
È un metodo grossolano, ma è il modo più rapido per verificare se la macchina davanti a te sta facendo ciò per cui hai pagato.
▴ Pulitore portatile TIANYU da 500 W a impulsi — meccanismo «blast» a impulsi nanosecondo, design a valigia su ruote, certificato CE, disponibile nella gamma da 100 a 6 000 W.
👉 Comunicaci il tuo materiale — ricevi il meccanismo corretto, gratuitamente
Inviaci una foto del tuo pezzo insieme al materiale e spessore — rispondiamo entro 24 ore con la modalità di impulso consigliata e un preventivo.
Informazioni su Wuhan TIANYU Laser
Wuhan Maohe Tianyu Laser Equipment Co., Ltd. — sistemi portatili, da banco e robotici per la pulizia e la saldatura laser, da 100 W a 6 000 W.
Certificati CE. Esportazione in Europa, Sud-Est asiatico e Medio Oriente.
Disponibili servizi OEM/ODM per involucro, potenza e larghezza di scansione.
Parte 03 della serie "30 domande sulla pulizia laser".
Successivo → "La pulizia laser danneggia il metallo di base? Limiti di sicurezza per alluminio, rame e acciaio inossidabile"
Seguici — un'informazione pratica ogni giorno.

 EN


