 ×
Oct 11,2026
TIANYU Laser · Serie di 30 giorni sulla pulizia laser · N. 04 · Lettura in 6 minuti
#pulizialaser #BaseMetalDamage #Aluminium #StainlessSteel #TIANYULaser
La stessa macchina per ogni metallo — una testa a impulsi ns da 500 W, 1064 nm, larghezza d’impulso regolabile da 1 a 200 ns, spot di 0,5 mm. La stessa contaminazione: ossido superficiale leggero più un film di olio da taglio. Ciò che è cambiato è il materiale , perché il materiale decide tutto.
con "danno" qui non si intende una sensazione. Si intende uno dei tre fenomeni misurabili seguenti: perdita di massa del metallo base ,variazione del profilo superficiale (Ra) , o cambiamento metallurgico — colorazione termica, pitting o sensibilizzazione. Se nessuno dei tre fenomeni si verifica, il fascio era sicuro.
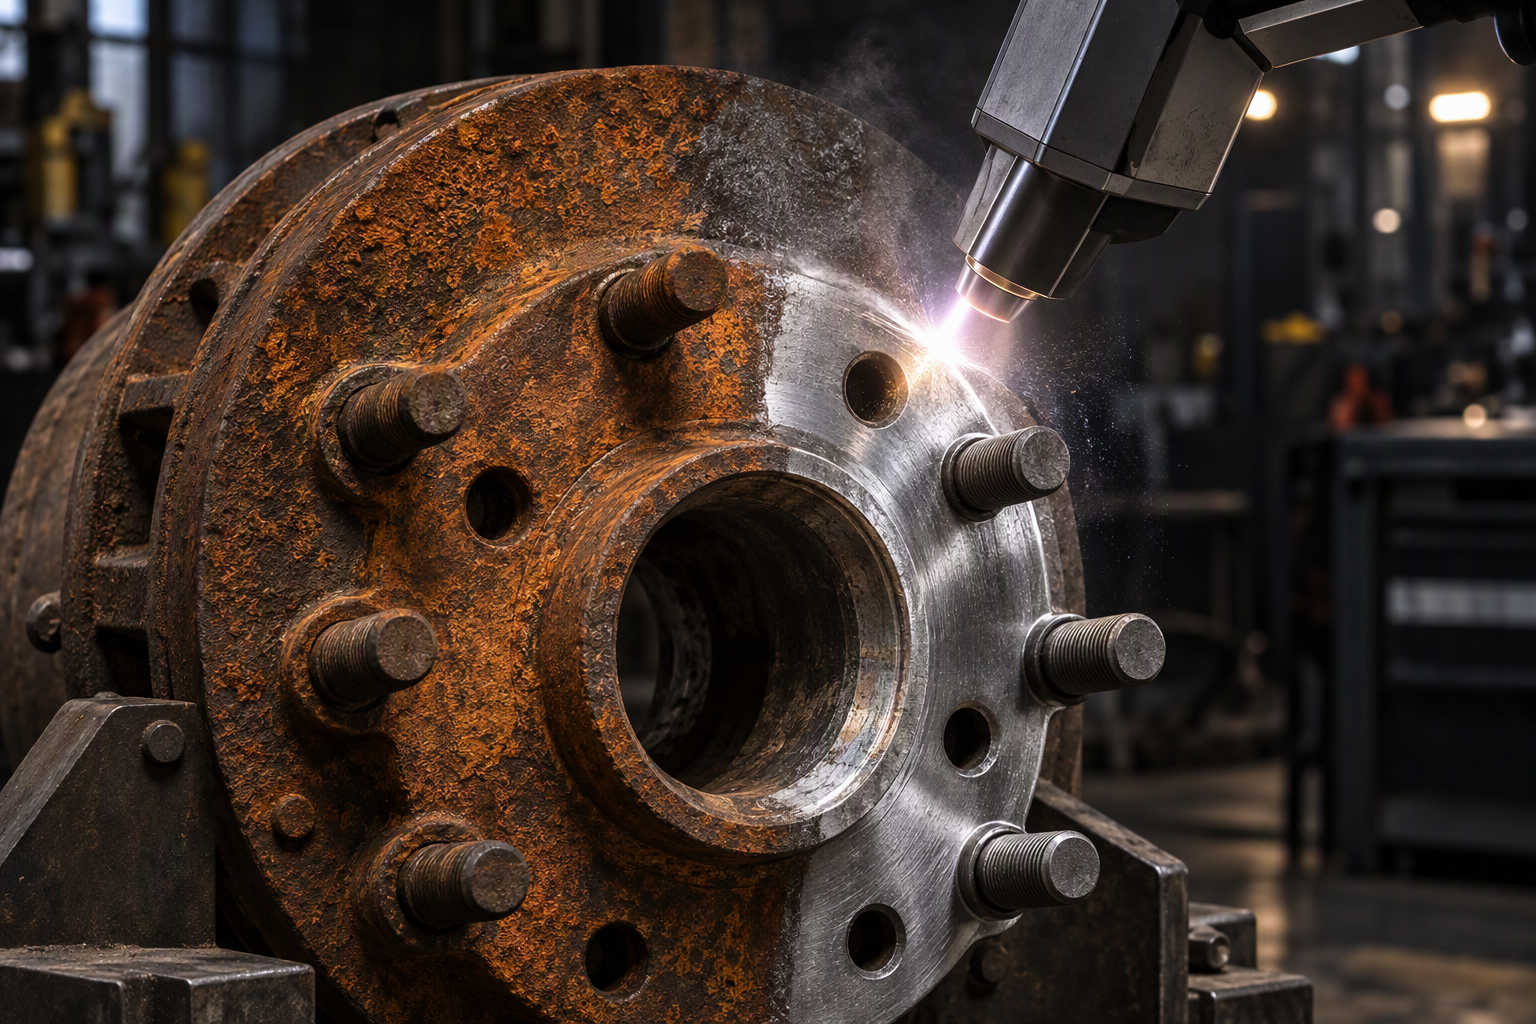
▴ L’obiettivo in un’unica immagine: contaminazione eliminata, metallo base intatto. L’intero articolo tratta del mantenimento a sinistra di quella linea.
Prima delle prove, tre proprietà del materiale determinano il livello di rischio. Nessuna di esse è la "durezza".
| Materiale | Riflettività a 1064 nm | Punto di fusione | Conducibilità termica | Il rischio di danno |
|---|---|---|---|---|
| Alluminio (6061) | ~92% (diminuisce con l’aumento della temperatura) | 660 °C | 205 W/m·K | Alto |
| Rame / Ottone | ~95% (massima) | 1.085 °C | 401 W/m·K | Medio–Alto |
| Acciaio inox 304 | ~65% | 1.400–1.450 °C | 16 W/m·K | Bassa |
Leggerlo come una catena: alta riflettività significa che il fascio rimbalza invece di operare, quindi gli operatori aumentano la potenza — e poi basso Punto di Fusione - Più alta conducibilità termica significa che questa potenza in eccesso si diffonde lateralmente e fonde uno strato sottile. È esattamente questa la trappola che alluminio e rame creano. L'acciaio inossidabile è l'opposto: assorbe bene, fonde a temperature elevate e conduce il calore lentamente, quindi l'energia rimane esattamente dove la si indirizza.
L'alluminio fonde a 660 °C — una temperatura inferiore rispetto all'acciaio su cui la maggior parte degli operatori è stata addestrata — e disperde il calore cinque volte più velocemente. Se si immette troppa energia, si ottiene una striscia opaca grigia dove un tempo era presente l'anodizzazione, oltre a microcavità percepibili con l'unghia.
Finestra di sicurezza: mantenere la densità di energia (fluence) al di sotto di circa 2 J/cm² . Nella pratica ciò significa impulsi brevi e bassa potenza media, non forza bruta.
Prestare attenzione a: la brillante chiazza argentata che diventa grigio opaco. Ciò indica la rimozione dello strato ossidico e significa che si è a un passo dal substrato.
Il rame riflette circa 95%del 1064 nm di luce — solo un fotone su venti compie un lavoro utile. La soluzione ingenua consiste nell’aumentare la potenza, ed è proprio così che le persone bruciano il rame. Esiste inoltre un secondo problema, più subdolo: il fascio riflesso può viaggiare lungo il percorso ottico inverso fino alla sorgente.
Finestra di sicurezza: inclinare la testa di 5–10° rispetto alla normale in modo che la riflessione manchi l’apertura, e utilizzare un impulso più lungo per distribuire il carico anziché uno più intenso.
Prestare attenzione a: una lucentezza rosa o punteggiata. Il rame non possiede un ossido protettivo che ne mascheri il degrado: non appena si discolora, è già stato inciso.
L’acciaio inossidabile assorbe bene il fascio (~65%), fonde oltre i 1 400 °C e disperde il calore lentamente. Questa combinazione lo rende il materiale più accomodante dei tre: l’ampia finestra di sicurezza è esattamente il motivo per cui la pulizia laser si è affermata nella produzione alimentare, lattiero-casearia e farmaceutica.
Tuttavia, "sicuro" non significa "senza regole". Due fattori restano critici: a tinta termica iridescente se si insiste troppo, e sensibilizzazione — carburo di cromo che precipita a 450–850 °C — il quale riduce in modo silenzioso la resistenza alla corrosione dell’acciaio inossidabile 304 saldato, quando impiegato in applicazioni chimiche.
Prestare attenzione a: qualsiasi sfumatura gialla o blu sulla zona pulita. Significa che la superficie si è surriscaldata: ridurre la potenza oppure aumentare la velocità di scansione.
Eliminando le sovrastrutture commerciali, restano soltanto tre regolazioni. Impostarle correttamente garantisce la sicurezza del metallo; un solo errore rende inefficace qualsiasi «sorgente laser premium».
| Composizione | Cosa controlla | Alza il volume e… |
|---|---|---|
| Fluenza (J/cm²) | Energia erogata per unità di superficie, per impulso | il metallo base inizia ad ablatarsi |
| Larghezza dell'impulso (ns) | Quanto tempo quell'energia ha per penetrare | il calore si propaga più in profondità — la zona influenzata termicamente aumenta |
| Sovrapposizione / velocità di scansione (%) | Quanti impulsi colpiscono lo stesso punto | riscaldamento cumulativo, colorazione, deformazione |
Ecco la versione pratica — le finestre operative iniziali che forniamo ai clienti per una testa pulsata ns da 500 W. Consideratele punti di partenza, non verità assolute, e verificate sempre su scarti.
| Metallo | Fluenza | Larghezza dell'impulso | Potenza media | Sovrapposizione |
|---|---|---|---|---|
| Alluminio 6061 | < 2 J/cm² | 50–100 ns | 100–300 W | ~60% |
| Rame / Ottone | 1–3 J/cm² | 100–150 ns | 300–500 W | ~50% |
| Acciaio inox 304 | 2–5 J/cm² | 100–200 ns | 200–500 W | ~50–70% |
Questo confronto nessuno lo pubblica. Su un pannello in alluminio da 1,5 mm con ossido leggero, ecco cosa fa ciascun metodo al metallo sotto la contaminazione.
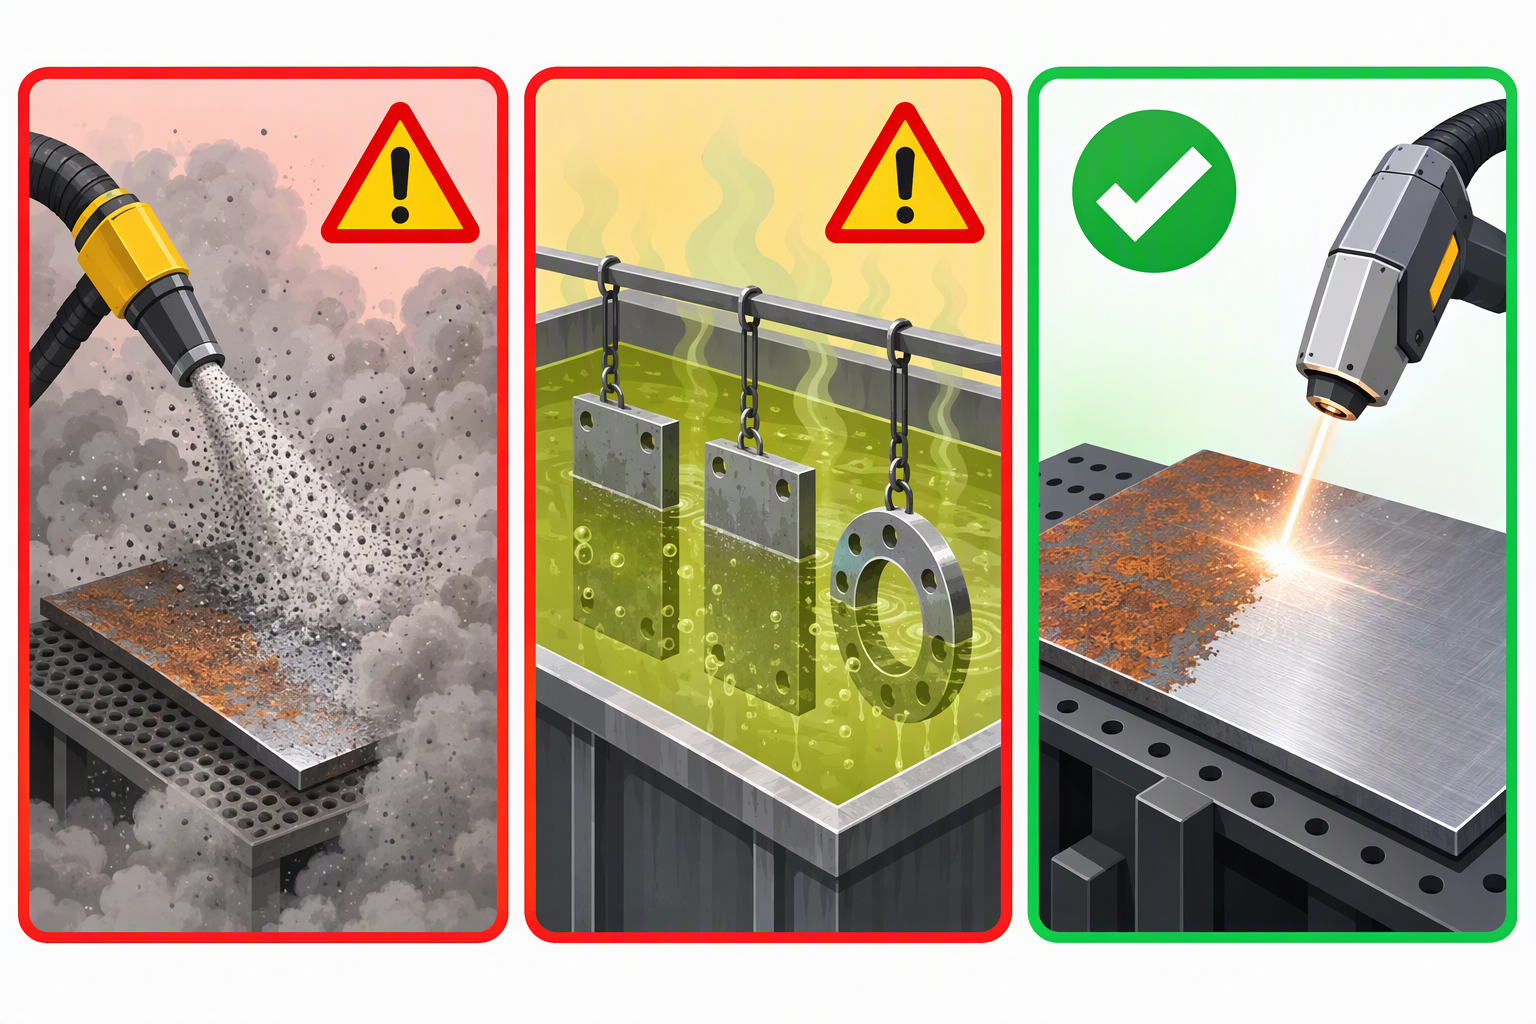
▴ La sabbiatura e i prodotti chimici funzionano entrambi — consumando parte del pezzo. Il laser funziona lasciando il pezzo intatto.
| Metodo | Metallo base rimosso | Nuovo profilo superficiale (Ra) | Effetto collaterale sul pezzo | Verdetto |
|---|---|---|---|---|
| Sabbiatura | 3–6 µm per passata | 3–6 µm — grossolano | Incorporamento dell’abrasivo, deformazione su lamiera sottile | Danni |
| Mola / spazzola metallica | 20–50 µm per passata | Ruvido, direzionale | Colorazione termica, rimozione dello strato protettivo | Danni |
| Chimico / acido | incisione da 5 a 30 µm | Irregolare | Rischio di fragilità indotta dall’idrogeno, rifiuti liquidi | Danni |
| Pulizia con ghiaccio secco | circa 0 µm | Invariato | Lento, nessun profilo per ancorare i rivestimenti | Sicura ma lenta |
| Laser (a impulsi nanosecondi, tarato) | da 0 a 5 µm, controllabile | Invariato — oppure intenzionalmente ruvidito | Nessuno, se i parametri sono corretti | Il più sicuro e il più veloce |
La riga chiave è l’ultima. Il laser è l’unico metodo in cui la quantità di metallo base rimossa è una impostazione , non una conseguenza — e tale impostazione può essere vicina a zero.
Non è necessario disporre di un laboratorio di metallurgia per rilevare un’eccessiva pulizia. Uno qualsiasi di questi segnali implica l’immediata sospensione, la riduzione della potenza del 10–20% e la ripetizione del test.
| Segnale | Dove lo Si Trova | Cosa Significa |
|---|---|---|
| Tonalità arcobaleno / paglia | Acciaio inossidabile, intorno alla zona pulita | Superficie surriscaldata — riformazione dell’ossido |
| Striscia opaca grigia | Alluminio | Anodizzazione / ossido naturale rimosso, esposizione del substrato |
| Lucentezza rosa o con pitting | Rame e Ottone | Superficie già incisa — irreversibile |
Ogni macchina e ogni lega presentano lievi differenze, quindi l’ultima parola spetta sempre al proprio banco di prova. Eseguire questa procedura una volta per ogni materiale e non dover più fare ipotesi.
Regola: pulire finché lo sporco non è scomparso, quindi fermarsi. Nel momento in cui si spinge "ancora un po'" per ottenere una finitura più brillante, si è già iniziato a lavorare meccanicamente il pezzo.
▴ Pulitore portatile a impulsi TIANYU 500 W — durata dell'impulso regolabile da 1 a 200 ns, per impostare la finestra di sicurezza su alluminio, rame e acciaio inossidabile. Certificato CE; disponibile nella gamma da 100 a 6 000 W.
👉 Inviateci la vostra lega — riceverete gratuitamente la finestra di parametri sicuri
Comunicateci la materiale e spessore , oltre a ciò che si sta rimuovendo. Rispondiamo entro 24 ore con la fluence raccomandata, la larghezza d’impulso e la potenza — e un preventivo.
Informazioni su Wuhan TIANYU Laser
Wuhan Maohe Tianyu Laser Equipment Co., Ltd. — sistemi portatili, da banco e robotici per la pulizia e la saldatura laser, da 100 W a 6 000 W.
Certificati CE. Esportazione in Europa, Sud-Est asiatico e Medio Oriente.
Disponibili servizi OEM/ODM per involucro, potenza e larghezza di scansione.
Parte 04 della serie "30 domande sul laser cleaning".
Successivo → "Cosa può rimuovere un laser cleaner? Ruggine, olio, vernice, ossido e scorie di saldatura spiegati"
Seguici — un'informazione pratica ogni giorno.

 EN


