 ×
Oct 11,2026
TIANYU Laser · 30-Tage-Laserreinigungs-Serie · Nr. 04 · 6 Min. Lesezeit
#lasercleaning #Grundmetallbeschädigung #Aluminium #Edelstahl #TIANYULaser
Derselbe Laser für jedes Metall – ein ns-gestufter Kopf mit 500 W Leistung, 1064 nm Wellenlänge, einstellbarer Pulsdauer von 1–200 ns und einem Spotdurchmesser von 0,5 mm. Derselbe Verunreinigungsgrad: leichte Oberflächenoxidation plus eine Schicht Schnittöl. Geändert hat sich lediglich das material , denn das Material entscheidet über alles.
„Schädigung“ bedeutet hier kein subjektives Empfinden. Es bezeichnet eines von drei messbaren Kriterien: massenverlust des Grundmetalls ,eine Änderung des Oberflächenprofils (Ra) , oder eine metallurgische Veränderung – Wärmetönung, Lochkorrosion oder Sensibilisierung. Zeigt sich keines dieser drei Merkmale, war der Laserstrahl sicher.
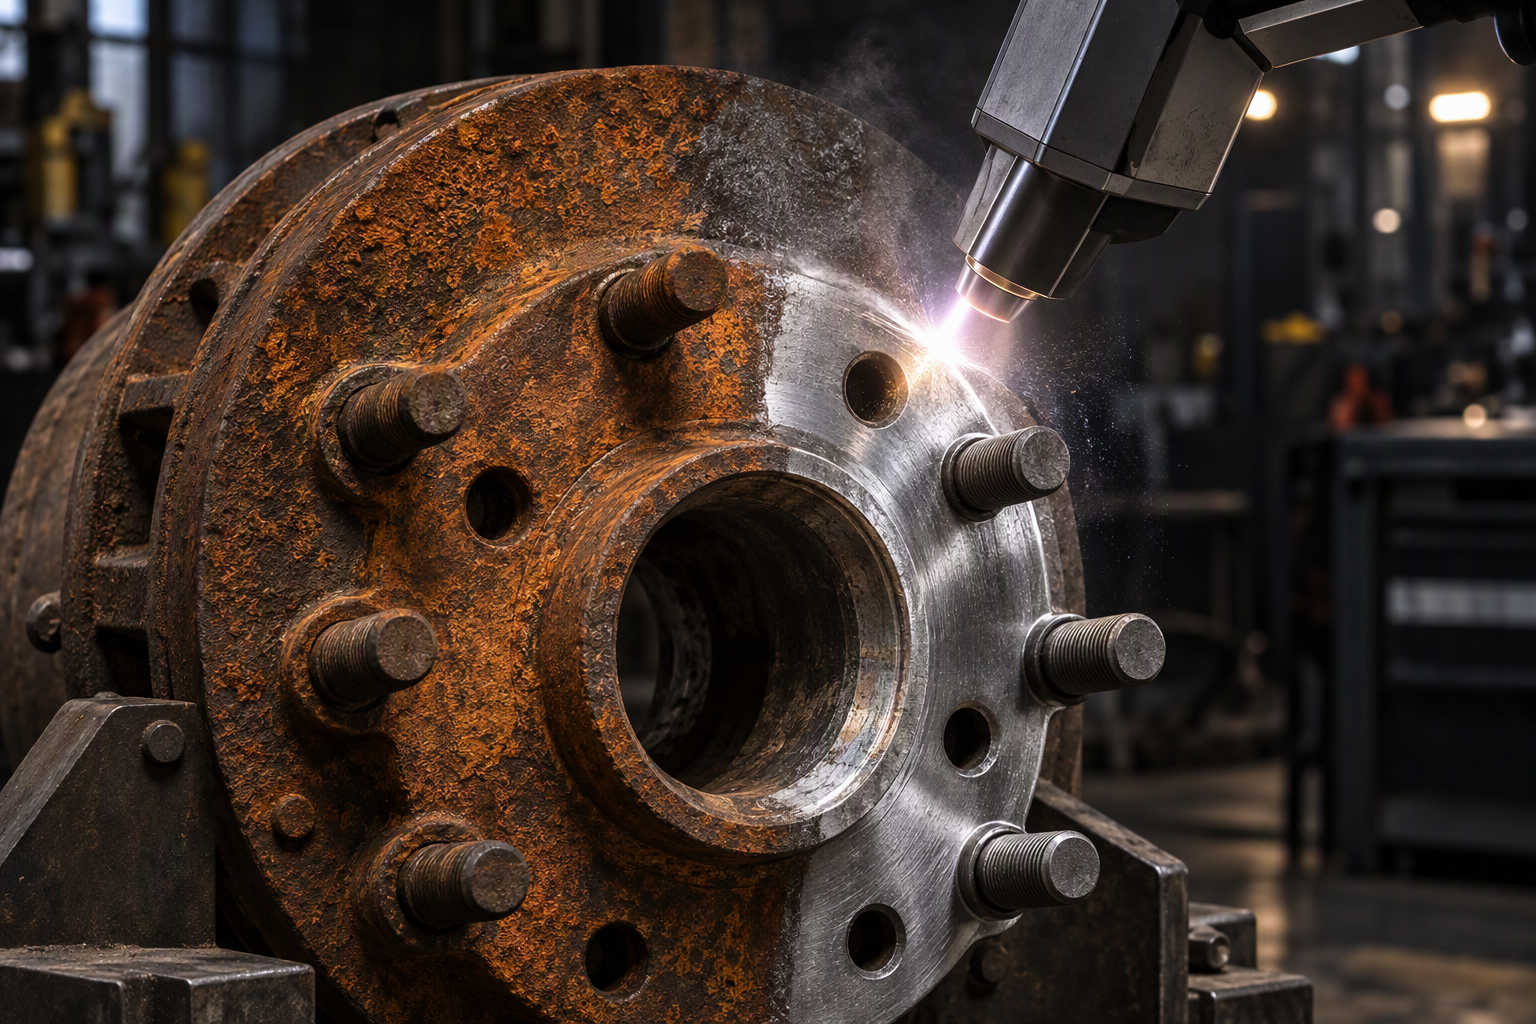
▴ Das Ziel in einem Bild: Verunreinigung entfernt, Grundmetall unberührt. Der gesamte Artikel handelt davon, stets links dieser Grenze zu bleiben.
Vor den Runden entscheiden drei Materialeigenschaften, wie viel Ärger Sie bekommen. Keine davon ist die „Härte“.
| Material | Reflexionsvermögen bei 1064 nm | Schmelzpunkt | Wärmeleitfähigkeit | Schadenrisiken verringert |
|---|---|---|---|---|
| Aluminium (6061) | ca. 92 % (nimmt mit steigender Temperatur ab) | 660 °C | 205 W/m·K | Hoch |
| Kupfer / Messing | ca. 95 % (höchster Wert) | 1.085 °C | 401 W/(m·K) | Mittel–Hoch |
| Edelstahl 304 | ~65% | 1.400–1.450 °C | 16 W/m·K | Niedrig |
Lesen Sie es als Kette: hohe Reflektivität bedeutet, dass der Strahl abprallt, anstatt zu wirken, weshalb Bediener die Leistung erhöhen – und dann niedrige Schmelztemperatur und hohe Wärmeleitfähigkeit bedeutet, dass diese zusätzliche Leistung seitlich streut und eine dünne Schicht schmilzt. Genau diese Falle stellen Aluminium und Kupfer dar. Edelstahl verhält sich genau umgekehrt: Er absorbiert gut, schmilzt heiß und leitet Wärme langsam ab, sodass die Energie dort bleibt, wo man sie hinlenkt.
Aluminium schmilzt bei 660 °C – niedriger als der Stahl, auf den die meisten Bediener trainiert sind – und entzieht Wärme fünfmal schneller. Zu viel Energie führt zu einem mattgraue Schmierspur an der Stelle, an der sich zuvor die Eloxalschicht befand, sowie zu Mikro-Pittings, die man mit dem Fingernagel spüren kann.
Sicheres Fenster: die Energiedichte (Fluence) unter etwa 2 J/cm² halten in der Praxis bedeutet das kurze Pulse und geringe mittlere Leistung, nicht rohe Gewalt.
Achten Sie auf: der helle silbrig-glänzende Fleck, der mattgrau wird. Das ist die Oxidschicht, die sich löst, und signalisiert, dass Sie nur noch eine Stufe vom Substrat entfernt sind.
Kupfer reflektiert etwa 95%des 1064-nm-Lichts – nur ein Photon von zwanzig leistet überhaupt Arbeit. Die naive Lösung besteht darin, die Leistung zu erhöhen, und genau so verbrennen Menschen Kupfer. Es gibt zudem ein zweites, versteckteres Problem: Der Strahl, der abprallt, kann sich ausbreiten den optischen Pfad sichern in die Quelle.
Sicheres Fenster: den Kopf neigen 5–10° von der Normalen abweichend sodass die Reflexion die Apertur verfehlt, und verwenden Sie einen längeren Puls, um die Last zu verteilen, anstatt einen intensiveren.
Achten Sie auf: ein rosa bis mattierter Glanz. Kupfer besitzt keine schützende Oxidschicht, hinter der es sich verbergen könnte – sobald es sich verfärbt, ist es bereits geätzt.
Edelstahl absorbiert den Laserstrahl gut (~65 %), schmilzt oberhalb von 1.400 °C und leitet Wärme langsam ab. Diese Kombination macht ihn zum am wenigsten anspruchsvollen der drei Werkstoffe – das breite sichere Fenster ist genau der Grund, warum die Laserreinigung in der Lebensmittel-, Milch- und Pharmaherstellung rasch an Bedeutung gewann.
Doch ‚sicher‘ bedeutet nicht ‚ohne Regeln‘. Zwei Dinge bleiben problematisch: ein regenbogenfarbener Wärmeton bei zu langer Einwirkungsdauer sowie sensitisierung — Chromcarbid-Ausfällung bei 450–850 °C —, die stillschweigend die Korrosionsbeständigkeit geschweißten 304-Edelstahls im chemischen Einsatz mindert.
Achten Sie auf: jede gelbe oder blaue Verfärbung auf dem gereinigten Fleck. Das bedeutet, dass die Oberfläche überhitzt wurde – reduzieren Sie die Leistung oder erhöhen Sie die Scan-Geschwindigkeit.
Streichen Sie das Marketing beiseite: Es gibt nur drei Regler. Stimmen diese überein, ist das Metall sicher; stimmt einer davon nicht, hilft auch keine noch so hochwertige Laserquelle weiter.
| Wählen Sie | Was wird gesteuert | Drehen Sie sie hoch und … |
|---|---|---|
| Fluenz (J/cm²) | Energie pro Flächeneinheit und Impuls | grundmetall beginnt zu ablatieren |
| Breite des Puls (ns) | Wie lange diese Energie einwirken muss | wärme leitet tiefer – die Wärmeeinflusszone (HAZ) wächst |
| Überlappung / Scan-Geschwindigkeit (%) | Wie viele Pulse auf dieselbe Stelle treffen | kumulative Erwärmung, Verfärbung, Verzug |
Hier ist die praktische Version – die Startfenster, die wir Kunden für einen 500-W-ns-gestuften Kopf zur Verfügung stellen. Behandeln Sie sie als Ausgangspunkte, nicht als unveränderliche Regel, und überprüfen Sie sie stets an Ausschussmaterial.
| METALL | Fluenz | Breite des Puls | Durchschnittliche Leistung | Überlappung |
|---|---|---|---|---|
| Aluminium 6061 | < 2 J/cm² | 50–100 ns | 100–300 W | ~60% |
| Kupfer / Messing | 1–3 J/cm² | 100–150 ns | 300–500 W | ~50% |
| Edelstahl 304 | 2–5 J/cm² | 100–200 ns | 200–500 W | ~50–70% |
Dieser Vergleich wird von niemandem veröffentlicht. Bei einer 1,5 mm starken Aluminiumplatte mit leichter Oxidschicht zeigt sich folgendes Verhalten jedes Verfahrens am Metall beneath die Kontamination.
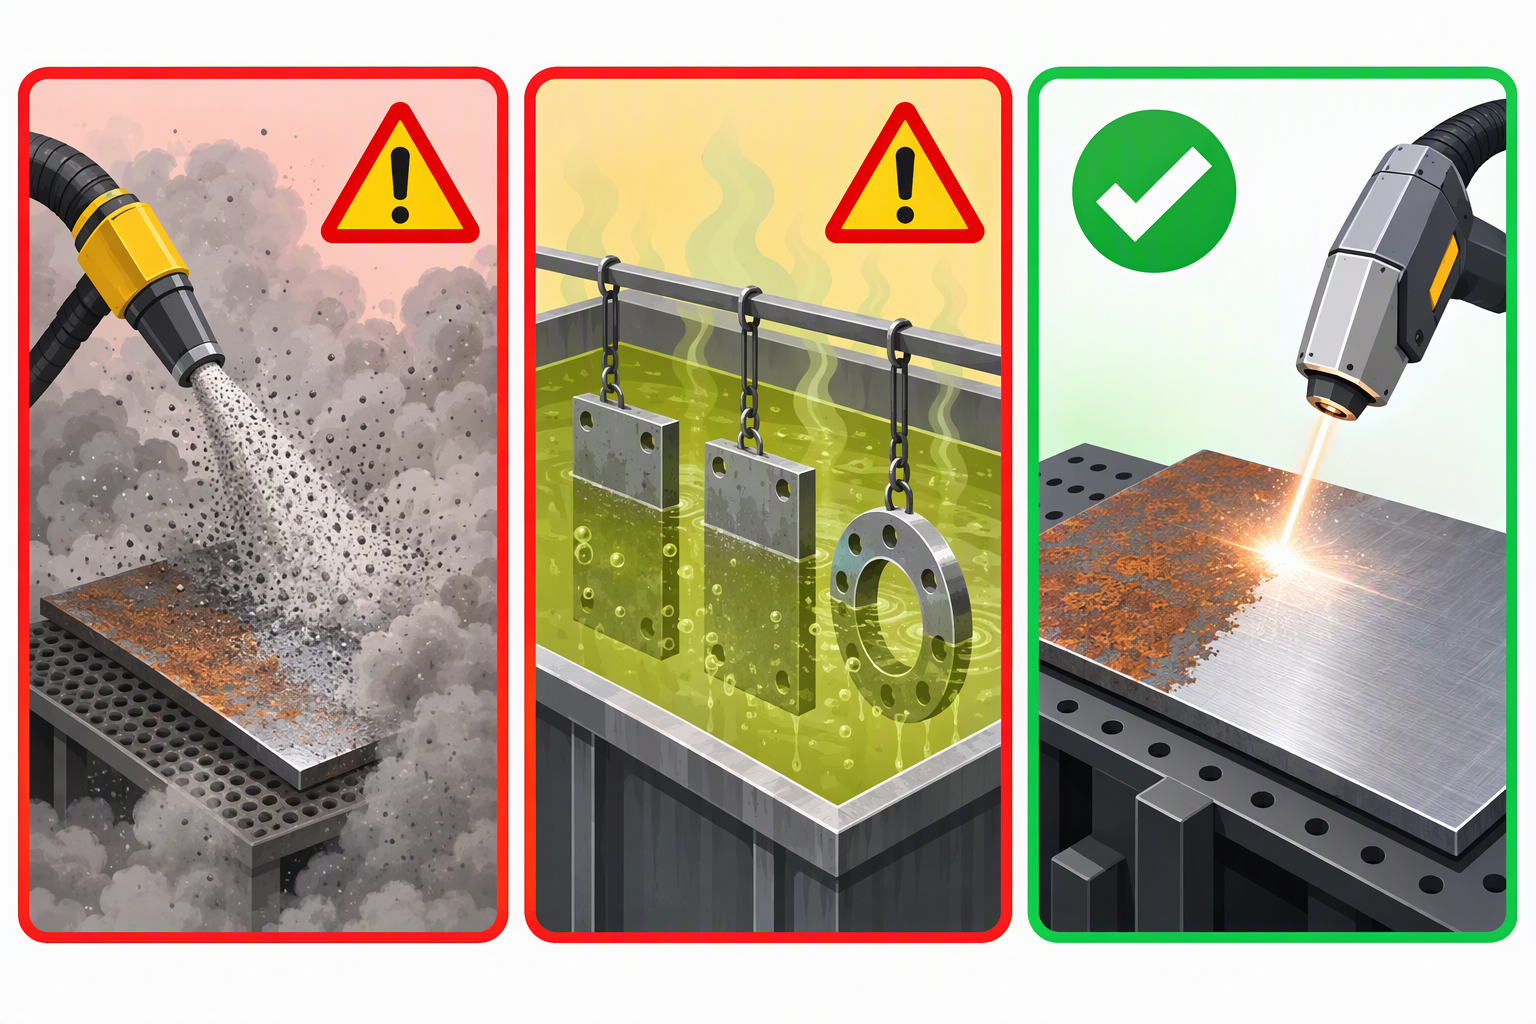
▴ Sandstrahlen und chemische Verfahren wirken – indem sie einen Teil des Bauteils verbrauchen. Laser wirkt, indem es das Bauteil unangetastet lässt.
| Methode | Entferntes Grundmetall | Neues Oberflächenprofil (Ra) | Nebenwirkung am Bauteil | Fazit |
|---|---|---|---|---|
| Sandstrahlen | 3–6 µm pro Durchgang | 3–6 µm – grob | Medieneinbettung, Verzerrung bei dünnen Blechen | Schäden |
| Schleifen / Drahtbürste | 20–50 µm pro Durchgang | Rau, gerichtet | Wärmetönung, entfernt die Schutzschicht | Schäden |
| Chemisch / sauer | 5–30 µm Ätztiefe | Ungleichmäßig | Risiko der Wasserstoffversprödung, Abwasserstrom | Schäden |
| Trockeneisstrahlen | ca. 0 µm | Unverändert | Langsam, kein Profil zum Verankern von Beschichtungen | Sicher, aber langsam |
| Laser (ns-gestuft, eingestellt) | 0–5 µm, steuerbar | Unverändert – oder gezielt aufgeraut | Keine, wenn die Parameter stimmen | Sicherste und schnellste Methode |
Die entscheidende Aussage steht in der letzten Zeile. Laser ist die einzige Methode, bei der die Menge des entfernten Grundmetalls eine einstellung , und keine Folge ist – und diese Einstellung kann nahe null liegen.
Sie benötigen kein Metallurgielabor, um eine Überreinigung zu erkennen. Jedes dieser Anzeichen bedeutet: sofort stoppen, die Leistung um 10–20 % reduzieren und erneut testen.
| Signal | Wo Sie es sehen | Was es bedeutet |
|---|---|---|
| Regenbogen- / strohfarbener Farbton | Edelstahl, rund um den sauberen Fleck | Oberfläche wurde heiß — Oxid bildet sich erneut |
| Mattgraue Schmierspur | Aluminium | Anodisierung / natürliche Oxidschicht entfernt, Grundmaterial freigelegt |
| Rosafarbener oder gefleckt glänzender Belag | Kupfer & Messing | Oberfläche bereits geätzt — irreversibel |
Jede Maschine und jede Legierung ist leicht unterschiedlich, daher kommt das letzte Wort stets von Ihrem eigenen Prüfstand. Führen Sie diese Routine einmal pro Material durch – danach raten Sie nie wieder.
Regel: Reinigen Sie, bis der Schmutz vollständig entfernt ist, dann stoppen Sie. Sobald Sie „noch ein bisschen mehr“ drücken, um ein helleres Ergebnis zu erzielen, beginnen Sie bereits, das Bauteil zu bearbeiten.
▴ TIANYU 500-W-Portabler gepulster Reiniger – einstellbare Impulsbreite von 1–200 ns, sodass Sie das sichere Fenster für Aluminium, Kupfer und Edelstahl exakt einstellen können. CE-zertifiziert; Leistungsbereich von 100–6 000 W erhältlich.
👉 Senden Sie uns Ihre Legierung – erhalten Sie das sichere Parameterfenster kostenlos
Teilen Sie uns mit werkstoff und Dicke , sowie was Sie entfernen möchten. Wir antworten innerhalb von 24 Stunden mit den empfohlenen Werten für Fluence, Impulsbreite und Leistung – sowie einem Angebot.
Über Wuhan TIANYU Laser
Wuhan Maohe Tianyu Laser Equipment Co., Ltd. — 100 W bis 6 000 W tragbare, Tisch- und Roboter-Laserreinigungs- und -Schweißsysteme.
CE-zertifiziert. Export in die EU, Südostasien und den Nahen Osten.
OEM/ODM verfügbar für Gehäuse, Leistung und Scanbreite.
Teil 04 der Serie „30 Fragen zum Laserreinigen“.
Weiter → „Was kann ein Laserreiniger entfernen? Rost, Öl, Farbe, Oxid und Schweißschlacke im Überblick“
Folgen Sie uns — täglich eine praktische Erkenntnis.

 EN


