 ×
Oct 11,2026
ティエンユーレーザー・30日間レーザー洗浄シリーズ・第4回・読了目安6分
#レーザークリーニング #母材損傷 #アルミニウム #ステンレス鋼 #TIANYUレーザー
すべての金属に対して同一の装置を使用——出力500 W、波長1064 nm、パルス幅1~200 ns(可変)、スポット径0.5 mmのナノセカンドパルスヘッドです。汚染状態も統一——軽微な表面酸化膜に加え、切削油の薄膜を付着させました。変化したのは 材質 材料そのものであり、なぜなら材料がすべてを決定するからです。
ここでいう「損傷」とは、主観的な感覚ではなく、以下の3つの客観的に測定可能な現象のいずれかを意味します: 母材の質量減少 ,表面粗さ(Ra)の変化 ほか 金属組織の変化 ——熱変色、ピッティング、または感応化。上記3項目のいずれも確認されなければ、そのレーザー条件は安全です。
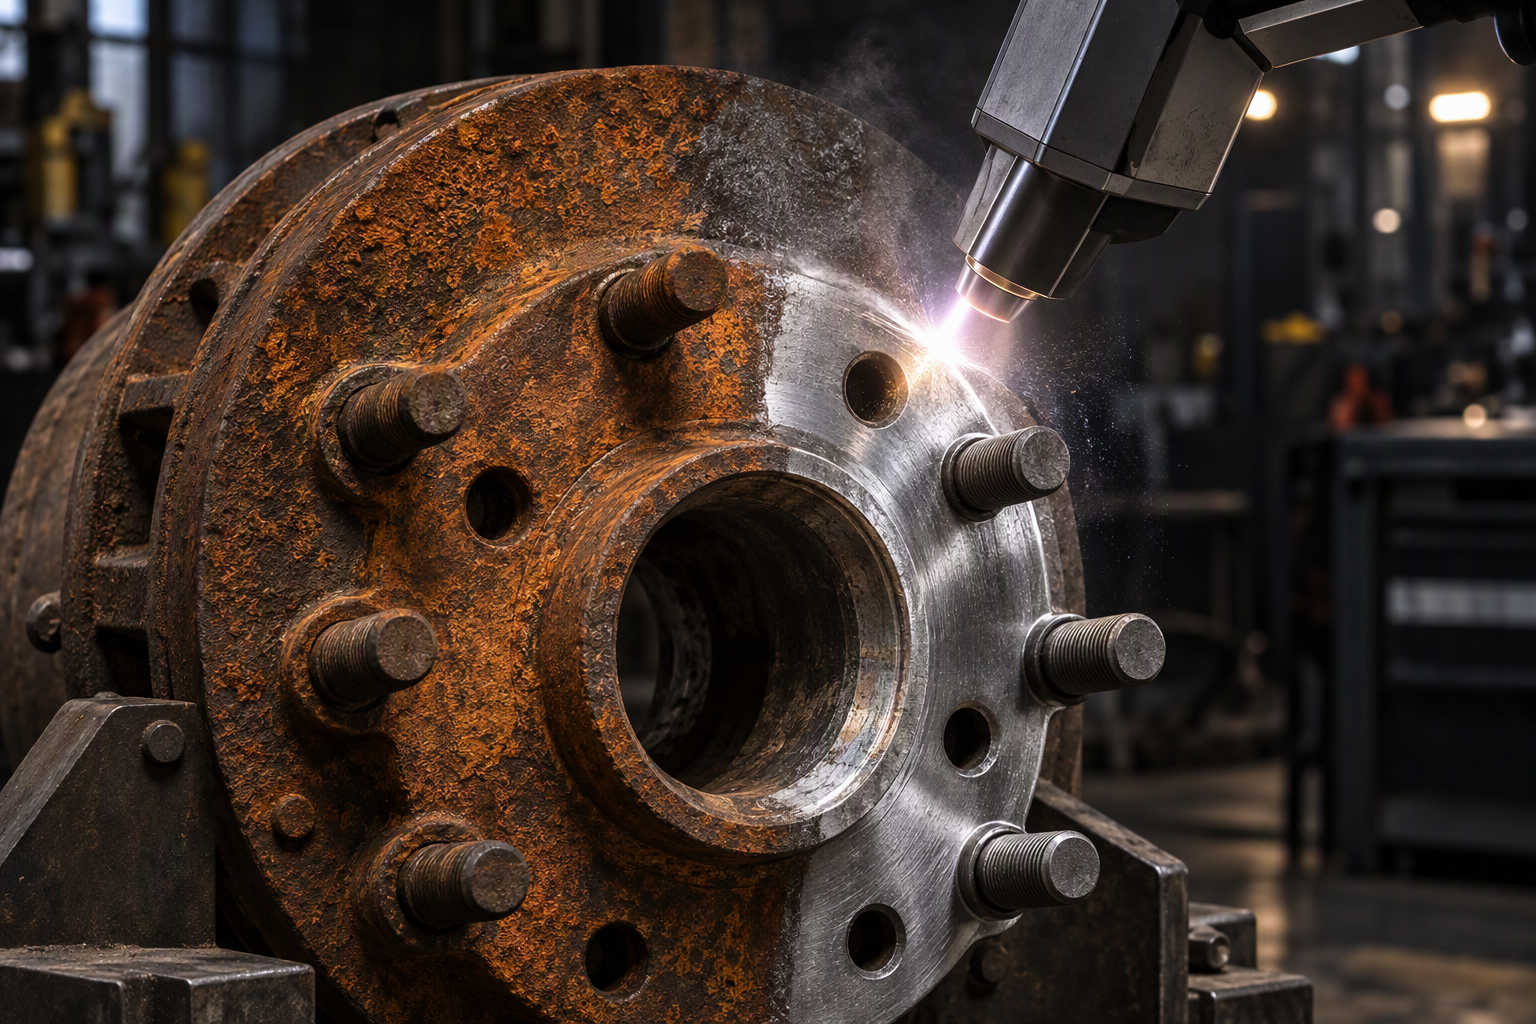
▴ ひとつの図で示す目標:汚れは完全に除去され、母材には一切の影響がない状態。本稿全体は、この境界線の左側(安全側)に留まることについて述べたものです。
照射前に、3つの材料特性がトラブルの程度を左右します。そのうちのいずれも「硬度」ではありません。
| 材質 | 反射率(1064 nm) | 溶解点 | 熱伝導性 | 損傷リスク |
|---|---|---|---|---|
| アルミニウム(6061) | 約92%(加熱とともに低下) | 660 °C | 205 W/m·K | 高 |
| 銅/真鍮 | 約95%(最高) | 1,085 °C | 401 W/m・K | 中~高 |
| ステンレス304 | ~65% | 1,400–1,450 °C | 16 W/m・K | 低 |
これを連鎖的に読み取る: 高度な反射力 ビームが跳ね返って機能しなくなることを意味し、オペレーターは出力を上げる——そして 低い融点 プラス 高熱伝導性 その追加出力が横方向に広がり、薄い表面層を溶かしてしまう。これがアルミニウムと銅が仕掛けるまさにその罠である。ステンレス鋼は逆で、吸収効率が高く、高温で溶融し、熱伝導が遅いため、エネルギーを照射した場所に留まらせることができる。
アルミニウムの溶融温度は660℃であり、多くのオペレーターが訓練を受けた鋼材よりも低く、また熱を奪う速度は鋼材の約5倍である。エネルギーを過剰に投入すると、 くすんだ灰色の汚れ(スメア) (陽極酸化処理が施されていた箇所)が残り、さらに爪で触れてわかるほどの微細なピッティングが生じる。
安全な照射条件: エネルギー密度(フルエンス)をおよそ以下に保つ 2 J/cm² 実際には、短パルスと低平均出力で、単純な高エネルギー照射ではありません。
注意点: 明るく銀色の部分がマットな灰色に変化する現象です。これは酸化皮膜が剥離している状態を示しており、基材に到達する直前であることを意味します。
銅は1064 nmの光を約 95%反射します。つまり、20個の光子のうち1個しか加工に寄与しません。単純な対策として出力を上げる方法がありますが、それがまさに銅を焼損させる原因です。さらに、もう1つ隠れた問題があります。反射したビームが光学系内を逆流し、 光源側へ戻ってしまうことです。 光源に戻ってしまうこと。
安全な照射条件: ヘッドを傾ける 法線から5–10°傾ける ことで反射光が開口部を外れるようにし、より高温ではなく、負荷を分散させるためにパルス幅を長くします。
注意点: 淡いピンク色やくぼみのある光沢。銅には、変色を隠す保護性の酸化被膜が存在しないため、一度変色が始まると、すでに表面がエッチングされている状態です。
ステンレス鋼はレーザー光をよく吸収(約65%)し、1,400℃以上で溶融し、熱伝導率は比較的低い。この組み合わせにより、3種類の材料のうち最も扱いやすく、食品・乳製品・医薬品製造分野でレーザー洗浄が急速に普及したのも、この広い安全作業範囲ゆえです。
ただし、「安全」とは「制限がない」ことを意味しません。注意すべき点が2つあります。1つ目は、 虹色の加熱変色 長時間照射すると発生し、 感作 もう1つは、450~850℃で生じるクロム炭化物の析出であり、化学薬品を取り扱う環境下で溶接されたSUS304の耐食性を静かに損ないます。
注意点: 清掃後の部分に黄色や青みがかった色調が残っている場合——これは表面温度が上がりすぎたことを意味します。出力を下げたり、スキャン速度を上げてください。
宣伝文句を除けば、調整可能なパラメーターはたった3つだけです。これら3つを正しく設定すれば金属は安全ですが、どれか1つでも間違えると、「高品質レーザー光源」などいくら謳っても部品を守ることはできません。
| ダイヤル | 何を制御するか | 出力を上げると… |
|---|---|---|
| フエンス (ジュール/平方センチメートル) | 単位面積あたり、1パルス当たりに供給されるエネルギー | 母材のアブレーションが始まる |
| パルス幅 (ナノ秒) | そのエネルギーが材料内部に浸透する時間 | 熱がより深部に伝導し、熱影響部(HAZ)が拡大する |
| 照射点の重なり率/走査速度 (%) | 同一位置に照射されるパルス数 | 累積的な加熱による着色や歪み |
実用的な設定値です——500 Wのナノ秒パルス式ヘッド向けに顧客へ提供する初期設定範囲です。これらは出発点としてご活用ください。絶対的な基準ではなく、必ず試験材で確認してください。
| 金属 | フエンス | パルス幅 | 平均電力 | 重複する |
|---|---|---|---|---|
| アルミニウム 6061 | < 2 J/cm² | 50–100 ns | 100~300 W | ~60% |
| 銅/真鍮 | 1~3 J/cm² | 100–150 ns | 300~500 W | ~50% |
| ステンレス304 | 2~5 J/cm² | 100~200ナノ秒 | 200~500ワット | ~50–70% |
こうした比較は、誰も公表していません。酸化膜が薄く付着した1.5 mmのアルミニウムパネルを対象に、各手法が母材に与える影響を示します。 その下にあるもの 汚染物質。
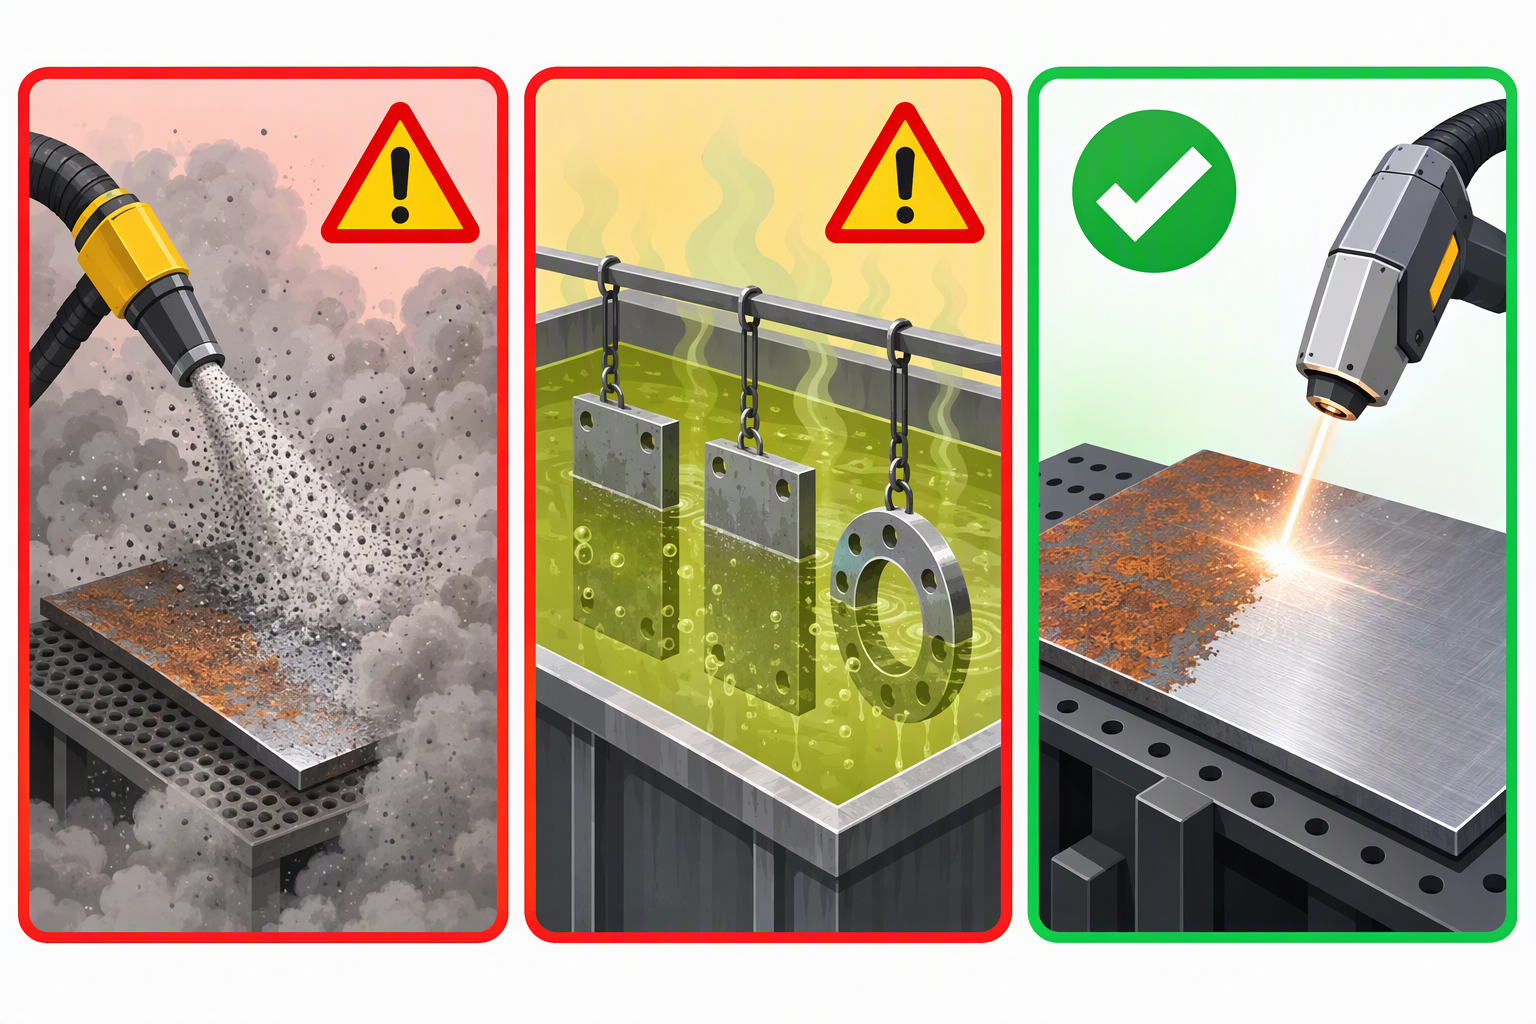
▴ サンドブラストと化学処理は、部品の一部を「消費」することで機能します。レーザーは、部品を「そのまま残す」ことで機能します。
| 方法 | 除去された母材量 | 新規表面粗さ(Ra) | 部品への副次的影響 | まとめ |
|---|---|---|---|---|
| 砂吹き | 1回あたり3~6 µm | 1回あたり3~6 µm — 粗仕上げ | 研磨材の埋込み、薄板への歪み発生 | 損害 |
| 研削/ワイヤーブラシ | 1回あたり20~50 µm | 粗く、方向性あり | 熱変色、保護層を除去 | 損害 |
| 化学処理/酸処理 | 5~30 µmのエッチング | 不均一な | 水素脆化のリスクあり、廃液発生 | 損害 |
| ドライアイスブラスト | ~0 µm | 変更なし | 速度が遅く、コーティングを固定するためのプロファイルがない | 安全だが速度が遅い |
| レーザー(ナノ秒パルス、最適化済み) | 0~5 µm(制御可能) | 変化なし——あるいは意図的に粗面化 | 条件が適切であれば不要 | 最も安全かつ高速 |
要点は最後の文です。レーザーは、母材の除去量が「結果」ではなく「設定値」である唯一の方法であり、 設定 この設定値はゼロに近い値にすることが可能です。
過剰洗浄を検知するのに冶金学実験室は不要です。以下のいずれかの現象が見られたら、直ちに作業を中止し、出力を10~20%下げて再試験してください。
| 信号 | 使用される場面 | その意味するところ |
|---|---|---|
| 虹色/わら色の変色 | 清掃箇所周辺のステンレス鋼表面 | 表面が過熱し、酸化膜が再形成され始めている |
| くすんだ灰色の汚れ(スメア) | アルミニウム | 陽極酸化処理層/自然酸化膜が剥離し、基材が露出している |
| ピンクがかった光沢、またはピット状の光沢 | 銅および真鍮 | 表面がすでにエッチングされており、元には戻らない |
機器も合金もそれぞれわずかに異なるため、最終的な判断は常に自社の作業台での試験結果に基づくべきです。この手順を各材料ごとに1度実施すれば、以後は推測する必要がなくなります。
ルールはシンプルです:汚れが完全に落ちるまで清掃し、その後すぐに作業を止めます。仕上がりをさらに明るくしようと「もう少し」と力を入れた瞬間から、部品の加工が始まっているのです。
▴ ティエンユウ 500 W ポータブルパルス式清掃機 — パルス幅を1~200 nsで連続可変。アルミニウム・銅・ステンレス鋼それぞれに最適な「安全なパラメーター範囲」を簡単に設定可能です。CE認証済み。出力範囲は100~6,000 Wまで対応。
👉 ご使用の合金種別をお知らせください。無料で「安全なパラメーター範囲」をご提供します。
以下の情報をご教示ください: 材料および板厚 合金種別と板厚、および除去対象となる汚染物質(付着物)の種類。24時間以内に、推奨されるフラエンス・パルス幅・出力設定に加え、お見積りも併せてご返信いたします。
武漢天宇レーザーについて
武漢毛河天宇レーザー設備有限公司 — 100W~6,000Wの携帯型・卓上型・ロボット式レーザー洗浄・溶接システム
CE認証取得済み。欧州、東南アジア、中東へ輸出しています。
ハウジング、電源、スキャン幅についてOEM/ODM対応可能です。
『レーザー清掃に関する30の質問』シリーズ 第4回
次へ → 「レーザークリーナーで除去できるものとは? 錆、油、塗料、酸化皮膜、溶接スラグについて解説」
フォローしてください — 毎日、実用的なヒントを1つお届けします。

 EN


