 ×
Oct 11,2026
TIANYU Laser · 30-päiväinen lasersiivous-sarja · Nro 04 · Lue 6 minuutissa
#LaserCleaning #PeruspinnanVaurio #Alumiini #RuostumatonTeräs #TIANYULaser
Sama kone jokaiselle metallille — 500 W:n ns-pulssipää, 1064 nm, säädettävä pulssin leveys 1–200 ns, 0,5 mm:n pistekoko. Sama kontaminaatio: kevyt pintaoxidi plus leikkuuöljyn kalvo. Muuttuvaa oli materiaali materiaali, koska materiaali määrittää kaiken.
"Vaurio" tässä ei ole tunne. Se tarkoittaa yhtä seuraavista kolmesta mitattavasta asiasta: perusmetallin massahäviö ,pintaprofiilin muutos (Ra) , tai metallurginen muutos — lämpövärjäys, pienten reikien muodostuminen tai sensitisaatio. Jos mikään näistä kolmesta ei ilmene, säde oli turvallinen.
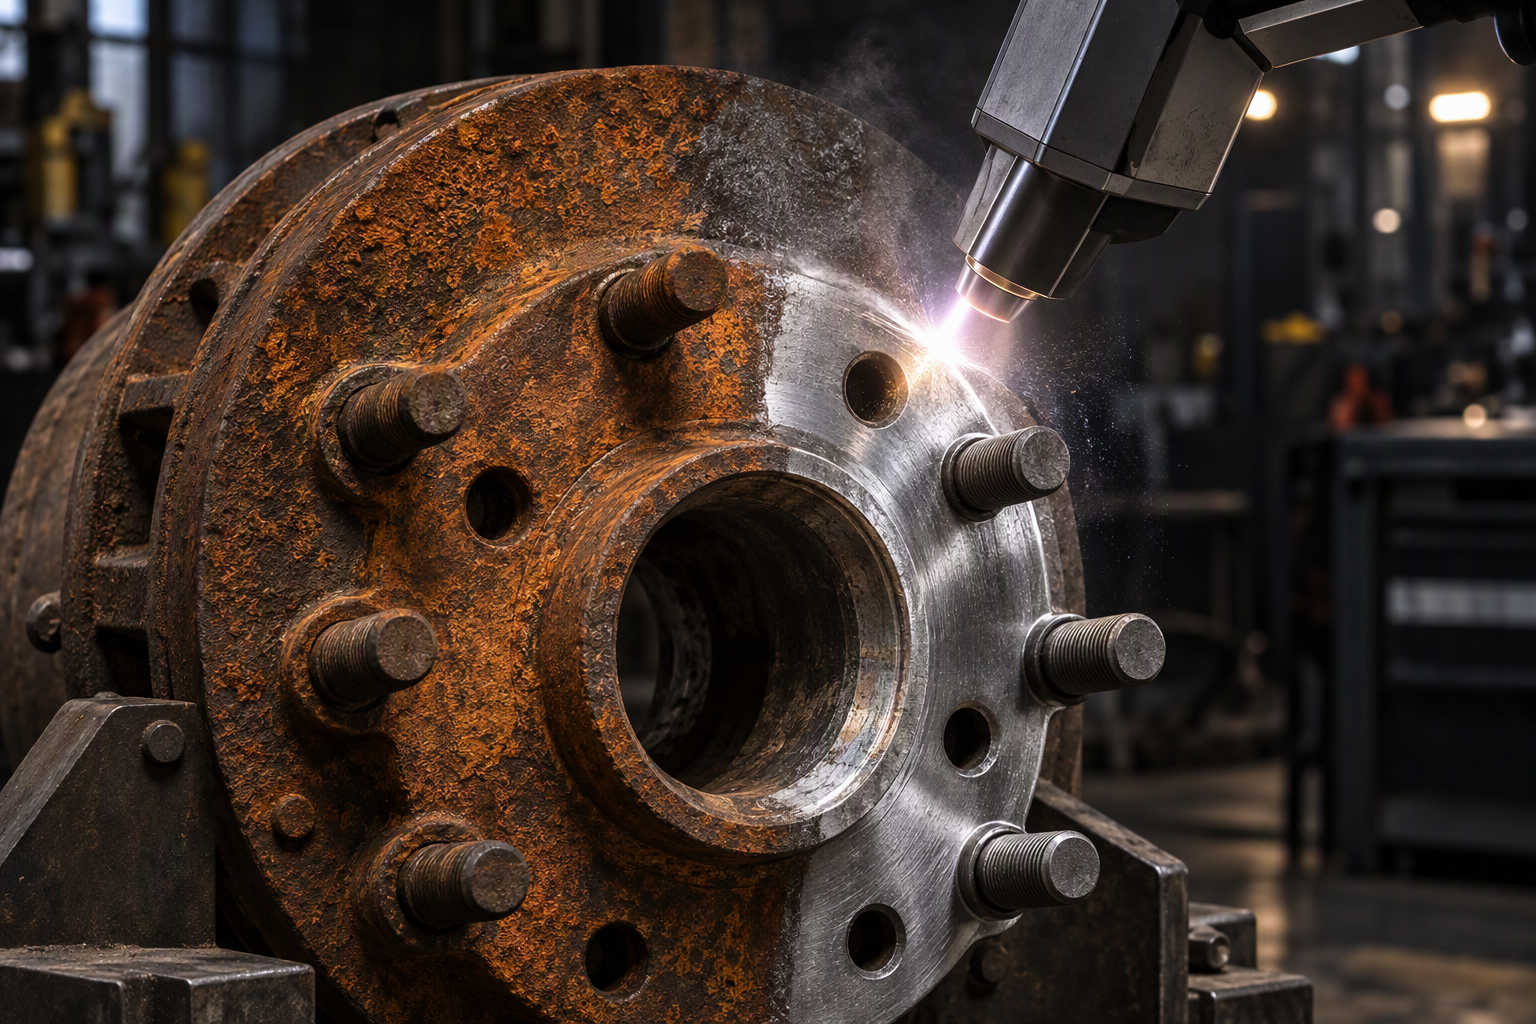
▴ Tavoite yhdessä kuvassa: saastuminen poistettu, perusmetalli koskematon. Koko artikkeli käsittelee pysymistä tuon viivan vasemmalla puolella.
Ennen kierroksia kolme materiaaliominaisuutta määrittävät, kuinka paljon vaikeuksia sinulla on. Yksikään niistä ei ole "kovuus".
| Materiaali | Heijastavuus @ 1064 nm | Liukenemispiste | Lämpöjohtokyky | Vaurioinnin riskiä |
|---|---|---|---|---|
| Alumiini (6061) | ~92 % (laskee lämpenemisen myötä) | 660 °C | 205 W/m·K | Korkea |
| Kupari / messingi | ~95 % (korkein) | 1 085 °C | 401 W/m·K | Keski–korkea |
| Rostiton 304 | ~65% | 1 400–1 450 °C | 16 W/m·K | Alhainen |
Lue se ketjuna: korkea heijastavuus tarkoittaa, että säde heijastuu takaisin eikä toimi kunnolla, joten käyttäjät nostavat tehoa — ja sitten matala sulatuslämpö lisää korkea lämpöjohtokyky tarkoittaa, että ylimääräinen teho leviää sivulle ja sulattaa ohuen kalvon. Tämä on juuri ansa, jonka alumiini ja kupari asettavat. Rostumaton teräs on päinvastainen: se absorboi hyvin, sulaa kuumana ja johtaa lämpöä hitaasti pois, joten energia pysyy siellä, minne sen ohjaat.
Alumiini sulaa 660 °C:ssa — alempaan lämpötilaan kuin useimmat käyttäjät ovat koulutettuja teräksen käsittelyyn — ja se vie lämmön viisi kertaa nopeammin. Liian suuri energiamäärä aiheuttaa tummennunut harmaa tahma siitä kohdasta, jossa anodointi oli aiemmin, sekä mikroreikiä, jotka tunnistaa sormenpään avulla.
Turvallinen ikkuna: pidä energiatiukkuus (fluenssi) noin 2 J/cm² :n alapuolella. Käytännössä tämä tarkoittaa lyhyitä pulssien kestoa ja alhaista keskimääräistä tehoa, ei raakaa voimaa.
Tarkkaile: kirkas hopeanvärisen alueen muuttuminen mattaksi harmaaksi. Tämä on hapetuskerroksen poistuminen, ja se tarkoittaa, että olet yhden askeleen päässä alustasta.
Kupari heijastaa noin 95%1064 nm:n valosta – vain yksi kymmenestä fotonista tekee työtä. Yksinkertainen ratkaisu on nostaa tehoa, ja juuri näin ihmiset polttavat kuparia. On myös toinen, piiloutunut ongelma: heijastunut säde voi kulkea takaisin optisessa polussa lähdekohtaan.
Turvallinen ikkuna: kallista päätyä 5–10 astetta normaalista poikkeavaan kulmaan jotta heijastuma ohittaa aukon ja käytä pidempää pulssia kuorman jakamiseen sen sijaan, että käytettäisiin kuumempaa pulssia.
Tarkkaile: roskainen tai koverrettu hohto. Kupari ei omaa suojaavaa oksidikerrosta, joka peittäisi sen — kun se muuttaa väriään, se on jo syövytetty.
Ruostumaton teräs absorboi säteen hyvin (~65 %), sulaa yli 1 400 °C:ssa ja johtaa lämpöä hitaasti pois. Tämä yhdistelmä tekee siitä kolmesta ystävällisimmän — laaja turvallinen ikkuna on juuri mikä sai laserkorjausmenetelmän leviämään elintarvike-, maito- ja lääketeollisuuden valmistuksessa.
Mutta "turvallinen" ei tarkoita "ei sääntöjä". Kaksi asiaa voi silti aiheuttaa ongelmia: a sateenkaaren väinen kuumatinttaus jos viipyt, ja herkkyyden lisääntyminen — kromikarbidi, joka erittäytyy 450–850 °C:n lämpötilassa — mikä hiljaa vähentää hitsattujen 304-terästen korroosionkestävyyttä kemikaalikäytössä.
Tarkkaile: mikä tahansa keltainen tai sinertävä sävy puhdistetulla alueella. Se tarkoittaa, että pinta kuumeni liikaa — vähennä tehoja tai lisää skannausnopeutta.
Poista markkinointi, ja jäljelle jää vain kolme säädintä. Aseta ne oikein, ja metalli on turvassa; aseta yksikin väärin, eikä mikään "premium-laserlähde" pelasta osaa.
| Soita | Mitä se ohjaa | Käännä se ylös ja… |
|---|---|---|
| Fluenssi (J/cm²) | Energia, joka toimitetaan yksikköpinta-alaa kohden, pulssia kohden | perusmetalli alkaa höyrystyä |
| Pulssileveys (ns) | Kuinka kauan energiaa on annettava imeytyä | lämpö johtuu syvemmälle – HAZ kasvaa |
| Pulssien päällekkäisyys / skannausnopeus (%) | Montako pulssia osuu samaan kohtaan | kertyvä lämmitys, sävy, vääntymä |
Tässä on käytännöllinen versio – aloitusikkunat, joita annamme asiakkaille 500 W ns-pulssiselle päätylle. Käsittele niitä lähtöpisteinä, ei evankeliumina, ja vahvista aina testipalalla.
| Metalli | Fluenssi | Pulssileveys | Keskimääräinen teho | Pudotus |
|---|---|---|---|---|
| Alumiini 6061 | < 2 J/cm² | 50–100 ns | 100–300 W | ~60% |
| Kupari / messingi | 1–3 J/cm² | 100–150 ns | 300–500 W | ~50% |
| Rostiton 304 | 2–5 J/cm² | 100–200 ns | 200–500 W | ~50–70% |
Tätä vertailua kukaan ei julkaise. 1,5 mm:n alumiinilevyllä kevyellä oksidikerroksella tässä on kunkin menetelmän vaikutus metalliin alle saastuttaja.
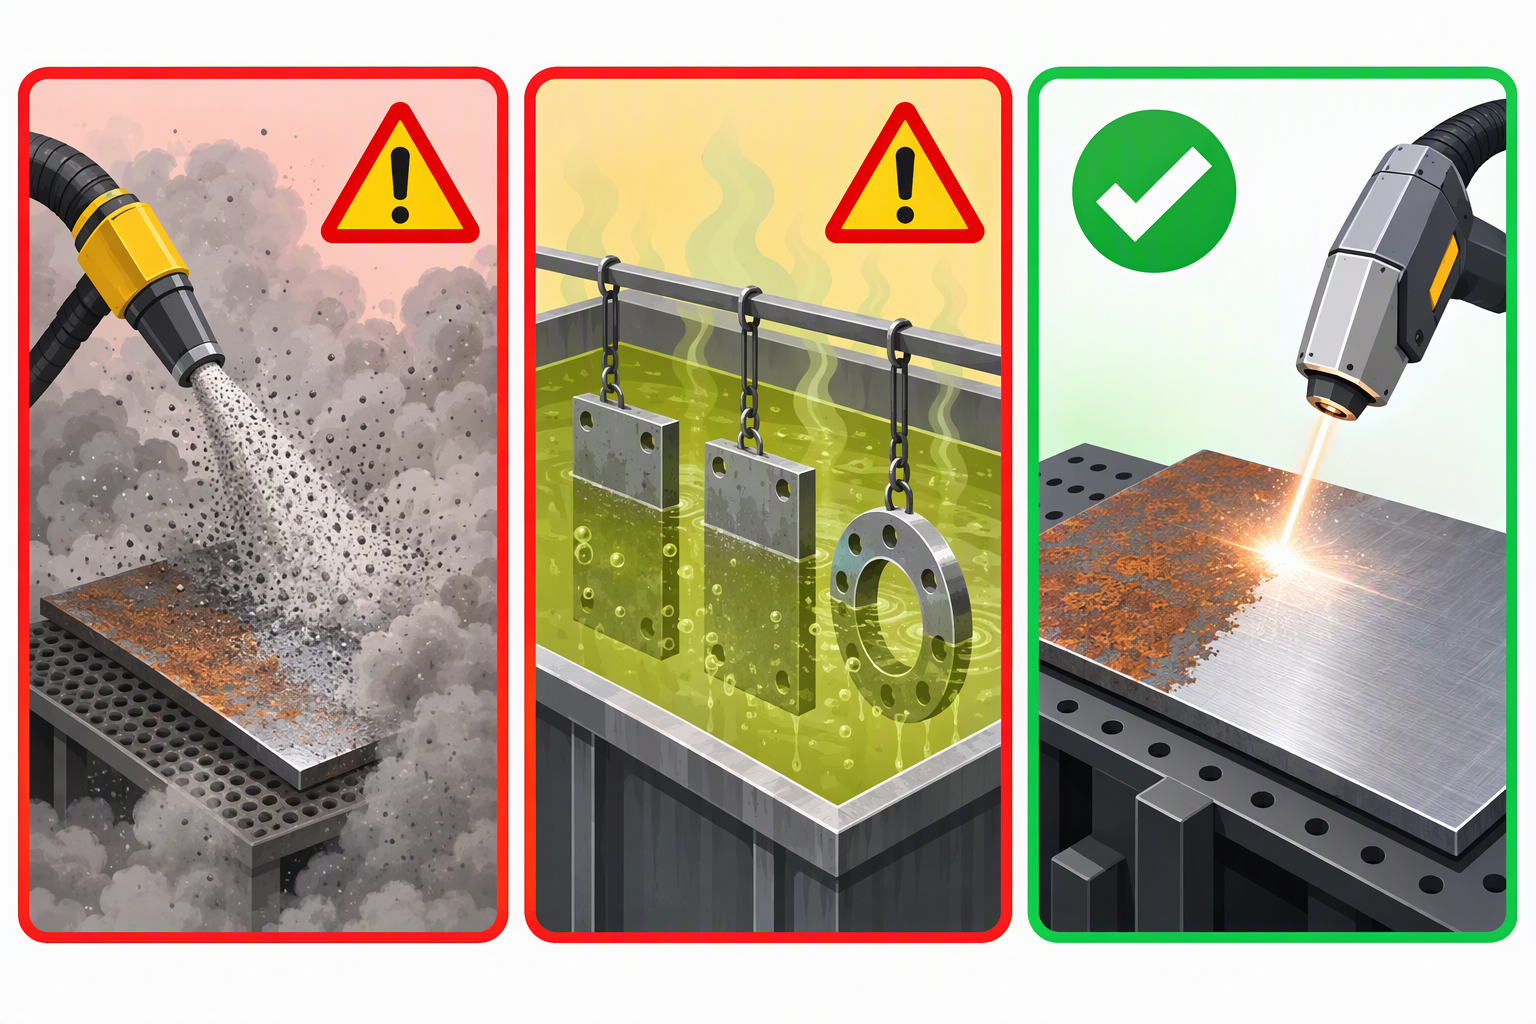
▴ Hiekka-iskut ja kemikaalit toimivat – kuluttamalla osan osasta. Laser toimii jättämällä sen koskemattomaksi.
| Menetelmä | Poistettu perusmetalli | Uusi pinnan profiili (Ra) | Osan sivuvaikutus | Johtopäätös |
|---|---|---|---|---|
| Hiekkakouristus | 3–6 µm kierrokselta | 3–6 µm – karkea | Mediajäsenyys, vääntymä ohuessa levyssä | Vahingot |
| Hiomakone / metalliharja | 20–50 µm kierrokselta | Karkea, suuntainen | Lämmön aiheuttama sävy, poistaa suojaavan kerroksen | Vahingot |
| Kemiallinen / happo | 5–30 µm syövytys | Epätasainen | Vedyn haurastumisen vaara, jätteiden muodostuminen | Vahingot |
| Kuivajäähiekoitus | noin 0 µm | Muuttumaton | Hidas, ei profiilia pinnoitteiden ankkurointia varten | Turvallinen, mutta hidas |
| Laser (ns-pulssinen, säädetty) | 0–5 µm, säädettävissä | Muuttumaton – tai tarkoituksellisesti karkeutettu | Ei mitään, jos parametrit ovat oikein | Turvallisimpaa ja nopeinta |
Päätähtäys on viimeisessä lauseessa. Laser on ainoa menetelmä, jossa poistetun perusmetallin määrä on asetus , ei seurausta — ja tämä asetus voi olla lähes nolla.
Et tarvitse metallurgialaboratoriotta havaitaksesi liiallista puhdistusta. Jos jokin näistä ilmenee, lopeta heti, vähennä tehoa 10–20 %:lla ja testaa uudelleen.
| Signaali | Missä sitä näkee | Mitä se tarkoittaa |
|---|---|---|
| Sateenkaari / olutväri | Ruostumaton teräs, puhtaassa alueessa | Pinta kuumeni — okсидimuodostuminen alkaa uudelleen |
| Tummennunut harmaa tahma | Alumiini | Anodointi / luonnollinen oksidi poistettu, peruspinta näkyviin |
| Vaaleanpunainen tai koverrettu kiilto | Kupari ja messinki | Pinta on jo syövytetty — peruuttamatonta |
Jokainen kone ja jokainen seos eroavat toisistaan hieman, joten viimeisen sanan tekee aina oma testipöytäsi. Suorita tämä menettely kerran kutakin materiaalia kohden, niin et enää arvaile.
Sääntö: puhdista, kunnes lika on poissa, ja lopeta sitten. Hetkellä, jolloin painat "hieman lisää" kirkkaamman pinnan saavuttamiseksi, olet jo aloittanut osan koneistamisen.
▴ TIANYU 500 W:n kannettava pulssipuhdistin — säädettävä pulssin leveys 1–200 ns, joten voit säätää turvallisen ikkunan alumiinille, kuparille ja ruostumattomalle teräkselle. CE-merkitty, saatavilla 100–6 000 W:n tehoalueella.
👉 Lähetä meille seoksesi — saat turvallisen parametri-ikkunan ilman maksua
Kerro meille seos materiaali ja paksuus , sekä siitä, mitä puhdistetaan. Vastamme suositellulla fluenssilla, pulssin leveydellä ja tehoarvolla – sekä tarjouksella – 24 tunnissa.
Wuhan TIANYU Laserista
Wuhan Maohe Tianyu Laser Equipment Co., Ltd. — 100 W–6 000 W:n kannettavat, pöytämalliset ja robottivälitteiset laserpuhdistus- ja hitsausjärjestelmät.
CE-määrityksen mukainen. Vienti Eurooppaan, Kaakkois-Aasiaan ja Lähi-itään.
OEM/ODM-palvelut saatavilla kotelointiin, tehoon ja skannausleveyteen.
Osa 04 sarjasta "30 kysymystä laserpuhdistuksesta".
Seuraava → "Mitä laserpuhdistin voi poistaa? Rikki, öljy, maali, oksiidi ja hitsausjäämät selitetty"
Seuraa meitä – yksi käytännöllinen näkökulma joka päivä.

 EN


