 ×
Oct 11,2026
TIANYU Laser · Série « Nettoyage laser en 30 jours » · N° 04 · Lecture en 6 min
#nettoyageaulaser #BaseMetalDamage #Aluminium #StainlessSteel #TIANYULaser
La même machine pour chaque métal — une tête pulsée ns de 500 W, 1064 nm, largeur d’impulsion réglable de 1 à 200 ns, spot de 0,5 mm. La même contamination : une couche mince d’oxyde de surface accompagnée d’un film d’huile de coupe. Ce qui changeait était le matériau matériau
« Dommage » ici ne désigne pas une impression. Cela signifie l’un des trois phénomènes mesurables suivants : perte de masse du métal de base ,modification du profil de surface (Ra) , ou modification métallurgique — coloration thermique, piqûres ou sensibilisation. Si aucun de ces trois phénomènes n’apparaît, le faisceau était sans danger.
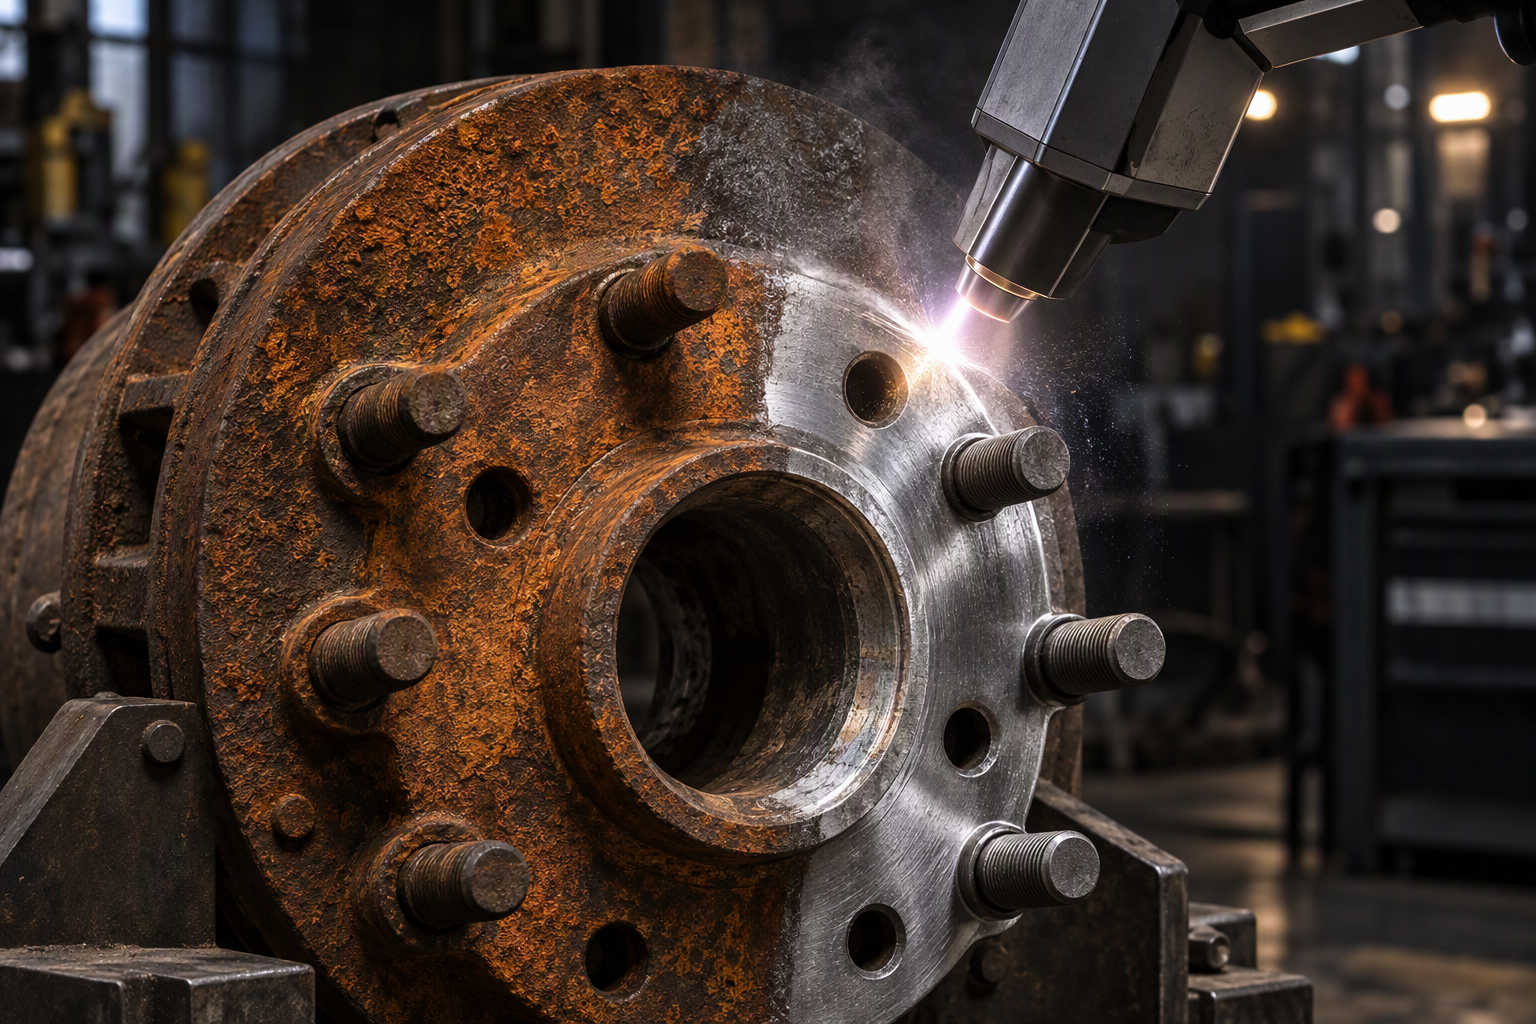
▴ L’objectif en une image : la contamination éliminée, le métal de base intact. L’article entier traite du maintien à gauche de cette ligne.
Avant les tirs, trois propriétés du matériau déterminent le niveau de difficulté. Aucune d’elles n’est la « dureté ».
| Matériau | Réflectivité à 1064 nm | Point de fusion | Conductivité thermique | Le risque de dommage |
|---|---|---|---|---|
| Aluminium (6061) | ~92 % (diminue à mesure qu’il chauffe) | 660 °C | 205 W/m·K | Élevé |
| Cuivre / Laiton | ~95 % (maximale) | 1 085 °C | 401 W/m·K | Moyen–Élevé |
| Inox 304 | ~65% | 1 400–1 450 °C | 16 W/m·K | Faible |
Lisez-le comme une chaîne : une réflectivité élevée signifie que le faisceau rebondit au lieu de fonctionner, ce qui pousse les opérateurs à augmenter la puissance — et ensuite point de fusion bas plus haute conductivité thermique signifie que cette puissance supplémentaire se propage latéralement et fait fondre une fine couche superficielle. C’est précisément le piège tendu par l’aluminium et le cuivre. L’acier inoxydable est l’inverse : il absorbe bien, fond à haute température et conduit la chaleur lentement, de sorte que l’énergie reste là où vous la dirigez.
L’aluminium fond à 660 °C — une température inférieure à celle à laquelle fond l’acier sur lequel la plupart des opérateurs ont été formés — et il évacue la chaleur cinq fois plus vite. Si vous appliquez trop d’énergie, vous obtenez trainée gris terne là où se trouvait auparavant l’anodisation, ainsi que des micro-piqures perceptibles au doigt.
Plage sûre : conserver la densité d’énergie (fluence) en dessous d’environ 2 J/cm² . En pratique, cela signifie des impulsions courtes et une puissance moyenne faible, pas une approche brutale.
Surveiller : la tache brillante argentée qui devient grise mate. Cela signifie que la couche d’oxyde se détache, et que vous êtes à un seul réglage de la matière première.
Le cuivre réfléchit environ 95%de la lumière à 1064 nm — un seul photon sur vingt effectue un travail utile. La solution naïve consiste à augmenter la puissance, et c’est précisément ainsi que les personnes brûlent le cuivre. Il existe également un second problème, plus insidieux : le faisceau qui se reflète peut parcourir le trajet optique en sens inverse jusqu’à la source.
Plage sûre : incliner la tête de 5 à 10° par rapport à la normale afin que le rayon réfléchi manque l’ouverture, et utiliser une impulsion plus longue pour répartir la charge plutôt qu’une impulsion plus intense.
Surveiller : une lueur rosâtre ou piquetée. Le cuivre ne possède aucun oxyde protecteur derrière lequel se cacher : dès qu’il change de couleur, il est déjà gravé.
L’acier inoxydable absorbe bien le faisceau (~65 %), fond au-dessus de 1 400 °C et évacue la chaleur lentement. Cette combinaison en fait le matériau le plus accueillant des trois : la large marge de sécurité explique précisément pourquoi le nettoyage laser s’est imposé dans la fabrication alimentaire, laiterie et pharmaceutique.
Mais « sûr » ne signifie pas « sans règles ». Deux phénomènes restent problématiques : d’abord, un dégradé chromatique thermique si l’on insiste trop, puis sensibilité à la corrosion intergranulaire — la précipitation de carbure de chrome entre 450 et 850 °C — qui érode discrètement la résistance à la corrosion des soudures en acier inoxydable 304 utilisées dans les applications chimiques.
Surveiller : toute teinte jaune ou bleue sur la zone nettoyée. Cela signifie que la surface s’est échauffée excessivement — réduisez la puissance ou augmentez la vitesse de balayage.
Écartez le discours marketing et il ne reste que trois réglages. Maîtrisez-les correctement et le métal est protégé ; une seule erreur suffit à compromettre la pièce, quelle que soit la « source laser haut de gamme » employée.
| Cadran | Ce que cela contrôle | Augmentez-la et… |
|---|---|---|
| Fluence (J/cm²) | Énergie délivrée par unité de surface et par impulsion | le métal de base commence à s’ablationner |
| Largeur de l'impulsion (ns) | Durée pendant laquelle cette énergie doit pénétrer | la chaleur se propage plus profondément — la zone affectée thermiquement s’élargit |
| Recouvrement / vitesse de balayage (%) | Nombre d’impulsions atterrissant au même endroit | chauffage cumulé, teinte, déformation |
Voici la version pratique — les plages initiales que nous fournissons aux clients pour une tête pulsée ns de 500 W. Considérez-les comme des points de départ, non comme des vérités absolues, et vérifiez toujours sur des chutes.
| Métal | Fluence | Largeur de l'impulsion | Puissance moyenne | Superposition |
|---|---|---|---|---|
| Aluminium 6061 | < 2 J/cm² | 50–100 ns | 100–300 W | ~60% |
| Cuivre / Laiton | 1–3 J/cm² | 100–150 ns | 300–500 W | ~50% |
| Inox 304 | 2–5 J/cm² | 100–200 ns | 200–500 W | ~50–70% |
Cette comparaison, personne ne la publie. Sur une tôle d’aluminium de 1,5 mm présentant une faible couche d’oxyde, voici l’effet de chaque méthode sur le métal en dessous la contamination.
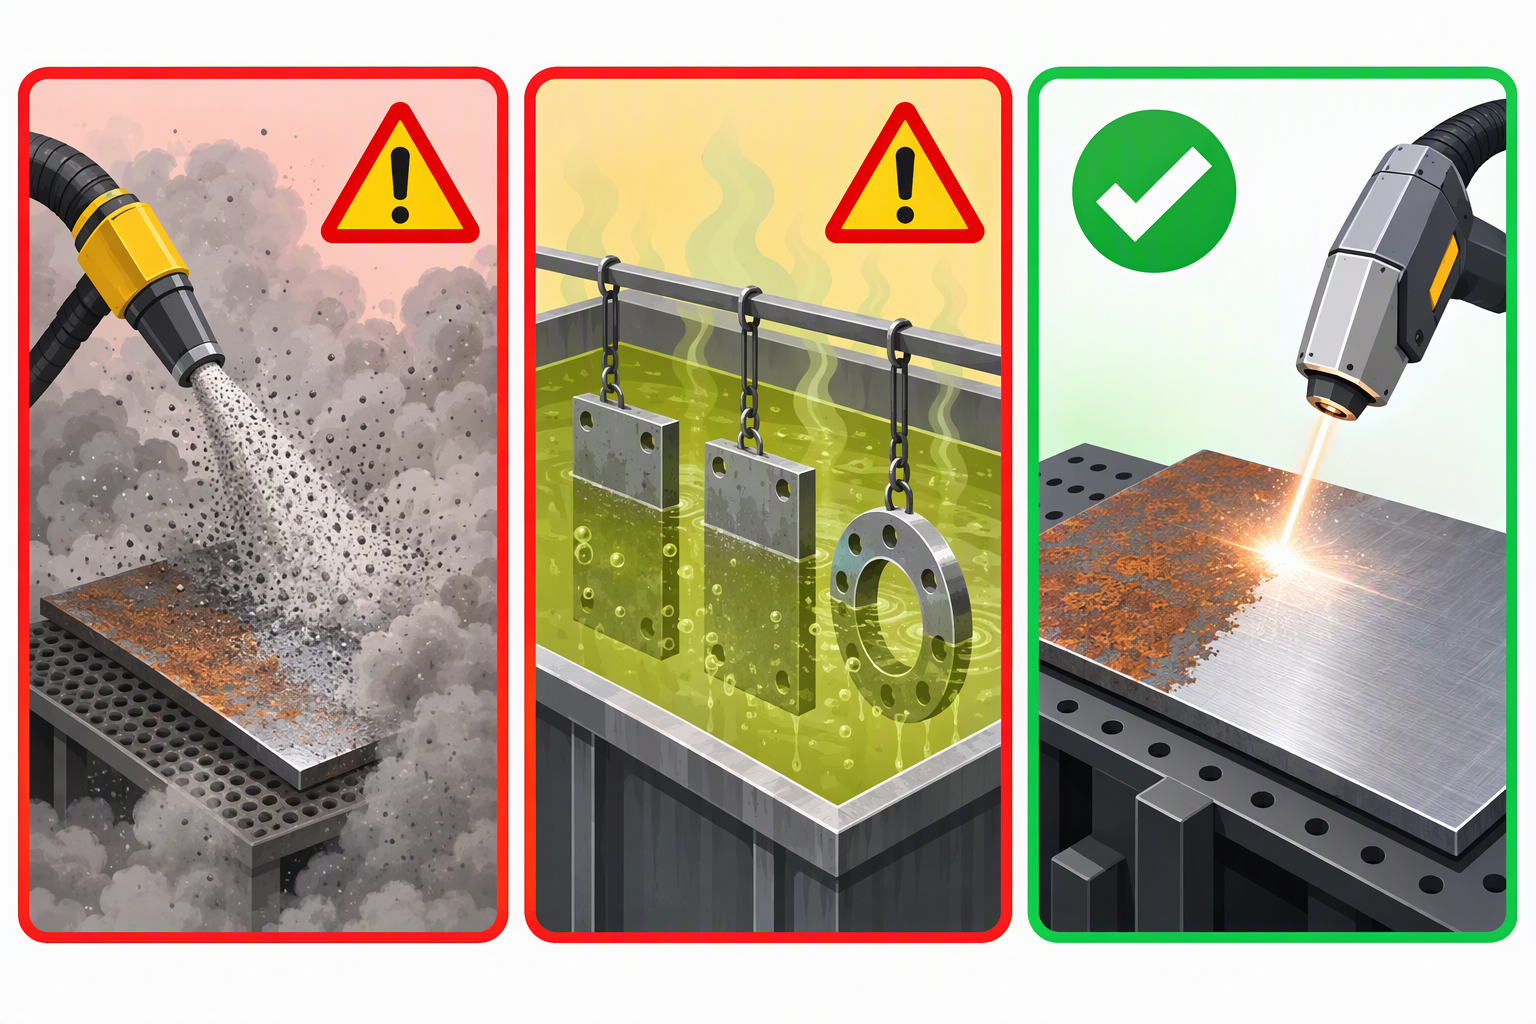
▴ Le sablage et les produits chimiques agissent tous deux en consommant une partie de la pièce. Le laser agit en la laissant intacte.
| Méthode | Métal de base éliminé | Nouveau profil de surface (Ra) | Effet secondaire sur la pièce | Conclusion |
|---|---|---|---|---|
| Sablage | 3–6 µm par passage | 3–6 µm — grossier | Incrustation de l’abrasif, déformation sur tôle mince | Endommager |
| Meulage / brosse métallique | 20–50 µm par passage | Rugueux, directionnel | Coloration thermique, élimine la couche protectrice | Endommager |
| Produit chimique / acide | gravure de 5–30 µm | Irrégulier | Risque de fragilisation par l’hydrogène, flux de déchets | Endommager |
| Sablage au dioxyde de carbone solide | ~0 µm | Inchangé | Lent, aucune rugosité pour ancrer les revêtements | Sécuritaire mais lente |
| Laser (impulsions nanosecondes, paramétré avec précision) | 0–5 µm, contrôlable | Inchangé — ou intentionnellement rendu plus rugueux | Aucun, si les paramètres sont corrects | Le plus sûr et le plus rapide |
La phrase clé est la dernière. Le laser est la seule méthode où la quantité de métal de base enlevée constitue un réglage paramètre, et non une conséquence — et ce paramètre peut être réglé à une valeur proche de zéro.
Vous n’avez pas besoin d’un laboratoire de métallurgie pour détecter un nettoyage excessif. L’un quelconque de ces signaux signifie : arrêtez immédiatement, réduisez la puissance de 10 à 20 % et effectuez un nouveau test.
| Le signal | Où on le trouve | Ce que cela signifie |
|---|---|---|
| Teinte arc-en-ciel ou paille | Inoxydable, autour de la zone nettoyée | Surface chauffée — réformation de l’oxyde |
| Trainée gris terne | Aluminium | Anodisation ou oxyde naturel éliminé, substrat exposé |
| Éclat rose ou piqué | Cuivre et laiton | Surface déjà gravée — irréversible |
Chaque machine et chaque alliage présentent des différences subtiles, donc la dernière parole revient toujours à vos propres essais en laboratoire. Exécutez cette procédure une fois par matériau, et vous n’aurez plus jamais à deviner.
Règle : nettoyez jusqu’à disparition totale des salissures, puis arrêtez. Dès que vous poussez « un peu plus » pour obtenir un fini plus brillant, vous commencez à usiner la pièce.
▴ Nettoyeur portable pulsé TIANYU 500 W — durée d’impulsion réglable de 1 à 200 ns, ce qui vous permet de régler la plage de sécurité pour l’aluminium, le cuivre et l’acier inoxydable. Certifié CE, gamme de puissance disponible de 100 à 6 000 W.
👉 Envoyez-nous votre alliage — obtenez gratuitement la plage de paramètres sécurisés
Indiquez-nous le matériau et épaisseur , ainsi que les contaminants à éliminer. Nous vous répondons sous 24 heures avec la fluence, la durée d’impulsion et la puissance recommandées — ainsi qu’un devis.
À propos de Wuhan TIANYU Laser
Wuhan Maohe Tianyu Laser Equipment Co., Ltd. — Systèmes portables, sur banc et robotisés de nettoyage et de soudage au laser, de 100 W à 6 000 W.
Certifié CE. Exportation vers l’Europe, l’Asie du Sud-Est et le Moyen-Orient.
OEM / ODM disponibles pour le boîtier, la puissance et la largeur de balayage.
Partie 04 de la série « 30 questions sur le nettoyage au laser ».
Suivant → « Que peut éliminer un nettoyeur au laser ? Rouille, huile, peinture, oxyde et laitier de soudure expliqués »
Suivez-nous — un conseil pratique chaque jour.

 EN


