 ×
Oct 11,2026
TIANYU Laser · Série de limpeza a laser de 30 dias · Nº 04 · Leitura em 6 min
#limpezalaser #BaseMetalDamage #Aluminium #StainlessSteel #TIANYULaser
A mesma máquina para todos os metais — uma cabeça pulsada de ns de 500 W, 1064 nm, largura de pulso ajustável de 1–200 ns, ponto de 0,5 mm. A mesma contaminação: óxido superficial leve mais uma película de óleo de corte. O que mudou foi o material material
"Dano" aqui não é uma sensação. Significa uma das três coisas mensuráveis: perda de massa do metal base ,uma alteração no perfil superficial (Ra) , ou uma alteração metalúrgica — coloração térmica, corrosão por pites ou sensibilização. Se nenhuma das três ocorrer, o feixe foi seguro.
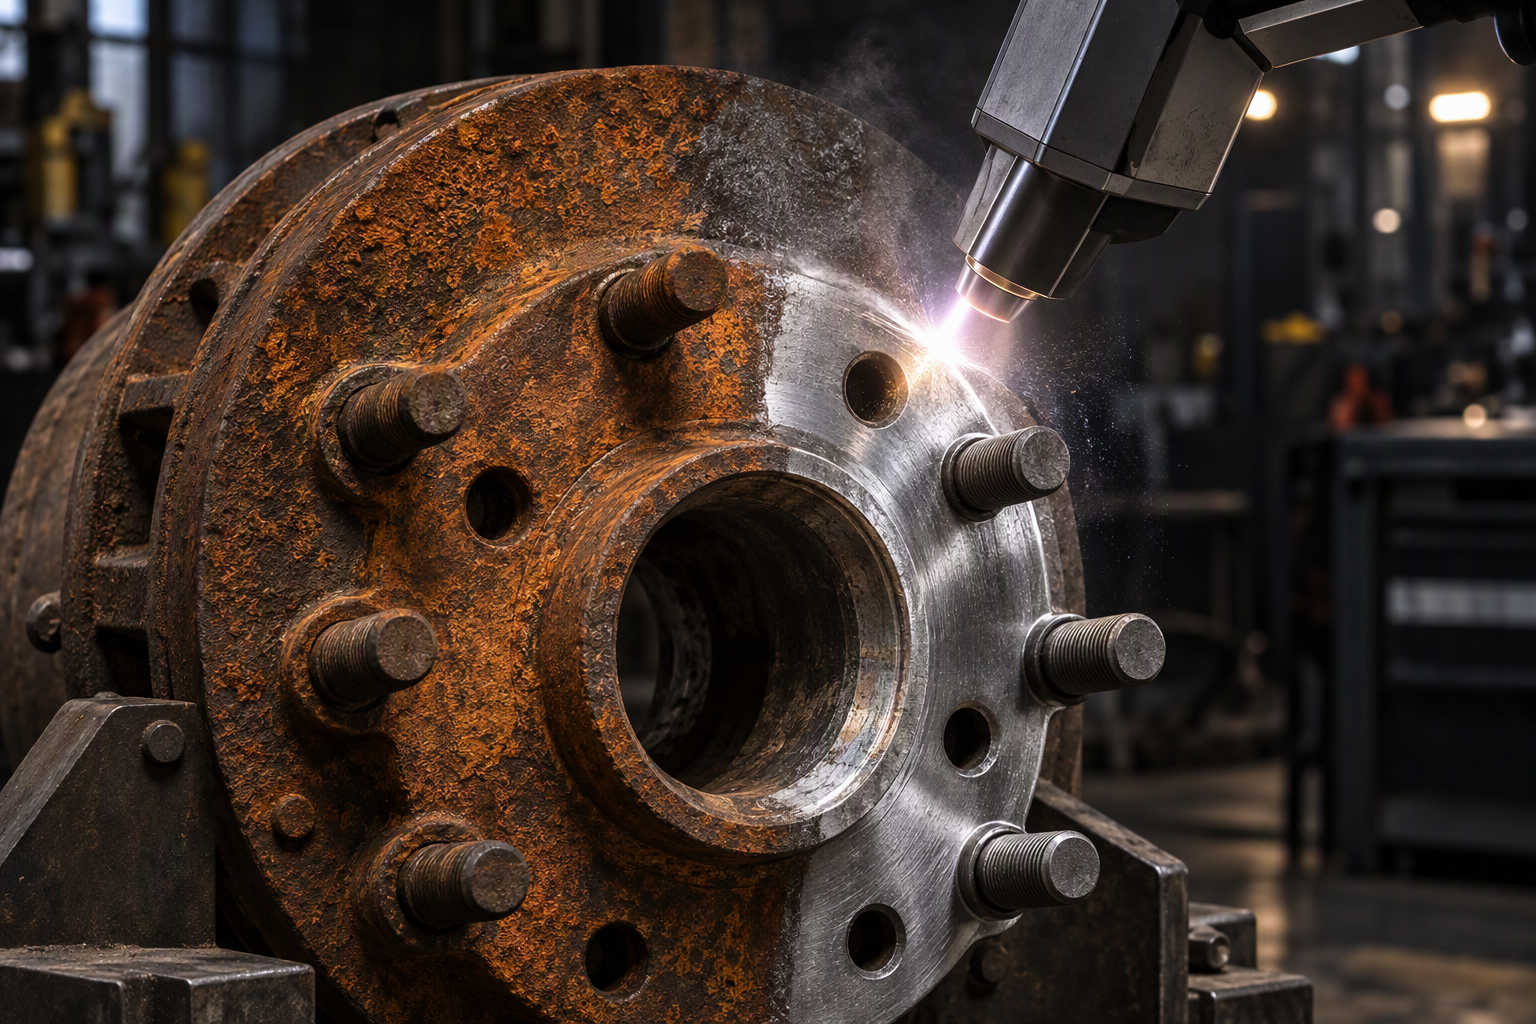
▴ O objetivo em uma imagem: contaminação eliminada, metal base intocado. Todo o artigo trata de permanecer à esquerda dessa linha.
Antes dos disparos, três propriedades do material determinam o quanto você está em apuros. Nenhuma delas é "dureza".
| Material | Refletividade a 1064 nm | Ponto de fusão | Condutividade Térmica | Risco de dano |
|---|---|---|---|---|
| Alumínio (6061) | ~92% (diminui à medida que aquece) | 660 °C | 205 W/m·K | Alto |
| Cobre / Latão | ~95% (a mais alta) | 1.085 °C | 401 W/m·K | Médio–Alto |
| Inoxidável 304 | ~65% | 1.400–1.450 °C | 16 W/m·K | Baixa |
Leia-o como uma cadeia: alta refletividade significa que o feixe ricocheteia em vez de funcionar, então os operadores aumentam a potência — e, em seguida, ponto de Fusão Baixo mais alta Condutividade Térmica significa que essa potência extra se espalha lateralmente e funde uma fina camada superficial. Esse é exatamente o armadilha que o alumínio e o cobre criam. O aço inoxidável é o oposto: absorve bem, funde em alta temperatura e conduz o calor lentamente, de modo que a energia permanece exatamente onde você a direciona.
O alumínio funde a 660 °C — temperatura mais baixa do que a do aço com o qual a maioria dos operadores foi treinada — e retira o calor cinco vezes mais rápido. Aplicar energia em excesso resulta em mancha acinzentada opaca onde antes havia anodização, além de micro-porosidade perceptível ao toque com a unha.
Janela segura: manter a densidade de energia (fluência) abaixo de aproximadamente 2 J/cm² . Na prática, isso significa pulsos curtos e baixa potência média, não força bruta.
Fique atento a: a mancha prateada brilhante que fica acinzentada fosca. Essa é a camada de óxido saindo, e significa que você está a um nível da superfície do substrato.
O cobre reflete cerca de 95%da luz de 1064 nm — apenas um fóton em vinte realiza algum trabalho. A solução ingênua é aumentar a potência, e é exatamente assim que as pessoas queimam o cobre. Há também um segundo problema, mais sorrateiro: o feixe que rebate pode viajar de volta pelo caminho óptico até a fonte.
Janela segura: incline a cabeça 5–10° fora da normal para que o reflexo evite a abertura e use um pulso mais longo para distribuir a carga em vez de um mais intenso.
Fique atento a: um brilho esbranquiçado ou com pequenas depressões. O cobre não possui um óxido protetor que o esconda — assim que descolora, já está gravado.
O aço inoxidável absorve bem o feixe (~65%), funde acima de 1.400 °C e conduz o calor lentamente. Essa combinação torna-o o mais amigável dos três — a ampla janela segura é exatamente o motivo pelo qual a limpeza a laser se difundiu nas indústrias alimentícia, láctea e farmacêutica.
Mas "seguro" não significa "sem regras". Duas coisas ainda causam problemas: a coloração térmica em arco-íris se você demorar demais, e sensitização — precipitação de carboneto de cromo entre 450 e 850 °C — que reduz silenciosamente a resistência à corrosão do aço inoxidável 304 soldado em aplicações químicas.
Fique atento a: qualquer tonalidade amarela ou azul na área limpa. Isso indica que a superfície aqueceu demais — reduza a potência ou aumente a velocidade da varredura.
Elimine a campanha publicitária e restarão apenas três controles. Acerte esses três e o metal estará seguro; erre qualquer um deles e nenhuma quantidade de "fonte a laser premium" salvará a peça.
| Ligue | O Que Controla | Aumente-o e… |
|---|---|---|
| Fluência (J/cm²) | Energia entregue por unidade de área, por pulso | o metal base começa a ablar |
| Largura do pulso (ns) | Quanto tempo essa energia tem para penetrar | o calor conduz mais profundamente — a zona afetada pelo calor aumenta |
| Sobreposição / velocidade de varredura (%) | Quantos pulsos atingem o mesmo ponto | aquecimento cumulativo, coloração, deformação |
Esta é a versão prática — as janelas iniciais que fornecemos aos clientes para uma cabeça pulsada em ns de 500 W. Trate-as como pontos de partida, não como regra absoluta, e confirme sempre em material de descarte.
| Metal | Fluência | Largura do pulso | Potência média | Sobreposição |
|---|---|---|---|---|
| Alumínio 6061 | < 2 J/cm² | 50–100 ns | 100–300 W | ~60% |
| Cobre / Latão | 1–3 J/cm² | 100–150 ns | 300–500 W | ~50% |
| Inoxidável 304 | 2–5 J/cm² | 100–200 ns | 200–500 W | ~50–70% |
Esta é a comparação que ninguém publica. Num painel de alumínio de 1,5 mm com óxido leve, eis o que cada método faz ao metal por Baixo a contaminação.
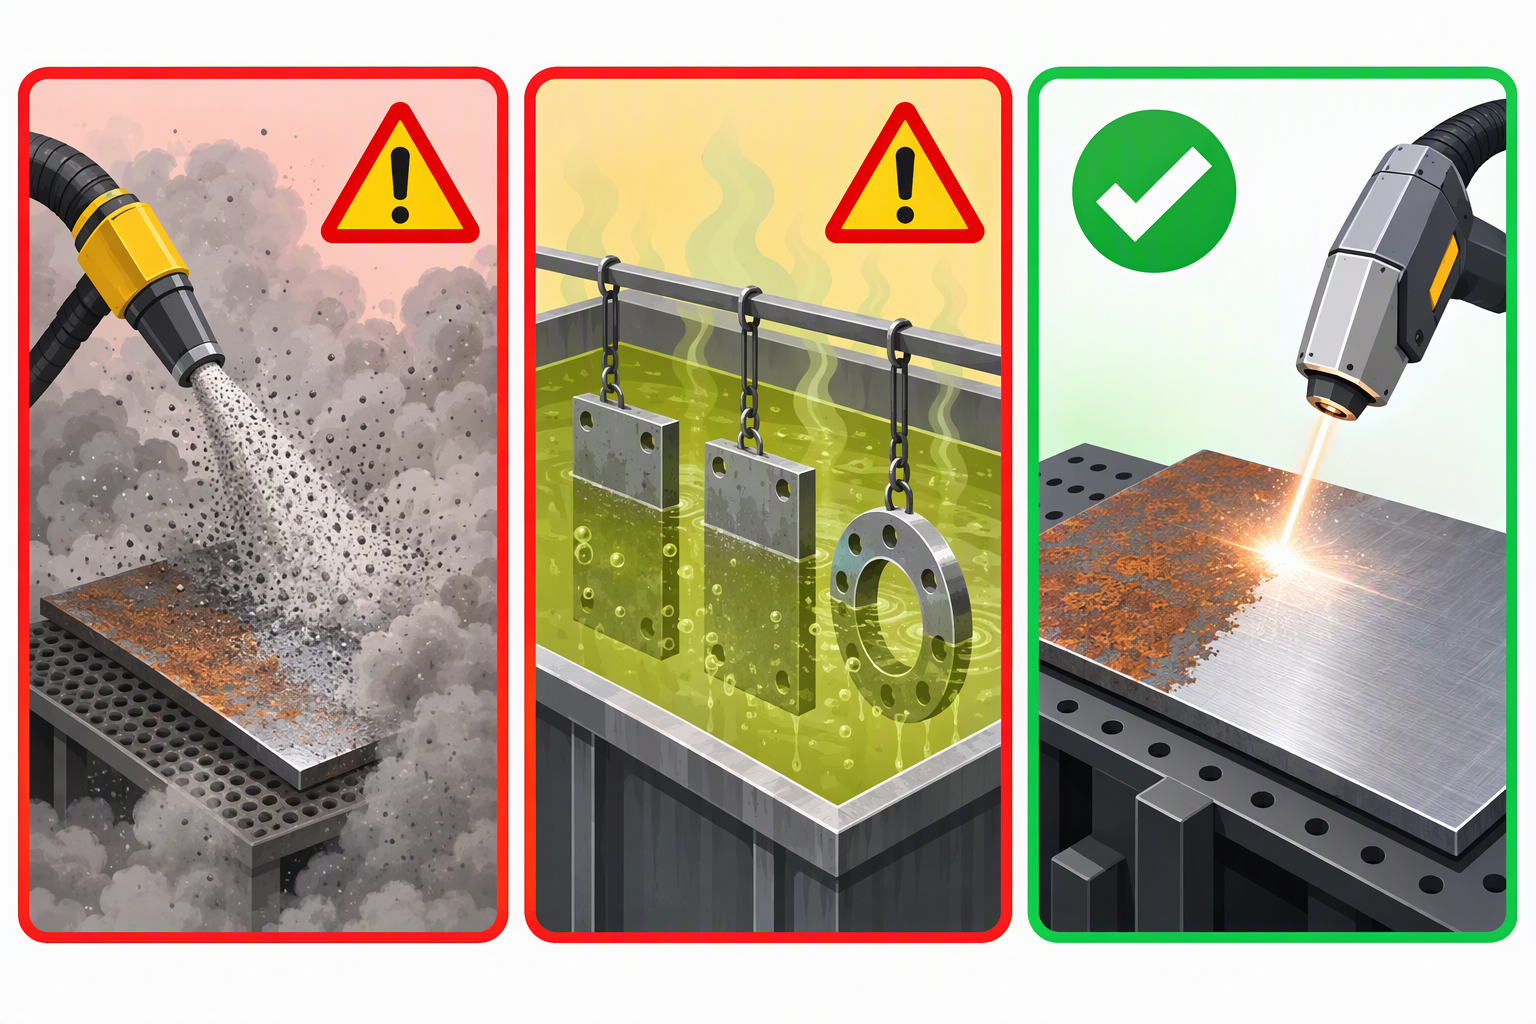
▴ A jateamento abrasivo e os produtos químicos funcionam — consumindo parte da peça. O laser funciona deixando-a intacta.
| Método | Metal base removido | Novo perfil superficial (Ra) | Efeito colateral na peça | Veredito |
|---|---|---|---|---|
| Arbitragem | 3–6 µm por passagem | 3–6 µm — grosso | Inserção de abrasivo, distorção em chapas finas | Danos |
| Esmerilhamento / escova de aço | 20–50 µm por passagem | Rústico, direcional | Coloração térmica, remove a camada protetora | Danos |
| Químico / ácido | gravação de 5–30 µm | Irregular | Risco de fragilização por hidrogênio, efluente | Danos |
| Jateamento com Gelo Seco | ~0 µm | Inalterado | Lento, sem perfil para ancorar revestimentos | Seguro, mas lento |
| Laser (pulsado em nanosegundos, ajustado) | 0–5 µm, controlável | Inalterado — ou intencionalmente rugoso | Nenhum, se os parâmetros estiverem corretos | O mais seguro e o mais rápido |
A linha-chave é a última. O laser é o único método em que a quantidade de metal base removida é uma configuração — não uma consequência — e essa configuração pode ser próxima de zero.
Você não precisa de um laboratório de metalurgia para detectar limpeza excessiva. Qualquer um desses sinais significa parar, reduzir a potência em 10–20% e testar novamente.
| Sinalização | Onde Você o Encontra | O Que Isso Significa |
|---|---|---|
| Tonalidade arco-íris / palha | Aço inoxidável, ao redor da área limpa | Superfície aquecida — óxido se re-formando |
| Mancha acinzentada opaca | Alumínio | Anodização / óxido natural removido, substrato exposto |
| Brilho rosado ou com pitting | Cobre e Latão | Superfície já gravada — irreversível |
Cada máquina e cada liga são levemente diferentes, portanto, a última palavra sempre vem do seu próprio banco de trabalho. Execute esta rotina uma vez por material e nunca mais terá que adivinhar.
A regra: limpe até que a sujeira desapareça, então pare. No momento em que você pressionar 'um pouco mais' para obter um acabamento mais brilhante, já terá começado a usinar a peça.
▴ Limpeza a laser portátil pulsada TIANYU 500 W — largura de pulso ajustável de 1–200 ns, permitindo definir a janela segura para alumínio, cobre e aço inoxidável. Certificada CE; faixa de potência disponível de 100–6 000 W.
👉 Envie-nos sua liga — receba gratuitamente a janela segura de parâmetros
Informe-nos a material e espessura , além do que precisa ser removido. Respondemos com a fluência, largura de pulso e potência recomendadas — e uma cotação — em até 24 horas.
Sobre a Wuhan TIANYU Laser
Wuhan Maohe Tianyu Laser Equipment Co., Ltd. — Sistemas portáteis, de bancada e robóticos a laser para limpeza e soldagem, de 100 W a 6 000 W.
Certificado CE. Exportamos para a Europa, Sudeste Asiático e Oriente Médio.
Serviços OEM/ODM disponíveis para carcaça, potência e largura de varredura.
Parte 04 da série "30 Perguntas sobre Limpeza a Laser".
Próximo → "O Que um Limpa-laser Pode Remover? Ferrugem, Óleo, Tinta, Óxido e Escória de Solda Explicados"
Siga-nos — uma dica prática por dia.

 EN


