 ×
Oct 11,2026
TIANYU 레이저 · 30일 레이저 세척 시리즈 · 제4편 · 6분 분량
#레이저세척 #BaseMetalDamage #Aluminium #StainlessSteel #TIANYULaser
모든 금속에 동일한 장비를 사용했습니다 — 500 W 나노초 펄스 헤드, 파장 1064 nm, 펄스 폭 조절 범위 1–200 ns, 스팟 크기 0.5 mm. 오염 상태도 동일하게 유지했습니다 — 얇은 표면 산화막과 절삭유 막입니다. 달라진 것은 재질 재료였습니다. 왜냐하면 재료가 모든 것을 결정하기 때문입니다.
"손상"은 주관적인 감각이 아닙니다. 이는 측정 가능한 세 가지 현상 중 하나를 의미합니다: 기본 금속의 질량 감소 ,표면 거칠기(Ra) 변화 , 또는 금속 조직적 변화 — 열 착색, 피팅, 또는 민감화. 이 세 가지 중 어느 하나도 나타나지 않으면 빔은 안전함.
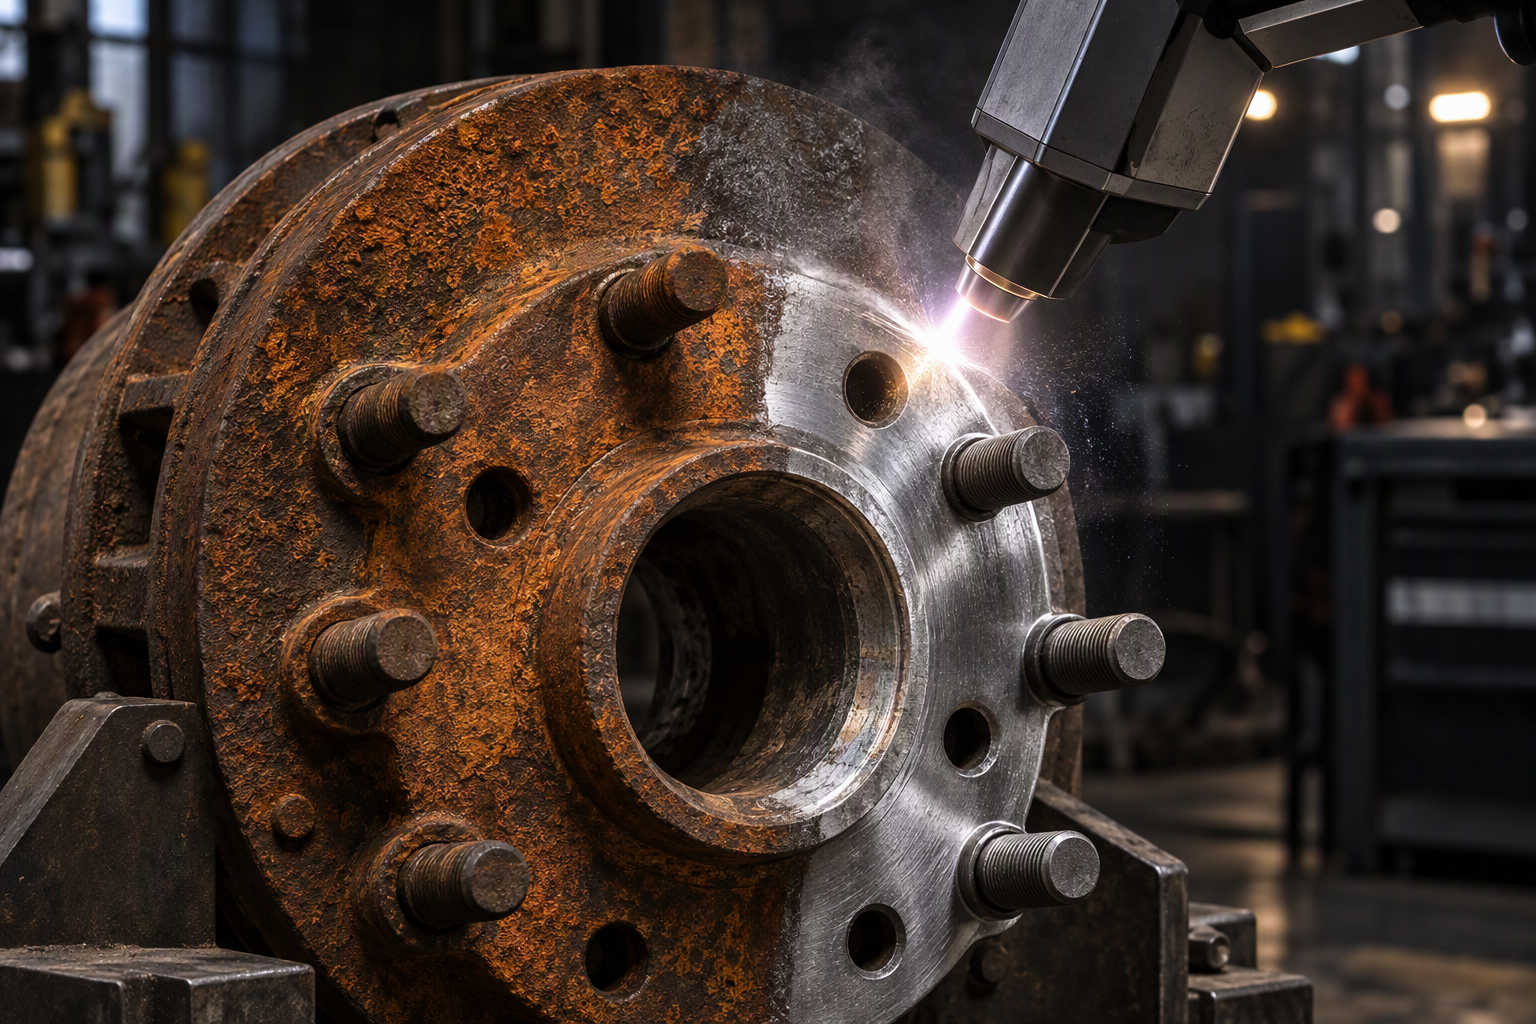
▴ 한 장의 그림으로 요약된 목표: 오염물질은 제거되고 기재 금속은 손상되지 않음. 전체 글은 그 선의 왼쪽에 머무르는 방법에 관한 것임.
발사 전에 세 가지 재료 특성이 당신이 얼마나 위험한 상황에 처할지를 결정함. 그 중 어느 하나도 '경도'가 아님.
| 재질 | 반사율 @ 1064 nm | 융점 | 열 전도율 | 손상 위험 |
|---|---|---|---|---|
| 알루미늄(6061) | ~92%(가열됨에 따라 감소) | 660 °C | 205 W/m·K | 높음 |
| 구리 / 황동 | ~95%(최고 수준) | 1,085 °C | 401 W/㎡·K | 중간–높음 |
| 스테인리스 304 | ~65% | 1,400–1,450 °C | 16 W/m·K | 낮음 |
이것을 연쇄적으로 읽으세요: 높은 반사율 빔이 작동하지 않고 튕겨 나오는 것을 의미하므로, 작업자들이 출력을 높입니다—그리고 나서 낮은融点 더하기 높은 열전도율 그 추가 출력이 옆으로 퍼져 얇은 표면층을 녹입니다. 바로 알루미늄과 구리가 만드는 함정입니다. 스테인리스강은 정반대입니다: 흡수율이 높고, 고온에서 녹으며, 열 전도 속도는 느려 에너지가 조준한 위치에 오래 머뭅니다.
알루미늄의 용융점은 660 °C로, 대부분의 작업자가 훈련받은 강철보다 낮고, 열을 빼앗는 속도는 강철보다 5배 빠릅니다. 너무 많은 에너지를 가하면 탁한 회색 번짐 또한 손톱으로 느낄 수 있는 미세한 움푹 패임이 생깁니다.
안전 창: 에너지 밀도(플루언스)를 약 2 J/cm² 이하로 유지하세요. 실제로는 강한 출력보다는 짧은 펄스와 낮은 평균 출력을 사용해야 합니다.
주의할 점: 반짝이는 은백색 부분이 무광 회색으로 변하는 현상입니다. 이는 산화층이 제거되는 과정이며, 기판에 도달하기 바로 직전 단계임을 의미합니다.
구리는 약 95%1064 nm 빛의 약 5%만 반사한다 — 20개의 광자 중 단 하나만 실제로 작용한다. 단순한 해결책은 출력을 높이는 것이지만, 바로 그 방식으로 인해 사람들이 구리를 태우게 된다. 또 다른, 더 교묘한 문제가 있다: 반사된 빔이 광학 경로를 따라 되돌아가 광원 쪽으로 되돌아갈 수 있다. 광원 쪽으로 되돌아갈 수 있다.
안전 창: 헤드를 기울여 수직에서 5–10° 벗어나게 반사광이 개구부를 빗맞게 하고, 더 강한 펄스 대신 부하를 분산시키기 위해 더 긴 펄스를 사용한다.
주의할 점: 분홍빛이 도는 광택 또는 움푹 패인 광택입니다. 구리는 보호용 산화막이 없어, 변색이 시작되면 이미 식각이 진행된 것입니다.
스테인리스강은 레이저 빔을 잘 흡수합니다(~65%), 1,400°C 이상에서 녹으며 열 전도 속도는 느립니다. 이 세 가지 특성이 조화를 이뤄 세 재료 중 가장 다루기 쉬운 소재가 되었고, 넓은 안전 범위 덕분에 식품·유제품·제약 산업의 제조 공정에서 레이저 클리닝이 급부상하게 되었습니다.
하지만 ‘안전하다’는 말이 ‘규칙이 없다’는 뜻은 아닙니다. 여전히 주의해야 할 두 가지가 있습니다: 첫째, 무지개 빛 열 착색 지나치게 오래 머무르면 민감화 — 450–850°C에서 크로뮴 카바이드가 석출됨 — 이는 화학 용도로 사용되는 용접된 304의 내식성을 조용히 약화시킴.
주의할 점: 청소된 부위에 나타나는 노란색 또는 파란색 착색. 이는 표면 온도가 과도하게 상승했음을 의미하므로, 출력을 낮추거나 주사 속도를 높이세요.
마케팅 표현을 제거하면 남는 건 단 세 개의 조절 장치뿐입니다. 이 세 가지를 올바르게 설정하면 금속은 안전하지만, 그중 하나라도 잘못 설정되면 '프리미엄 레이저 소스'라는 이름의 어떤 장치도 부품을 구할 수 없습니다.
| 전화 걸기 | 제어 대상 | 음량을 높이고… |
|---|---|---|
| 에너지 밀도 (J/cm²) | 펄스당 단위 면적당 전달된 에너지 | 기재 금속이 증발하기 시작함 |
| 펄스 폭 (ns) | 그 에너지가 침투하는 시간 | 열이 더 깊이 전도됨 — 열영향부 영역 확대 |
| 중복률/주사 속도 (%) | 동일 위치에 조사되는 펄스 수 | 누적 가열, 착색, 왜곡 |
실제 적용 버전입니다 — 고객에게 제공하는 500 W 나노초 펄스 헤드의 시작 윈도우입니다. 이를 절대적인 기준이 아니라 출발점으로 간주하고, 항상 폐기재로 시험하여 확인하십시오.
| 메탈 | 에너지 밀도 | 펄스 폭 | 평균 전력 | 중첩 |
|---|---|---|---|---|
| 알루미늄 6061 | < 2 J/cm² | 50–100 ns | 100–300 W | ~60% |
| 구리 / 황동 | 1–3 J/cm² | 100–150나노초 | 300–500 W | ~50% |
| 스테인리스 304 | 2–5 J/cm² | 100–200나노초 | 200–500와트 | ~50–70% |
이 비교 자료는 누구도 공개하지 않습니다. 경미한 산화층이 있는 1.5 mm 알루미늄 패널에서 각 방식이 기저 금속에 미치는 영향입니다 아래에 있는 것 오염물질.
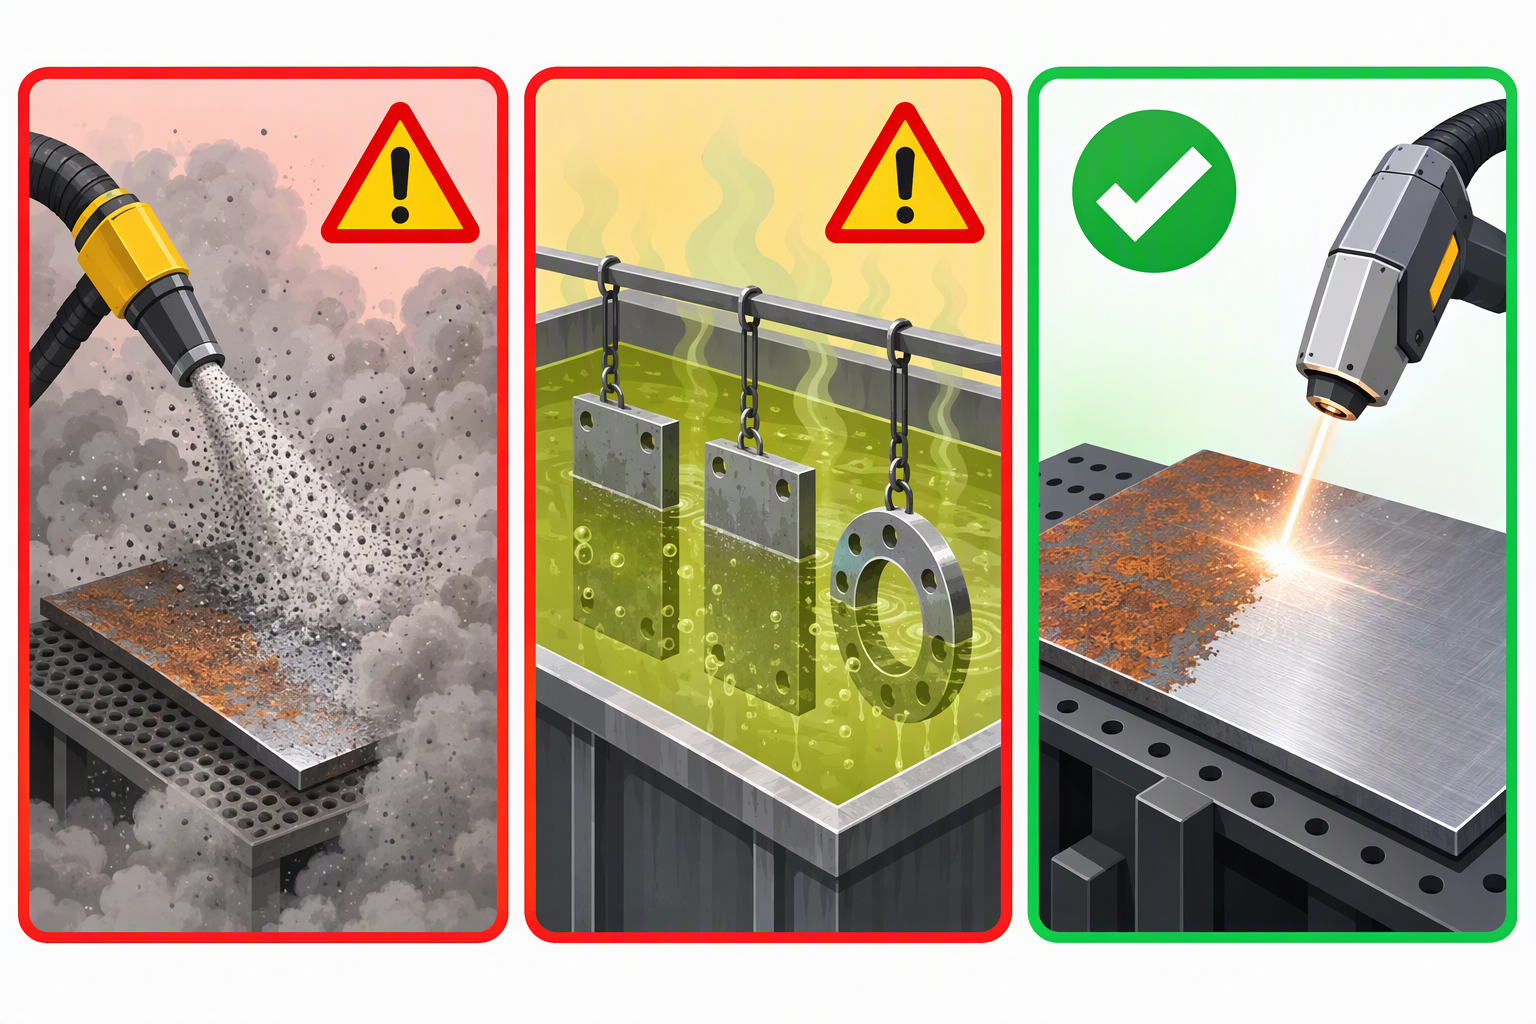
▴ 샌드블라스팅과 화학 처리는 모두 부품 일부를 소모함으로써 작동합니다. 레이저는 부품을 그대로 두고 작동합니다.
| 방법 | 기저 금속 제거량 | 새로운 표면 프로파일(Ra) | 부품에 미치는 부작용 | 결론 |
|---|---|---|---|---|
| 모래 쏘기 | 패스당 3–6 µm | 3–6 µm — 거친 | 미디어 침투, 얇은 시트의 왜곡 | 손해 |
| 그라인딩/와이어 브러시 | 패스당 20–50 µm | 거칠고 방향성 있음 | 열 착색, 보호층 제거 | 손해 |
| 화학적/산 처리 | 5–30 마이크로미터 에칭 | 불규칙한 | 수소 취성 위험, 폐기물 흐름 | 손해 |
| 드라이아이스 블라스팅 | 약 0 마이크로미터 | 변화 없음 | 느림, 코팅을 고정시킬 프로파일 없음 | 안전하지만 속도가 느림 |
| 레이저(나노초 펄스, 정밀 조정됨) | 0–5 마이크로미터, 제어 가능 | 변화 없음 — 또는 의도적으로 거칠게 함 | 적절한 파라미터 사용 시 없음 | 가장 안전하고 가장 빠름 |
핵심 문장은 마지막 문장임. 레이저는 제거되는 기재 금속의 양이 설정 결과가 아니라 원인임 — 이 설정값은 거의 0에 가까울 수 있음.
과도한 세정을 감지하려면 금속학 실험실이 필요하지 않음. 이 중 하나라도 나타나면 즉시 중단하고 출력을 10–20% 낮춘 후 재시험함.
| 신호 | 적용 위치 | 그것이 의미하는 바 |
|---|---|---|
| 무지개색 / 짚색 틴트 | 청결한 부분 주변의 스테인리스 표면 | 표면 온도 상승 — 산화막 재형성 중 |
| 탁한 회색 번짐 | 알루미늄 | 양극산화층 / 자연 산화막 제거됨 — 기재 노출 |
| 분홍빛 또는 움푹 패인 광택 | 구리 및 황동 | 표면 이미 에칭됨 — 되돌릴 수 없음 |
모든 기계와 모든 합금은 약간씩 다르기 때문에 최종 판단은 항상 사용자의 자체 벤치 테스트에서 나옵니다. 이 절차를 재료별로 한 번만 실행하면 다시 추측할 필요가 없습니다.
규칙: 오염물이 완전히 제거될 때까지 청소한 후 바로 중단하세요. 더 밝은 마감을 위해 '조금만 더' 밀기 시작하는 순간, 부품 가공을 시작한 것입니다.
▴ 티엔유(TIANYU) 500 W 휴대용 펄스 레이저 청소기 — 1–200 ns 펄스 폭 조절 가능하여 알루미늄, 구리, 스테인리스강 각각에 최적화된 안전 범위를 설정할 수 있습니다. CE 인증 완료. 출력 범위는 100–6 000 W까지 제공됩니다.
👉 귀사 합금 정보를 보내주시면, 안전 파라미터 범위를 무료로 제공해 드립니다.
합금 정보를 알려주세요. 재료 및 두께 , 그리고 제거하려는 오염물질에 따라 달라집니다. 당사는 권장 플루엔스, 펄스 폭, 출력을 24시간 이내에 안내해 드리며 견적도 함께 제공합니다.
우한 티엔유 레이저에 대해
우한 마오허 티엔위 레이저 장비 유한공사 — 100W에서 6,000W까지의 휴대용·벤치탑·로봇식 레이저 청소 및 용접 시스템.
CE 인증 완료. 유럽, 동남아시아, 중동으로 수출.
하우징, 전원, 스캔 폭에 대한 OEM/ODM 가능.
"30가지 레이저 클리닝 질문" 시리즈의 4부입니다.
다음 → "레이저 클리너로 제거할 수 있는 것들: 녹, 기름, 페인트, 산화물, 용접 슬래그에 대한 설명"
저희를 팔로우하세요 — 매일 하나의 실용적인 통찰을 제공합니다.

 EN


