 ×
Oct 11,2026
TIANYU Laser · 30 napos lézeres tisztítási sorozat · 4. rész · 6 perc olvasás
#LaserCleaning #BaseMetalDamage #Aluminium #StainlessSteel #TIANYULaser
Ugyanaz a gép minden fémhez — egy 500 W-os, ns-impulzusú fej, 1064 nm hullámhossz, állítható 1–200 ns impulzusidő, 0,5 mm-es foltméret. Ugyanaz a szennyeződés: enyhe felületi oxidréteg és vágóolaj-film. Ami változott, az a anyag , mert az anyag dönt mindent.
itt a „károsodás” nem érzés. Három mérhető dolog valamelyikét jelenti: az alapfém tömegvesztesége ,a felületi profil (Ra) megváltozása , vagy egy anyagszerkezeti változás — hőhatásos elszíneződés, gödrösödés vagy érzékenyülés. Ha egyik sem jelenik meg, a sugárzás biztonságos volt.
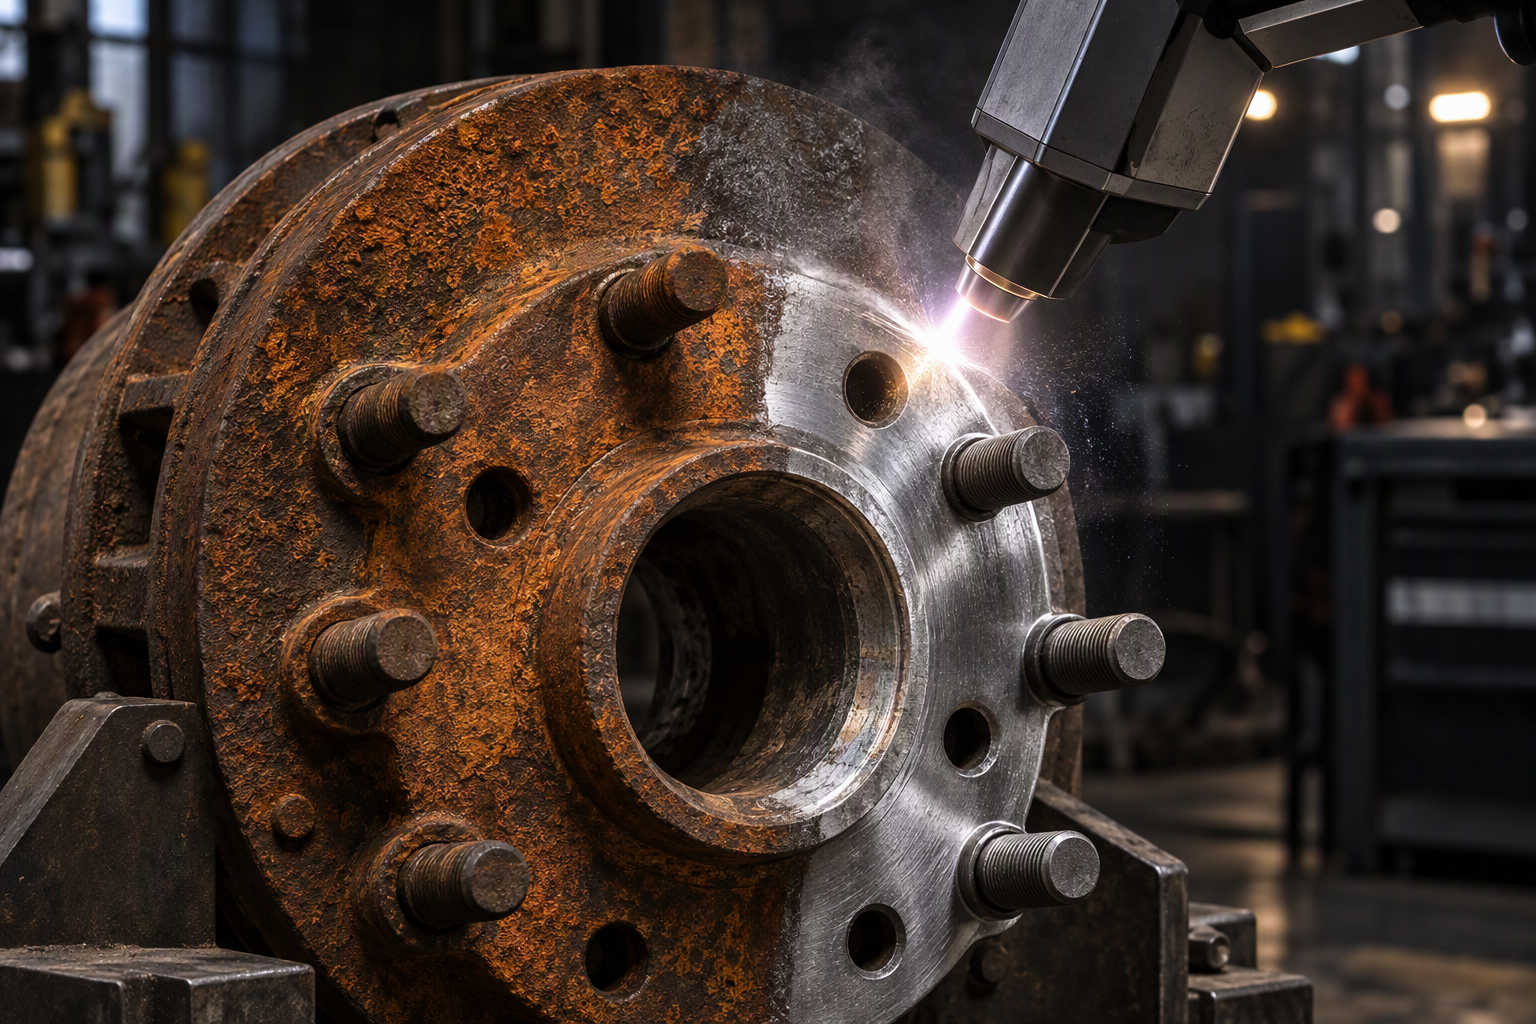
▴ Egy képben az egész cél: a szennyeződés eltűnt, az alapanyag érintetlen maradt. A teljes cikk arról szól, hogyan maradjunk ezen a vonalon balra.
A próbák előtt három anyagtulajdonság dönti el, milyen mértékű problémába kerülhetünk. Egyik sem a „keménység”.
| Anyag | Visszaverődés 1064 nm-en | Olvadáspont | Hővezetékonyság | Kárveszély |
|---|---|---|---|---|
| Alumínium (6061) | ~92% (csökken a hőmérséklet növekedésével) | 660 °C | 205 W/m·K | Magas |
| Réz / Sárgaréz | ~95% (legmagasabb) | 1085 °C | 401 W/m·K | Közepes–Magas |
| Német 304 | ~65% | 1400–1450 °C | 16 W/m·K | Alacsony |
Így olvassuk lánc formájában: magas fényvisszaverés azt jelenti, hogy a sugár visszapattan, ahelyett, hogy működne, ezért az üzemeltetők fokozzák a teljesítményt – és aztán alacsony olvadási pont plusz magas hővezetékenység azt jelenti, hogy a plusz teljesítmény oldalirányban terjed, és vékony réteget olvaszt. Pont ezt a csapdát állítják be az alumínium és a réz. Az rozsdamentes acél épp ellenkezőleg működik: jól elnyeli a sugárzást, forróan olvad, és lassan vezeti el a hőt, így az energia ott marad, ahová irányítjuk.
Az alumínium 660 °C-on olvad – alacsonyabb hőmérsékleten, mint a legtöbb üzemeltető által gyakorolt acél – és ötször gyorsabban vonja el a hőt. Túl sok energiát adva a következőt kapjuk: élettelen szürke folt ott, ahol korábban az anodizálás volt, valamint mikrolyukakat, amelyeket ujjunkkal is érezhetünk.
Biztonságos ablak: tartsa az energiasűrűséget (fluenciát) kb. 2 J/cm² alatt. Gyakorlatilag ez rövid impulzusokat és alacsony átlagteljesítményt jelent, nem a nyers erőt.
Figyelni kell a következőkre: a fényes ezüstös folt matt szürkévé válik. Ez azt jelzi, hogy az oxidréteg eltávozik, és hogy egy lépésnyire van az alapanyagtól.
A réz körülbelül 95%a 1064 nm-es fény 20-ad részét veri vissza – a fotonok közül csupán egy húszadik végez munkát. Az egyszerű megoldás az, hogy növeljük a teljesítményt, és éppen így égetik meg a rézet. Van egy második, rejtettebb probléma is: a visszaverődő sugár visszatérhet az optikai útvonalon a forrásba.
Biztonságos ablak: döntsük el a fejet 5–10 fokkal a normális iránytól eltérően így a visszaverődés elkerüli a nyílást, és használjunk hosszabb impulzust a terhelés szétosztására, ne pedig forróbbat.
Figyelni kell a következőkre: rózsaszín vagy gödrös fényesség. A réznek nincs védő oxidrétege, amely mögött elrejtőzhetne – ha elszíneződik, már meg is maradt.
A rozsdamentes acél jól elnyeli a lézersugarat (kb. 65 %), 1400 °C felett olvad, és lassan vezeti el a hőt. Ez a kombináció teszi a három anyag közül a legbarátságosabbá – a széles biztonságos munkaterület éppen azért tette lehetővé a lézeres tisztítás elterjedését az élelmiszer-, tejipari és gyógyszeripari gyártásban.
De a „biztonságos” nem jelenti azt, hogy „nincsenek szabályok”. Két dolog mégis problémát okozhat: egy szivárványszínű hőfolt ha túl sokáig tartózkodik a sugár a felületen, és szenszitizáció — króm-karbid kiválás 450–850 °C között — amely csendesen csökkenti a hegesztett 304-es anyag korrózióállóságát vegyipari alkalmazásokban.
Figyelni kell a következőkre: bármilyen sárga vagy kék árnyalat a megtisztított felületen. Ez azt jelzi, hogy a felület túlmelegedett — csökkentse a teljesítményt, vagy gyorsítsa fel a mozgatást.
Hagyja el a marketinget, és csak három beállítási lehetőség marad. Ha ezeket helyesen állítja be, a fém biztonságos; ha bármelyiket rosszul választja, akkor semmilyen „prémium lézerforrás” nem menti meg az alkatrészt.
| Hívja | Mit szabályoz | Fordítsd fel, és… |
|---|---|---|
| Fényenergia-dózis (J/cm²) | Energia egységnyi felületre jutó mennyisége impulzusonként | az alapanyag elkezd elpárologni |
| Pulzusszélesség (ns) | Mennyi ideig hat a hő a anyagra | a hő mélyebbre vezet – a hőhatásos zóna (HAZ) növekszik |
| Átfedés / szkennelési sebesség (%) | Hány impulzus éri ugyanazt a helyet | halmozott fűtés, színeződés, deformáció |
Ez a gyakorlati változat – az ablakok, amelyekkel egy 500 W-os ns-impulzusos fejet adunk át az ügyfeleknek. Tekintsék ezeket indítási pontoknak, nem szentírásnak, és mindig ellenőrizzék le hulladékon.
| Fém | Fényenergia-dózis | Pulzusszélesség | Átlagteljesítmény | Fedés |
|---|---|---|---|---|
| Alumínium 6061 | < 2 J/cm² | 50–100 ns | 100–300 W | ~60% |
| Réz / Sárgaréz | 1–3 J/cm² | 100–150 ns | 300–500 W | ~50% |
| Német 304 | 2–5 J/cm² | 100–200 ns | 200–500 W | ~50–70% |
Ez az összehasonlítás, amelyet senki sem tesz közzé. Egy 1,5 mm-es alumíniumlemezen enyhe oxidréteggel íme, mit tesz minden egyes módszer a fémmel rejt a bőr alatt a szennyeződés.
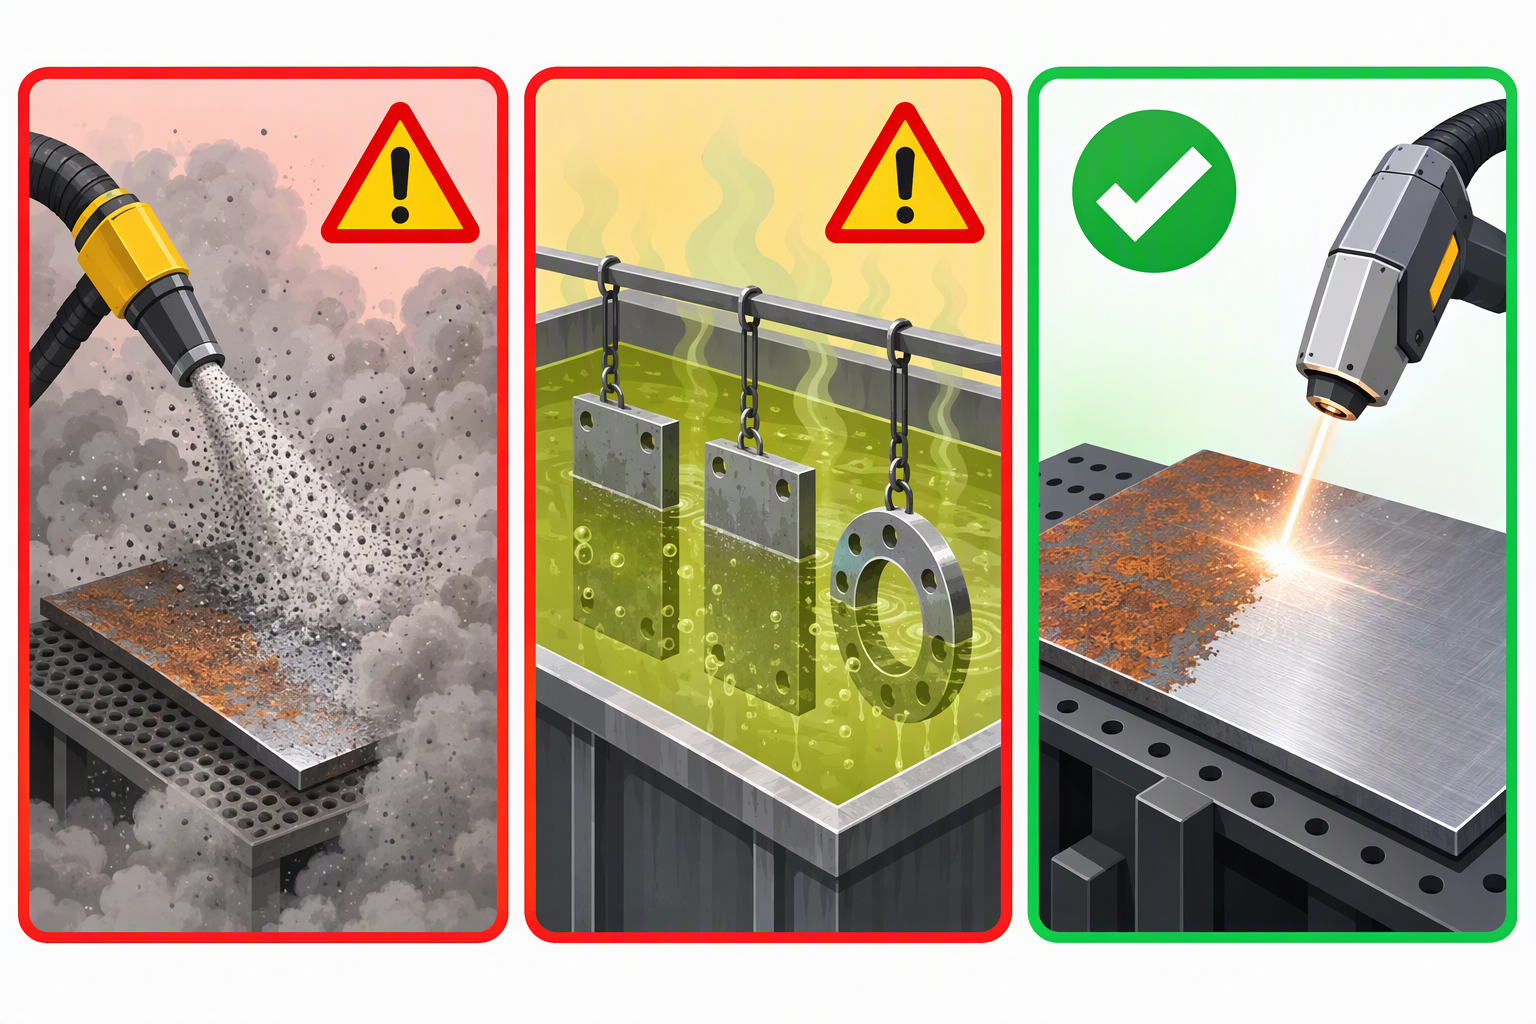
▴ A homokfúvás és a vegyszerek is működnek – a darab egy részének felhasználásával. A lézer úgy működik, hogy békén hagyja.
| Módszer | Eltávolított alapfém | Új felületi profil (Ra) | A rész oldalhatása | Ítélet |
|---|---|---|---|---|
| Homokverés | 3–6 µm passzonként | 3–6 µm – durva | Közeg beágyazódása, torzulás vékony lemezen | Károsít |
| Csiszolás / huzalkefe | 20–50 µm passzonként | Durva, irányított | Hőfolt, védőréteg eltávolítása | Károsít |
| Kémiai / savas | 5–30 µm mélységű marás | Egyenletesen | Hidrogén-károsodás kockázata, hulladékáram | Károsít |
| Szárazjég-fúvás | kb. 0 µm | Egyformán marad | Lassú, nincs profil a bevonatok rögzítéséhez | Biztonságos, de lassú |
| Lézer (ns-impulzusos, pontosan beállított) | 0–5 µm, szabályozható | Változatlan – vagy szándékosan durvított | Nincs, ha a paraméterek megfelelőek | A legbiztonságosabb és leggyorsabb |
A kulcsmondat az utolsó. A lézer az egyetlen módszer, amelynél a eltávolított alapfém mennyisége beállítás , nem pedig egy következmény – és ez a beállítás majdnem nullához közelíthető.
Nem szükséges fémkutató labor, hogy észrevegyék a túlzott tisztítást. Bármelyik jel azt jelenti, hogy azonnal meg kell állni, 10–20%-kal csökkenteni kell a teljesítményt, és újra kell tesztelni.
| Jel | Hol találkozhat vele | Mit jelent |
|---|---|---|
| Szivárvány- / szalmaszínű árnyalat | Rozsdamentes acél, a tisztított terület körül | A felület túlmelegedett – az oxid újra képződik |
| Élettelen szürke folt | Alumínium | Anodizálás / természetes oxidréteg eltávolítva, alapanyag láthatóvá vált |
| Rózsaszín vagy gödrös fényesség | Réz és sárgaréz | A felület már maradandóan megmaradt — visszafordíthatatlan |
Minden gép és minden ötvözet kicsit eltérő, így a döntő szó mindig a saját munkaasztalánál születik. Futtassa le ezt az eljárást egyszer anyagonként, és soha többé ne találgasson.
A szabály: tisztítsa addig, amíg a szennyeződés eltűnik, majd álljon le. Azonnal megkezdődik a alkatrész megmunkálása, ha „még egy kicsit többet” nyomva próbálja elérni a fényesebb felületet.
▴ TIANYU 500 W hordozható impulzusos tisztító – beállítható 1–200 ns impulzusidő, így beállíthatja az alumínium, az ólom és a rozsdamentes acél biztonságos munkaterületét. CE tanúsított, 100–6 000 W teljesítménytartományban kapható.
👉 Küldje el nekünk az ötvözetét – ingyenesen kapja meg a biztonságos paraméterablakot
Mondja el nekünk a anyag és vastagság , valamint azt is, hogy mit takarítanak tisztára. Válaszunkban megadjuk az ajánlott fluenciát, impulzus szélességet és teljesítményt – valamint egy árajánlatot – 24 órán belül.
A Wuhan TIANYU Laserről
Wuhan Maohe Tianyu Laser Equipment Co., Ltd. — 100 W-tól 6 000 W-ig terjedő hordozható, asztali és robotos lézeres tisztítási és hegesztési rendszerek.
CE tanúsítvánnyal rendelkezik. Európába, Délkelet-Ázsiába és a Közel-Keletre exportál.
OEM / ODM elérhető a ház, a teljesítmény és a leolvasási szélesség tekintetében.
A „30 lézeres tisztítással kapcsolatos kérdés” sorozat negyedik része.
Következő → „Mit távolíthat el egy lézeres tisztító? A rozsda, az olaj, a festék, az oxid és az hegesztési salétrom magyarázata”
Kövess minket — minden nap egy gyakorlati megoldás.

 EN


