 ×
Oct 10,2026
TIANYU Laser · 30 napos lézeres tisztítási sorozat · 3. rész · 5 perc olvasás
#LaserCleaning #PulseWidth #RustRemoval #WeldPrep #TIANYULaser
Nincs kézzel-mozgatás. Az alábbi hét pont határozza meg, melyik mechanizmust használja valójában a gépe – és mit jelent ez a gyártóüzemében.
„Égetés” az fototermikus : a fény hővé alakul, a hő olvasztja vagy elpárologtatja a szennyeződést.
„Robbantás” az fotomechanikai : a fény nyomáshullámmá válik, és a nyomáshullám távolítja el a szennyeződést.
Minden ipari lézer mindegyiket részben végzi. Az egyetlen hasznos kérdés az, melyik uralkodik – és ez egy műszaki adat, nem vélemény.
Egy nanoszekundumos impulzus gyorsabban juttatja energiáját az oxidrétegbe, mint ahogy a hő terjedhetne. Az oxid pillanatok alatt plazmává válik, erősen kitágul, és egy mikrorobbanáshullám hatására leválik – magával ragadva a szennyeződést, miközben az alapfém alatta alig melegszik fel.
A lényeges szám az csúcs teljesítmény . Üzemeltesse egy 500 W-os impulzusos berendezést 100 ns-os impulzusidővel és 50 kHz-es frekvenciával: ez 10 mJ impulzusenergia, és kb. csúcsteljesítmény 100 kW .
Ez a 200-szoros csúcs a „robbanás”. A címkén semmi nem tájékoztat erről – ezt önnek kell kiszámítania.

▴ Szelektív abszorpció 1064 nm-en – az oxid elnyeli az energiát, a polírozott acél visszaveri.
Egy folyamatos (CW) lézernek nincs impulzusa, amely csúcsot produkálhatna. A megadott teljesítményt folyamatosan szolgáltatja, így a hőnek van ideje vezetődnie az alapanyagba a szennyeződés megolvad és elpárolog – és ugyanígy egy vékony réteg a megőrizni kívánt alkatrészből is.
Ezért egy 6000 W-os folyamatos üzemű fej kiváló vastag hengerelt réteg eltávolítására, de hátrányos egy 1,5 mm-es lemez esetében.
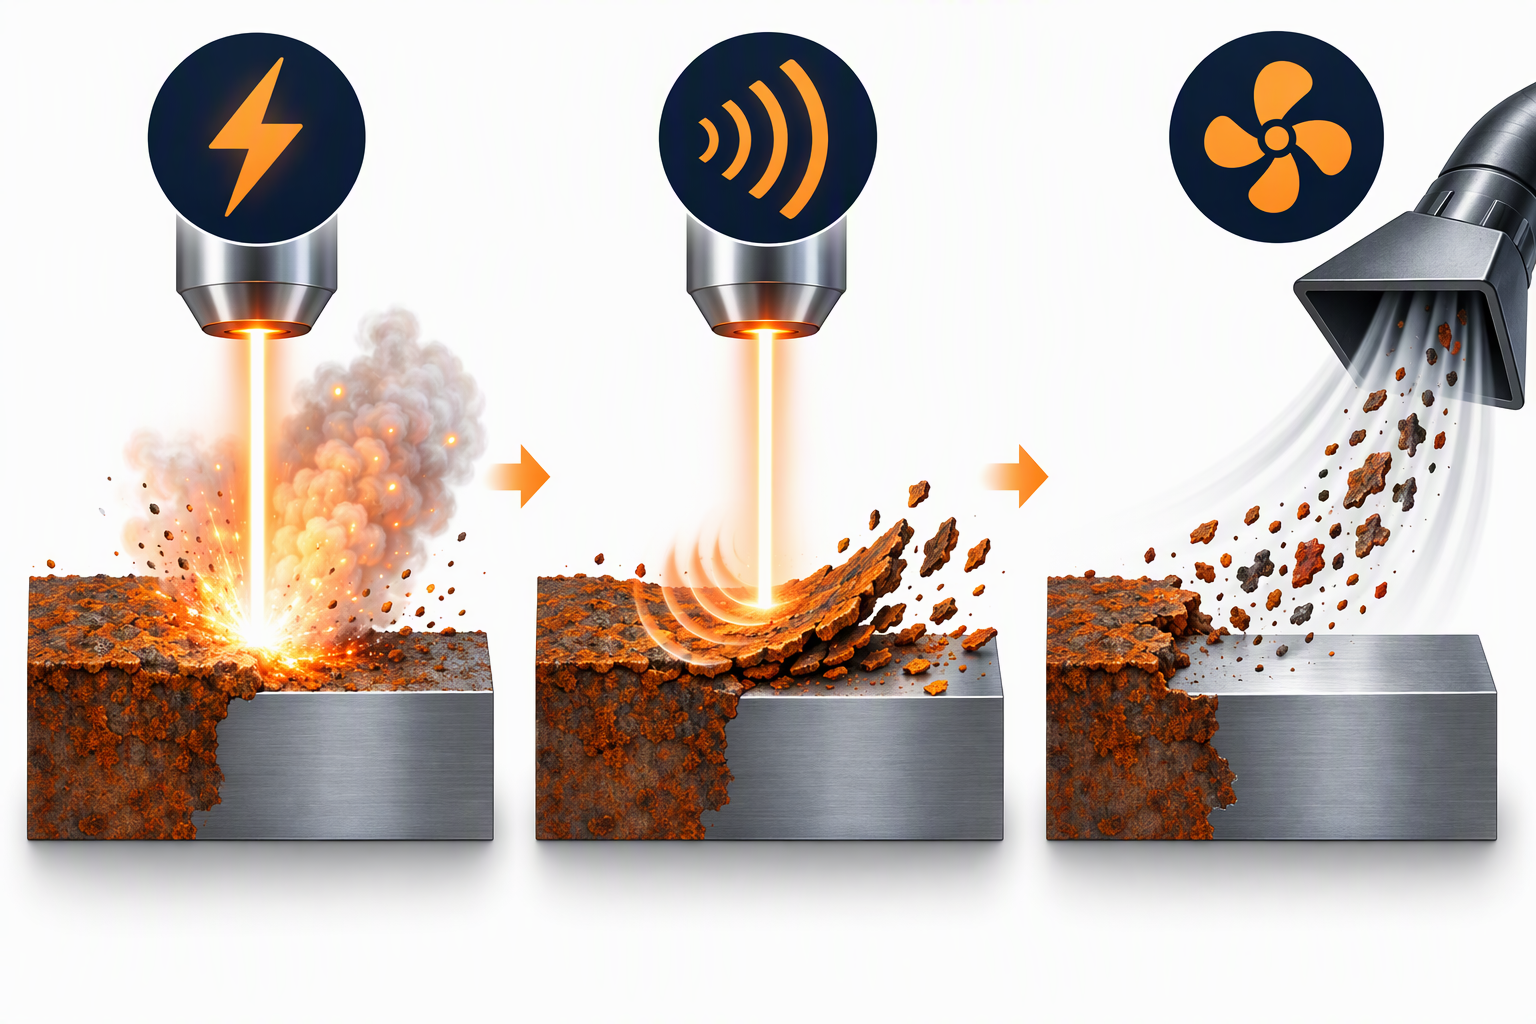
▴ Egy „robbanás” három szakasza: elnyelés → elpárologtatás → kilökés. Az egész ciklus mikroszekundumokig tart.
Rövidebb impulzusok = magasabb csúcs teljesítmény = több robbanás, kevesebb égés. Hosszabb vagy folyamatos üzemmód = több égés, kevesebb robbanás. Ez az egész kompromisszum egyetlen táblázatban.
| Laser mód | Pulzusszélesség | Csúcs- és átlagteljesítmény | Domináns mechanizmus | Hő a alapanyagba |
|---|---|---|---|---|
| Folyamatos (CW) | nincs – mindig bekapcsolva | 1× | Hőhatásos (égés / olvadás) | Magas – 0,5–2 mm-es hőhatott zóna (HAZ) |
| ms-impulzusos | 0,5–20 ms | ~2–20× | Főként hőhatású | Közepes |
| mikroszekundumos impulzusos | 1–500 µs | ~20–200× | Kevert | Alacsony–Közepes |
| nanoszekundumos impulzusos | 1–200 ns | ~100–1,000× | Mechanikai (robbanási) | Nagyon alacsony – 5–20 µm |
Egy további szám, amely ritkán szerepel adatlapokon: szolgálati ciklus . 100 ns és 50 kHz esetén a sugár kb. ennyi ideig van bekapcsolva az idő 0,5%-ában a felület a maradék 99,5%-ban hűl le. Ezért képes egy impulzusfej 0,1 mm-es hegesztési varratot tisztítani deformáció nélkül.
Nem szükséges hőkamera. A munkadarabon bármelyik kettő ezek közül a négy jel közül azt jelzi, hogy a beállításai – vagy a géptípusa – nem megfelelő a feladathoz.
| Jel | Ami látható | Mit jelent |
|---|---|---|
| Hőhatás okozta színváltozás | Szalmasárga vagy kék haló a tiszta terület körül | Hővezetés révén újra kialakuló oxidréteg |
| Torzulás | Vékony lemez (< 2 mm) meghajlik a tisztítás után | Hőmérsékletgradiens, nem abláció |
| Látható hőhatási zóna (HAZ) | Szürke sáv csiszolt keresztmetszeten | A hő a szennyeződésen keresztül átjutott |
| Újra megdermedt salak | Üvegszerű golyócskák száraz por helyett | A szennyeződés megolvadt, majd újra megfagyott a felületen |
A valódi „robbantás” tiszta jele az száraz, finom por és egy olyan alkatrész, amely érintésre hűvös egy másodperc múlva.
Illessze a mechanizmust a munkadarabhoz, ne a jelzésen szereplő legnagyobb számhoz.
| Az Ön feladata | Szükséges mechanizmus | Tipikus gép |
|---|---|---|
| Vékony lemez (< 2 mm), pontossági alkatrészek, hegesztés előtti előkészítés, formák tisztítása | Tisztítás | ns-impulzusos, 100–500 W |
| Bevonat / festék eltávolítása anélkül, hogy érintené a felületet | Tisztítás | ns-impulzusos, alacsony átlagteljesítmény |
| Vastag hengerlőréteg, erős rozsda, öntödei kihullás | Égés elfogadható | Folyamatos üzem, 2 000–6 000 W |
| Nagy síkfelület, elsődlegesen a feldolgozási sebesség, a vastagság nem számít | Egyérni | Folyamatos üzem, 2 000–6 000 W |
| Vegyes műhely, egy gép mindenre | Robbanás (felesleges teljesítménnyel) | Impulzusos, magas átlagteljesítmény |
Ha a sugár áthaladása után egy másodperc múlva is meg tudja érinteni a részt, akkor robbanás történt.
Ha nem tudja, akkor égés történt.
Ez primitív módszer, de a leggyorsabb módja annak, hogy megállapítsa: a szemben lévő gép valóban azt végzi-e, amért fizetett.
▴ TIANYU 500 W hordozható impulzusos tisztító – ns-impulzusos „robbanás” mechanizmus, kocsis táskas kivitel, CE tanúsítvánnyal rendelkezik, 100–6 000 W teljesítménytartomány választható.
👉 Mondja el anyagát — kapja meg a megfelelő mechanizmust ingyen
Küldjön nekünk egy fényképet munkadarabjáról, valamint a anyag és vastagság — válaszunkban megadjuk az ajánlott impulzus üzemmódot és árajánlatot 24 órán belül.
A Wuhan TIANYU Laserről
Wuhan Maohe Tianyu Laser Equipment Co., Ltd. — 100 W-tól 6 000 W-ig terjedő hordozható, asztali és robotos lézeres tisztítási és hegesztési rendszerek.
CE tanúsítvánnyal rendelkezik. Európába, Délkelet-Ázsiába és a Közel-Keletre exportál.
OEM / ODM elérhető a ház, a teljesítmény és a leolvasási szélesség tekintetében.
A „30 lézeres tisztítási kérdés” sorozat 3. része.
Következő → „Károsítja-e a lézeres tisztítás az alapfémet? Biztonságos határértékek alumíniumra, rézre és rozsdamentes acélra"
Kövess minket — minden nap egy gyakorlati megoldás.

 EN


