 ×
Oct 10,2026
TIANYU Laser · ซีรีส์การล้างด้วยเลเซอร์ 30 วัน · ตอนที่ 03 · อ่าน 5 นาที
#การทำความสะอาดด้วยเลเซอร์ #PulseWidth #การกำจัดสนิม #WeldPrep #TIANYULaser
ไม่มีการกล่าวแบบคลุมเครือ ด้านล่างนี้คือประเด็นเจ็ดข้อที่กำหนดว่าเครื่องจักรของคุณใช้กลไกใดจริง ๆ — และสิ่งนั้นมีความหมายอย่างไรต่อการปฏิบัติงานในโรงงานของคุณ
"เผา" คือ โฟโตเทอร์มอล : แสงเปลี่ยนเป็นความร้อน ความร้อนทำให้สิ่งสกปรกหลอมละลายหรือระเหยไป
"ระเบิด" คือ โฟโตเมคานิคัล แสงกลายเป็นคลื่นความดัน และคลื่นความดันนั้นขับสิ่งสกปรกออกไป
เลเซอร์อุตสาหกรรมทุกตัวทำทั้งสองแบบนี้ในระดับหนึ่ง คำถามที่มีประโยชน์เพียงอย่างเดียวคือ แบบใดมีอิทธิพลเหนือกว่า — และนั่นคือค่าจำเพาะ ไม่ใช่ความเห็นส่วนตัว
พัลซ์แบบนาโนวินาทีปล่อยพลังงานเข้าไปยังชั้นออกไซด์เร็วกว่าที่ความร้อนจะกระจายออกไป ชั้นออกไซด์จึงเปลี่ยนสถานะทันทีเป็นพลาสมา ขยายตัวอย่างรุนแรง และหลุดลอยขึ้นไปพร้อมคลื่นกระแทกขนาดจิ๋ว — พร้อมพาสิ่งสกปรกออกไปด้วย โดยโลหะพื้นฐานด้านล่างแทบไม่ร้อนขึ้นเลย
ตัวเลขที่สำคัญคือ พลังงานสูงสุด ลองใช้เลเซอร์พัลซ์ 500 วัตต์ที่ความกว้างพัลซ์ 100 นาโนวินาที และความถี่ 50 กิโลเฮิร์ตซ์: จะได้พลังงานต่อพัลซ์เท่ากับ 10 มิลลิจูล และกำลังสูงสุดโดยประมาณเท่ากับ 100 กิโลวัตต์ .
การเพิ่มขึ้นแบบ 200 เท่านั้นคือส่วนที่เรียกว่า "ระเบิด" ไม่มีข้อมูลใดบนฉลากที่ระบุเรื่องนี้ไว้ — คุณต้องคำนวณด้วยตนเอง

▴ การดูดกลืนแบบเลือกสรรที่ความยาวคลื่น 1064 นาโนเมตร — ออกไซด์ดูดซับพลังงาน ในขณะที่เหล็กกล้าผิวมันสะท้อนพลังงานกลับ
เลเซอร์แบบต่อเนื่อง (CW) ไม่มีพัลส์ให้เกิดการพุ่งสูงชั่วคราว มันส่งมอบกำลังตามที่ระบุไว้อย่างต่อเนื่อง จึงทำให้ความร้อนมีเวลา นำความร้อนเข้าไปยังโลหะฐาน สิ่งสกปรกจะหลอมละลายและกลายเป็นไอ — และชั้นบาง ๆ ของชิ้นงานที่คุณต้องการรักษาไว้ก็เช่นกัน
นี่คือเหตุผลที่หัวเลเซอร์แบบต่อเนื่อง 6,000 วัตต์ทำงานได้ยอดเยี่ยมกับสนิมหนาจากโรงหลอม แต่กลับเป็นภาระเมื่อใช้กับแผ่นโลหะหนาเพียง 1.5 มิลลิเมตร
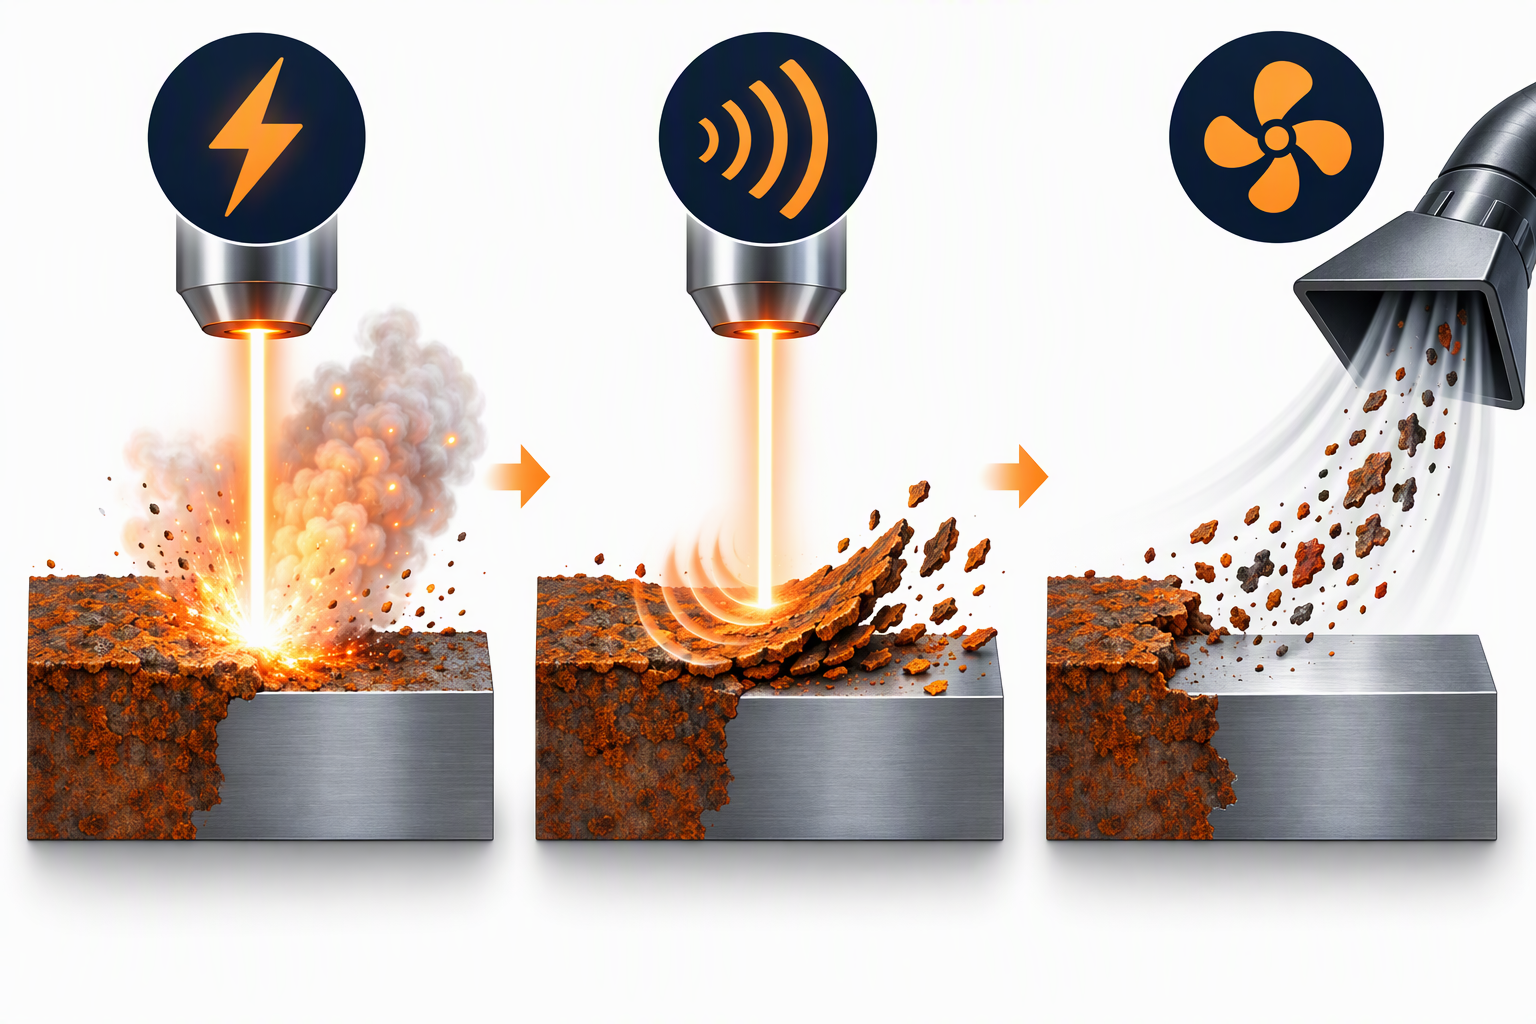
▴ สามขั้นตอนของ 'การระเบิด': ดูดซับ → ระเหย → ขับออก วงจรทั้งหมดใช้เวลาไม่กี่ไมโครวินาที
พัลส์สั้นลง = กำลังสูงสุดมากขึ้น = การระเบิดมากขึ้น แต่การเผาไหม้น้อยลง พัลส์ยาวขึ้นหรือแบบต่อเนื่อง = การเผาไหม้มากขึ้น แต่การระเบิดน้อยลง นี่คือการแลกเปลี่ยนทั้งหมดที่สรุปไว้ในตารางเดียว
| โหมดเลเซอร์ | ความกว้างของแรงกระแทก | กำลังไฟสูงสุดเทียบกับกำลังไฟเฉลี่ย | กลไกหลัก | ความร้อนเข้าสู่โลหะฐาน |
|---|---|---|---|---|
| CW (ต่อเนื่อง) | ไม่มี — เปิดอยู่เสมอ | 1× | ความร้อน (เผาไหม้/หลอมละลาย) | สูง — โซนที่ได้รับผลกระทบจากความร้อน (HAZ) 0.5–2 มม. |
| พัลส์แบบมิลลิวินาที | 0.5–20 มิลลิวินาที | ~2–20× | ส่วนใหญ่เป็นความร้อน | ปานกลาง |
| พัลส์ไมโครวินาที | 1–500 ไมโครวินาที | ~20–200× | ผสม | ต่ำ–ปานกลาง |
| พัลส์นาโนวินาที | 1–200 นาโนวินาที | ~100–1,000× | เชิงกล (ระเบิด) | ต่ำมาก — 5–20 ไมโครเมตร |
ตัวเลขอีกตัวหนึ่งที่มักจะไม่ปรากฏในแผ่นข้อมูลเลยคือ วงจรทํางาน ที่ความกว้างพัลส์ 100 นาโนวินาทีและความถี่ 50 กิโลเฮิร์ตซ์ ลำแสงจะเปิดอยู่ประมาณ 0.5% ของเวลาทั้งหมด พื้นผิวใช้เวลาส่วนที่เหลืออีก 99.5% ในการคลายความร้อน นี่คือเหตุผลที่หัวแบบปัลซ์สามารถทำความสะอาดรอยเชื่อมที่มีความกว้าง 0.1 มม. ได้โดยไม่ทำให้เกิดการบิดเบี้ยว
คุณไม่จำเป็นต้องใช้กล้องถ่ายภาพความร้อน ถ้าสังเกตเห็นสองในสี่สัญญาณเหล่านี้บนชิ้นงาน แสดงว่าพารามิเตอร์ของคุณ — หรือประเภทเครื่องจักรของคุณ — ไม่เหมาะสมกับงานนั้น
| สัญญาณ | สิ่งที่คุณเห็น | ความหมายของมันคืออะไร |
|---|---|---|
| คราบสีจากการให้ความร้อน (heat tint) | แสงสีฟางหรือสีน้ำเงินรอบบริเวณที่สะอาด | ออกไซด์เกิดขึ้นใหม่จากความร้อนที่ถ่ายเทเข้ามา |
| การบิดงอ | แผ่นโลหะบาง (< 2 มม.) โก่งตัวหลังการทำความสะอาด | เกรเดียนต์ของอุณหภูมิ ไม่ใช่การกัดเซาะด้วยพลังงาน |
| เขตที่ได้รับผลกระทบจากความร้อนมองเห็นได้ด้วยตาเปล่า | แถบสีเทาบนหน้าตัดที่ขัดเงาแล้ว | ความร้อนแทรกซึมผ่านชั้นสิ่งสกปรก |
| สลาคที่แข็งตัวใหม่ | เม็ดแก้วแทนผงแห้ง | สิ่งปนเปื้อนละลายแล้วแข็งตัวใหม่บนพื้นผิว |
ลักษณะเฉพาะที่ชัดเจนของคำว่า "ระเบิด" ที่แท้จริงคือ ผงแห้งละเอียดและชิ้นงานที่สัมผัสแล้วรู้สึกเย็น หนึ่งวินาทีต่อมา
เลือกกลไกให้สอดคล้องกับชิ้นงาน ไม่ใช่เลือกตามตัวเลขที่ใหญ่ที่สุดบนป้ายชื่อ
| หน้าที่ของคุณ | กลไกที่คุณต้องการ | เครื่องจักรโดยทั่วไป |
|---|---|---|
| แผ่นบาง (หนาน้อยกว่า 2 มม.) ชิ้นส่วนความแม่นยำ การเตรียมก่อนเชื่อม และการทำความสะอาดแม่พิมพ์ | ฉีดพ่น | แบบพัลส์นาโนวินาที กำลังเฉลี่ย 100–500 วัตต์ |
| การขจัดสารเคลือบหรือสีโดยไม่สัมผัสพื้นผิวฐาน | ฉีดพ่น | แบบพัลส์นาโนวินาที กำลังเฉลี่ยต่ำ |
| คราบสนิมหนา สนิมรุนแรง และเศษทรายจากกระบวนการหล่อ | ยอมรับให้เกิดรอยไหม้ได้ | แบบต่อเนื่อง (CW) กำลัง 2,000–6,000 วัตต์ |
| พื้นที่เรียบขนาดใหญ่ เน้นอัตราการผลิตเป็นหลัก ความหนาไม่สำคัญ | ไหม้ | แบบต่อเนื่อง (CW) กำลัง 2,000–6,000 วัตต์ |
| โรงงานผสม ใช้เครื่องเดียวสำหรับงานทุกประเภท | การระเบิดด้วยลม (พร้อมระยะว่างเพียงพอ) | แบบพัลส์ กำลังเฉลี่ยสูง |
หากคุณจับชิ้นส่วนนั้นได้ภายในหนึ่งวินาทีหลังลำแสงผ่านไป แสดงว่ามันถูก ‘ระเบิด’ ออก
หากจับไม่ได้ แสดงว่ามันถูก ‘เผา’
วิธีนี้อาจดูหยาบ แต่เป็นวิธีที่เร็วที่สุดในการตรวจสอบว่าเครื่องที่อยู่ตรงหน้าคุณทำงานตามที่คุณจ่ายไปหรือไม่
▴ เครื่องทำความสะอาดแบบพัลส์แบบพกพา TIANYU 500 วัตต์ — ใช้กลไก ‘ระเบิด’ แบบนาโนวินาที มีดีไซน์ทรงกระเป๋าลาก ผ่านมาตรฐาน CE พร้อมให้เลือกในช่วงกำลัง 100–6,000 วัตต์
👉 แจ้งวัสดุที่คุณใช้กับเรา — เราจะแนะนำกลไกที่เหมาะสมให้ฟรี
ส่งรูปภาพชิ้นงานของท่านมาให้เราพร้อมกับ วัสดุและความหนา — เราจะตอบกลับท่านด้วยโหมดพัลซ์ที่แนะนำและใบเสนอราคาภายใน 24 ชั่วโมง
เกี่ยวกับอู่ฮั่น เทียนหยู่ เลเซอร์
อู่ฮั่น เมาเหอ เถียนหยู่ เลเซอร์ อุปกรณ์ จำกัด — ระบบเลเซอร์แบบพกพา ตั้งโต๊ะ และหุ่นยนต์สำหรับการทำความสะอาดและเชื่อมด้วยเลเซอร์ กำลังไฟตั้งแต่ 100 วัตต์ ถึง 6,000 วัตต์
ผ่านการรับรองมาตรฐาน CE ส่งออกไปยังยุโรป เอเชียตะวันออกเฉียงใต้ และตะวันออกกลาง
ให้บริการ OEM / ODM สำหรับโครงเรือน แหล่งจ่ายไฟ และความกว้างของการสแกน
ตอนที่ 3 ของซีรีส์ "คำถามเกี่ยวกับการใช้เลเซอร์ทำความสะอาด 30 ข้อ"
ถัดไป → "การใช้เลเซอร์ทำความสะอาดจะทำให้โลหะฐานเสียหายหรือไม่? ขีดจำกัดที่ปลอดภัยสำหรับอลูมิเนียม ทองแดง และสแตนเลส"
ติดตามเรา — ทุกวันจะมีเคล็ดลับที่ใช้งานได้จริงหนึ่งข้อ

 EN


