 ×
Oct 10,2026
TIANYU Laser · Seria czyszczenia laserowego przez 30 dni · Nr 03 · Czas czytania: 5 minut
#czyszczenie laserowe #PulseWidth #UsuwanieRdzy #WeldPrep #TIANYULaser
Bez żadnych niejasności. Poniżej znajdziesz siedem punktów decydujących o tym, który mechanizm faktycznie wykorzystuje Twoja maszyna — oraz co to oznacza w Twojej warsztatowej rzeczywistości.
„Spalanie” to fototermiczne : światło zamienia się w ciepło, ciepło topi lub paruje zanieczyszczenia.
„Wybuch” to fotomechaniczny : światło staje się falą ciśnienia, a fala ciśnienia usuwa zanieczyszczenia.
Każdy przemysłowy laser wykonuje każdy z tych mechanizmów w pewnym stopniu. Jedynym użytecznym pytaniem jest który z nich dominuje — a to jest parametr techniczny, nie opinia.
Impuls nanosekundowy wprowadza swoją energię do warstwy tlenkowej szybciej, niż ciepło zdąży się rozprzestrzenić. Tlenek błyskawicznie przechodzi w stan plazmy, gwałtownie się rozszerza i odrywa się wraz z mikrofala uderzeniową — zabierając przy tym zanieczyszczenia, podczas gdy podstawowy metal poniżej ledwo się nagrzewa.
Liczba, która ma znaczenie, to moc szczytowa . Uruchom jednostkę impulsową o mocy 500 W z czasem trwania impulsu 100 ns i częstotliwości 50 kHz: oznacza to energię 10 mJ na impuls oraz moc szczytową wynoszącą około 100 kw .
Ten 200-krotny skok to „wybuch”. Żadna informacja na etykiecie tego nie wskazuje — należy wykonać odpowiednie dzielenie.

▴ selektywne pochłanianie przy długości fali 1064 nm — tlenek pochłania energię, a polerowana stal odbija ją z powrotem.
Laser CW nie generuje impulsów, które mogłyby tworzyć skoki mocy. Dostarcza swojej nominalnej mocy w sposób ciągły, więc ciepło ma czas na przewodzenie się w głąb metalu podstawowego . Zanieczyszczenia topią się i parują — a także cienka warstwa materiału części, którą zamierzano zachować.
Dlatego głowica CW o mocy 6000 W doskonale radzi sobie z grubą warstwą rdzy, ale stanowi zagrożenie przy obróbce blachy o grubości 1,5 mm.
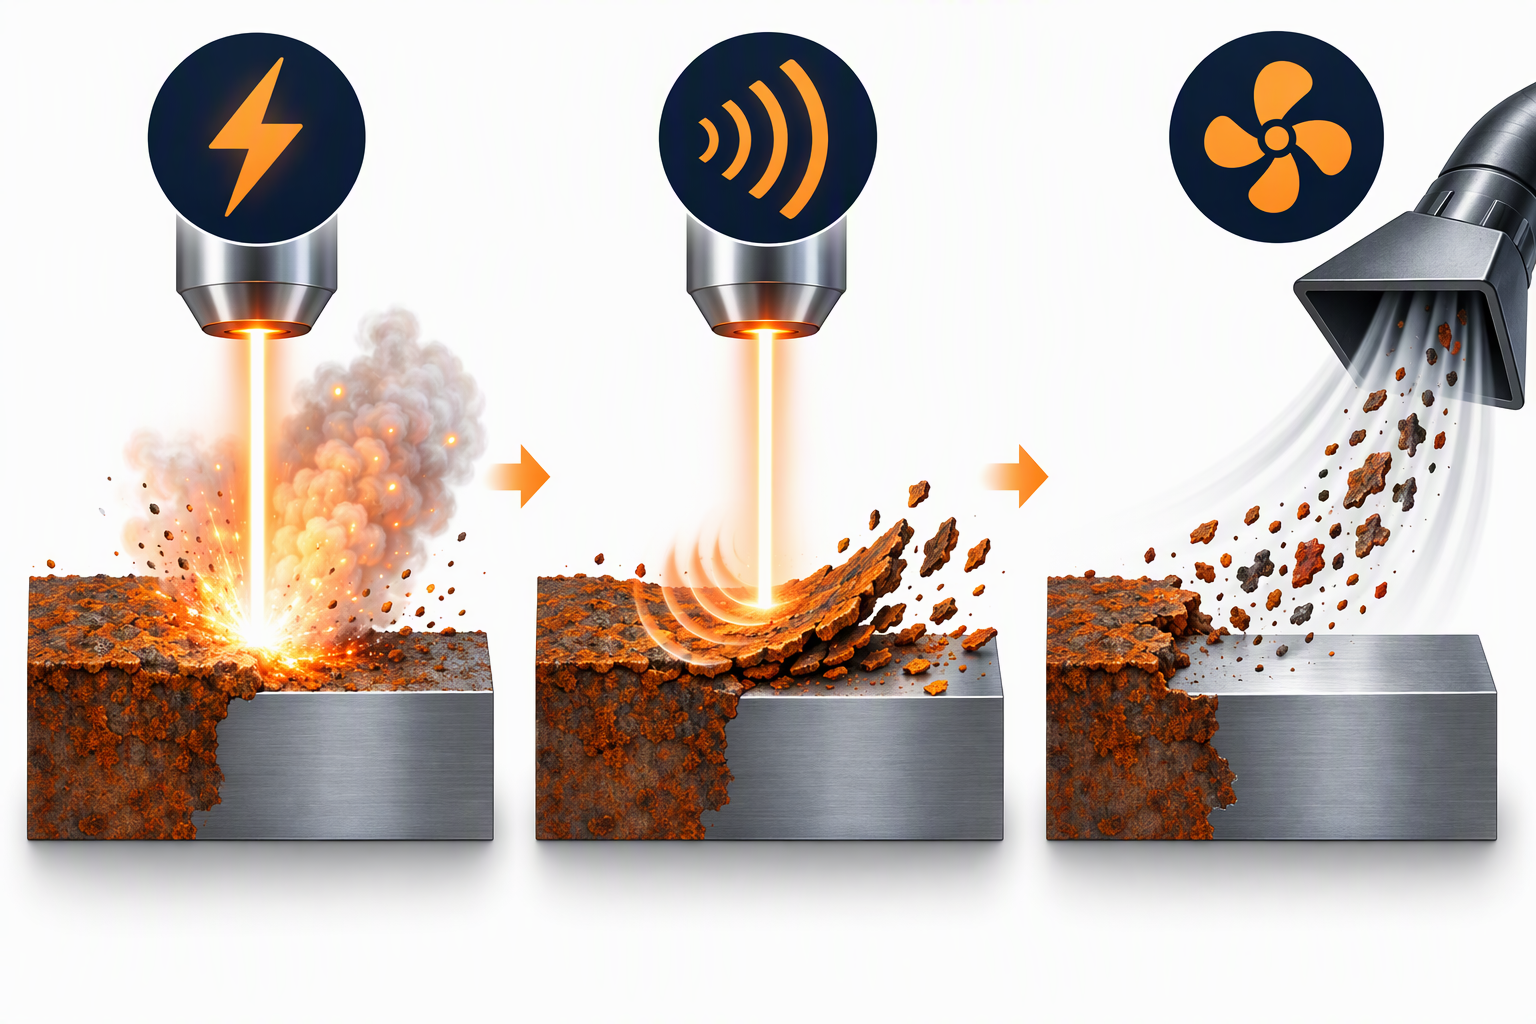
▴ Trzy etapy „wybuchu”: pochłonięcie → odparowanie → wyrzucenie. Cały cykl trwa mikrosekundy.
Krótsze impulsy = wyższa moc szczytowa = więcej wybuchu, mniej spalania. Dłuższe lub ciągłe = więcej spalania, mniej wybuchu. To cała kompromisowa zależność – przedstawiona w jednej tabeli.
| Tryb Laser | Szerokość impulsu | Moc szczytowa a średnia moc | Główny mechanizm | Ciepło wprowadzane do metalu podstawowego |
|---|---|---|---|---|
| CW (ciągły) | brak — zawsze włączony | 1× | Termiczny (spalanie / topnienie) | Wysoki — strefa wpływu cieplnego (HAZ) 0,5–2 mm |
| impulsowy w skali milisekund | 0,5–20 ms | ~2–20× | W większości termiczne | Średnie |
| impulsy w mikrosekundach | 1–500 µs | ~20–200× | Mieszane | Niski–średni |
| impulsy w nanosekundach | 1–200 ns | ~100–1,000× | Mechaniczne (uderzeniowe) | Bardzo niskie — 5–20 µm |
Jeszcze jedna liczba, która rzadko pojawia się w arkuszach danych: cykl pracy . Przy czasie impulsu 100 ns i częstotliwości 50 kHz wiązka jest aktywna przez około 0,5% czasu powierzchnia spędza pozostałe 99,5 % czasu na ochładzanie się. Dlatego głowica impulsowa może oczyścić szw spawalniczy o szerokości 0,1 mm bez jego odkształcenia.
Nie potrzebujesz kamery termicznej. Wystarczą dowolne dwa z tych czterech objawów na przedmiocie obrabianym, aby stwierdzić, że parametry — lub typ maszyny — są nieodpowiednie do wykonywanego zadania.
| Sygnał | To, co widzisz | Co to znaczy |
|---|---|---|
| Barwa termiczna | Słomkowożółty lub niebieski halo wokół oczyszczonego obszaru | Ponowne powstanie tlenków w wyniku przewodzenia ciepła |
| Krzywienie | Cienka blacha (< 2 mm) ulega wygięciu po oczyszczeniu | Gradient temperatury, a nie ablacja |
| Widoczna strefa wpływu ciepła (HAZ) | Szara smuga na polerowanym przekroju | Ciepło przenikające poza zanieczyszczenie |
| Znowu zastygła żużla | Szklane kuleczki zamiast suchego proszku | Zanieczyszczenia stopione i ponownie zamarznięte na powierzchni |
Czysty sygnał prawdziwego „wybuchu” to suchy, drobny proszek oraz część chłodna w dotyku jedną sekundę później.
Dobierz mechanizm do przedmiotu obrabianego, a nie do największej liczby na tabliczce znamionowej.
| Twoje zadania | Mechanizm, który potrzebujesz | Typowa maszyna |
|---|---|---|
| Cienka blacha (< 2 mm), precyzyjne części, przygotowanie do spawania, czyszczenie form | Blast | impulsy nanosekundowe, 100–500 W |
| Usuwanie powłoki / farby bez dotykania podłoża | Blast | impulsy nanosekundowe, niska moc średnia |
| Gruba warstwa wypaliny, intensywna korozja, usuwanie odlewków z formy | Spalenie jest dopuszczalne | Ciągły tryb pracy (CW), 2 000–6 000 W |
| Duże płaskie powierzchnie, priorytetem jest wydajność, grubość nie ma znaczenia | Poparzenie | Ciągły tryb pracy (CW), 2 000–6 000 W |
| Wielofunkcyjna warsztatowa, jedna maszyna do wszystkiego | Piaskowanie (z zapasem mocy) | Pulsujące, wysokie średnie moce |
Jeśli po przejściu wiązki możesz położyć dłoń na elemencie po jednej sekundzie, to nastąpiło „roztrzaskanie”.
Jeśli nie możesz, to doszło do „spalenia”.
To surowa metoda, ale najbardziej szybka, by stwierdzić, czy urządzenie przed tobą wykonuje to, za co zapłaciłeś.
▴ Przenośny pulsacyjny oczyszczacz TIANYU 500 W — mechanizm „roztrzaskania” z impulsami nanosekundowymi, konstrukcja na kółkach w obudowie typu walizka, certyfikat CE, dostępne zakresy mocy od 100 do 6 000 W.
👉 Podaj nam swój materiał — otrzymasz odpowiedni mechanizm, bezpłatnie
Wyślij nam zdjęcie swojego przedmiotu obrabianego oraz materiał i jego grubość — odpowiemy w ciągu 24 godzin z zalecanym trybem impulsowym i ofertą cenową.
O firmie Wuhan TIANYU Laser
Wuhan Maohe Tianyu Laser Equipment Co., Ltd. — przenośne, stołowe i robotyczne systemy do czyszczenia i spawania laserowego o mocy od 100 W do 6 000 W.
Certyfikat CE. Eksport do Europy, Azji Południowo-Wschodniej i Bliskiego Wschodu.
Możliwe usługi OEM/ODM dla obudowy, mocy i szerokości skanowania.
Część 03 serii „30 pytań o czyszczenie laserowe”.
Dalej → „Czy czyszczenie laserowe uszkodzi metal podstawowy? Bezpieczne granice dla aluminium, miedzi i stali nierdzewnej”
Śledź nas — jedna praktyczna wskazówka codziennie.

 EN


