 ×
Oct 10,2026
TIANYU Laser · Série de Limpeza a Laser de 30 Dias · Nº 03 · Leitura em 5 minutos
#limpezalaser #PulseWidth #RemocaoDeFerrugem #WeldPrep #TIANYULaser
Sem especulações. Abaixo estão os sete pontos que definem qual mecanismo sua máquina realmente utiliza — e o que isso significa na sua oficina.
"Queimar" é fototérmico : a luz se transforma em calor, e o calor funde ou vaporiza a contaminação.
"Jatear" é fotomecânico : a luz se transforma em uma onda de pressão, e essa onda de pressão expulsa a contaminação.
Todo laser industrial realiza um pouco de cada um desses processos. A única pergunta útil é qual deles predomina — e isso é uma especificação técnica, não uma opinião.
Um pulso de nanossegundo libera sua energia na camada de óxido mais rapidamente do que o calor consegue se dissipar. O óxido se transforma instantaneamente em plasma, expande-se violentamente e se desprende mediante uma microonda de choque — levando consigo a contaminação, enquanto o metal base subjacente mal aquece.
O valor que importa é potência de pico . Execute uma unidade pulsada de 500 W com largura de pulso de 100 ns e frequência de 50 kHz: isso corresponde a 10 mJ por pulso e uma potência de pico de aproximadamente 100 kW .
Esse aumento de 200× é a "explosão". Nada no rótulo informa isso — você precisa fazer a divisão.

▴ Absorção seletiva a 1064 nm — o óxido absorve a energia, enquanto o aço polido a reflete de volta.
Um laser CW não possui pulso para gerar picos. Ele fornece sua potência nominal continuamente, de modo que o calor tem tempo para conduzir-se até o metal base . A contaminação derrete e vaporiza — e também uma fina camada da peça que você desejava manter.
É por isso que uma cabeça CW de 6 000 W é excelente em carepa grossa de laminado, mas representa um risco em uma chapa de 1,5 mm.
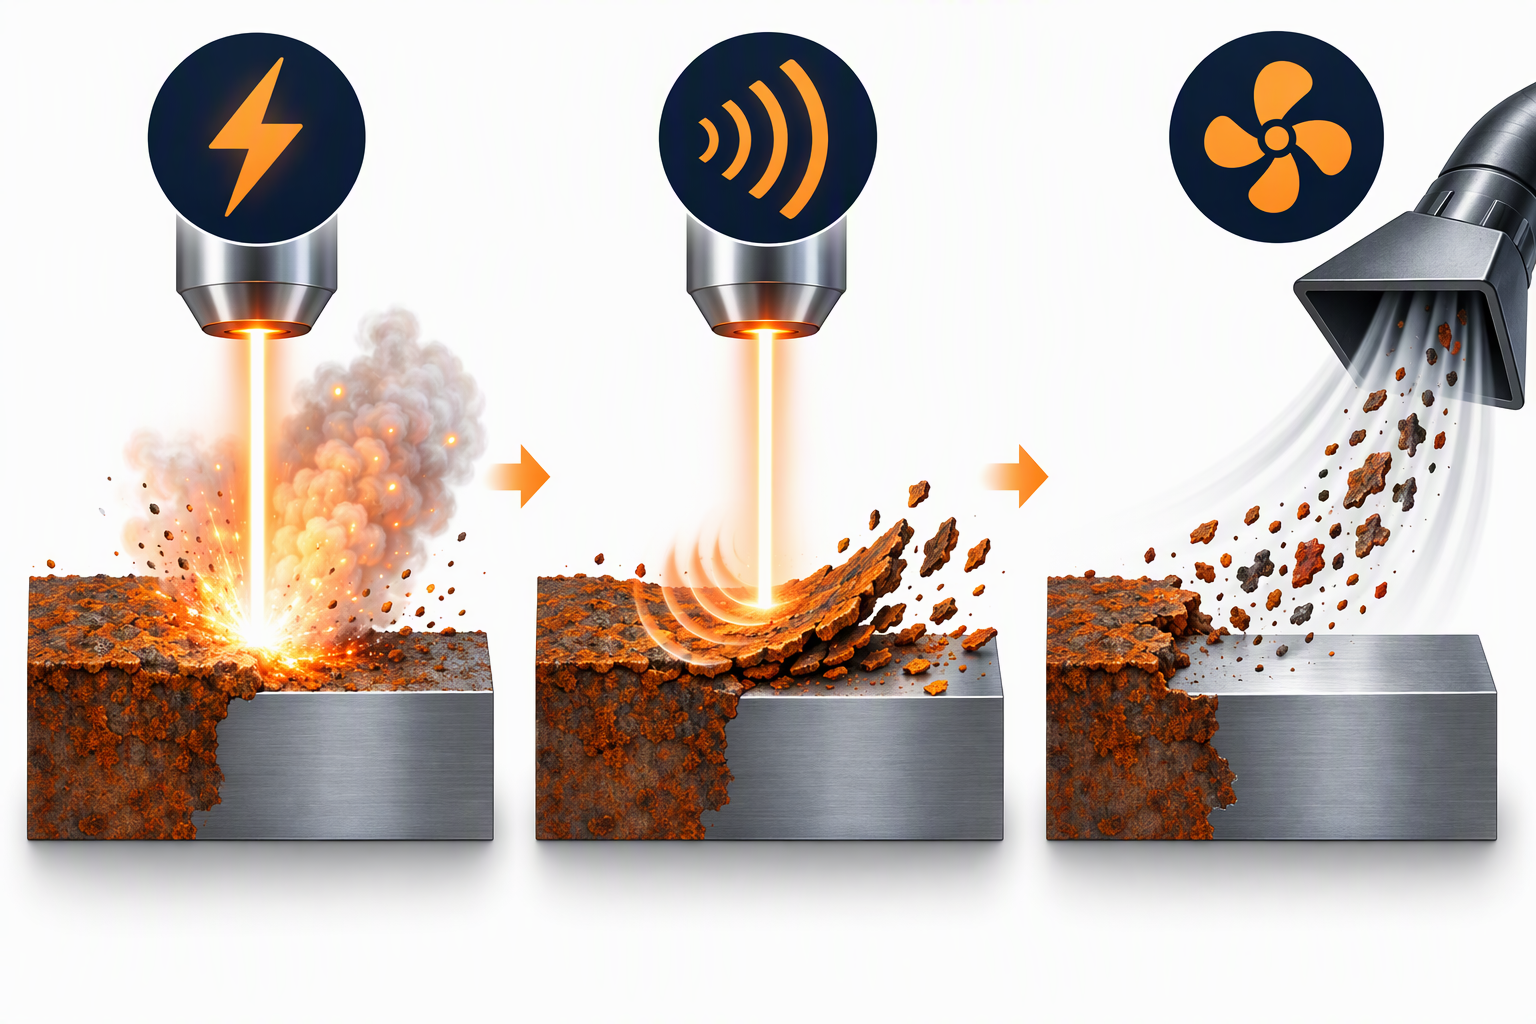
▴ As três fases de uma "explosão": absorver → vaporizar → ejetar. Todo o ciclo dura microssegundos.
Pulsos mais curtos = potência de pico mais alta = mais explosão, menos queima. Pulsos mais longos ou contínuos = mais queima, menos explosão. Esse é todo o compromisso, em uma única tabela.
| Modo laser | Largura do pulso | Pico versus potência média | Mecanismo Dominante | Calor no metal base |
|---|---|---|---|---|
| CW (contínuo) | nenhum — sempre ligado | 1× | Térmico (queimar/fundir) | Alta — 0,5–2 mm de zona afetada pelo calor (HAZ) |
| pulsado em ms | 0,5–20 ms | ~2–20× | Principalmente térmico | Médio |
| pulsado em µs | 1–500 µs | ~20–200× | Misturado | Baixa–Média |
| pulsado em ns | 1–200 ns | ~100–1,000× | Mecânico (explosão) | Muito baixo — 5–20 µm |
Mais um número que raramente aparece em uma folha de dados: ciclo de trabalho . Com 100 ns e 50 kHz, o feixe permanece ligado por cerca de 0,5% do tempo . A superfície passa os outros 99,5% resfriando-se. É por isso que uma cabeça pulsada pode limpar uma junta de solda de 0,1 mm sem deformá-la.
Você não precisa de uma câmera térmica. Quaisquer dois desses quatro sinais na peça indicam que seus parâmetros — ou o tipo de máquina — estão incorretos para a tarefa.
| Sinalização | O Que Você Vê | O Que Isso Significa |
|---|---|---|
| Coloração térmica | Halos amarelo-palha ou azul ao redor da área limpa | Reformação de óxido devido à condução de calor |
| Embarração | Chapas finas (< 2 mm) encurvam após a limpeza | Gradiente térmico, não ablação |
| Zona afetada pelo calor (HAZ) visível | Faixa cinzenta em uma seção transversal polida | Calor absorvido além da contaminação |
| Escória ressolidificada | Contas vítreas em vez de pó seco | Contaminação derretida e recongelada na superfície |
A assinatura limpa de uma verdadeira "explosão" é pó seco e fino, e uma peça que está fria ao toque um segundo depois.
Escolha o mecanismo conforme a peça de trabalho, não conforme o maior número na placa.
| Sua Responsabilidade | Mecanismo de que você precisa | Máquina típica |
|---|---|---|
| Chapa fina (< 2 mm), peças de precisão, preparação pré-soldagem, limpeza de moldes | Jato | pulsado em ns, 100–500 W |
| Remoção de revestimento/tinta sem tocar no substrato | Jato | pulsado em ns, baixa potência média |
| Óxido espesso, ferrugem pesada, limpeza de fundição | Queima é aceitável | CW 2 000–6 000 W |
| Área plana grande, produtividade em primeiro lugar, espessura irrelevante | Queimadura | CW 2 000–6 000 W |
| Oficina mista, uma máquina para tudo | Jateamento (com folga) | Pulsado, alta potência média |
Se você conseguir colocar a mão na peça um segundo após o feixe passar, ela foi ‘blastada’.
Se não conseguir, ela foi ‘queimada’.
É rudimentar, mas é a maneira mais rápida de saber se a máquina diante de você está fazendo o que você pagou.
▴ Limpeza pulsada portátil TIANYU de 500 W — mecanismo de ‘blast’ com pulsos em nanosegundos, design em carrinho-mala, certificada CE, faixa de potência disponível de 100–6 000 W.
👉 Informe-nos seu material — receba o mecanismo certo, gratuitamente
Envie-nos uma foto de sua peça juntamente com a material e espessura — respondemos com o modo de pulso recomendado e uma cotação em até 24 horas.
Sobre a Wuhan TIANYU Laser
Wuhan Maohe Tianyu Laser Equipment Co., Ltd. — Sistemas portáteis, de bancada e robóticos a laser para limpeza e soldagem, de 100 W a 6 000 W.
Certificado CE. Exportamos para a Europa, Sudeste Asiático e Oriente Médio.
Serviços OEM/ODM disponíveis para carcaça, potência e largura de varredura.
Parte 03 da série "30 Perguntas sobre Limpeza a Laser".
Próximo → "A Limpeza a Laser Danifica o Metal Base? Limites Seguros para Alumínio, Cobre e Aço Inoxidável"
Siga-nos — uma dica prática por dia.

 EN


