Oct 10,2026
TIANYU Laser · Serie van 30 dagen over laserreiniging · Nr. 03 · Leestijd: 5 minuten
#laserschoonmaken #PulseWidth #Rostverwijdering #WeldPrep #TIANYULaser
Geen vaag geprater. Hieronder staan de zeven punten die bepalen welk mechanisme uw machine daadwerkelijk gebruikt — en wat dat betekent op uw werkvloer.
"Verbranden" is fotothermisch : licht wordt warmte, warmte smelt of verdampt de vervuiling.
"Stralen" is fotomechanisch : licht wordt een drukgolf, en de drukgolf verwijdert de vervuiling.
Elke industriële laser voert elk van deze processen uit. De enige zinvolle vraag is welk proces overheerst — en dat is een technische specificatie, geen mening.
Een nanosecondepuls levert zijn energie sneller aan de oxide-laag dan warmte zich kan verspreiden. De oxide verandert in een plasma, expandeert heftig en lost zich op via een micro-schokgolf — waardoor de vervuiling wordt meegevoerd, terwijl het onderliggende basismetaal nauwelijks opwarmt.
Het getal dat er toe doet, is piekkracht . Gebruik een 500 W gepulste unit met een pulsduur van 100 ns en een pulsfrequentie van 50 kHz: dat is 10 mJ per puls, en een piekvermogen van ongeveer 100 kW .
Die 200×-piek is de ‘explosie’. Niets op het etiket vertelt u dit — u moet zelf delen.

▴ Selectieve absorptie bij 1064 nm — de oxide neemt de energie op, het gepolijste staal reflecteert deze terug.
Een CW-laser heeft geen puls om te pieken. Het levert zijn aangegeven vermogen continu af, dus de warmte heeft tijd om naar het basismetaal te geleiden . De verontreiniging smelt en verdampt — en eveneens een dunne laag van het onderdeel dat u wilde behouden.
Daarom is een 6 000 W CW-kop uitstekend geschikt voor dikke walstaalschil en een risico bij een 1,5 mm-paneel.
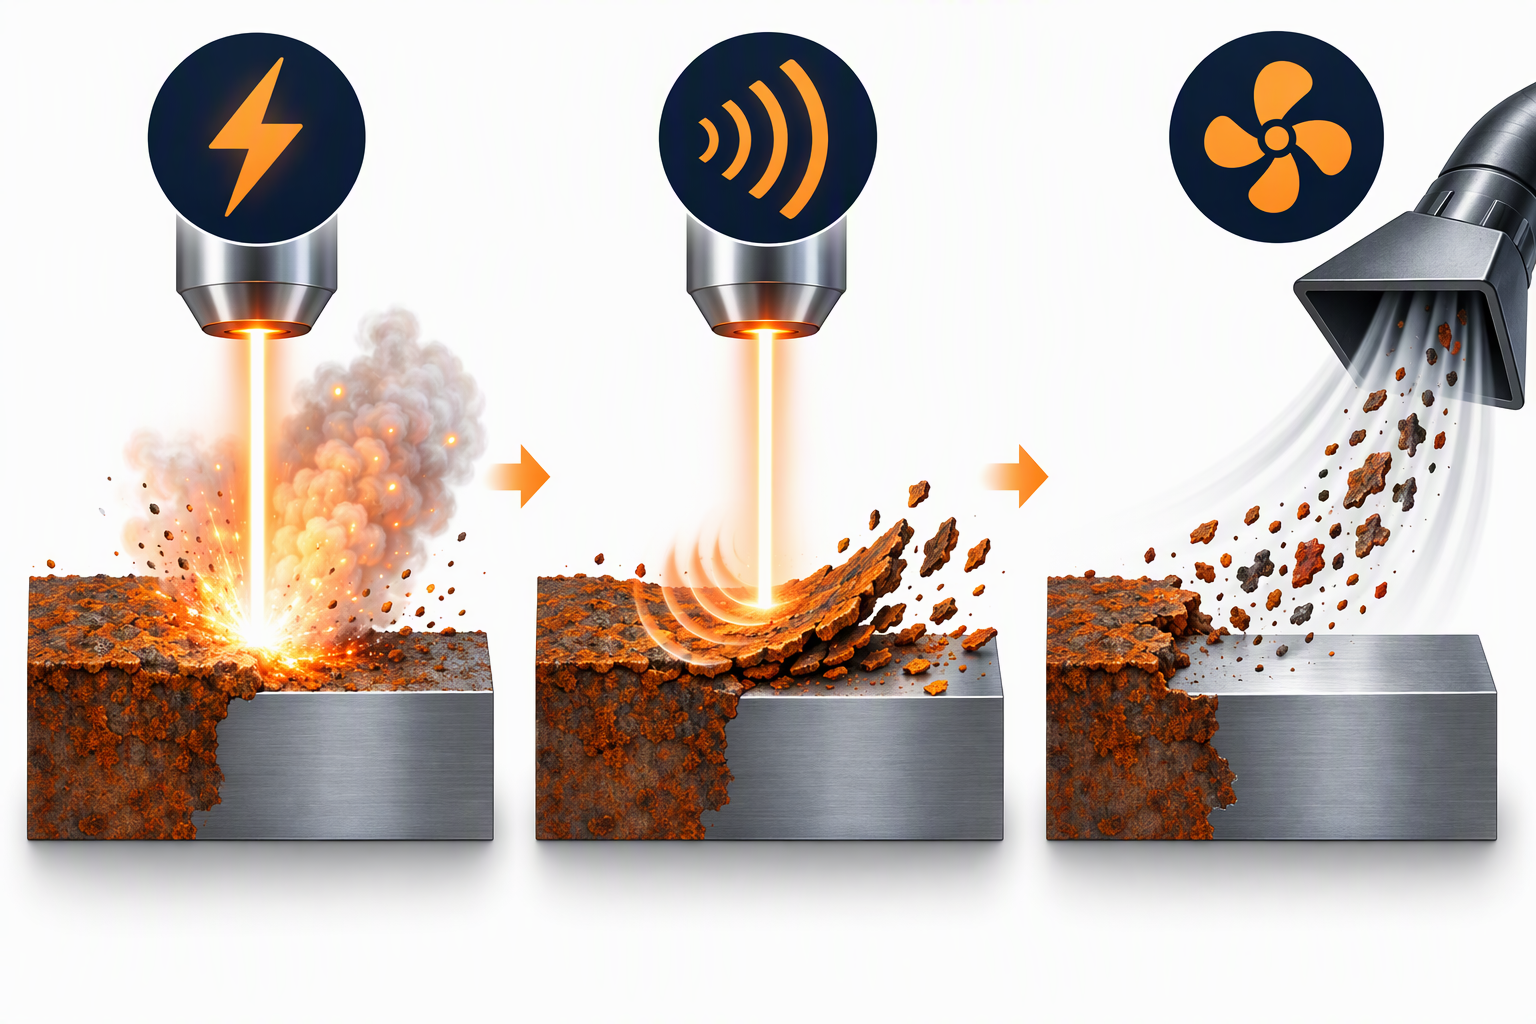
▴ De drie fasen van een 'explosie': absorberen → verdampen → uitwerpen. De gehele cyclus duurt microseconden.
Kortere pulsen = hoger piekvermogen = meer explosie, minder verbranding. Langere of continue pulsen = meer verbranding, minder explosie. Dat is de volledige afweging, in één tabel.
| Laserstand | Pulsbreedte | Piekmacht versus gemiddeld vermogen | Dominant mechanisme | Warmte in basismetaal |
|---|---|---|---|---|
| CW (continu) | geen — altijd aan | 1× | Thermisch (verbranden / smelten) | Hoog — 0,5–2 mm HAZ |
| ms-gepulseerd | 0,5–20 ms | ~2–20× | Voornamelijk thermisch | Middelmatig |
| µs-gepulst | 1–500 µs | ~20–200× | Gemengd | Laag–Gemiddeld |
| ns-gepulst | 1–200 ns | ~100–1,000× | Mechanisch (explosief) | Zeer laag — 5–20 µm |
Een ander cijfer dat zelden op een datasheet verschijnt: werkcyclus . Bij 100 ns en 50 kHz is de straal ongeveer 0,5% van de tijd ingeschakeld . Het oppervlak koelt de resterende 99,5% af. Daarom kan een gepulste kop een lasnaad van 0,1 mm reinigen zonder vervorming.
U hebt geen thermische camera nodig. Als er twee van deze vier signalen op het werkstuk zichtbaar zijn, dan zijn uw parameters — of uw machinetype — ongeschikt voor de klus.
| Signal | Wat U Ziet | Wat het betekent |
|---|---|---|
| Warmteverkleuring | Strogeel of blauw halo rond de schone plek | Oxide die zich opnieuw vormt door geleidtehitte |
| Vervormen | Dunne plaat (< 2 mm) buigt na reiniging | Thermische gradiënt, geen ablatie |
| Zichtbare HAZ | Grijze band op een gepolijste doorsnede | Hitte die dieper doordringt dan de verontreiniging |
| Herstolde slak | Glanzende kralen in plaats van droog poeder | Verontreiniging die is gesmolten en opnieuw is bevroren op het oppervlak |
De duidelijke kenmerken van een echte ‘straalbehandeling’ zijn droog, fijn poeder en een onderdeel dat koel aanvoelt één seconde later.
Kies het mechanisme op basis van het werkstuk, niet op basis van het grootste getal op het typeplaatje.
| Uw taak | Mechanismen die u nodig hebt | Typische machine |
|---|---|---|
| Dunne plaat (< 2 mm), precisie-onderdelen, voorlasvoorbereiding, matrijsreiniging | Blast | ns-gepulst, 100–500 W |
| Coating / verfverwijdering zonder het substraat aan te raken | Blast | ns-gepulst, lage gemiddelde vermogens |
| Dikke walskorst, zware roest, gieterijafschudding | Verbranding is toegestaan | CW 2 000–6 000 W |
| Grote vlakke oppervlakte, productiesnelheid op de eerste plaats, dikte is irrelevant | Branden | CW 2 000–6 000 W |
| Gemengde werkplaats, één machine voor alles | Stralen (met marge) | Gepulst, hoog gemiddeld vermogen |
Als u uw hand één seconde na het passeren van de straal op het onderdeel kunt leggen, dan wordt er ‘geblast’.
Als dat niet lukt, dan wordt er ‘gebrand’.
Het is een ruwe methode, maar wel de snelste manier om te bepalen of de machine voor u doet wat u ervoor betaald hebt.
▴ TIANYU 500 W draagbare gepulste reiniger — ns-gepulst ‘blast’-mechanisme, trolley-kofferontwerp, CE-gecertificeerd, verkrijgbaar in een bereik van 100–6 000 W.
👉 Vertel ons uw materiaal — ontvang gratis het juiste mechanisme
Stuur ons een foto van uw werkstuk plus de materiaal en dikte — wij reageren binnen 24 uur met de aanbevolen pulsmodus en een offerte.
Over Wuhan TIANYU Laser
Wuhan Maohe Tianyu Laser Equipment Co., Ltd. — draagbare, op tafel te plaatsen en robotgebaseerde laserschoonmaak- en -lasystemen van 100 W tot 6 000 W.
CE-gecertificeerd. Export naar Europa, Zuidoost-Azië en het Midden-Oosten.
OEM / ODM beschikbaar voor behuizing, vermogen en scanbreedte.
Deel 03 van de serie "30 vragen over laserschoonmaken".
Volgende → "Kan laserschoonmaken het basismetaal beschadigen? Veilige grenswaarden voor aluminium, koper en roestvast staal"
Volg ons — elke dag één praktische inzicht.

 EN



