Oct 10,2026
TIANYU Laser · Serie de limpieza láser de 30 días · N.º 03 · Lectura de 5 minutos
#limpiezaláser #PulseWidth #EliminaciónDeÓxido #WeldPrep #TIANYULaser
Sin evasivas. A continuación figuran los siete puntos que determinan qué mecanismo utiliza realmente su máquina —y qué implica eso en su taller.
«Quemar» es fototérmico : la luz se convierte en calor, y el calor funde o vaporiza la contaminación.
«Blast» es fotomecánico : la luz se convierte en una onda de presión, y la onda de presión expulsa la contaminación.
Todo láser industrial realiza una combinación de ambos efectos. La única pregunta útil es cuál predomina —y eso es una especificación técnica, no una opinión.
Un pulso de nanosegundos vierte su energía en la capa de óxido más rápido de lo que el calor puede disiparse. El óxido se convierte instantáneamente en plasma, se expande violentamente y se desprende mediante una microonda de choque —arrancando consigo la contaminación, mientras que el metal base apenas se calienta.
El valor que importa es potencia máxima . Ejecute una unidad pulsada de 500 W a 100 ns y 50 kHz: eso equivale a 10 mJ por pulso y una potencia pico de aproximadamente 100 kw .
Ese pico 200 veces mayor es la «explosión». Nada en la etiqueta lo indica: hay que calcularlo mediante división.

▴ Absorción selectiva a 1064 nm: el óxido absorbe la energía, mientras que el acero pulido la refleja.
Un láser CW no tiene pulsos que generen picos. Entrega su potencia nominal de forma continua, por lo que el calor dispone de tiempo para conducirse hacia el metal base. la contaminación se funde y se vaporiza —y también lo hace una capa delgada de la pieza que deseaba conservar.
Por eso, una cabeza CW de 6000 W es excelente para eliminar capas gruesas de óxido en laminados, pero resulta problemática en paneles de 1,5 mm.
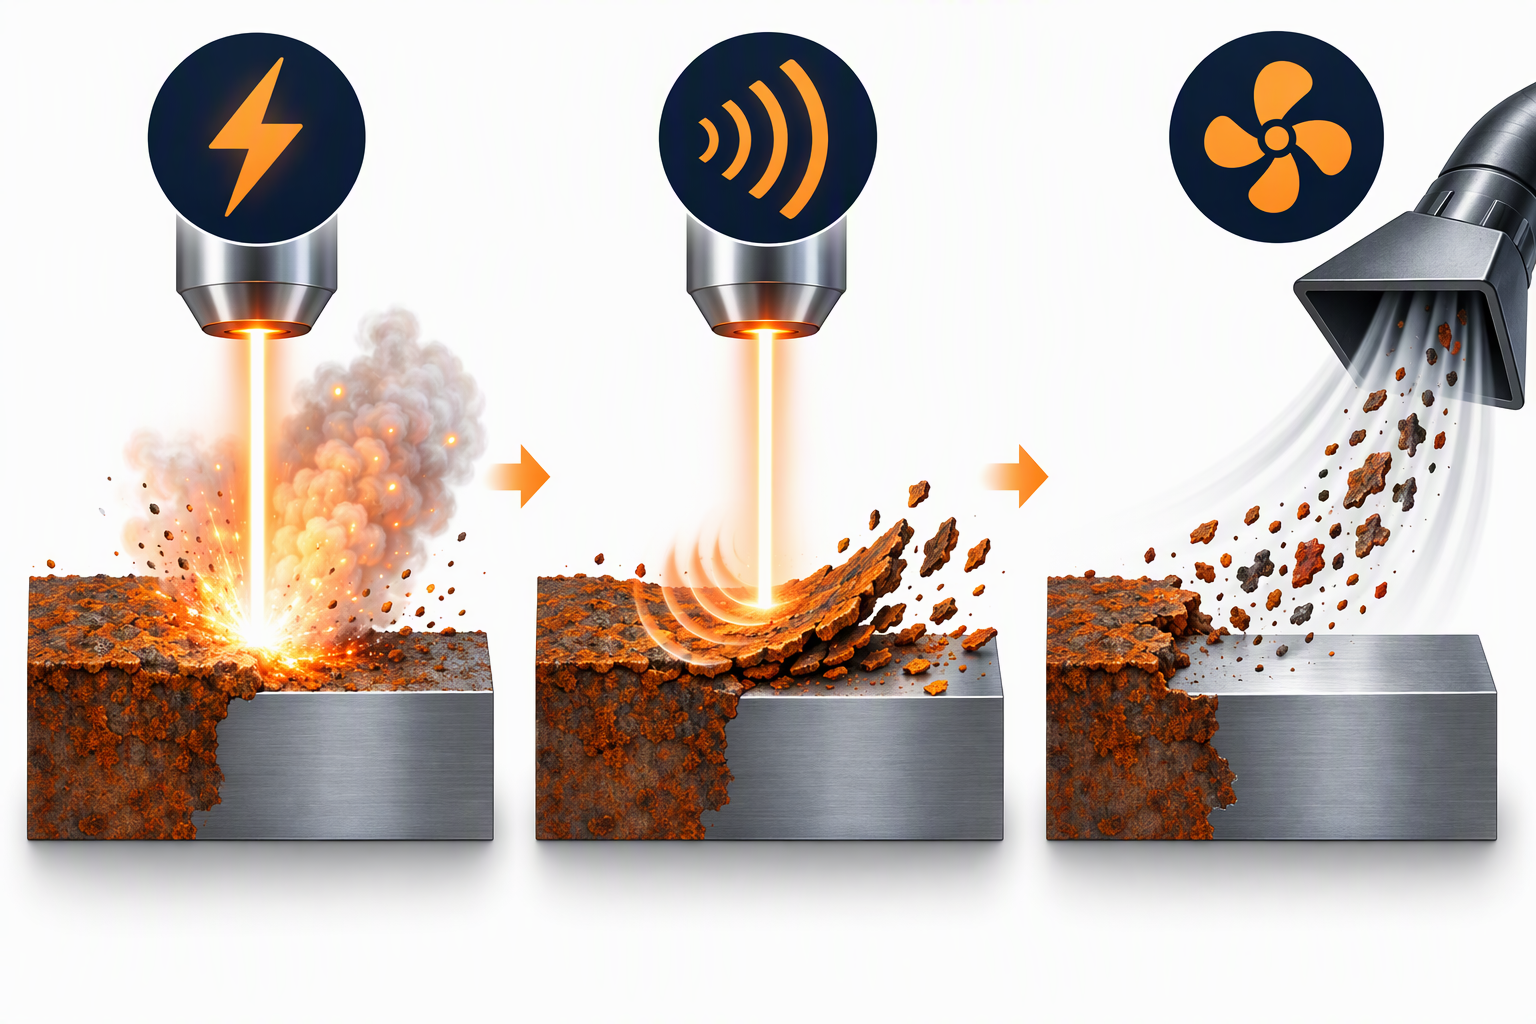
▴ Las tres fases de una «explosión»: absorber → vaporizar → expulsar. Todo el ciclo dura microsegundos.
Pulsos más cortos = mayor potencia pico = más explosión, menos quemadura. Pulsos más largos o continuos = más quemadura, menos explosión. Ese es todo el compromiso, resumido en una tabla.
| Modo Láser | Ancho de pulso | Pico de potencia frente a la potencia media | Mecanismo dominante | Calor en el metal base |
|---|---|---|---|---|
| CW (continuo) | ninguno — siempre activo | 1× | Térmico (quemadura / fusión) | Alto — zona afectada térmicamente (ZAT) de 0,5–2 mm |
| pulsado en milisegundos | 0,5–20 ms | ~2–20× | Principalmente térmico | Medio |
| pulsado en microsegundos | 1–500 µs | ~20–200× | Mixed | Bajo–Medio |
| pulsado en nanosegundos | 1–200 ns | ~100–1,000× | Mecánico (explosión) | Muy bajo: 5–20 µm |
Un número más que rara vez aparece en una hoja de datos: ciclo de trabajo . A 100 ns y 50 kHz, el haz está activo aproximadamente durante 0,5 % del tiempo la superficie pasa el 99,5 % restante enfriándose. Por eso, una cabeza pulsada puede limpiar una soldadura de 0,1 mm sin deformarla.
No necesita una cámara térmica. Cualquiera de estas cuatro señales en la pieza indica que sus parámetros —o el tipo de máquina— no son adecuados para la tarea.
| Señal | Lo que usted ve | Lo que significa |
|---|---|---|
| Tinte por calor | Halo amarillo paja o azul alrededor de la zona limpia | Reformación de óxido por conducción térmica |
| Deformación | Lámina delgada (< 2 mm) se comba tras la limpieza | Gradiente térmico, no ablación |
| Zona afectada por el calor (HAZ) visible | Banda gris en una sección transversal pulida | Calor absorbido más allá de la contaminación |
| Escoria re-solidificada | Cuentas vítreas en lugar de polvo seco | Contaminación fundida y re-congelada en la superficie |
La firma limpia de una verdadera "explosión" es polvo seco y fino, y una pieza que está fresca al tacto un segundo después.
Ajuste el mecanismo a la pieza de trabajo, no al número más grande en la placa.
| Su labor | Mecanismo que necesita | Máquina típica |
|---|---|---|
| Lámina delgada (< 2 mm), piezas de precisión, preparación previa a la soldadura, limpieza de moldes | Chorreado | pulsado ns, 100–500 W |
| Eliminación de recubrimientos o pintura sin tocar el sustrato | Chorreado | pulsado ns, baja potencia media |
| Óxido grueso de laminación, óxido pesado, limpieza postfundición | Se admite la carbonización | CW 2 000–6 000 W |
| Área plana grande, prioridad a la productividad, espesor irrelevante | Quemadura | CW 2 000–6 000 W |
| Taller mixto, una máquina para todo | Chorro abrasivo (con margen de potencia) | Pulsado, alta potencia media |
Si puede colocar su mano sobre la pieza un segundo después de que el haz pase, entonces se ha producido una acción de ‘explosión’.
Si no puede hacerlo, entonces se ha producido una acción de ‘quemado’.
Es rudimentario, pero es la forma más rápida de determinar si la máquina ante usted está cumpliendo con lo que usted pagó.
▴ Limpiador portátil TIANYU de 500 W — mecanismo de ‘explosión’ con pulsos en nanosegundos, diseño tipo maleta sobre ruedas, certificado CE, disponible en rangos de 100 a 6 000 W.
👉 Indíquenos su material — obtenga el mecanismo adecuado, sin costo
Envíenos una foto de su pieza de trabajo más el material y espesor — le responderemos con el modo de pulsos recomendado y una cotización en un plazo de 24 horas.
Acerca de Wuhan TIANYU Laser
Wuhan Maohe Tianyu Laser Equipment Co., Ltd. — Sistemas portátiles, de banco y robóticos de limpieza y soldadura láser, de 100 W a 6 000 W.
Certificado CE. Exportación a Europa, Asia Sudoriental y Oriente Medio.
Disponibles servicios OEM y ODM para carcasa, potencia y ancho de barrido.
Parte 03 de la serie «30 preguntas sobre limpieza láser».
Siguiente → «¿Dañará la limpieza láser el metal base? Límites seguros para aluminio, cobre y acero inoxidable»
Síganos — una idea práctica cada día.

 EN



