Oct 11,2026
TIANYU Laser · 30-Araw na Laser Cleaning Series · Bilang 04 · 6 minuto ang pagbasa
#LaserCleaning #BaseMetalDamage #Aluminium #StainlessSteel #TIANYULaser
Parehong makina para sa bawat metal — isang 500 W na ns-pulsed head, 1064 nm, naa-adjust na 1–200 ns na pulse width, 0.5 mm na spot. Parehong kontaminasyon: magaan na surface oxide kasama ang isang film ng cutting oil. Ang nagbago ay ang materyal , dahil ang materyal ang nagpapasya sa lahat.
ang "sira" dito ay hindi isang pakiramdam. Ito ay nangangahulugan ng isa sa tatlong bagay na nasusukat: pagkawala ng timbang ng base metal ,pagbabago sa surface profile (Ra) , o pagbabago sa metallurgical — heat tint, pitting, o sensitization. Kung wala sa tatlo ang lumabas, ligtas ang sinag.
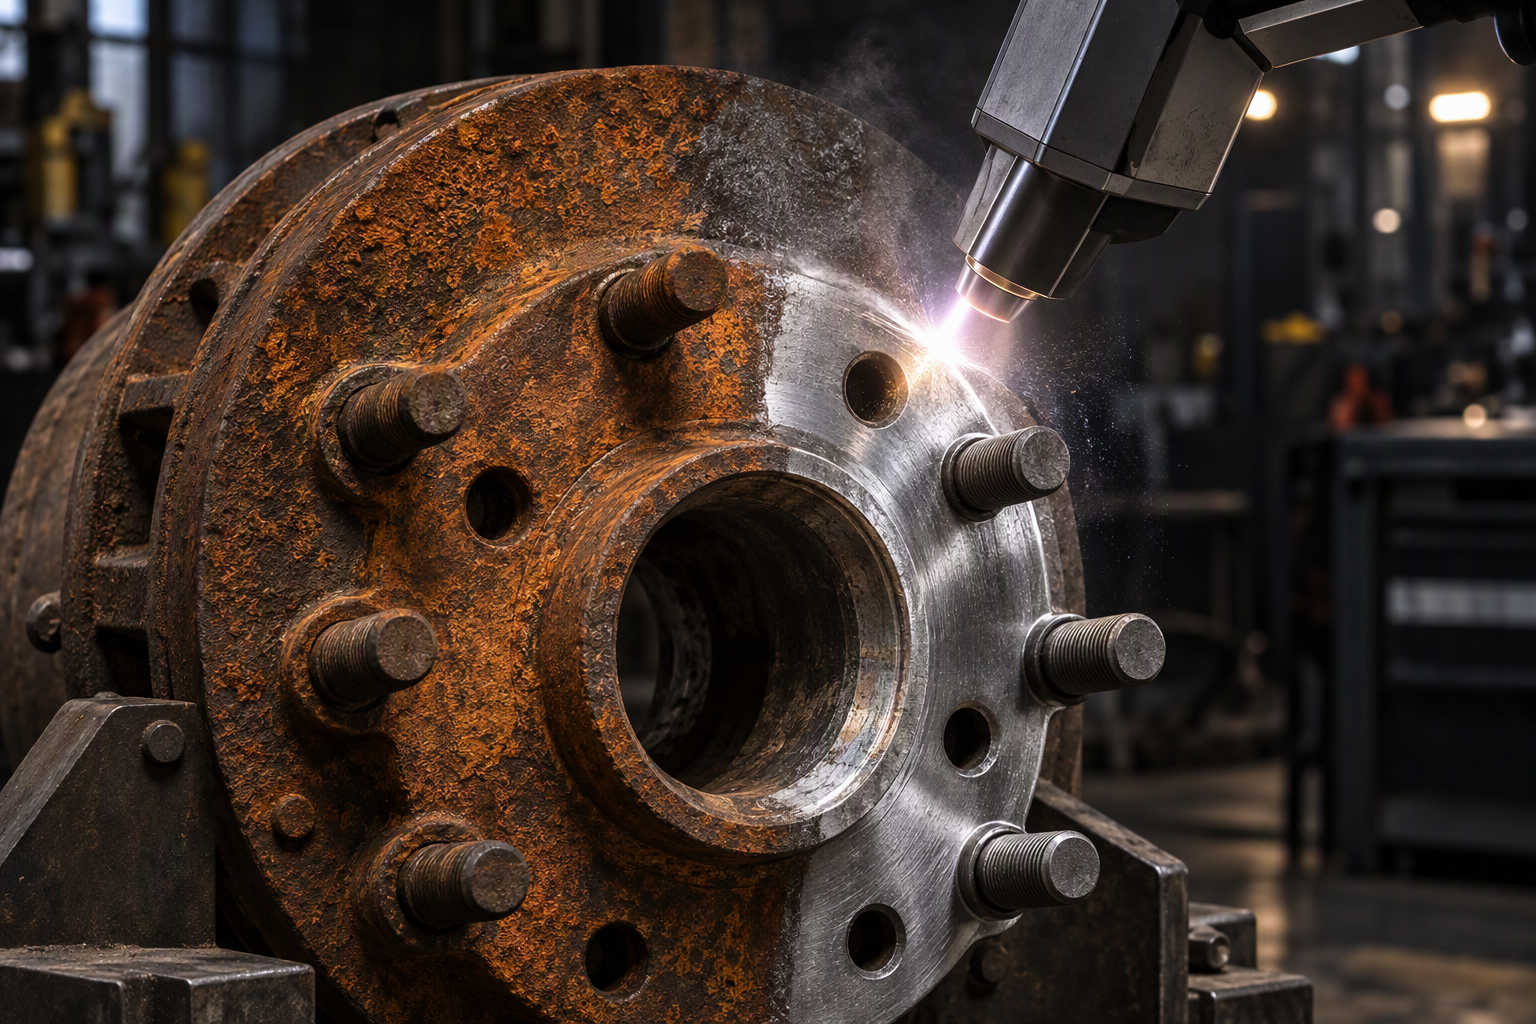
▴ Ang layunin sa isang larawan: nawala ang kontaminasyon, hindi naapektuhan ang base metal. Ang buong artikulo ay tungkol sa pag-iingat na manatili sa kaliwa ng linyang iyon.
Bago ang mga pagsubok, tatlong katangian ng materyal ang nagdedesisyon kung gaano kalaki ang problema mo. Walang isa sa kanila ang "hardness."
| Materyal | Reflectivity @ 1064 nm | Punto ng paglalaho | Paglilipat ng Init | Panganib ng pinsala |
|---|---|---|---|---|
| Aluminium (6061) | ~92% (bumababa habang nagkakainit) | 660 °C | 205 W/m·K | Mataas |
| Tanso / Tansang pulang metal | ~95% (pinakamataas) | 1,085 °C | 401 W/m·K | Katawang–Mataas |
| Stainless 304 | ~65% | 1,400–1,450 °C | 16 W/m·K | Mababa |
Basahin ito bilang isang kadena: mataas na Reflectivity ang ibig sabihin ay ang sinag ay sumasalat sa halip na gumagana, kaya pinapataas ng mga operator ang kapangyarihan — at pagkatapos ay mababang Punto ng Paghihiwa dagdag mataas na Thermal Conductivity ang ibig sabihin ay ang dagdag na kapangyarihan ay kumakalat pahalang at natutunaw ang manipis na balat. Ito ang eksaktong bitag na inilalagay ng aluminium at copper. Ang stainless naman ay kabaligtaran: mahusay itong sumusorbo, mainit ang pagkatunaw nito, at mabagal ang pagpapasa ng init, kaya nananatili ang enerhiya kung saan mo ito tinuturo.
Ang aluminium ay natutunaw sa 660 °C — mas mababa kaysa sa bakal na kadalasang ginagamitan ng pagsasanay ng mga operator — at limang beses na mas mabilis na kinukuha nito ang init. Kapag ipinush mo ang sobrang enerhiya, makakakuha ka ng dull grey smear kung saan dati ang anodizing, kasama ang mikro-pitting na nararamdaman mo gamit ang kuko mo.
Ligtas na saklaw: panatilihin ang density ng enerhiya (fluence) sa ilalim ng humigit-kumulang 2 J/cm² . Sa kasanayan, ibig sabihin nito ay maikli ang mga pulso at mababa ang average na kapangyarihan, hindi ang paggamit ng puwersa lamang.
Pansinin ang mga sumusunod: ang maliwanag na pilak na bahagi na nagiging dilaw na abo. Ito ang oxide layer na umalis, at nangangahulugan ito na ikaw ay isang hakbang lamang mula sa substrate.
Ang tanso ay sumasalamin ng humigit-kumulang sa 95%ng liwanag na may haba ng 1064 nm — ang isang photon lamang sa bawat dalawampu ay gumagawa ng anumang gawain. Ang simpleng solusyon ay dagdagan ang kapangyarihan, at iyan mismo ang paraan kung paano sinisira ng mga tao ang tanso. Mayroon ding pangalawang, mas nakakalihim na problema: ang sinag na tumatalbog ay maaaring maglakbay pabalik sa optical path papunta sa pinagmulan.
Ligtas na saklaw: i-anggulo ang ulo 5–10° palabas sa normal upang maiwasan ng salamin ang aperture, at gamitin ang mas mahabang pulse upang ipamahagi ang karga imbes na gamitin ang mas mainit na isa.
Pansinin ang mga sumusunod: isang kulay-rosas o pitted na kisame. Ang tanso ay walang protektibong oxide na maaaring takpan — kapag nabago na ang kulay nito, naka-etch na ito.
Ang stainless ay sumusubok nang maayos sa sinag (~65%), natutunaw sa itaas ng 1,400 °C, at dahan-dahang iniiwan ang init. Ang kombinasyong ito ang nagpapagawa sa kanya bilang pinakamainam sa tatlo — ang malawak na ligtas na bintana ang eksaktong dahilan kung bakit umusbong ang laser cleaning sa paggawa ng pagkain, gatas, at gamot.
Ngunit ang "ligtas" ay hindi nangangahulugang "walang mga patakaran." May dalawang bagay pa ring nakakasakit: isa ang kulay-liko ng init kung magpapahaba ka, at sensitization — ang chromium carbide na lumalabas sa 450–850 °C — na tahimik na binabawasan ang kakayahang labanan ang corrosion ng welded na 304 sa chemical service.
Pansinin ang mga sumusunod: anumang dilaw o asul na kulay sa nilinis na bahagi. Ibig sabihin, mainit ang ibabaw — bawasan ang kapangyarihan o pabilisin ang pag-scan.
Alisin ang marketing at mayroon lamang tatlong dial. Kung tama ang mga ito, ligtas ang metal; kung mali ang isa man lang, walang halaga ang anumang "premium laser source" para iligtas ang bahagi.
| Tumawag | Ano ang Kinokontrol Nito | Itaas ito at… |
|---|---|---|
| Fluence (J/cm²) | Enerhiya na naibibigay bawat yunit ng lugar, bawat pulso | ang base metal ay nagsisimulang umablate |
| Luwalhati ng Pulso (ns) | Kung gaano katagal ang enerhiyang iyon ay kailangang pumasok | ang init ay lumalalim — ang HAZ ay lumalaki |
| Overlap / bilis ng pag-scan (%) | Kung ilan ang mga pulso na nahuhulog sa parehong lugar | kumulatibong pag-init, tint, pagkakabent |
Ito ang praktikal na bersyon — ang mga paunang window na ibinibigay namin sa mga customer para sa 500 W ns-pulsed head. Gamitin ang mga ito bilang simula, hindi bilang batas, at tiyaking i-verify lagi sa scrap.
| Metal | Fluence | Luwalhati ng Pulso | Average na Kapangyarihan | Paglapag |
|---|---|---|---|---|
| Aluminium 6061 | < 2 J/cm² | 50–100 ns | 100–300 W | ~60% |
| Tanso / Tansang pulang metal | 1–3 J/cm² | 100–150 ns | 300–500 W | ~50% |
| Stainless 304 | 2–5 J/cm² | 100–200 ns | 200–500 W | ~50–70% |
Ito ang paghahambing na walang sinumang inilalathala. Sa isang 1.5 mm na aluminium panel na may magaan na oksido, narito ang epekto ng bawat paraan sa metal sa Bawah ang kontaminasyon.
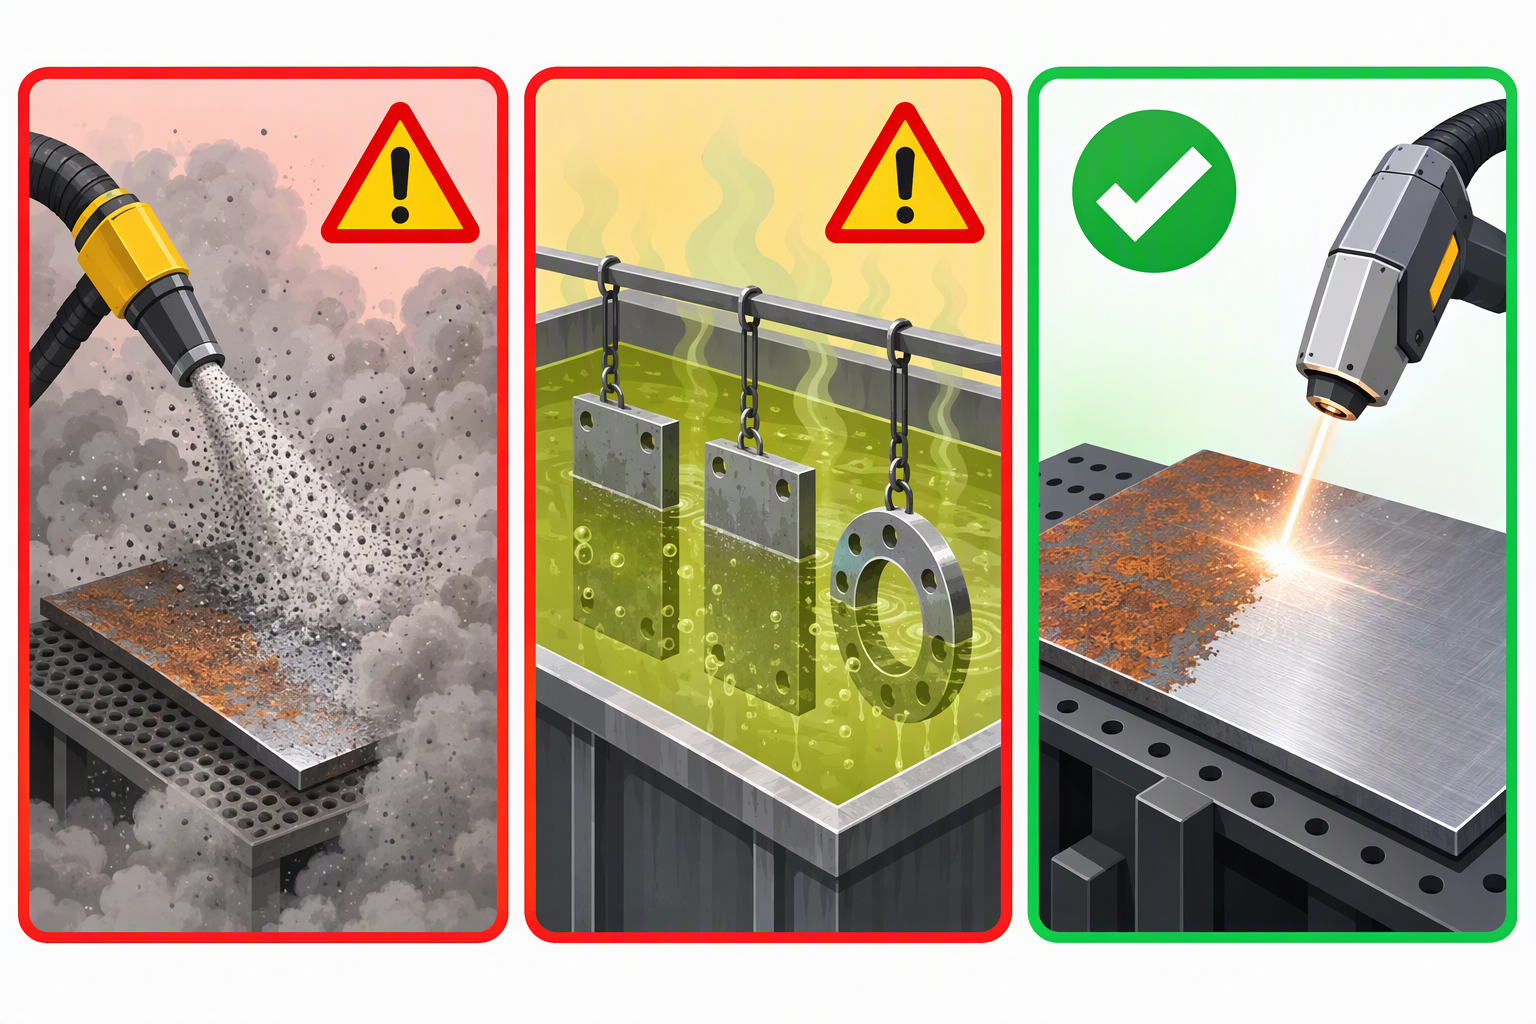
▴ Ang sandblasting at mga kemikal ay parehong gumagana—sa pamamagitan ng pagkonsumo ng bahagi ng parte. Ang laser ay gumagana sa pamamagitan ng pag-iwan dito nang hindi binabago.
| Paraan | Base metal na tinanggal | Bagong surface profile (Ra) | Panlabas na epekto sa parte | Huling Hatol |
|---|---|---|---|---|
| Sandblasting | 3–6 µm bawat pagdaan | 3–6 µm — malapad | Pagsasama ng media, pagkabali sa manipis na sheet | Sinira |
| Pagpapaganda gamit ang grinding / wire brush | 20–50 µm bawat pagdaan | Rough, may direksyon | Init na tint, nag-aalis ng protektibong layer | Sinira |
| Kemikal / acid | 5–30 µm na etch | Di maganda | Panganib ng hydrogen embrittlement, basurang daloy | Sinira |
| Dry Ice Blasting | ~0 µm | Hindi nabago | Mabagal, walang profile na maaaring gamitin bilang suporta para sa mga coating | Ligtas ngunit mabagal |
| Laser (ns-pulsed, na-adjust) | 0–5 µm, na-control | Hindi nabago — o sinadyang pinagpait | Wala kung ang mga parameter ay tama | Pinakaligtas at pinakabilis |
Ang pangunahing linya ay ang huling linya. Ang laser ang tanging paraan kung saan ang dami ng base metal na tinanggal ay isang pagsasaayos , hindi isang bunga — at ang setting na iyon ay maaaring malapit sa zero.
Hindi mo kailangan ng isang laboratoryo sa metalurhiya para mahuli ang sobrang paglilinis. Ang alinman sa mga ito ay nangangahulugan na dapat kang huminto, bawasan ang kapangyarihan ng 10–20%, at subukan ulit.
| Sinyal | Kung Saan Mo Ito Nakikita | Kahulugan Nito |
|---|---|---|
| Bahaghari / kulay ng straw | Stainless, sa paligid ng malinis na bahagi | Nag-init ang ibabaw — muling nabubuo ang oxide |
| Dull grey smear | Aluminum | Anodizing / natural na oxide na tinanggal, ang substrate ay nakalantad |
| Pink o pitted sheen | Tanso at Sinaubing Tanso | Ang ibabaw ay naka-etch na — hindi na maibabalik |
Bawat makina at bawat alloy ay medyo magkakaiba, kaya ang huling salita ay laging galing sa iyong sariling trabaho. Gawin ang prosesong ito nang isang beses bawat materyales at hindi ka na maaaring maghula ulit.
Ang patakaran: linisin hanggang sa mawala ang dumi, pagkatapos ay tumigil. Sa sandaling ipinush mo ang "konting higit pa lamang" para sa mas maliwanag na kinalabasan, nagsimula ka nang mag-machine ng bahagi.
▴ TIANYU 500 W portable pulsed cleaner — adjustable na 1–200 ns pulse width, kaya maaari mong i-set ang ligtas na window para sa aluminium, tanso, at stainless steel. CE certified, mayroon ding 100–6 000 W range.
👉 Ipadala sa amin ang iyong alloy — makakakuha ka ng ligtas na parameter window nang libre
Sabihin sa amin ang materyal at kapal , kasama ang bagay na inaalis mo. Sasagutin ka namin sa loob ng 24 oras ng inirerekomendang fluence, pulse width, at power — pati na rin ng quotation.
Tungkol sa Wuhan TIANYU Laser
Wuhan Maohe Tianyu Laser Equipment Co., Ltd. — 100 W hanggang 6 000 W na portable, benchtop, at robotic na laser cleaning & welding systems.
Sertipikado ng CE. Ipinapadala sa Europa, Timog-Silangang Asya, at Gitnang Silangan.
Available ang OEM / ODM para sa housing, power, at scan width.
Bahagi 04 ng serye na "30 Laser Cleaning Questions".
Susunod → "Ano ang Maaaring Alisin ng Laser Cleaner? Ang Rust, Langis, Paint, Oxide, at Weld Slag ay Ipinaliwanag"
Sundin kami — isang praktikal na ideya araw-araw.

 EN



