
 EN



光を接合ツールとして利用する物理的原理
A レーザー溶接機 電気エネルギーを集中した光ビームに変換し、接合部界面の金属を溶融させ、溶融した材料が凝固することで融合接合を形成します。アーク溶接(電極と被加工物の間に電気アークを発生させる方式)や抵抗溶接(部品自体に電流を流す方式)とは異なり、レーザー溶接は物理的な接触を伴わず、直径0.05~0.5mmに集光されたビームによってエネルギーを供給します。
焦点におけるエネルギー密度は1–10 MW/cm²に達し、数マイクロ秒以内に金属を蒸発させるのに十分な強度です。レーザー光束が加工物に照射されると、表面はファイバーレーザー波長(産業用システムの多くでは1064nm)において入射エネルギーの約60–80%を吸収します。この吸収されたエネルギーにより溶融池(溶接プール)が形成され、前進する光束の後方で凝固して溶接継手を形成します。熱影響部(HAZ)——すなわち、溶融せずに材料特性が変化する領域——は、TIG溶接の場合の2–10mmと比較して、溶接中心線からわずか0.1–2mmしか及びません。この狭い熱影響部により、歪みが最小限に抑えられ、周囲の金属の材料特性が維持されます。
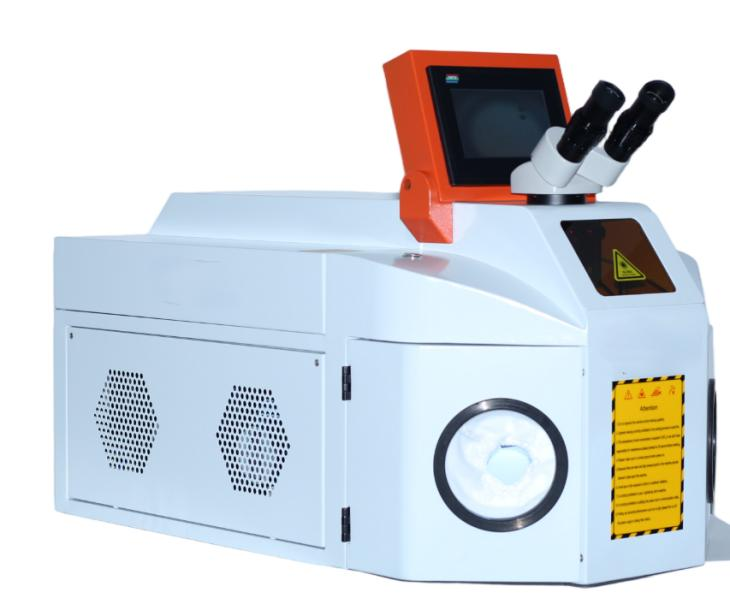
カスタム婚約指輪を製造するジュエリーメーカーが、デスクトップ型150Wを導入しました レーザー溶接機 指輪のサイズ調整および爪留め修理に従来使用されていたガストーチによるはんだ付けを置き換えるため。トーチ方式では、指輪のバンド全体をはんだ付け温度まで加熱する必要があり、加熱による変色を除去するために再研磨が必要となるほか、熱膨張によって隣接する宝石の留め具が緩む場合もあった。レーザーの0.2mm径のビームにより、溶接作業者は周囲の構造を加熱することなく、継ぎ目部分にのみ充填材を正確に加えることが可能となった。溶接後の清掃時間は約70%短縮され、またワークショップ内での開放炎の使用が不要になったことで、スタジオが支払っていた火災保険料の割増料金も解消された。
レーザー溶接のモードと応用
伝導モード溶接
伝導モード溶接は、レーザーが表面を加熱し、その熱が材料内部に伝導して溶融池を形成する方式であり、出力密度は約10⁶ W/cm²未満で動作します。この溶接では、溶接部が幅広く浅く、アスペクト比(深さ/幅)は約0.5~1.0となります。伝導モード溶接は、薄板材(0.1~1 mm)、滑らかな継ぎ目外観が求められる用途、および高冷却速度による割れに敏感な材料に適しています。
デスクトップ レーザー溶接機 電子機器および宝飾品製造で用いられる溶接は、主に伝導モードで動作します。ステンレス鋼、アルミニウム、チタン、貴金属に対して10~20 mm/sの溶接速度で、0.5~1.5 mmの幅の継ぎ目が得られます。低い出力密度により、キーホールの不安定性が抑制され、電子パッケージの気密継ぎ目封止など、伝導モードに敏感な用途における気孔発生を防ぎます。このような用途では、溶接部に1個の気孔があるだけで漏れ試験に不合格となります。
キーホールモード溶接
出力密度が10⁶ W/cm²を超えると、レーザーはビーム中心部の金属を蒸発させ、周囲に溶融金属を伴う狭い空洞(キーホール)を形成します。このキーホールは黒体放射トラップとして機能し、空洞内での多重反射により入射ビームエネルギーのほぼ100%を吸収します。このような深部貫通モードでは、5~10:1の溶接アスペクト比が得られ、アーク溶接に必要な多層溶接を必要とせず、単一パスで最大10mmの厚さの材料を接合できます。
1,000~3,000Wのハンドヘルド型ファイバーレーザー溶接システムは、従来は固定式自動化装置を必要としていた用途にキーホール溶接機能を提供します。オペレーターは、レーザー光源キャビネットから柔軟な光ファイバーケーブルを通じて集光ビームを供給する、重量1~2kgの溶接ヘッドを手で保持します。ハンドヘルド型の形状により、固定式溶接ブースには収まらない大型アセンブリや現場修理、構造物の製作などへの対応が可能になります。
伝統的な溶接方法との比較
熱入力の違いにより、レーザー溶接はアーク溶接プロセスと区別されます。TIG溶接では、溶接長さ1mmあたり約500~2,000Jの熱が投入されますが、レーザー溶接では1mmあたり50~300Jと、単位長さあたりのエネルギーが約5~10分の1に低減されます。この低熱入力により、変形が少なく、冷却が速く、アーク溶接では損傷する恐れのある熱感受性部品の近傍でも溶接が可能になります。
薄板(0.5~2mm)では、レーザー溶接の速度(500~2,000mm/分)はTIG溶接の速度(100~300mm/分)を3~7倍上回ります。ただし、材料厚さが約4mmを超えると、この速度差は縮小し、複数パスのレーザー溶接やハイブリッドレーザー・アーク溶接が必要になる場合があります。生産性の転換点は、材料厚さ、継手形状、および溶接後の研磨作業(レーザー溶接では飛散が極めて少ないため大幅に削減可能)を総合工程時間に含めるかどうかによって異なります。
よく 聞かれる 質問
レーザー溶接機で接合可能な材料は何ですか?
ファイバーレーザー溶接機は、鋼、ステンレス鋼、アルミニウム、チタン、銅、真鍮、ニッケル合金などの接合に使用されます。適切なフィラー材とパラメーター最適化により、異種金属の溶接(例:鋼と銅、ステンレス鋼とチタン)も可能です。銅やアルミニウムなどの反射性の高い金属を溶接する際には、レーザー光源にバックリフレクション保護機能が必要です。
レーザー溶接では、単一パスでどの程度の厚さまで貫通できますか?
1,500~3,000Wのファイバーレーザーでは、鋼材に対してキーホールモードで2~4mmの貫通が可能です。6,000~10,000Wのマルチキロワット級システムでは、単一パスで8~12mmの貫通が実現します。それ以上の板厚の場合には、レーザーの深部貫通特性とアークによる溶加材供給を組み合わせたハイブリッドレーザー・アーク溶接が、厚板接合に用いられます。
完全な囲いがない場合でも、レーザー溶接は作業者にとって安全ですか?
ハンドヘルド型レーザー溶接装置を使用する際には、特定の波長(1064nmでOD 5以上)に対応したレーザー安全用ゴーグル、防護服、および立ち入り制限区域の確保が必要です。完全密閉型のクラス1装置は、光を遮断する筐体内にレーザービームを完全に封じ込めており、個人用保護具(PPE)の着用は不要です。安全性の分類は、装置の設計に基づき、レーザー出力によって決まるものではありません。
レーザー溶接作業にはどのような訓練が必要ですか?
ハンドヘルド型レーザー溶接の操作には、ビーム制御、パラメーター選択、安全手順を含む2~5日間の訓練が必要です。デスクトップ型固定ビーム装置では、治具設計および運動プログラムに関する重点的な訓練を含め、同程度の訓練期間が求められます。従来の溶接経験があると習熟が早まりますが、必須ではありません。天宇レーザー社では、機器納入時に2~3日間の設置およびオペレーター向け訓練を提供しています。
レーザー溶接のコストはTIG溶接と比べてどうなりますか?
レーザー溶接装置の導入コストは5,000~25,000ドルであるのに対し、TIG溶接装置は500~3,000ドルです。作業員の生産性向上により、溶接速度が3~5倍速くなり、溶接後の仕上げ作業が70%削減されるため、年間溶接時間1,000時間以上の用途では、設備投資の差額を12~24か月で回収できます。また、消耗品コストも削減され、タングステン電極が不要となり、溶接棒の使用量も50~70%低減されるため、継続的なコスト削減効果が得られます。
レーザー溶接機はレーザークリーニングも行えますか?
一部の二機能型システムでは、ビームパラメーターを調整することで、溶接とクリーニングの両モードを提供しています。一方、専用のレーザークリーニング装置は、異物除去に最適化された異なる光学系およびスキャンパターンを採用しています。1台の装置で両機能を兼ね備えると、それぞれの性能が低下するため、大量生産向けの用途では、別々の装置を用いることでより優れた結果が得られます。