
 EN



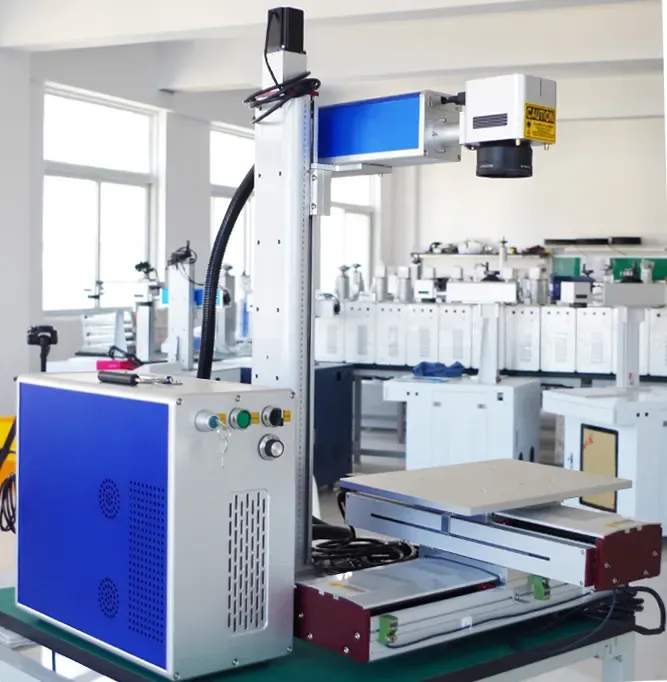
レーザークリーニング技術の多用途性
レーザークリーニングは、もはや実験室の興味対象ではなく、日常的な産業用途へと進化しました。その原理はシンプルです——高エネルギーのレーザーパルスによって表面の汚染物質を蒸発させ、下地となる素材には一切ダメージを与えません。この技術の特筆すべき点は、取り扱える材料の幅広さにあります。繊細な博物館所蔵品から、頑丈な産業用機械まで、多様な対象物への適用が可能です。レーザークリーニングが可能な対象を理解することで、作業場のオペレーターは、専用のクリーニング装置を導入するか、あるいはクリーニング機能付きのマルチパーパスレーザー溶接機を選択するかを、より適切に判断できます。
レーザー掃除の仕組み
清掃プロセスは選択的吸収に依存しています。レーザー光パルスは、錆、塗料、油、酸化物などの汚染物質に吸収され、瞬時に気化させます。一方、基材(サブストレート)は、同一波長においてそれより少ないエネルギーを吸収するため、ほとんど影響を受けません。50~500ワットのパルス式ファイバーレーザーが、清掃用途で主流です。パルス幅(ナノ秒単位で計測)によって、エネルギーが表面に留まるか、より深部に浸透するかが決まります。パルス設定を調整可能なレーザー溶接機は、清掃にも活用でき、小規模な製造工場が近年ますます活用している効率的な二役機器です。
良好な反応を示す材料
炭素鋼およびステンレス鋼 が最も一般的な基材です。錆除去は、単一用途として最大の需要を占めています。研磨吹き付けで30分かかる錆びた鋼板も、レーザー清掃では5~8分で処理可能であり、二次廃棄物は一切発生しません。ステンレス鋼の場合、レーザー清掃は炭素粒子を埋め込まないため、特にメリットがあります(研磨による清掃方法では、しばしばこの問題が生じます)。
アルミニウムおよび銅 赤外波長帯域では高い反射率を示しますが、その酸化膜層はより多くのエネルギーを吸収するため、選択的な除去が可能です。アルミニウムの溶接前のレーザークリーニングでは、溶接部の気孔を引き起こす酸化膜を除去します。多くの作業工程では、ワークピースを動かさずに、クリーニングと溶接を切り替えて行うレーザー溶接機を用いてこの処理を行います。
工具鋼および鋳鉄 金型のメンテナンスに非常に適しています。射出成形用金型のキャビティには、生産サイクルの経過とともに炭素化した残留物が蓄積します。レーザークリーニングでは、キャビティの形状を損なうことなくこれらの残留物を除去できます。一方、研磨式の方法では、必然的にキャビティの幾何学的形状が変化してしまいます。
パラメーター制御を慎重に行う必要がある材料
塗装・コーティング済み表面
多層塗装系では、異なるパワー密度で段階的に複数回の照射を行う必要があります。上塗り塗料とプライマーでは光吸収特性が異なるため、単一の設定では両方を効率よく除去できません。作業者はまず低出力でテストパッチを行い、徐々に出力を高めていくべきです。クリーニングに使用するレーザー溶接機には、異なる塗装系に対応する少なくとも5種類のプリセット・パラメータープロファイルが保存可能である必要があります。
複合材料およびポリマー
炭素繊維強化ポリマー(CFRP)はレーザーで清掃可能だが、最も厳密なパラメーター制御を要する。清掃のしきい値は、複合材料への損傷しきい値より低く設定しなければならず、その許容範囲は非常に狭い。航空宇宙産業の施設では、100ナノ秒のパルスを用いて正確に調整されたエネルギー密度で炭素繊維製パネルのレーザー清掃を成功させ、表面の塗装を除去しながら繊維への損傷を防いでいる。
一般的に不適切な材料
白色セラミックスは、レーザーパルスによる熱衝撃で亀裂が生じやすい。透明ガラスは、表面の汚染物質ではなく、透過してしまい、エネルギーを十分に吸収できない。厚い亜鉛皮膜を有する亜鉛めっき鋼板は、亜鉛の蒸気を除去するための排気設備を多くの現場が備えていないという点で、清掃が困難である。
実践事例:自動車プレス工場における金型メンテナンス
メキシコにある自動車用スタンピング部品のTier-1サプライヤーは、14台のプレスラインを運用しており、毎日のダイ(金型)清掃により絵画用化合物の堆積物を除去する必要があった。手作業による研磨清掃では、週32時間の労働時間が消費され、徐々にダイのリード角(ラジウス)が摩耗し、本来予定されていた36か月ごとの再加工ではなく、18か月ごとの再加工を余儀なくされていた。
このサプライヤーは、既存のレーザー溶接機と統合されたレーザー清掃システムを導入した。同一のファイバーレーザー光源を、切り替え可能なビーム供給経路を通じて、溶接と清掃の両方の工程で共有した。その結果、1ラインあたりのダイ清掃時間は2.5時間から45分へと短縮された。また、作業員は1名のみとなり、14ラインすべてをローテーション方式でカバーできるようになった。さらに、ダイの再加工間隔は、36か月という仕様通りの期間に戻った。この溶接と清掃でレーザー光源を共有するシステムは、労働時間の削減およびダイ寿命の延長によるコスト削減効果により、導入から10か月で投資回収を達成した。
自社の製造工程におけるレーザー清掃の導入検討
重要な判断ポイントは、既存のレーザー溶接機をビームデリバリーのアップグレードにより清掃用途に設定可能かどうかです。同様の材料に対して溶接と清掃の両方を行う工場では、統合型システムの導入がメリットとなります。1シフトあたり50平方フィートを超える清掃量を必要とする施設では、専用システムの導入が通常、費用対効果を示します。ISO 8501-1は表面清浄度の国際規格であり、レーザー清掃はほとんどの用途においてこの基準を満たすか、あるいは上回ります。これにより、品質保証チームは結果の評価基準として活用できます。
よく 聞かれる 質問
レーザー溶接機は、レーザー清掃も効果的に実行可能でしょうか?
多くのファイバーレーザー溶接機は、パルスパラメーターを調整可能であり、適切なスキャニング光学系を装備すれば、清掃システムとしても機能します。レーザー光源の要件は大きく重なり合い、50~500ワットの範囲でパルス動作する光源は、両用途に適しています。TY Laser社では、このような二つの機能を兼ね備えたマルチパーパスシステムを提供しています。
レーザー清掃は、アブレイシブブラスト(研磨材吹き付け)と比較してコスト面でどうでしょうか?
レーザークリーニングは、研磨材の購入および廃棄にかかるコストを削減します。これらのコストは、サンドブラスト作業の運用費用の40~60%を占めます。設備導入コストは初期投資としてやや高くなりますが、月間処理面積が500平方フィートを超える用途では、1平方フィートあたりのコストは低くなります。
レーザークリーニングで除去可能な最大の錆の厚さはどのくらいですか?
軽度から中程度の錆(最大0.2ミリメートル)は、1回のパスで除去できます。より厚い腐食には複数回のパスが必要です。0.5ミリメートルを超える重度の錆については、最終的なレーザークリーニングの前に、機械的手法で事前に除去した方がコスト効率が高くなる場合があります。
レーザークリーニングは、基材となる金属表面を損傷させますか?
適切なパラメーター設定により、レーザークリーニングでは1回のパスあたり基材の表面から1マイクロメートル未満しか除去されません——実質的に無視できるレベルです。一方、出力密度が過剰な不適切な設定では、表面の溶融を引き起こす可能性があります。そのため、サンプル材料を用いたパラメーター試験は標準的な手順です。
レーザークリーニングを最も広範に活用している産業はどこですか?
自動車製造、航空機整備、金型製作、および船舶整備が導入を牽引しています。溶接前の表面処理は、成長が最も速い用途です。レーザークリーニングにより溶接品質が向上し、1台のレーザー溶接機で両工程を対応できます。
レーザークリーニングは食品接触面に対して安全ですか?
レーザークリーニングは化学残留物を残さず、異物の付着もありません。レーザーで清掃されたステンレス鋼製食品加工機器は、電解研磨面と同等のレベルで細菌付着試験に合格します。