
 EN



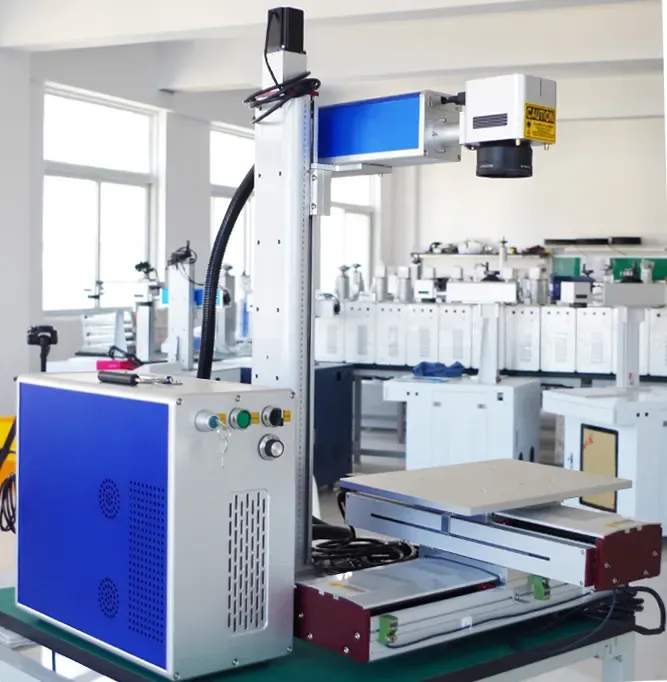
A lézertisztítási technológia sokoldalúsága
A lézertisztítás a laboratóriumi kíváncsiságból napjainkban már rutinszerű ipari alkalmazássá vált. Az elv egyszerű: a nagy energiájú lézerimpulzusok elpárologtatják a felületi szennyeződéseket anélkül, hogy kárt tenne az alapanyagban. A technológia különösen ellenálló tulajdonságait az teszi figyelemre méltóvá, hogy széles körű anyagok kezelésére képes – a finom múzeumi tárgyaktól kezdve a nehézipari gépekig. Annak megértése, milyen anyagok tisztíthatók lézerrel, segít az üzemi üzemeltetőknek eldönteniük, hogy egy kizárólagos tisztító rendszert vagy egy többfunkciós lézerhegesztőt válasszanak, amely rendelkezik tisztítási funkcióval.
Hogyan működik a laseres takarítás
A tisztítási folyamat a szelektív abszorpción alapul. A lézerimpulzust a szennyeződés – például rozsda, festék, olaj vagy oxid – nyeli el, ami azonnali elpárologtatását eredményezi. Ugyanazon hullámhosszon a hordozóanyag kevesebb energiát nyel el, és nagyrészt érintetlen marad. A 50–500 watt teljesítménytartományba eső impulzusos szálalézerek uralkodnak a tisztítási alkalmazásokban. Az impulzus időtartama, amelyet nanoszekundumban mérnek, dönti el, hogy az energia a felületen marad-e, vagy mélyebbre hatol be. Egy impulzusbeállításokat lehetővé tevő lézerhegesztő kettős feladatra is alkalmas tisztításra – ezt a hatékonyságot egyre több kisebb gyártóüzem kihasználja.
Jól reagáló anyagok
Szánszén- és rozsdamentes acél a leggyakoribb hordozóanyagok. A rozsdamentesítés a legnagyobb egyedi alkalmazási terület. Egy olyan rozsdás acéllemez, amelyhez a homokszórás 30 percet igényel, lézerrel 5–8 perc alatt tisztítható meg, és közben nem keletkezik másodlagos hulladék. A rozsdamentes acél szintén jól reagál a lézeres tisztításra, mivel az nem juttat szénrészecskéket a felületbe – ellentétben az abrazív módszerekkel, amelyek gyakran ezt teszik.
Alumínium és réz erősen visszaverik az infravörös hullámhosszakat, de oxidrétegük több energiát nyel el, így lehetővé teszi a szelektív eltávolítást. Az alumínium lézeres tisztítása hegesztés előtt eltávolítja az oxidréteget, amely hegesztési pórusosságot okoz. Számos művelet ezt egy olyan lézerhegesztő géppel végzi, amely a tisztítás és a hegesztés között váltogat anélkül, hogy a munkadarabot mozgatná.
Szerszámacél és öntöttvas jól reagálnak a sajtóformák karbantartására. Az extrudáló formák üregében a gyártási ciklusok során szénből származó maradékok rakódnak le. A lézeres tisztítás eltávolítja ezeket anélkül, hogy megváltoztatná az üreg geometriáját – az abrazív módszerek pedig elkerülhetetlenül megváltoztatják.
Anyagok, amelyek óvatos paramétervezéssel igényelnek kezelést
Festett és bevonatos felületek
Többrétegű festékrendszerek esetében egymást követő, különböző teljesítménysűrűséggel végzett átvizsgálások szükségesek. A felső réteg másképp nyeli el a sugárzást, mint az alapozó, tehát egyetlen beállítással nem lehet mindkét réteget hatékonyan megtisztítani. A műveleti személyzetnek alacsony teljesítményű próbaterülettel kell kezdenie, majd fokozatosan növelni a teljesítményt. A tisztításra használt lézerhegesztő gépnek legalább öt előre beállított paraméterprofilnak kell rendelkezésre állnia különböző festékrendszerekhez.
Kompozitok és polimerek
A szénszállal megerősített polimer lézerrel tisztítható, de a paraméterek legnagyobb körültekintést igényelnek. A tisztítási küszöbértéknek alacsonyabbnak kell lennie, mint a kompozit sérülési küszöbértéke – ez egy nagyon keskeny tartomány. A légikosári létesítmények sikeresen lézerrel tisztították a szénszálas paneleket 100 nanoszekundumos impulzusokkal pontosan kalibrált energiasűrűséggel, így eltávolították a festéket a szálak károsítása nélkül.
Általában alkalmatlan anyagok
A fehér kerámia hajlamos repedni a lézerimpulzusok okozta hőterhelés hatására. A átlátszó üveg a legtöbb energiát átengedi, nem pedig felszíni szennyeződések elnyelésére használja fel. A vastag cinkréteggel bevonatolt horganyzott acél nehézséget jelent, mivel a cinkgőzök kiválasztásához olyan extrakciós rendszerek szükségesek, amelyekkel sok létesítmény nem rendelkezik.
Gyakorlati példa: eszközök karbantartása egy autóipari sajtóüzemben
Egy mexikói első szintű autóipari húzószerszám-gyártó vállalat 14 sajtósort üzemeltetett, amelyek napi karbantartást igényeltek a húzóanyag-réteg eltávolításához. A kézi, csiszoló módszerrel történő tisztítás heti 32 munkaórát vett igénybe, és fokozatosan lekoptatta a szerszámok lekerekítési sugarait, így a szerszámokat már 18 havonta kellett újra kondícionálni az eredetileg várt 36 hónapos intervallum helyett.
A beszállító egy lézeres tisztítórendszert vezetett be, amelyet egy meglévő lézerhegesztő berendezéssel integrált – ugyanaz a szálaslézer-forrás táplálta mindkét műveletet egy kapcsolható sugárvezetési útvonalon keresztül. A szerszámok tisztítási ideje csökkent: egy sajtósortól 2,5 óráról 45 percre. A munkaerő-igény csökkent: egyetlen operátor kezelte mind a 14 sajtósort, váltakozó ütemezés szerint. A szerszámok újra kondícionálásának időköze visszatért a 36 hónapos előíráshoz. A közös lézerhegesztő és tisztító rendszer a munkaerő-megtakarítás és a szerszámok élettartamának meghosszabbítása révén 10 hónapon belül megtérült.
Lézeres tisztítás értékelése művelete számára
A kulcsfontosságú döntés az, hogy egy meglévő lézerhegesztő berendezés konfigurálható-e tisztításra egy sugárszállítási frissítéssel. Azok a műhelyek, amelyek hasonló anyagokon mind hegesztést, mind tisztítást végeznek, előnyt élveznek a kombinált rendszerekkel. Azok a létesítmények, ahol nagy a tisztítási mennyiség – például műszakonként több mint 50 négyzetláb – általában megkérdőjelezhetetlenül indokolják egy különálló rendszer bevezetését. Az ISO 8501-1 szabvány egy felületi tisztasági szabványt határoz meg, amelyet a lézeres tisztítás a legtöbb alkalmazás esetében teljesít vagy túlszárnyal, így minőségellenőrző csapatok számára megbízható alapértéket biztosít az eredmények értékeléséhez.
Gyakran Ismételt Kérdések
Képes egy lézerhegesztő berendezés hatékonyan lézeres tisztítást is végezni?
Sok szálas lézerhegesztő berendezés, amelynek impulzusparaméterei beállíthatók, ugyanakkor tisztító rendszerként is működik megfelelő szkenneroptikával. A lézerforrások követelményei jelentősen átfedik egymást – a 50–500 wattos tartományban működő impulzusüzem mindkét feladatra alkalmas. A TY Laser olyan többcélú rendszereket kínál, amelyeket e kettős funkcióra terveztek.
Hogyan viszonyul a lézeres tisztítás az abrazív fúváshoz költség szempontjából?
A lézeres tisztítás megszünteti a hordozóanyagok beszerzésének és ártalmatlanításának költségeit, amelyek a homokfúvás üzemeltetési költségeinek 40–60 százalékát teszik ki. A berendezés kezdeti költsége magasabb, de négyzetméterenkénti költsége alacsonyabb azoknál az alkalmazásoknál, amelyek havi 500 négyzetméternél több felületet igényelnek.
Milyen vastagságú rozsdát tud eltávolítani a lézeres tisztítás legfeljebb?
Könnyű és közepesen erős rozsda (legfeljebb 0,2 milliméter) egyetlen áthaladással eltávolítható. A vastagabb korrózió több áthaladást igényel. A 0,5 milliméternél vastagabb erős rozsdát gazdaságosabban lehet mechanikus módszerekkel csökkenteni, majd a végső lézeres tisztításra hagyni.
Károsítja-e a lézeres tisztítás az alapul szolgáló fémfelületet?
Megfelelő paraméterek mellett a lézeres tisztítás áthaladásonként kevesebb mint 1 mikrométernyi alapanyagot távolít el – gyakorlatilag elhanyagolható mennyiség. A túl magas teljesítménysűrűséggel beállított helytelen paraméterek felületi olvadást okozhatnak. A paraméterek tesztelése mintamintán szokásos gyakorlat.
Mely iparágakban használják a lézeres tisztítást a legintenzívebben?
Az autóipari gyártás, a légi- és űrhajózási karbantartás, az eszköz- és szerszámkészítés, valamint a hajók karbantartása vezeti a bevezetést. A hegesztés előtti felületelőkészítés a leggyorsabban növekvő alkalmazási terület – a lézeres tisztítás javítja a hegesztés minőségét, miközben egyetlen lézerhegesztő gép mindkét műveletet elvégzi.
Biztonságos-e a lézeres tisztítás élelmiszerrel érintkező felületeken?
A lézeres tisztítás nem hagy kémiai maradékot, és nem juttat idegen részecskéket a felületbe. A lézerrel tisztított rozsdamentes acélból készült élelmiszer-feldolgozó berendezések bakteriális tapadási teszteket is sikeresen átmennek, az eredmények összehasonlíthatók az elektrolitikusan csiszolt felületek eredményeivel.