
 EN



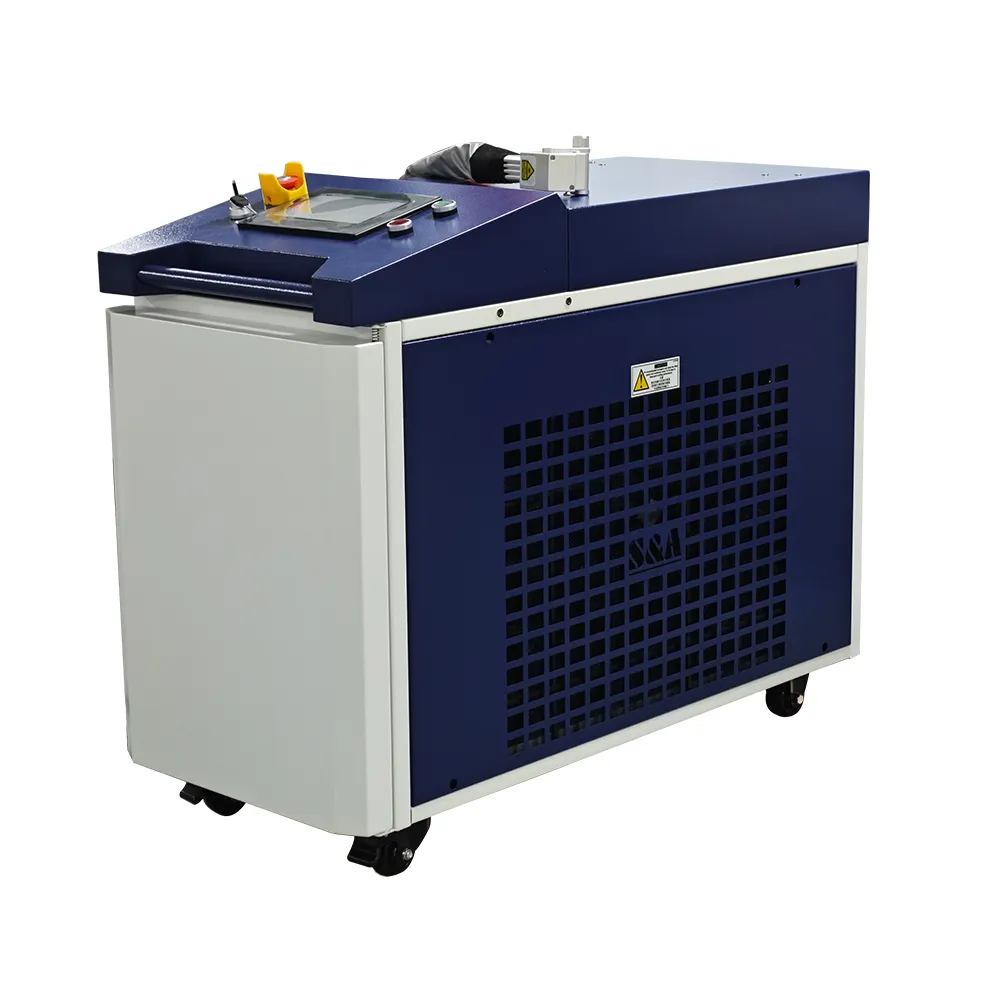
A lézertisztítási technológia anyagfelhasználási sokoldalúsága
A lézertisztítás a laboratóriumi kíváncsiságból napjainkban rutinszerű ipari alkalmazássá vált. Az elv egyszerű: a nagy energiájú lézerimpulzusok elpárologtatják a felületi szennyeződéseket anélkül, hogy kárt tennének az alapanyagban. Egy lézertisztító gép ezt a folyamatot vezérelhetővé és ismételhetővé teszi, és kezelni tudja a finom múzeumi tárgyaktól kezdve a nehéz ipari gépekig terjedő anyagokat. Annak megértése, hogy mely anyagok reagálnak jól a lézertisztításra, meghatározza, hogy ez a technológia illeszkedik-e egy adott gyártási vagy karbantartási környezethez.
Hogyan működik egy lézeres tisztítógép
A tisztítási folyamat a szelektív elnyelésen alapul. A lézerimpulzus a szennyező anyagot – rozsdát, festéket, olajat, oxidot – nyeli el, aminek következtében az majdnem azonnal elpárolog. Az alapanyag ugyanazon hullámhosszon kevesebb energiát nyel el, és ezért lényegében érintetlen marad. Az ipari tisztítási alkalmazásokban a 50–500 wattos impulzusos szálas lézerek uralkodnak. Az impulzus időtartama, amelyet nanoszekundumban mérnek, szabályozza, hogy az energia a felületen marad-e, vagy mélyebbre hatol-e be. Egy impulzusbeállításokat szabható lézeres tisztítógép többféle anyag típus kezelésére képes hardveres módosítás nélkül.
Jól reagáló anyagok
Szánszén- és rozsdamentes acél a leggyakrabban tisztított alapanyagok. A rozsdamentesítés a legnagyobb egyedi alkalmazás – egy rozsdás acéllemez tisztítása, amelyhez homokfúvással 30 perc szükséges, lézeres tisztítással 5–8 perc alatt végezhető el, és közben nem keletkezik másodlagos hulladék. A rozsdamentes acél különösen jól reagál a lézeres tisztításra, mivel az nem juttat szénrészecskéket az anyagba, ellentétben a homokfúvással és más mechanikai módszerekkel, amelyek gyakran ilyen szennyeződést hagynak hátra.
Alumínium és réz erősen visszaverik az infravörös hullámhosszakat, de oxidrétegeik több energiát nyelnek el, mint az alapfém, így lehetővé válik a szelektív eltávolítás. Egy lézeres tisztítógép eltávolítja az alumínium-oxidot a hegesztés előtt, így kiküszöböli a hegesztési varratokban az oxidszennyeződés által okozott pórusosságot.
Szerszámacél és öntöttvas jól reagálnak a formák és szerszámok karbantartására. Az üreges befecskendező formákban szén-maradványok gyűlnek össze, amelyeket a lézeres tisztítás eltávolít anélkül, hogy megváltoztatná az üreg geometriáját – az abrazív módszerek pedig elkerülhetetlenül kopasztják a pontos felületeket.
Anyagok, amelyek óvatos paramétervezéssel igényelnek kezelést
Festett és bevonatos felületek sorozatos, különböző teljesítménysűrűségű átvizsgálásra van szükségük, mivel a felső réteg másképpen nyeli el a lézerenergiát, mint az alapozó. A kezelőknek alacsony teljesítményű próbaterületekkel kell kezdeniük. Egy lézeres tisztítógép, amely tárolt paraméterprofilokkal rendelkezik különböző festékrendszerekhez, kizárja a próbálgatást a gyártás során.
Szénfiberral megerősített polimer lézerrel tisztítható, de a legnagyobb körültekintést igényli. A tisztítási küszöbértéknek alacsonyabbnak kell lennie, mint a kompozit anyag károsodási küszöbértéke – egy kes narrow határtartomány, amelyet az űrkutatási létesítmények sikeresen kezeltek a repülőgép-testek festékének eltávolítására.
Általában alkalmatlan anyagok
A fehér kerámia repedéseket mutat a lézerimpulzusok okozta hőterhelés hatására. A átlátszó üveg a legtöbb energiát átengedi, nem pedig felszíni szennyeződések elnyelésére használja fel. A vastag cinkbevonattal ellátott horganyzott acél füstelszívó rendszereket igényel, amelyekkel sok létesítmény nem rendelkezik.
Gyakorlati példa: Szerszámok karbantartásának optimalizálása
Egy mexikói első szintű autóipari nyomószerszám-szállító 14 nyomóvonalat üzemeltetett, amelyek napi szinten szükségessé tették a nyomószerszámok tisztítását a húzóanyag-felhalmozódás eltávolításához. A kézi, csiszoló módszerrel történő tisztítás hetente 32 munkaórát igényelt, és fokozatosan kopasztotta a nyomószerszámok lekerekített éleit, így a szerszámokat már 18 havonta kellett újra kondicionálni, nem pedig 36 havonta.
A szállító egy lézeres tisztítógépet vezetett be, amelyet egy meglévő száloptikás lézerrendszerrel integráltak egy kapcsolható sugárellenállási útvonalon keresztül. A szerszámok tisztítási ideje csökkent 2,5 óráról vonalanként 45 percre. A munkaerő-igény csökkent egy operátorra, aki az összes 14 vonalat lefedte. A szerszámok újrafelújítási időszaka visszatért 36 hónapra. A rendszer a munkaerő-megtakarítás és a meghosszabbodott szerszámélettartam révén 10 hónapon belül megtérült.
Lézeres tisztítógép kiválasztása
Főbb specifikációs paraméterek
A legfontosabb döntés az, hogy a gyártóüzemnek szüksége van-e kizárólagos lézeres tisztítógépre, vagy konfigurálható egy meglévő lézerforrás tisztításra egy sugárellenállási frissítéssel. Azok a műhelyek, amelyek ugyanazon anyagokon hegesztést és tisztítást is végeznek, előnyöket szerezhetnek a kombinált rendszerekkel. Az ISO 8501-1 szabvány a acél felületi tisztaságának előírásait tartalmazza, amelyeket a lézeres tisztítás teljesít vagy túlteljesít. A TY Laser többfunkciós száloptikás lézerrendszereket kínál, amelyeket egyetlen lézerforrásból lehet konfigurálni tisztításra, hegesztésre és jelölésre.
Működési szempontok
A lézeres tisztítás elpárologtatott szennyeződést hoz létre, amelyet füstelszívó rendszerrel kell eltávolítani. Az elszívó rendszert a várható tisztítási sebességhez kell méretezni – például egy négyzetméter rozsdának óránkénti eltávolítása meghatározott mennyiségű részecskét termel. Az előszűrők a nagyobb részecskéket fogják fel; a HEPA vég-szűrők védelmet nyújtanak a munkakörnyezetnek.
Gyakran Ismételt Kérdések
Károsíthatja-e a lézeres tisztítógép az alapfelületet?
Megfelelő paraméterek mellett a lézeres tisztítás kevesebb mint 1 mikrométernyi alapanyagot távolít el egy átmenet során. A túl magas teljesítményt igénylő helytelen beállítások felolvadást okozhatnak a felületen – ezért a gyártási tisztítás megkezdése előtt szokásos gyakorlat a paraméterek kipróbálása mintamateriálon.
Mekkora a maximális rozsdaréteg-vastagság, amelyet egy lézeres tisztítógép eltávolíthat?
Könnyű és közepesen erős rozsda (legfeljebb 0,2 milliméter) egyetlen áthaladással eltávolítható. A vastagabb korrózió több áthaladást igényel. A 0,5 milliméternél vastagabb erős rozsdát gazdaságosabban lehet mechanikus módszerekkel csökkenteni, majd a végső lézeres tisztításra hagyni.
Hogyan viszonyul a lézeres tisztítás az ütőfémes tisztításhoz a működési költségek tekintetében?
A lézeres tisztítás megszünteti a közvetítő anyag (például homok, acélkorpusz) beszerzésének, kezelésének és hulladékkezelésének költségeit, amelyek az ütőfémes tisztítás kiadásainak 40–60 százalékát teszik ki. Négyzetméterenkénti költségben olcsóbb a lézeres tisztítás olyan alkalmazásoknál, ahol havi 500 négyzetméternél több felületet kell tisztítani.
Milyen karbantartást igényel egy lézeres tisztítógép?
Az optikai elemek tisztítása a fő karbantartási feladat – a szennyező anyagok gőzformájában lerakódhatnak a védőlencsére, és csökkenthetik a sugár minőségét. A lencse tisztítását a gyártó által megadott ütemezés szerint kell elvégezni. A füstelszívó szűrők cseréje a tisztítási mennyiségtől és a szennyező anyag típusától függ.
Mely iparágakban használják a lézeres tisztítást a legintenzívebben?
Az autógyártás, a légiközlekedési karbantartás, az eszköz- és formagyártás, valamint a hajók karbantartása vezeti a bevezetést. A hegesztés és a bevonatok felhordása előtti felületelőkészítés a leggyorsabban növekvő alkalmazási terület. A TY Laser lézeres tisztító géprendszereket szállít ezekben az ipari szektorokban.
Biztonságos-e a lézeres tisztító gép élelmiszerrel érintkező felületeken?
A lézeres tisztítás nem hagy kémiai maradékot, és nem juttat idegen részecskéket a felületbe. A lézerrel tisztított rozsdamentes acélból készült élelmiszer-feldolgozó berendezések bakteriális tapadási teszteket is sikeresen átmennek, az eredmények összehasonlíthatók az elektrolitikusan csiszolt felületek eredményeivel.