
 EN



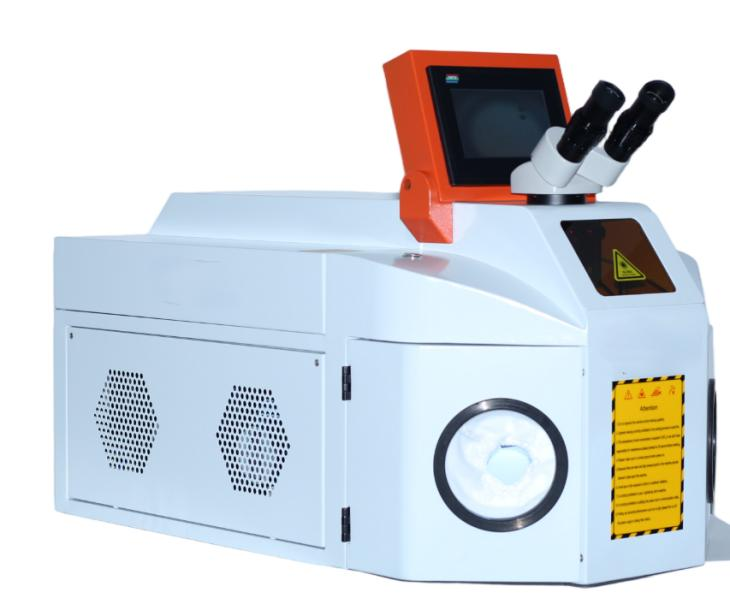
A fény fizikája mint összekötő eszköz
A lézerhegesztő Gép elektromos energiát alakít át egy koncentrált fényfénysugárba, amely a csatlakozási felületen olvadja a fémeket, és az olvadt anyag szilárdulásakor ömlesztéses kötést hoz létre. Ellentétben az ívhegesztéssel – amely egy elektrodával és a munkadarabbal közötti ívet használ – vagy az ellenálláshegesztéssel – amely a részek magukon keresztül vezeti az áramot – a lézerhegesztés érintésmentesen, egy 0,05–0,5 mm átmérőjűre fókuszált sugáron keresztül juttatja be az energiát.
Az energiasűrűség a fókuszpontban 1–10 MW/cm²-ig érhet, ami elegendő a fém mikromásodperces elpárologtatásához. Amikor a sugár a munkadarabra esik, a felület kb. 60–80%-át nyeli el az esetleges energiának a szálalagú lézer hullámhosszain (a legtöbb ipari rendszer esetében 1064 nm). Az elnyelt energia olvadt fürdőt – azaz hegesztési fürdőt – hoz létre, amely a haladó sugár mögött szilárdul meg, és így jön létre a hegesztési varrat. A hőhatott zóna (HAZ) – ahol az anyag tulajdonságai megváltoznak, anélkül, hogy olvadna – csupán 0,1–2 mm-re terjed ki a hegesztési középvonaltól, míg a TIG-hegesztésnél ez 2–10 mm. Ez a keskeny HAZ minimálisra csökkenti a torzulást, és megőrzi az anyag tulajdonságait a környező fémben.
Egy ékszergyártó, amely egyedi jegyességgyűrűket állít elő, bevezetett egy asztali 150 W-os lézerhegesztő Gép a gyűrű méretének beállításához és a foglalók javításához korábban használt gázégő forrasztásának helyettesítésére. Az égő módszer az egész gyűrűkarikát forrasztási hőmérsékletre melegítette, így újra csiszolás szükséges volt a hő okozta elszíneződés eltávolításához, és néha a hőtágulás miatt a szomszédos kövezett kövek foglalása is kilazult. A lézer 0,2 mm-es sugárátmérője lehetővé tette a hegesztő számára, hogy a töltőanyagot pontosan a varratba juttassa anélkül, hogy a környező szerkezetet melegítené. A hegesztést követő takarítás ideje kb. 70%-kal csökkent, és a nyílt láng teljes kizárása a műhelyből megszüntette azt a tűzbiztosítási kockázati pótdíjat, amelyet a stúdió korábban fizetett.
Lézerhegesztési módok és alkalmazások
Hővezetéses hegesztési mód
Hővezetéses üzemmódú hegesztés – amikor a lézer melegíti a felületet, és a hő vezetődik be a anyagba, hogy létrehozza a hegesztési fürdőt – kb. 10⁶ W/cm²-nél kisebb teljesítménysűrűségnél működik. A hegesztés széles és sekély, az arány (mélység/szélesség) kb. 0,5–1,0. A hővezetéses üzemmódú hegesztés vékony anyagokhoz (0,1–1 mm), sima varratmegjelenést igénylő alkalmazásokhoz és nagy hűlési sebességnél repedésre hajlamos anyagokhoz alkalmas.
Az asztali lézerhegesztő Gép az elektronikai és ékszerművészeti gyártásban használt hegesztés elsősorban hővezetéses üzemmódban történik. A 10–20 mm/s hegesztési sebesség 0,5–1,5 mm széles varratokat eredményez rozsdamentes acélból, alumíniumból, titánból és drága fémekből. Az alacsonyabb teljesítménysűrűség kiküszöböli a kulcslyuk-instabilitást, amely porozitást okozhat hővezetés-érzékeny alkalmazásokban, például elektronikai csomagolások hermetikus varratlezárásánál, ahol egyetlen pórus a hegesztésben sikertelen szivárgásvizsgálatot jelent.
Kulcslyuk-üzemmódú hegesztés
Teljesítménysűrűségek 10⁶ W/cm² felett a lézer a sugár közepén elpárologtatja a fémeket, így egy keskeny, olvadt fémmel körülvevett üreg – a kulcslyuk – jön létre. A kulcslyuk úgy működik, mint egy fekete test sugárzási csapda, amely a beeső sugár energiájának majdnem 100%-át elnyeli a kamrában többszörös visszaverődések révén. Ez a mélyhatolásos hegesztési módszer 5–10:1-es hegesztési arányt eredményez, és egyszeri áthaladással összeköthet akár 10 mm vastag anyagokat is anélkül, hogy többszörös áthaladásra – mint az ívhegesztésnél – lenne szükség.
A 1000–3000 W teljesítményű kézi szálhegesztő rendszerek lehetővé teszik a kulcslyuk-hegesztést olyan alkalmazásokban, amelyek korábban rögzített automatizálást igényeltek. A kezelő egy 1–2 kg súlyú hegesztőfejet tart a kezében, amely a lézerforrás szekrényéből egy rugalmas száloptikai kábelen keresztül továbbítja a fókuszált sugarat. A kézi formátum lehetővé teszi nagyméretű szerkezetek hegesztését, helyszíni javításokat és olyan szerkezeti hegesztéseket, amelyek nem férnek el egy rögzített hegesztőkamrában.
Összehasonlítás a hagyományos hegesztési módszerekkel
A hőbevitel különbözteti meg a lézerhegesztést az ívhegesztési eljárásoktól. A TIG-hegesztés kb. 500–2000 J/mm hegesztési hosszra jut. A lézerhegesztés 50–300 J/mm-t tesz ki – tehát kb. 5–10-szer kevesebb energiát igényel egységnyi hosszon. A csökkent hőbevitel kevesebb torzulást, gyorsabb hűlést és a hőérzékeny alkatrészek melletti hegesztés lehetőségét jelenti, amelyeket az ívhegesztés séríthetne.
Vékony anyagoknál (0,5–2 mm) a lézerhegesztés sebessége (500–2000 mm/perc) 3–7-szer nagyobb, mint a TIG-hegesztés sebessége (100–300 mm/perc). Ez a sebességelőny csökken kb. 4 mm-nél vastagabb anyagoknál, ahol több lézeres átmenet vagy hibrid lézer-ív hegesztési eljárás szükséges lehet. A termelékenységi „kereszteződés” függ az anyagvastagságtól, az illesztési konfigurációtól, valamint attól, hogy a teljes folyamatidő számításába beleszámítják-e a hegesztés utáni csiszolást – amelyet a lézerhegesztésnél a minimális szikrázás miatt jelentősen csökkenteni lehet.
Gyakran Ismételt Kérdések
Milyen anyagokat lehet lézerhegesztő géppel összekötni?
A szálas lézerhegesztők acélt, rozsdamentes acélt, alumíniumot, titániumot, rezet, sárgarézt és nikkelötvözeteket kötnek össze. Különböző fémek hegesztése – például acél rézzel, illetve rozsdamentes acél titániummal – lehetséges megfelelő töltőanyag és paraméteroptimalizálás alkalmazásával. A tükröző fémek, mint a réz és az alumínium, visszavert sugárzás elleni védelmet igényelnek a lézerforrásban.
Milyen vastagságig képes a lézerhegesztés egyetlen áthaladással behatolni?
A 1500–3000 W teljesítményű szálas lézerek kulcslyuk-módban 2–4 mm-es behatolást érnek el acélon. A 6000–10 000 W teljesítményű többkilowattos rendszerek 8–12 mm-es egyetlen áthaladásos behatolást érnek el. Ezen vastagságok felett a hibrid lézer-ívhegesztés kombinálja a lézer behatolását az ívhegesztés töltőanyag-bevitelével vastag szakaszok összekötésére.
Biztonságos-e a lézerhegesztés a munkavállalók számára teljes burkolat nélkül?
A kézzel tartott lézerhegesztő rendszerek használata során lézerbiztonsági védőszemüveg szükséges, amely a megfelelő hullámhosszra (OD 5+ a 1064 nm-en) van kalibrálva, továbbá védőruházat és ellenőrzött hozzáférésű terület. A teljes burkolattal ellátott, 1. osztályú biztonsági rendszerek a lézersugarat fénymentes házban tartalmazzák, így személyi védőfelszerelés nem szükséges. A biztonsági besorolás a rendszer tervezésétől függ, nem a lézer teljesítménytől.
Milyen képzés szükséges a lézerhegesztés működtetéséhez?
A kézzel tartott lézerhegesztéshez 2–5 napos képzés szükséges, amely a sugár irányítását, a paraméterek kiválasztását és a biztonsági protokollokat foglalja magában. Az asztali, rögzített sugárral működő rendszerek hasonló képzést igényelnek, kiemelt figyelmet fordítva a rögzítőberendezések tervezésére és a mozgásprogramozásra. A korábbi hegesztési tapasztalat gyorsítja a tanulási folyamatot, de nem feltétlenül szükséges. A Tianyu Laser 2–3 napos telepítési és üzemeltetői képzést biztosít a berendezés szállításakor.
Hogyan viszonyul a lézerhegesztés költsége a TIG-hegesztéséhez?
A lézerhegesztő berendezések ára 5 000–25 000 dollár, míg a TIG-hegesztőké 500–3 000 dollár. A munkaerő-termelékenység növekedése – a hegesztési sebesség 3–5-szörös gyorsulása és a hegesztés utáni finomítás 70%-os csökkenése – 12–24 hónapon belül megtéríti a berendezés többletköltségét olyan alkalmazásoknál, ahol évente több mint 1 000 óra hegesztési idő szükséges. A fogyóeszköz-megtakarítás – nincs wolfram elektródahasználat, és a hozamanyag-fogyasztás 50–70%-kal csökken – további ismétlődő megtakarítást biztosít.
Képes egy lézerhegesztő gép lézeres tisztításra is?
Egyes kettős funkciójú rendszerek mindkét műveletet – hegesztést és tisztítást – elvégzik a lézersugár paramétereinek beállításával. A kizárólagosan lézeres tisztításra szolgáló rendszerek más optikai elemeket és a szennyeződések eltávolítására optimalizált pásztázási mintákat használnak. Ha egyetlen gépbe integrálják mindkét funkciót, az mindkét területen teljesítménycsökkenést eredményez – a nagytermelésű alkalmazásokhoz külön rendszerek adnak jobb eredményt.