
 EN



فيزياء الضوء كأداة للوصل
أ آلة اللحام بالليزر يحوّل الطاقة الكهربائية إلى حزمة ضوئية مركزة تذيب المعدن عند سطح الوصل، مكوّنة رابطة انصهارية عندما يتصلّد المعدن المصهور. وعلى عكس اللحام القوسي — الذي يستخدم قوسًا كهربائيًّا بين القطب وقطعة العمل — أو اللحام بالمقاومة — الذي يمرّر تيارًا كهربائيًّا عبر القطع نفسها — فإن اللحام بالليزر يُزوّد الطاقة دون تلامس مادي، عبر حزمة ضوئية تُركّز لقطر يتراوح بين ٠٫٠٥–٠٫٥ مم.
تبلغ كثافة الطاقة عند النقطة البؤرية ١–١٠ ميغاواط/سم²، وهي كافية لإحداث تبخر في المعدن خلال جزء من الميكروثانية. وعندما يصطدم الشعاع بقطعة العمل، فإن السطح يمتص ما نسبته ٦٠–٨٠٪ تقريبًا من الطاقة الساقطة عند أطوال موجة الليزر الأليافي (١٠٦٤ نانومترًا في معظم الأنظمة الصناعية). وتؤدي الطاقة الممتصة إلى تشكيل بركة منصهرة — تُعرف باسم «بركة اللحام» — التي تتصلب خلف الشعاع أثناء تقدمه، مُشكِّلةً خط اللحام. أما المنطقة المتأثرة حراريًّا (HAZ)، أي تلك المنطقة التي تتغير فيها خصائص المادة دون أن تذوب، فهي تمتد فقط على مسافة ٠٫١–٢ مم من خط مركز اللحام، مقارنةً بـ ٢–١٠ مم في لحام القوس التنجستني الخامل (TIG). ويؤدي هذا الاقتصار الشديد للمنطقة المتأثرة حراريًّا إلى تقليل التشوهات والحفاظ على خصائص المادة في المعدن المحيط.
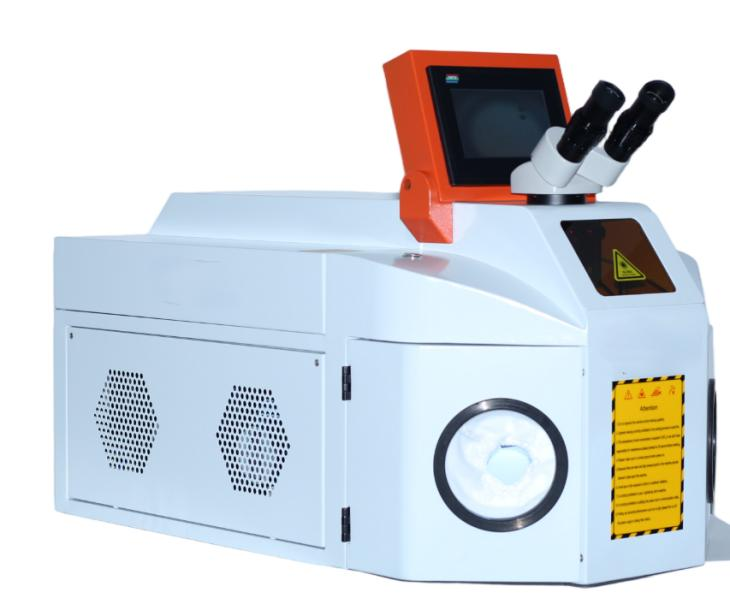
شركة مصنِّعة لمجوهرات تُنتج خواتم الخطوبة المخصصة اعتمدت جهاز ليزر مكتبيًّا بقدرة ١٥٠ واط آلة اللحام بالليزر للاستعاضة عن لحام الشعلة الغازية الذي كان يُستخدم سابقًا لتغيير مقاس الخاتم وإصلاح الأسلاك المعدنية (البرونز) التي تثبت الأحجار. فكانت طريقة الشعلة تُسخّن جسم الخاتم بالكامل حتى درجة حرارة اللحام، ما استدعى إعادة تلميعه لإزالة التغير في اللون الناتج عن الحرارة، وأحيانًا أدى ذلك إلى ترخيّ إعدادات الأحجار المجاورة بسبب التمدد الحراري. أما شعاع الليزر ذي القطر ٠,٢ مم فقد مكّن العامل من إضافة مادة الحشو بدقة عالية إلى المفصل دون تسخين الهيكل المحيط به. وانخفض وقت التنظيف بعد اللحام بنسبة تقارب ٧٠٪، كما أن إلغاء استخدام اللهب المفتوح في ورشة العمل أدى إلى إلغاء الزيادة الإضافية في قسط تأمين الحريق الذي كانت الاستوديوهات تدفعه.
طرق اللحام بالليزر وتطبيقاته
لحام وضع التوصيل الحراري
لحام وضعية التوصيل — حيث تسخّن الليزر السطح وينتقل الحرارة عبر المادة لتكوين بركة اللحام — يعمل عند كثافات طاقة أقل من حوالي ١٠⁶ واط/سم². ويكون الوصل عريضًا وسطحيًّا، وبنسبة عمق إلى عرض تتراوح بين ٠٫٥ و١٫٠ تقريبًا. ويناسب لحام وضعية التوصيل المواد الرقيقة (٠٫١–١ مم)، والتطبيقات التي تتطلب مظهرًا أملسًا للوصلة، والمواد الحساسة للتشقق عند معدلات تبريد عالية.
المعدات المكتبية آلة اللحام بالليزر يُستخدم في صناعة الإلكترونيات والمجوهرات ويعمل أساسًا في وضعية التوصيل. وتؤدي سرعة اللحام البالغة ١٠–٢٠ مم/ثانية إلى إنتاج وصلات عرضها ٠٫٥–١٫٥ مم على الفولاذ المقاوم للصدأ والألومنيوم والتيتانيوم والمعادن النفيسة. وتساعد الكثافة الأقل للطاقة على القضاء على عدم استقرار «المفتاح» (Keyhole) الذي قد يتسبب في وجود مسامية في التطبيقات الحساسة للتوصيل الحراري، مثل إغلاق الوصلات المحكمة هيرمتياً (hermetic seam sealing) للعبوات الإلكترونية، حيث يعني وجود فقاعة واحدة فقط في اللحام فشل اختبار التسرب.
لحام وضعية المفتاح
عند كثافات القدرة التي تتجاوز ١٠⁶ واط/سم²، يُبخر الليزر المعدن عند مركز الحزمة، مُشكِّلاً تجويفاً ضيقاً — يُعرف باسم «الثقب المفتاحي» — محاطاً بالمعادن المنصهرة. ويؤدي هذا الثقب المفتاحي دور فخٍّ لإشعاع الجسم الأسود، حيث يمتص ما يقارب ١٠٠٪ من طاقة الحزمة الساقطة عبر انعكاسات متعددة داخل التجويف. وتؤدي هذه الطريقة ذات الاختراق العميق إلى إنتاج لحامات ذات نسب ارتفاع إلى عرض تتراوح بين ٥:١ و١٠:١، وتتيح وصل مواد يصل سمكها إلى ١٠ مم في مرور واحد فقط، دون الحاجة إلى عمليات لحام متعددة الطبقات التي تتطلبها طريقة اللحام القوسي.
توفر أنظمة اللحام بالليزر الليفي المحمولة يدويًا، والتي تتراوح قدرتها بين ١٠٠٠ و٣٠٠٠ واط، إمكانية اللحام بالثقب المفتاحي في تطبيقات كانت تتطلب سابقًا أنظمة أتمتة ثابتة. ويقوم المشغل بإمساك رأس اللحام الذي يزن من ١ إلى ٢ كجم، والذي يوجِّه الحزمة المركَّزة عبر كابل بصري ليفي مرن من خزانة مصدر الليزر. وبفضل تصميم النظام المحمول يدويًا، يصبح من الممكن لحام التجميعات الكبيرة، وإجراء الإصلاحات الميدانية، وتصنيع الهياكل التي لا يمكن إدخالها داخل غرفة لحام ثابتة.
المقارنة مع طرق اللحام التقليدية
يُميِّز إدخال الحرارة عملية لحام الليزر عن عمليات اللحام القوسي. فتُودع عملية لحام التنجستن القوسي (TIG) ما يقارب ٥٠٠–٢٠٠٠ جول/ملم من طول الوصلة الملحومة، بينما تُودع عملية لحام الليزر ٥٠–٣٠٠ جول/ملم — أي ما يعادل ٥–١٠ أضعاف أقل طاقة لكل وحدة طول. وبسبب انخفاض إدخال الحرارة، تنخفض التشوهات، وتزداد سرعة التبريد، كما يصبح بالإمكان لحام الأجزاء القريبة من المكونات الحساسة للحرارة التي قد تتضرر عند استخدام لحام القوس.
وبالنسبة للمواد الرقيقة (٠٫٥–٢ مم)، فإن سرعة لحام الليزر البالغة ٥٠٠–٢٠٠٠ مم/دقيقة تفوق سرعة لحام التنجستن القوسي (TIG) البالغة ١٠٠–٣٠٠ مم/دقيقة بعامل يتراوح بين ٣ و٧ أضعاف. ومع ذلك، فإن هذه الميزة في السرعة تتناقص تدريجيًّا مع زيادة سمك المادة إلى أكثر من ٤ مم تقريبًا، حيث قد يتطلب الأمر إجراء عدة عمليات لحام ليزرية أو استخدام عمليات هجينة تجمع بين الليزر والقوس. أما نقطة التحول في الإنتاجية فهي تعتمد على سمك المادة، وشكل المفصل، وما إذا كانت عملية الجرش اللاحقة للحام — والتي تقل بشكل كبير مع لحام الليزر نظرًا لانعدام أو قلة الانبعاثات المتطايرة — تُحتسب ضمن الوقت الكلي لعملية التصنيع أم لا.
الأسئلة الشائعة
ما المواد التي يمكن لآلة لحام الليزر ربطها معًا؟
تُستخدم آلات لحام الليزر الليفية لتوصيل الفولاذ، والفولاذ المقاوم للصدأ، والألومنيوم، والتيتانيوم، والنحاس، والنحاس الأصفر، وسبائك النيكل. ويمكن إجراء لحام المعادن غير المتشابهة — مثل لحام الفولاذ مع النحاس أو الفولاذ المقاوم للصدأ مع التيتانيوم — باستخدام مادة حشو مناسبة وتحسين المعايير التشغيلية. أما المعادن العاكسة مثل النحاس والألومنيوم فتتطلب حماية ضد الانعكاس الخلفي في مصدر الليزر.
ما هي أقصى سماكة يمكن أن يخترقها لحام الليزر في مرور واحد؟
يحقّق ليزر الألياف ذو القدرة ١٥٠٠–٣٠٠٠ واط اختراقًا بعمق ٢–٤ مم في وضع الثقب المفتاحي على الفولاذ. أما أنظمة الليزر متعددة الكيلوواط ذات القدرة ٦٠٠٠–١٠٠٠٠ واط فتحقق اختراقًا بعمق ٨–١٢ مم في مرور واحد. وللسماكات التي تتجاوز هذه القيم، يُستخدم لحام الليزر-القوس الهجين الذي يجمع بين عمق اختراق الليزر وترسيب القوس للمادة الحشو لربط الأجزاء السميكة.
هل يُعتبر لحام الليزر آمنًا للمشغلين دون الحاجة إلى غلاف كامل؟
تتطلب أنظمة اللحام بالليزر المحمولة بيدٍ ارتداء نظارات واقية من أشعة الليزر مُصنَّفة خصيصًا للطول الموجي المحدد (مع معامل امتصاص ضوئي OD 5+ عند الطول الموجي 1064 نانومتر)، وملابس واقية، ومنطقة وصول خاضعة للرقابة. أما أنظمة الفئة 1 ذات التغليف الكامل فتحتوي شعاع الليزر داخل غلاف محكم الإغلاق لا يسمح بمرور الضوء، وبالتالي لا تتطلب أي معدات واقية شخصية. ويعتمد تصنيف السلامة على تصميم النظام وليس على قوة الليزر.
ما نوع التدريب المطلوب لتشغيل عمليات اللحام بالليزر؟
يتطلب اللحام بالليزر المحمول بيدٍ فترة تدريب تتراوح بين يومين وخمسة أيام، وتغطي التحكم في الشعاع واختيار المعايير والبروتوكولات الخاصة بالسلامة. أما أنظمة اللحام الثابتة المكتبية ذات الشعاع الثابت فتتطلب تدريبًا مشابهًا مع التركيز على تصميم القوالب وبرمجة الحركة. ويُسرِّع امتلاك خبرة سابقة في اللحام عملية التعلُّم، لكنها ليست شرطًا إلزاميًّا. وتوفِّر شركة Tianyu Laser تدريبًا على التركيب وتشغيل المعدات مدته من يومين إلى ثلاثة أيام عند تسليم المعدات.
كيف يقارن تكلفة اللحام بالليزر بتكلفة اللحام بتقنية TIG؟
تتراوح تكلفة معدات اللحام بالليزر بين ٥٠٠٠ و٢٥٠٠٠ دولار أمريكي، مقارنةً بـ٥٠٠–٣٠٠٠ دولار أمريكي لمعدات اللحام بتقنية TIG. وتؤدي المكاسب في إنتاجية العمالة — وهي سرعة لحام أسرع بـ٣–٥ مرات، وانخفاض عمليات التشطيب بعد اللحام بنسبة ٧٠٪ — إلى استرداد الفارق في تكلفة المعدات خلال فترة تتراوح بين ١٢ و٢٤ شهرًا للتطبيقات التي تتطلب أكثر من ١٠٠٠ ساعة لحام سنويًّا. أما التوفير في المواد الاستهلاكية — كالاستغناء عن إلكترودات التUNGستن، وانخفاض استهلاك قضبان الحشوة بنسبة ٥٠–٧٠٪ — فيُوفِّر وفورات متكررة إضافية.
هل يمكن لماكينة لحام الليزر أن تقوم أيضًا بعملية تنظيف الليزر؟
توفر بعض الأنظمة ذات الوظائف المزدوجة كلًّا من وضع اللحام ووضع التنظيف عبر تعديل معايير شعاع الليزر. أما أنظمة تنظيف الليزر المتخصصة فتستخدم عدسات وأنماط رسم مختلفة مُحسَّنة خصيصًا لإزالة الملوثات. ويؤدي دمج هاتين الوظيفتين في جهاز واحد إلى تراجع الأداء في كليهما؛ إذ تحقِّق الأنظمة المنفصلة نتائج أفضل في التطبيقات الإنتاجية الكثيفة.