
 EN



Die Physik des Lichts als Verbindungswerkzeug
Ein laserschweißmaschine wandelt elektrische Energie in einen konzentrierten Lichtstrahl um, der das Metall an der Fügefläche schmilzt und beim Erstarren des geschmolzenen Materials eine Schmelzverbindung erzeugt. Im Gegensatz zum Lichtbogenschweißen – bei dem ein elektrischer Lichtbogen zwischen Elektrode und Werkstück erzeugt wird – oder zum Widerstandsschweißen – bei dem Strom durch die Bauteile selbst geleitet wird – erfolgt beim Laserschweißen die Energieübertragung kontaktlos mittels eines Strahls, der auf einen Durchmesser von 0,05–0,5 mm fokussiert wird.
Die Energiedichte am Fokuspunkt erreicht 1–10 MW/cm² und ist damit ausreichend, um Metall innerhalb von Mikrosekunden zu verdampfen. Wenn der Laserstrahl auf das Werkstück trifft, absorbiert die Oberfläche bei Faserlaser-Wellenlängen (1064 nm für die meisten industriellen Systeme) etwa 60–80 % der einfallenden Energie. Die absorbierte Energie erzeugt eine Schmelzzone – die Schweißpfütze –, die hinter dem fortschreitenden Strahl erstarrt und so die Schweißnaht bildet. Die Wärmeeinflusszone (HAZ) – also der Bereich, in dem sich die Materialeigenschaften ohne Schmelzen verändern – erstreckt sich nur 0,1–2 mm vom Schweißmittellinie entfernt, verglichen mit 2–10 mm bei der WIG-Schweißung. Diese schmale Wärmeeinflusszone minimiert Verzug und bewahrt die Materialeigenschaften im umgebenden Metall.
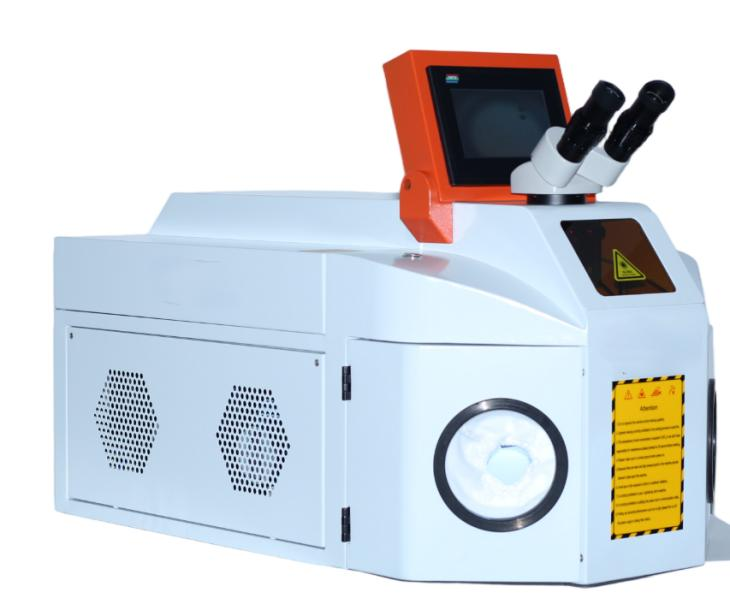
Ein Juwelierhersteller, der individuelle Verlobungsringe fertigt, führte einen Desktop-150-W-Laser ein laserschweißmaschine zum Ersetzen der zuvor für die Ringgrößenanpassung und die Reparatur von Krappen verwendeten Gasfackel-Lötverfahren. Bei der Fackelmethode wurde der gesamte Ringsteg auf Löttemperatur erhitzt, was eine Nachpolitur zur Entfernung der durch Hitze verursachten Verfärbung erforderlich machte und gelegentlich durch thermische Ausdehnung benachbarte Steinfassungen lockerte. Der 0,2-mm-dicke Laserstrahl ermöglichte es dem Schweißer, das Zusatzmaterial präzise an der Fügestelle einzubringen, ohne die umliegende Struktur zu erwärmen. Die Nachbearbeitungszeit nach dem Schweißen sank um ca. 70 %, und die Eliminierung der offenen Flamme im Workshop entfiel die Aufschläge auf die Feuerversicherungsprämie, die das Atelier zuvor zahlen musste.
Laser-Schweißmodi und Anwendungen
Wärmeleitungs-Schweißverfahren
Schweißen im Leitungsmodus – bei dem der Laser die Oberfläche erhitzt und die Wärme in das Material eindringt, um die Schweißschmelze zu erzeugen – erfolgt bei Leistungsdichten unterhalb von etwa 10⁶ W/cm². Die Naht ist breit und flach mit einem Aspektverhältnis (Tiefe/Breite) von etwa 0,5–1,0. Der Leitungsmodus eignet sich für dünne Werkstoffe (0,1–1 mm), Anwendungen mit hohen Anforderungen an das Erscheinungsbild der Naht sowie für Werkstoffe, die empfindlich gegenüber Rissbildung bei hohen Abkühlraten sind.
Die Desktop laserschweißmaschine wird in der Elektronik- und Schmuckherstellung eingesetzt und arbeitet überwiegend im Leitungsmodus. Eine Schweißgeschwindigkeit von 10–20 mm/s erzeugt Nähte mit einer Breite von 0,5–1,5 mm in Edelstahl, Aluminium, Titan und Edelmetallen. Die niedrigere Leistungsdichte vermeidet die Schlüsselloch-Unstabilität, die bei leitungsmodusempfindlichen Anwendungen wie der hermetischen Nahtversiegelung elektronischer Gehäuse zu Porosität führen kann – ein einziges Pore in der Naht bedeutet hier einen durchgefallenen Dichtheitstest.
Schweißen im Schlüssellochmodus
Bei Leistungsdichten über 10⁶ W/cm² verdampft der Laser das Metall in der Strahlmitte und erzeugt eine schmale Vertiefung – den Schlüssellochkanal –, die von geschmolzenem Metall umgeben ist. Der Schlüssellochkanal wirkt wie eine Schwarzkörper-Strahlungsfalle und absorbiert nahezu 100 % der einfallenden Strahlenergie durch mehrfache Reflexionen innerhalb der Vertiefung. Dieser Tiefenschweißmodus erzeugt Schweißverhältnisse (Verhältnis von Tiefe zu Breite) von 5–10:1 und ermöglicht das Verbinden von Werkstoffen bis zu einer Dicke von 10 mm in einem einzigen Durchgang – ohne den Mehrlagenschweißprozess, der beim Lichtbogenschweißen erforderlich ist.
Handgeführte Faserlaserschweißsysteme mit einer Leistung von 1.000–3.000 W bringen die Schlüssellochschweißtechnik in Anwendungen, die zuvor eine feste Automatisierung erforderten. Der Bediener hält einen Schweißkopf mit einem Gewicht von 1–2 kg, der den fokussierten Laserstrahl über ein flexibles faseroptisches Kabel von dem Lasergenerator-Gehäuse zum Werkstück leitet. Dank des handgeführten Formats lassen sich große Baugruppen schweißen, Reparaturen vor Ort durchführen und tragende Konstruktionen fertigen, die nicht in eine feststehende Schweißkabine passen.
Vergleich mit traditionellen Schweißmethoden
Die Wärmezufuhr unterscheidet das Laserschweißen von Lichtbogenschweißverfahren. Beim WIG-Schweißen werden etwa 500–2.000 J/mm Schweißlänge eingetragen. Beim Laserschweißen beträgt die Energiezufuhr 50–300 J/mm – also etwa das 5- bis 10-Fache weniger Energie pro Längeneinheit. Die geringere Wärmezufuhr führt zu weniger Verzug, schnellerer Abkühlung und ermöglicht das Schweißen in der Nähe wärmeempfindlicher Komponenten, die beim Lichtbogenschweißen beschädigt würden.
Bei dünnen Werkstoffen (0,5–2 mm) liegt die Laserschweißgeschwindigkeit von 500–2.000 mm/min um den Faktor 3–7 über der WIG-Schweißgeschwindigkeit von 100–300 mm/min. Der Geschwindigkeitsvorteil nimmt bei Werkstoffstärken über ca. 4 mm ab, wo mehrere Laserdurchläufe oder hybride Laser-Lichtbogen-Verfahren erforderlich sein können. Der Produktivitätsübergang hängt von der Werkstoffdicke, der Fügekonfiguration sowie davon ab, ob die Nachbearbeitung (z. B. Schleifen nach dem Schweißen), die beim Laserschweißen aufgrund des minimalen Spritzers deutlich reduziert ist, in die Gesamtprozesszeit einbezogen wird.
Häufig gestellte Fragen
Welche Werkstoffe kann eine Laserschweißmaschine verbinden?
Faserlaser-Schweißgeräte verbinden Stahl, Edelstahl, Aluminium, Titan, Kupfer, Messing und Nickellegierungen. Das Schweißen von ungleichartigen Metallen – beispielsweise Stahl mit Kupfer oder Edelstahl mit Titan – ist mit geeignetem Zusatzwerkstoff und einer Optimierung der Parameter möglich. Spiegelnde Metalle wie Kupfer und Aluminium erfordern einen Rückreflexionsschutz an der Laserquelle.
Wie dick kann beim Laserschweißen in einem Durchgang durchgeschweißt werden?
Faserlaser mit einer Leistung von 1.500–3.000 W erreichen im Schlüsselloch-Modus eine Eindringtiefe von 2–4 mm in Stahl. Mehrkilowatt-Systeme mit einer Leistung von 6.000–10.000 W erreichen eine Ein-Durchgang-Eindringtiefe von 8–12 mm. Bei größeren Dicken wird das hybride Laser-Lichtbogenschweißen eingesetzt, bei dem die hohe Eindringtiefe des Lasers mit der Zusatzwerkstoffauftragung durch den Lichtbogen kombiniert wird, um dickwandige Bauteile zu verbinden.
Ist das Laserschweißen für Bediener sicher, wenn keine vollständige Abschirmung vorhanden ist?
Handgeführte Laserschweißsysteme erfordern Laserschutzbrillen, die für die jeweilige Wellenlänge zugelassen sind (Absorptionsgrad OD 5+ bei 1064 nm), Schutzkleidung sowie einen gesicherten Zugangsbereich. Vollständig umschlossene Klasse-1-Systeme führen den Laserstrahl innerhalb eines lichtdichten Gehäuses und erfordern keine persönliche Schutzausrüstung. Die Sicherheitsklassifizierung hängt vom Systemdesign und nicht von der Laserleistung ab.
Welche Schulung ist für den Betrieb von Laserschweißanlagen erforderlich?
Für das handgeführte Laserschweißen sind 2–5 Tage Schulung erforderlich, die sich auf Strahlführung, Parameterauswahl und Sicherheitsprotokolle konzentrieren. Für stationäre Desktop-Laserschweißsysteme mit feststehendem Strahl ist eine vergleichbare Schulung notwendig, wobei der Schwerpunkt auf der Gestaltung von Halterungen und der Programmierung von Bewegungsabläufen liegt. Vorherige Schweißerfahrung beschleunigt das Erlernen, ist jedoch nicht zwingend erforderlich. Tianyu Laser bietet bei Lieferung der Geräte eine 2–3-tägige Installations- und Bedienerschulung an.
Wie vergleichen sich die Kosten des Laserschweißens mit denen des WIG-Schweißens?
Die Kosten für Laserschweißgeräte liegen zwischen 5.000 und 25.000 gegenüber 500 bis 3.000 für das WIG-Schweißen. Die Steigerung der Arbeitsproduktivität – Schweißgeschwindigkeit um das 3- bis 5-Fache höher, 70 % weniger Nachbearbeitung nach dem Schweißen – führt bei Anwendungen mit mehr als 1.000 Schweißstunden pro Jahr innerhalb von 12 bis 24 Monaten zu einer Amortisation der höheren Anschaffungskosten. Die Einsparungen bei Verbrauchsmaterialien – keine Wolfram-Elektroden, Fülldrahtverbrauch um 50–70 % reduziert – ergeben zusätzliche wiederkehrende Kostenvorteile.
Kann eine Laserschweißmaschine auch Laserreinigung durchführen?
Einige Dual-Funktions-Systeme bieten sowohl Schweiß- als auch Reinigungsmodi durch Anpassung der Strahlparameter. Spezielle Laserreinigungssysteme verwenden andere Optiken und Abtastmuster, die speziell auf die Entfernung von Kontaminationen optimiert sind. Die Kombination beider Funktionen in einer Maschine beeinträchtigt die Leistung bei jeder einzelnen Aufgabe – getrennte Systeme erzielen bei anspruchsvollen Serienanwendungen bessere Ergebnisse.