
 EN



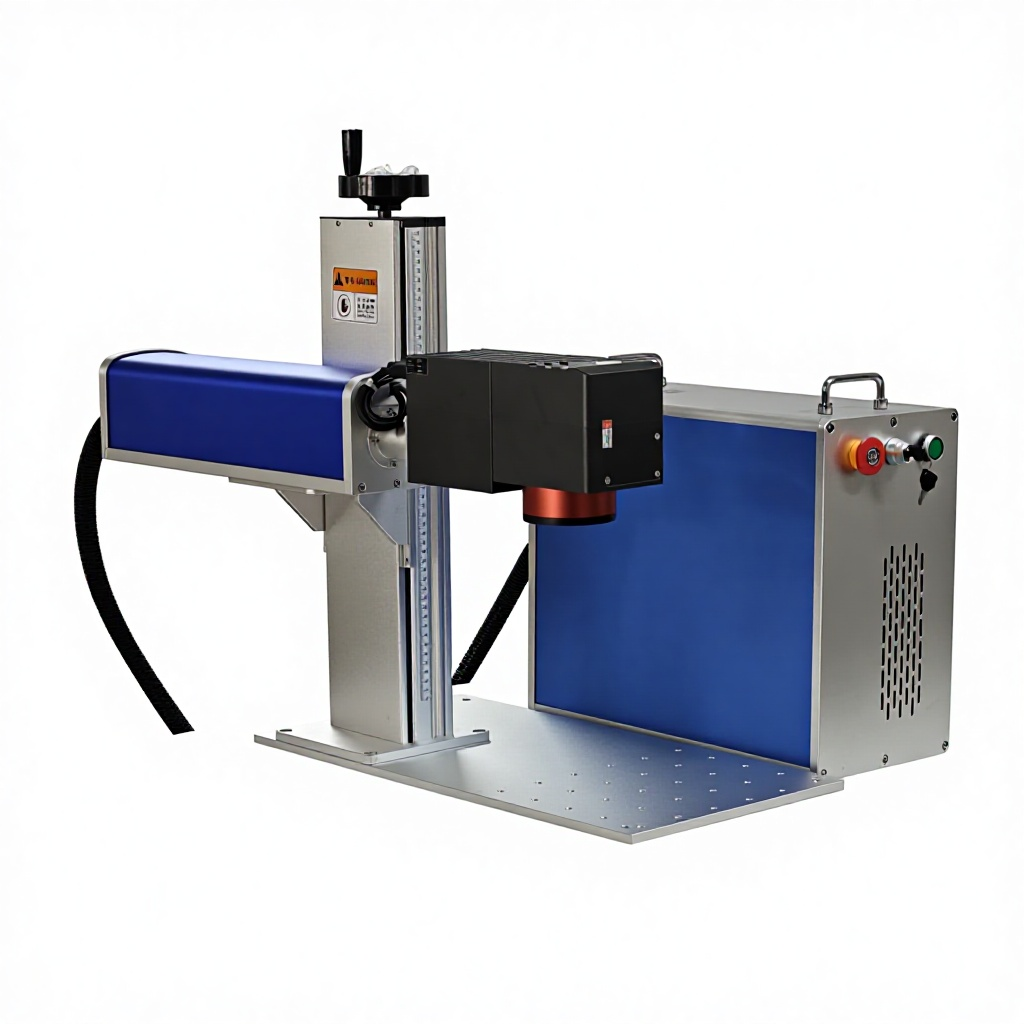
Anpassung der Markiertechnologie an die Anwendungsanforderungen
Die Auswahl eines faserlaserbeschriftungsmaschine beginnt mit der Festlegung zweier Parameter: den zu markierenden Materialien und der erforderlichen Durchsatzleistung. Ein System, das für die Tiefengravur von 100 Stahlwerkzeugen pro Tag optimiert ist, unterscheidet sich grundsätzlich von einem System, das pro Schicht QR-Codes auf 5.000 Aluminiumteilen markiert. Die korrekte Ermittlung dieser Parameter bestimmt, ob die Maschine zum Produktionsengpass oder zu einer Kapazitätsreserve wird.
Faserlaser zeichnen sich bei Metallen aus – Stahl, Edelstahl, Aluminium, Titan, Messing und Kupfer – und eignen sich zum Beschriften einiger dunkler Kunststoffe wie ABS und Polycarbonat. Wenn die Anwendung durchsichtige Kunststoffe, Glas oder Silizium umfasst, ist stattdessen ein UV-Laser (355 nm) erforderlich. Wenn die Anwendung Holz, Papier oder Leder umfasst, ist ein CO₂-Laser (10.600 nm) die geeignete Technologie. Die Materialregel ist einfach: Metalle und technische dunkle Kunststoffe = Faser; wärmeempfindliche Materialien = UV; organische Materialien = CO₂.
Ein Werkzeughersteller, der täglich 2.000 Drehmomentschlüssel produziert, benötigte ein Markiersystem, das Seriennummern und Kalibrierungsdaten mit konstanter Tiefe gravieren konnte. Die geforderte Gravurtiefe betrug 0,05–0,08 mm – tief genug, um dem Werkzeugverschleiß standzuhalten, aber flach genug, um Spannungskonzentrationen zu vermeiden. Ein 30-W-Fasermarkierer wurde einem 20-W-System vorgezogen, da die tiefere Gravur die zusätzliche Leistung erforderte, um die vom Fertigungsprozess geforderte Zykluszeit von 2 Sekunden pro Werkstück zu erreichen. Ein 20-W-Markierer hätte zwar die erforderliche Tiefe erreichen können, benötigte jedoch 3,5–4 Sekunden pro Stück und hätte dadurch eine Engstelle an der Markierstation verursacht.
Entscheidungen zu den wichtigsten Spezifikationen
Auswahl der Laserleistung
Faser faserlaserbeschriftungsmaschine die Leistung reicht von 20 W bis 100 W, doch höhere Leistung bedeutet nicht immer bessere Ergebnisse. Für Oberflächenmarkierungen – wie Tempern, Farbänderung und leichte Ablation – bietet eine Leistung von 20–30 W ausreichende Leistungsdichte bei flexibler Parameterauswahl, um Materialien von dünnem Aluminium bis zu dickem Stahl zu kennzeichnen. Für Tiefgravur – also Materialabtrag von 0,05 mm und mehr auf gehärtetem Stahl – verkürzt eine Leistung ab 50 W die Bearbeitungszeit proportional zur zusätzlichen Leistung.
Die Entscheidung zwischen MOPA (Master-Oszillator-Leistungsverstärker) und Q-Schalter beeinflusst die Anwendungsfähigkeit stärker als die reine Leistung in Watt. Q-geschaltete Laser erzeugen Nanosekundenpulse mit fester Pulsdauer – typischerweise 100–200 ns –, die für Standard-Black-and-White-Markierungen auf Metallen ausreichend sind. MOPA-Laser ermöglichen eine einstellbare Pulsdauer von 2 ns bis 500 ns und damit Farbmarkierungen auf Edelstahl und Titan, Schwarzmarkierungen auf eloxiertem Aluminium ohne Beschädigung der Beschichtung sowie eine verbesserte Kontrastdarstellung auf Kunststoffen. Der MOPA-Aufpreis erhöht die Systemkosten um 30–50 %, erweitert jedoch den Anwendungsbereich deutlich.
Laserquellenmarke und Zuverlässigkeit
Die Laserquelle stellt den teuersten Verbrauchsartikel im System dar, wobei die Austauschkosten nach Ablauf der angegebenen Lebensdauer zwischen 1.000 und 5.000 liegen. Zu den führenden Marken zählen IPG (Deutschland/USA, angegebene Lebensdauer: 100.000 Stunden), Raycus (China, 100.000 Stunden), Max Photonics (China, 80.000–100.000 Stunden) und JPT (China, Spezialist für MOPA-Laser, über 80.000 Stunden). Die Markenauswahl beeinflusst nicht nur die Lebensdauer, sondern auch die Strahlqualität – den M²-Faktor, der angibt, wie nahe der Strahl einem idealen Gauß-Profil kommt.
Die Strahlqualität bestimmt die kleinste erzielbare Spotgröße und damit das feinste Detail, das die Maschine kennzeichnen kann. Ein M²-Wert von 1,3 ergibt eine Spotgröße von etwa 20–30 Mikrometern – ausreichend für QR-Codes ab einer Größe von 3×3 mm. Ein M²-Wert von 2,0 ergibt eine Spotgröße von 40–50 Mikrometern und begrenzt die minimale QR-Code-Größe auf etwa 5×5 mm. Elektronikhersteller, die Mikro-QR-Codes auf Komponenten kleiner als ein Fingernagel kennzeichnen, müssen den M²-Wert – und nicht die Leistung – als primäres Auswahlkriterium heranziehen.
Markierbereich und Objektivkonfiguration
Das Scan-Objektiv – auch F-Theta-Objektiv genannt – bestimmt die Größe des Markierfelds sowie das Verhältnis zwischen Feldgröße und Spotgröße. Ein 110 × 110 mm-Objektiv erzeugt den kleinsten Spot und die feinste Detailauflösung, beschränkt jedoch den Markierbereich. Ein 200 × 200 mm-Objektiv deckt viermal die Fläche ab, weist jedoch eine entsprechend größere Spotgröße auf. Das Objektiv kann während des Betriebs nicht gewechselt werden; daher bestimmt die größte Abmessung des zu markierenden Teils zuzüglich der Positioniertoleranz die Auswahl des Objektivs.
Für Anwendungen, bei denen sowohl ein großes Feld als auch feine Details erforderlich sind, ermöglicht ein dynamisches 3D-Fokussiersystem mit einer Reichweite von 3.000–6.000 eine kontinuierliche Anpassung der Fokusebene über das gesamte Markierfeld hinweg. Dadurch werden Höhenunterschiede der Oberfläche ausgeglichen und das Markieren auf gekrümmten oder stufenförmigen Oberflächen ermöglicht, die bei einem System mit festem Fokus außerhalb der Schärfentiefe lägen.
Häufig gestellte Fragen
Welches Leistungslevel benötigt mein faseroptischer Lasermarkierer?
20–30 W decken 90 % der Oberflächenmarkierungsanwendungen auf Metallen ab. Für Tiefgravur (ab 0,05 mm) oder eine Durchsatzleistung von mehr als 5.000 Teilen pro Schicht sind 50 W und mehr erforderlich. 100-W-Systeme werden für schwere Gravurarbeiten auf gehärtetem Werkzeugstahl eingesetzt. Die erforderliche Leistung richtet sich nach dem Material, der gewünschten Markierungstiefe und der Zykluszeit – nicht allein nach der Bauteilgröße.
Was ist der Unterschied zwischen Q-Switch- und MOPA-Faserlasern?
Q-Switch-Laser erzeugen Pulse mit fester Dauer, die sich für Standard-Markierungen in Schwarz/Weiß auf Metallen eignen. MOPA-Laser ermöglichen eine einstellbare Pulsdauer (2–500 ns) und damit Farbmarkierungen auf Edelstahl, schwarze Markierungen auf eloxiertem Aluminium sowie hochkontrastreiche Markierungen auf technischen Kunststoffen. MOPA-Systeme kosten 30–50 % mehr.
Wie lange hält eine Faserlaserquelle, bevor sie ausgetauscht werden muss?
Faserlasersysteme haben eine Nennbetriebszeit von 80.000–100.000 Stunden – das entspricht etwa 10–15 Jahren im Ein-Schicht-Betrieb. Das Galvanometerscansystem und die Steuerelektronik überdauern in der Regel die Laserquelle. Tianyu Laser verwendet Laserquellen von Raycus, Max, JPT und IPG mit dokumentierten Lebensdauerangaben.
Kann eine Faserlaser-Markiermaschine sowohl Metalle als auch Kunststoffe markieren?
Ja, allerdings mit Einschränkungen. Faserlaser markieren dunkle Kunststoffe (z. B. schwarzes ABS oder dunkles Polycarbonat) wirksam durch Kohlenstoffmigration. Hellfarbige und transparente Kunststoffe erfordern dagegen UV-Lasermarkierung. In Produktionsumgebungen mit gemischten Materialien aus Metall und Kunststoff sind daher oft sowohl Faser- als auch UV-Lasersysteme erforderlich, anstatt einer universellen Lösung.
Welche Software und Dateiformate unterstützt eine Faserlaser-Markiermaschine?
Standard-Systeme führen die Software EZCAD2 aus und unterstützen KI, PLT, DXF, PNG, JPG, BMP sowie die direkte Erzeugung von Barcodes/QR-Codes. Premium-Systeme bieten eine benutzerdefinierte Datenbankintegration für die automatisierte Generierung von Seriennummern und die Anbindung an MES-Systeme. Lasermaschinen von Tianyu sind mit CorelDRAW-, AutoCAD- und Photoshop-Workflows kompatibel.
Wie viel Bodenfläche benötigt eine Faserlaser-Markiermaschine?
Desktop-Systeme beanspruchen etwa 0,5 m² einschließlich der Computerarbeitsstation. Geschlossene Produktionssysteme mit Sicherheitsgehäuse und integriertem Förderband benötigen 1–2 m². Handgeführte Fasermarkiergeräte wiegen unter 6 kg und erfordern keine feste Installation – sie werden zum Werkstück gebracht, statt das Werkstück zur Maschine zu transportieren.