
 EN



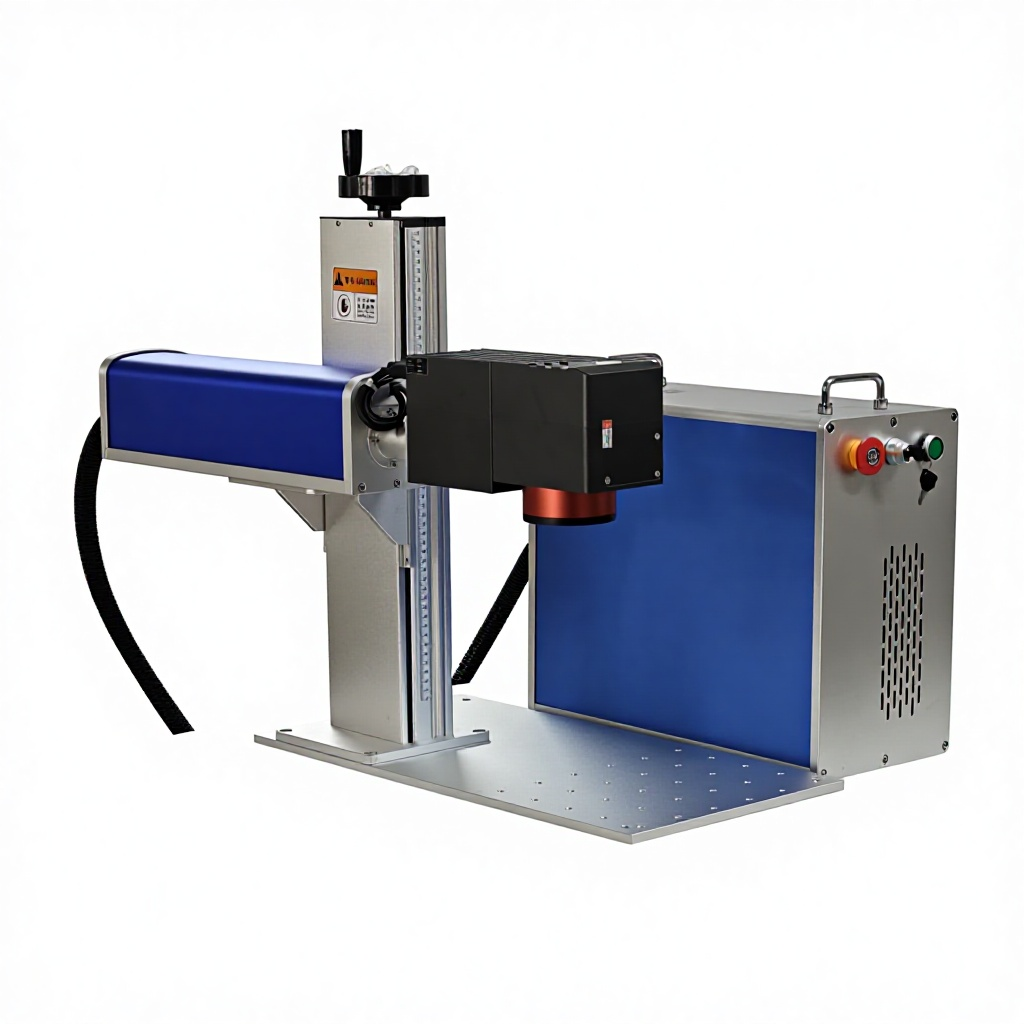
Adapter la technologie de marquage aux exigences de l’application
Sélection d'un machine de marquage au laser à fibre commence par définir deux paramètres : les matériaux à marquer et le débit requis. Un système optimisé pour la gravure profonde de 100 outils en acier par jour diffère fondamentalement d’un système marquant des codes QR sur 5 000 pièces en aluminium par poste. Définir correctement ces paramètres détermine si la machine deviendra un goulot d’étranglement ou un surplus de capacité.
Les lasers à fibre excellent sur les métaux — acier, acier inoxydable, aluminium, titane, laiton, cuivre — et marquent certains plastiques de couleur sombre, comme l’ABS et le polycarbonate. Si l’application implique des plastiques transparents, du verre ou du silicium, un laser UV (355 nm) est requis à la place. Si l’application implique du bois, du papier ou du cuir, un laser CO₂ (10 600 nm) constitue la technologie appropriée. La règle relative au matériau est simple : métaux et plastiques techniques sombres = fibre ; matériaux sensibles à la chaleur = UV ; matières organiques = CO₂.
Un fabricant d’outils produisant 2 000 clés dynamométriques par jour avait besoin d’un système de marquage capable de graver des numéros de série et des données d’étalonnage à une profondeur constante. La profondeur de gravure requise était comprise entre 0,05 et 0,08 mm : suffisamment profonde pour résister à l’usure de l’outil, mais suffisamment superficielle pour éviter la création de concentrations de contraintes. Une marqueuse laser à fibre de 30 W a été retenue plutôt qu’un système de 20 W, car la gravure plus profonde nécessitait une puissance supplémentaire afin d’atteindre le temps de cycle de 2 secondes exigé par la chaîne de production. Une marqueuse de 20 W pouvait certes atteindre la profondeur requise, mais nécessitait 3,5 à 4 secondes par unité, créant ainsi un goulot d’étranglement au niveau du poste de marquage.
Décisions relatives aux spécifications clés
Choix de la puissance laser
Fibre machine de marquage au laser à fibre la puissance varie de 20 W à 100 W, mais une puissance plus élevée ne signifie pas toujours de meilleurs résultats. Pour le marquage en surface — recuit, changement de couleur et ablation légère — une puissance de 20 à 30 W fournit une densité de puissance suffisante, associée à une plage de paramètres flexible permettant de marquer tous les matériaux, de l’aluminium fin à l’acier épais. Pour la gravure profonde — enlèvement de matériau de 0,05 mm ou plus sur de l’acier trempé — une puissance de 50 W ou plus réduit le temps de traitement proportionnellement à la puissance supplémentaire.
La décision entre une source laser MOPA (oscillateur maître-amplificateur de puissance) et un laser à commutation Q influence davantage les capacités d’application que la puissance brute. Les lasers à commutation Q produisent des impulsions nanosecondes à durée d’impulsion fixe — généralement de 100 à 200 ns —, ce qui convient aux marquages standard en noir et blanc sur les métaux. Les lasers MOPA permettent d’ajuster la durée d’impulsion entre 2 ns et 500 ns, ce qui rend possible le marquage couleur sur l’acier inoxydable et le titane, le marquage noir sur l’aluminium anodisé sans endommager le revêtement, ainsi qu’un contraste supérieur sur les plastiques. La prime associée à la technologie MOPA augmente le coût du système de 30 à 50 %, mais élargit considérablement la gamme d’applications.
Marque et fiabilité de la source laser
La source laser représente la consommable la plus coûteuse du système, avec des coûts de remplacement de 1 000 à 5 000 après sa durée de vie nominale. Les principales marques sont IPG (Allemagne/États-Unis, durée de vie nominale de 100 000 heures), Raycus (Chine, 100 000 heures), Max Photonics (Chine, 80 000 à 100 000 heures) et JPT (Chine, spécialiste MOPA, plus de 80 000 heures). Le choix de la marque influe non seulement sur la longévité, mais aussi sur la qualité du faisceau — le facteur M² décrivant dans quelle mesure ce dernier s’approche d’un profil gaussien idéal.
La qualité du faisceau détermine la taille minimale du point focal réalisable et, par conséquent, le niveau de détail le plus fin que la machine peut marquer. Un facteur M² de 1,3 produit un point focal d’environ 20 à 30 microns — suffisant pour des codes QR aussi petits que 3 × 3 mm. Un facteur M² de 2,0 produit un point focal de 40 à 50 microns, limitant la taille minimale des codes QR à environ 5 × 5 mm. Les fabricants d’électronique qui marquent des micro-codes QR sur des composants plus petits qu’un ongle doivent privilégier la spécification M² — et non la puissance — comme critère principal de sélection.
Zone de marquage et configuration de l'objectif
L'objectif de balayage — appelé objectif F-thêta — détermine la taille du champ de marquage et la relation entre la taille du champ et la taille du point. Un objectif de 110 × 110 mm produit le point le plus petit et les détails les plus fins, mais limite la zone de marquage. Un objectif de 200 × 200 mm couvre une surface quatre fois plus grande, mais avec une taille de point proportionnellement plus grande. L'objectif ne peut pas être remplacé en cours d'opération ; ainsi, la dimension maximale de la pièce à marquer, augmentée de la tolérance de positionnement, détermine le choix de l'objectif.
Pour les applications nécessitant à la fois un grand champ et des détails fins, un système dynamique de mise au point 3D ajoute 3 000 à 6 000 points et permet d’ajuster continuellement le plan focal sur toute la zone de marquage, ce qui compense les variations de hauteur de surface et permet le marquage sur des surfaces courbes ou en relief qui seraient hors focus sur un système à mise au point fixe.
Questions fréquemment posées
Quelle puissance de marqueur laser à fibre ai-je besoin ?
une puissance de 20 à 30 W couvre 90 % des applications de marquage de surface sur les métaux. Une puissance supérieure à 50 W est nécessaire pour la gravure profonde (≥ 0,05 mm) ou pour atteindre un débit dépassant 5 000 pièces par poste. Les systèmes de 100 W permettent une gravure intensive sur les aciers à outils trempés. La puissance requise dépend du matériau, de la profondeur de marquage souhaitée et du temps de cycle — et non pas uniquement de la taille de la pièce.
Quelle est la différence entre les lasers à fibre Q-switch et les lasers à fibre MOPA ?
Les lasers Q-switch génèrent des impulsions de durée fixe, adaptées au marquage standard en noir/blanc sur les métaux. Les lasers MOPA permettent d’ajuster la durée d’impulsion (de 2 à 500 ns), ce qui rend possible le marquage couleur sur l’acier inoxydable, le marquage noir sur l’aluminium anodisé et le marquage à haut contraste sur les plastiques techniques. Les systèmes MOPA coûtent 30 à 50 % plus cher.
Quelle est la durée de vie d’une source laser à fibre avant remplacement ?
Les sources laser à fibre sont conçues pour fonctionner 80 000 à 100 000 heures, soit environ 10 à 15 ans en régime de travail à un seul poste. Le système de balayage par galvanomètre et l’électronique de commande ont généralement une durée de vie supérieure à celle de la source laser. Tianyu Laser utilise des sources Raycus, Max, JPT et IPG, dont les durées de vie sont documentées.
Une machine à marquage laser à fibre peut-elle marquer à la fois des métaux et des plastiques ?
Oui, mais avec certaines limitations. Les lasers à fibre marquent efficacement les plastiques de couleur foncée (ABS noir, polycarbonate foncé) grâce à la migration du carbone. Les plastiques clairs et transparents nécessitent un marquage au laser UV. Dans des environnements de production mixtes (métaux et plastiques), il peut être nécessaire d’utiliser à la fois des systèmes à fibre et des systèmes UV, plutôt qu’une solution universelle unique.
Quels logiciels et formats de fichiers une machine à marquage laser à fibre prend-elle en charge ?
Les systèmes standard exécutent le logiciel EZCAD2, prenant en charge l’IA, les formats PLT, DXF, PNG, JPG et BMP, ainsi que la génération directe de codes-barres et de codes QR. Les systèmes haut de gamme offrent une intégration personnalisée avec des bases de données pour la génération automatisée de numéros de série et la connectivité avec les systèmes de gestion de la fabrication (MES). Les machines laser Tianyu sont compatibles avec les flux de travail CorelDRAW, AutoCAD et Photoshop.
Quelle surface au sol un marquage laser à fibre nécessite-t-il ?
Les systèmes de bureau occupent environ 0,5 m², y compris la station de travail informatique. Les systèmes de production clos, dotés d’un boîtier de sécurité et d’un convoyeur intégré, occupent de 1 à 2 m². Les marqueurs laser à fibre portatifs pèsent moins de 6 kg et ne nécessitent aucune installation permanente : ils sont déployés directement sur la pièce à marquer, plutôt que de déplacer la pièce vers la machine.