
 EN



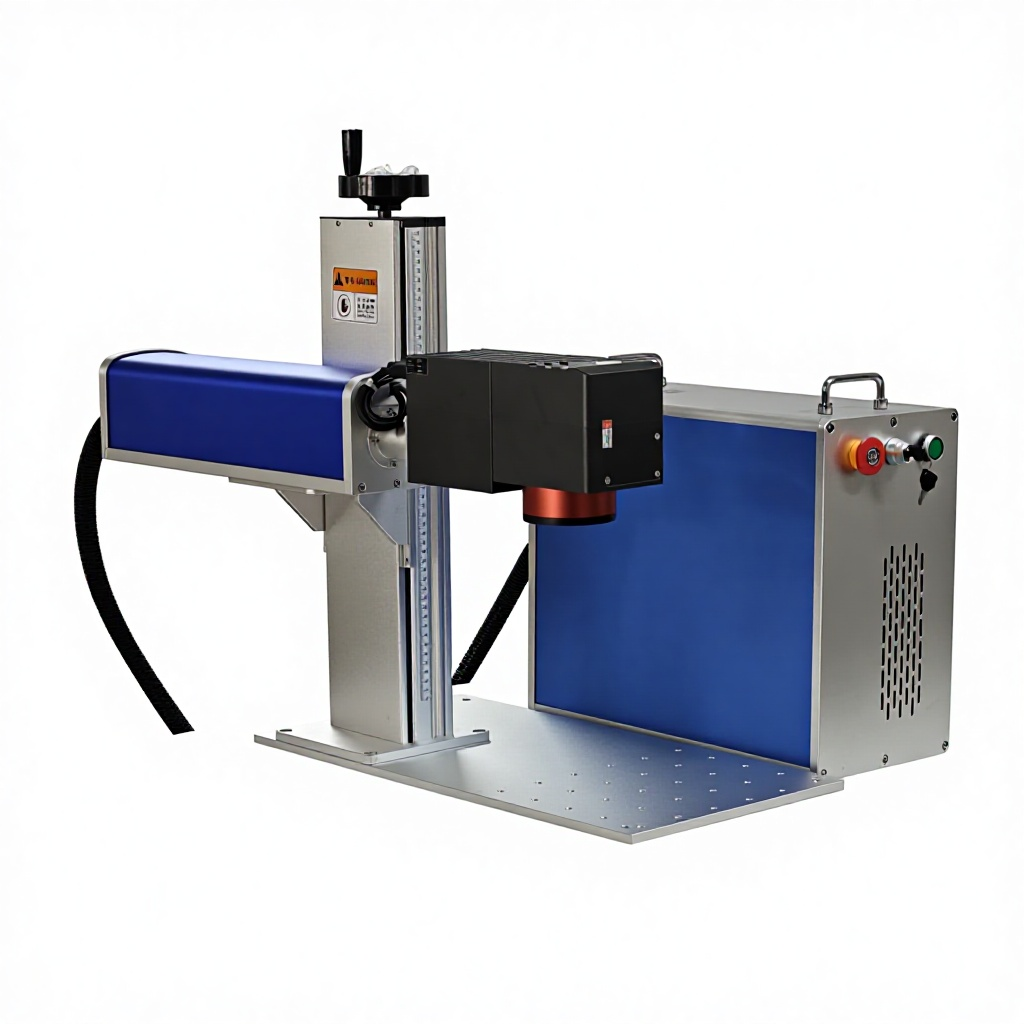
刻印技術とアプリケーション要件のマッチング
選択する ファイバーレーザーマーキングマシン まず、2つのパラメーターを明確に定義することから始まります。すなわち、刻印対象となる材料と必要な生産量(スループット)です。1日あたり100個の鋼製工具に深さのある彫刻を行うように最適化されたシステムは、1シフトあたり5,000個のアルミニウム部品にQRコードを刻印するシステムとは根本的に異なります。これらのパラメーターを正確に把握することが、その機械が生産工程のボトルネックとなるか、あるいは余剰容量を生むかを決定づけます。
ファイバーレーザーは、鋼、ステンレス鋼、アルミニウム、チタン、真鍮、銅などの金属およびABSやポリカーボネートなどの暗色系プラスチックのマーキングに優れています。透明プラスチック、ガラス、シリコンを対象とする場合は、代わりにUVレーザー(355nm)が必要です。木材、紙、革を対象とする場合は、CO₂レーザー(10,600nm)が適した技術です。材料ごとの選定ルールは単純です:金属および暗色系エンジニアリングプラスチックにはファイバーレーザー、熱に敏感な材料にはUVレーザー、有機材料にはCO₂レーザーを用います。
毎日2,000本のトルクレンチを製造する工具メーカーは、シリアル番号およびキャリブレーションデータを一定の深さで刻印できるマーキングシステムを必要としていた。要求された刻印深度は0.05~0.08mmであり、工具の摩耗に耐えられる十分な深さでありながら、応力集中を引き起こさないよう浅く保つ必要があった。生産ラインが求める2秒というサイクルタイムを実現するために、20Wではなく30Wのファイバーマーカーが選定された。20Wでも所望の深度は達成できたが、1個あたり3.5~4秒を要し、マーキング工程でボトルネックが発生していた。
主な仕様決定事項
レーザー出力の選定
ファイバ ファイバーレーザーマーキングマシン 出力は20W~100Wの範囲ですが、高出力が必ずしも優れた結果を意味するわけではありません。表面マーキング(アニーリング、色変化、軽度アブレーション)には、20~30Wで十分なパワー密度が得られ、薄いアルミニウムから厚手の鋼材まで、幅広い素材へのマーキングが柔軟なパラメータ設定で可能です。深さのある彫刻(硬化鋼での0.05mm以上の材料除去)には、50W以上の出力により、追加されたワット数に比例して加工時間が短縮されます。
MOPA(マスターオシレーター・パワーアンプリファイア)方式とQスイッチ方式の選択は、単純な出力ワット数よりもアプリケーション対応能力に大きな影響を与えます。Qスイッチ方式のレーザーは、通常100~200ナノ秒の固定パルス幅でナノ秒レベルのパルスを発生させ、金属への標準的な白黒マーキングには十分な性能を発揮します。一方、MOPA方式のレーザーは2ナノ秒から500ナノ秒までのパルス幅を調整可能であり、ステンレス鋼やチタンへのカラーマーキング、陽極酸化アルミニウムへのコーティング損傷を伴わないブラックマーキング、およびプラスチックへの高コントラストマーキングが可能です。MOPA方式を採用することで、システムコストは30~50%上昇しますが、対応可能なアプリケーション範囲は大幅に拡大します。
レーザー光源のブランドと信頼性
レーザー光源は、システム内で最も高価な消耗品であり、定格寿命後の交換コストは1,000~5,000米ドルとなる。主要ブランドにはIPG(ドイツ/米国、定格寿命10万時間)、Raycus(中国、定格寿命10万時間)、Max Photonics(中国、定格寿命8万~10万時間)、JPT(中国、MOPA専門メーカー、定格寿命8万時間以上)がある。ブランド選定は、寿命だけでなくビーム品質(理想的なガウシアン分布にどれだけ近いかを表すM²ファクター)にも影響を与える。
ビーム品質は、実現可能な最小スポット径を決定し、したがって機械が刻印できる最も精細なディテールを左右する。M²値が1.3の場合、スポット径は約20~30マイクロメートルとなり、3×3mmという極小サイズのQRコードの刻印が可能である。一方、M²値が2.0の場合、スポット径は40~50マイクロメートルとなり、QRコードの最小サイズは約5×5mmに制限される。指の爪より小さな部品にマイクロQRコードを刻印する電子機器メーカーにとっては、出力ではなくM²仕様が主要な選定基準となる。
マーキング領域およびレンズ構成
スキャン用レンズ(F-thetaレンズと呼ばれる)は、マーキング範囲のサイズおよび範囲サイズとスポットサイズとの関係を決定します。110×110mmのレンズは最も小さなスポットと最高の精細度を実現しますが、マーキング可能な領域が制限されます。一方、200×200mmのレンズは4倍の広い領域をカバーできますが、その分スポットサイズも比例して大きくなります。レンズは稼働中に交換できないため、対象部品の最大寸法に加え、位置決め公差を考慮した上でレンズを選定する必要があります。
広いマーキング範囲と高精細の両方を必要とする用途では、3Dダイナミックフォーカシングシステムを導入することで、焦点面をマーキング範囲全体にわたり連続的に調整可能となり、表面の高低差を補償し、固定焦点方式ではピントが合わない曲面や段付き面へのマーキングを可能にします(焦点調整範囲:3,000–6,000)。
よく 聞かれる 質問
必要なファイバーレーザーマーカーの出力は何Wですか?
20~30Wの出力は、金属への表面マーキング用途の90%をカバーします。深さ0.05mm以上でのエングレービングや、1シフトあたり5,000個以上の生産 throughput を実現するには、50W以上の出力が必要です。100Wクラスのシステムは、硬化工具鋼への高負荷エングレービングに対応します。必要な出力は、加工対象材料、希望するマーキング深度、およびサイクルタイムによって決まり、部品サイズのみで決定されるわけではありません。
Qスイッチ式ファイバーレーザーとMOPA式ファイバーレーザーの違いは何ですか?
Qスイッチ式レーザーは、標準的な黒/白金属マーキングに適した固定パルス幅のパルスを生成します。一方、MOPA式レーザーはパルス幅を2~500nsの範囲で調整可能であり、ステンレス鋼へのカラーマーキング、アルマイト処理されたアルミニウムへのブラックマーキング、およびエンジニアリングプラスチックへの高コントラストマーキングが可能です。MOPA式システムは、価格が30~50%高くなります。
ファイバーレーザー光源の寿命(交換までの期間)はどのくらいですか?
ファイバーレーザー光源は、80,000~100,000時間の運転寿命を保証しており、単一シフトでの運用で約10~15年に相当します。ガルバノメータースキャニングシステムおよび制御電子回路は、通常、レーザー光源よりも長寿命です。天宇レーザー(Tianyu Laser)では、寿命保証のあるRaycus、Max、JPT、IPG製光源を採用しています。
1台のファイバーレーザー機器で金属とプラスチックの両方をマーキングできますか?
はい、ただし制限があります。ファイバーレーザーは、黒色ABSや濃色ポリカーボネートなどの暗色系プラスチックに対して、炭素の移動(カーボンマイグレーション)により効果的にマーキングできます。一方、淡色系や透明なプラスチックにはUVレーザーによるマーキングが必要です。金属とプラスチックが混在する生産環境では、万能な単一ソリューションではなく、ファイバーレーザーとUVレーザーの2種類のシステムを併用する必要があります。
ファイバーレーザー刻印機が対応するソフトウェアおよびファイル形式は何ですか?
標準システムは、AI、PLT、DXF、PNG、JPG、BMP形式および直接バーコード/QRコード生成をサポートするEZCAD2ソフトウェアを搭載しています。プレミアムシステムでは、シリアル番号の自動生成およびMES接続のためのカスタムデータベース統合が可能です。天宇レーザー機器は、CorelDRAW、AutoCAD、Photoshopのワークフローと互換性があります。
ファイバーレーザー刻印機にはどの程度の床面積が必要ですか?
デスクトップ型システム(コンピューター作業台を含む)の占有面積は約0.5m²です。安全カバーおよび内蔵コンベア付きの密閉型生産用システムは1~2m²を必要とします。ハンドヘルド型ファイバーマーカーは重量6kg未満で、据え置き設置は不要であり、工作物を機械へ運ぶのではなく、機械を工作物へ持ち運んで使用します。