
 EN



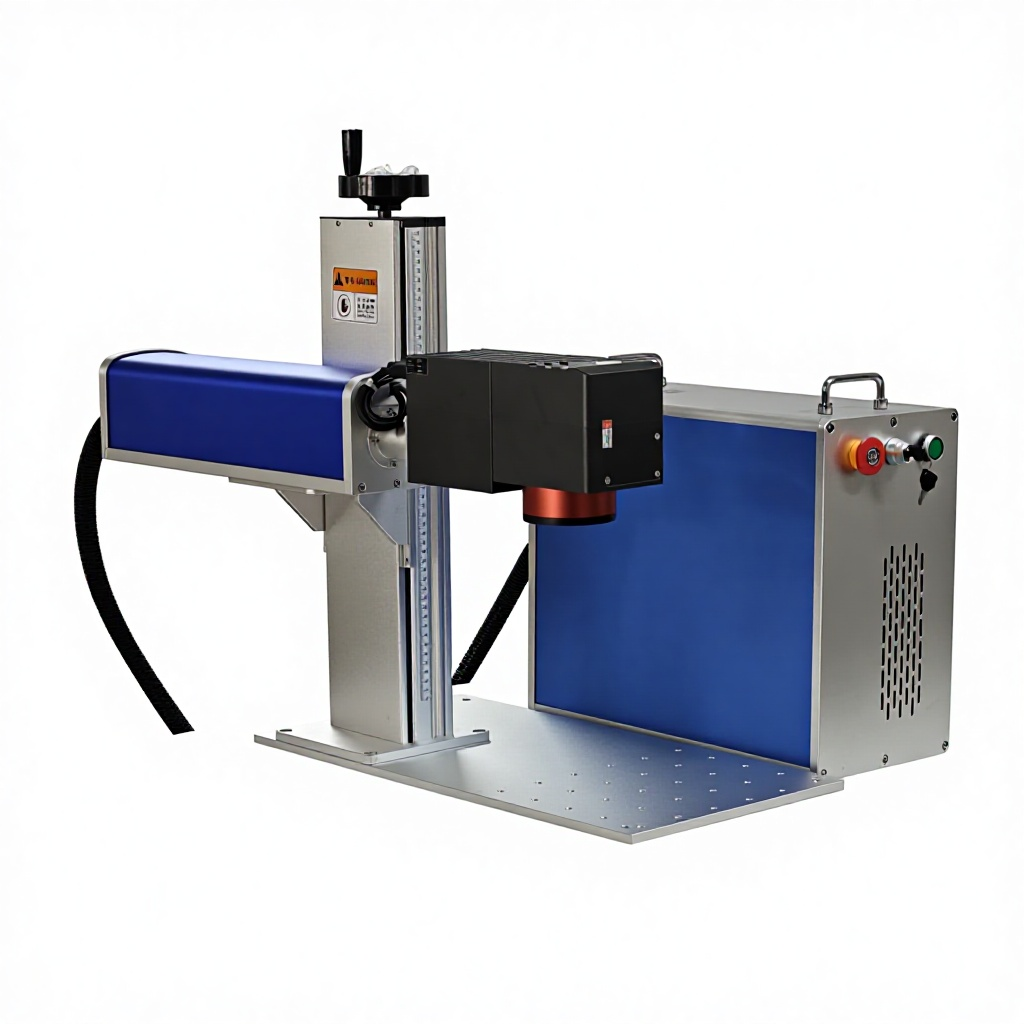
Dopasowanie technologii znakowania do wymagań aplikacji
Wybór maszyna do znakowania laserowego włóknowego rozpoczyna się od określenia dwóch parametrów: materiałów, które należy oznaczyć, oraz wymaganej wydajności. System zoptymalizowany pod kątem głębokiego grawerowania 100 narzędzi stalowych dziennie różni się zasadniczo od systemu znakującego kod QR na 5000 częściach aluminiowych na jedną zmianę. Poprawne określenie tych parametrów decyduje o tym, czy maszyna stanie się wąskim gardłem produkcyjnym, czy też zapewni nadwyżkę mocy.
Lasery włókienkowe doskonale nadają się do obróbki metali — stali, stali nierdzewnej, aluminium, tytanu, mosiądzu i miedzi — oraz do znakowania niektórych ciemnych tworzyw sztucznych, takich jak ABS i poliwęglan. Jeśli aplikacja obejmuje przezroczyste tworzywa sztuczne, szkło lub krzem, zamiast nich wymagany jest laser UV (355 nm). Jeśli aplikacja obejmuje drewno, papier lub skórę, odpowiednią technologią jest laser CO₂ (10 600 nm). Zasada dotycząca materiałów jest prosta: metale i ciemne inżynierskie tworzywa sztuczne — laser włókienkowy; materiały wrażliwe na ciepło — laser UV; materiały organiczne — laser CO₂.
Producent narzędzi, który wytwarza codziennie 2000 kluczy momentu, potrzebował systemu znakowania pozwalającego na trwałe grawerowanie numerów seryjnych i danych kalibracyjnych przy stałej głębokości. Wymagana głębokość grawerowania wynosiła 0,05–0,08 mm — wystarczająco głęboka, aby przetrwać zużycie narzędzia, ale jednocześnie na tyle płytsza, aby uniknąć powstawania stref skupienia naprężeń. Wybrano znacznik włókienkowy o mocy 30 W zamiast urządzenia 20 W, ponieważ głębsze grawerowanie wymagało dodatkowej mocy, by osiągnąć czas cyklu wynoszący 2 sekundy, jaki wymagała linia produkcyjna. Urządzenie 20 W mogłoby osiągnąć wymaganą głębokość, ale potrzebowało 3,5–4 sekundy na jednostkę, co powodowałoby wąskie gardło na stanowisku znakowania.
Kluczowe decyzje dotyczące specyfikacji
Wybór mocy lasera
Włókno maszyna do znakowania laserowego włóknowego moc waha się od 20 W do 100 W, ale wyższa moc nie oznacza zawsze lepszych wyników. W przypadku znakowania powierzchniowego — np. odpuszczania, zmiany koloru i lekkiego ablatowania — moc 20–30 W zapewnia wystarczające natężenie mocy oraz elastyczny zakres parametrów umożliwiający znakowanie różnych materiałów, od cienkiego aluminium po grube stali. W przypadku głębokiego grawerowania — usuwania materiału na głębokość 0,05 mm i więcej z hartowanej stali — moc 50 W i wyższa skraca czas obróbki proporcjonalnie do dodatkowej mocy.
Decyzja dotycząca zastosowania źródła laserowego typu MOPA (Master Oscillator Power Amplifier – wzmacniacz mocy z oscylatorem głównym) czy lasera przełączanego Q (Q-switch) ma większy wpływ na możliwości zastosowania niż sama moc wyjściowa wyrażona w watowach. Lasery przełączane Q generują impulsy nanosekundowe o stałej długości trwania — zwykle 100–200 ns — co jest wystarczające do standardowego znakowania kolorami czarnym i białym na metalach. Lasery MOPA umożliwiają regulację długości impulsu w zakresie od 2 ns do 500 ns, co pozwala na znakowanie kolorowe stali nierdzewnej i tytanu, znakowanie kolorem czarnym na anodowanym aluminium bez uszkodzenia powłoki oraz uzyskiwanie wyższego kontrastu na tworzywach sztucznych. Premia za technologię MOPA zwiększa koszt systemu o 30–50 %, ale znacznie rozszerza zakres możliwych zastosowań.
Marka źródła laserowego oraz jego niezawodność
Źródło laserowe stanowi najdroższy materiał eksploatacyjny w systemie, a koszty jego wymiany po upływie określonego czasu użytkowania wynoszą od 1000 do 5000 jednostek waluty. Wśród głównych marek znajdują się IPG (Niemcy/USA, deklarowany czas pracy 100 000 godzin), Raycus (Chiny, 100 000 godzin), Max Photonics (Chiny, 80 000–100 000 godzin) oraz JPT (Chiny, specjalista w zakresie laserów MOPA, ponad 80 000 godzin). Wybór marki wpływa nie tylko na trwałość urządzenia, ale także na jakość wiązki — współczynnik M² opisuje, jak blisko wiązka przybliża idealny profil Gaussa.
Jakość wiązki określa najmniejszy osiągalny rozmiar plamki i w związku z tym najdrobniejsze szczegóły, jakie urządzenie może oznaczyć. Współczynnik M² równy 1,3 generuje plamkę o średnicy około 20–30 mikrometrów — co wystarcza do tworzenia kodów QR o wymiarach tak małych jak 3×3 mm. Współczynnik M² równy 2,0 generuje plamkę o średnicy 40–50 mikrometrów, ograniczając minimalny rozmiar kodu QR do około 5×5 mm. Producentom sprzętu elektronicznego, którzy oznaczają mikrokody QR na komponentach mniejszych niż paznokieć, kluczowym kryterium wyboru jest właśnie specyfikacja M² — a nie moc.
Obszar znakowania i konfiguracja soczewki
Soczewka skanująca — zwana soczewką F-theta — określa rozmiar pola znakowania oraz zależność między rozmiarem pola a wielkością plamki. Soczewka o wymiarach 110×110 mm generuje najmniejszą plamkę i najdrobniejsze szczegóły, ale ogranicza obszar znakowania. Soczewka o wymiarach 200×200 mm obejmuje cztery razy większy obszar, lecz z proporcjonalnie większą wielkością plamki. Soczewki nie można zmieniać w trakcie pracy, dlatego wybór soczewki zależy od największego wymiaru części oraz tolerancji pozycjonowania.
W przypadku aplikacji wymagających zarówno dużego pola, jak i wysokiej szczegółowości, system dynamicznego 3D fokusu dodaje zakres 3 000–6 000 mm i umożliwia ciągłą regulację płaszczyzny ostrości w całym polu znakowania, kompensując zmiany wysokości powierzchni oraz umożliwiając znakowanie na powierzchniach zakrzywionych lub stopniowanych, które byłyby poza strefą ostrości w systemie o stałej ostrości.
Często zadawane pytania
Jaka moc markera laserowego włókienkowego jest mi potrzebna?
moc 20–30 W obejmuje 90% zastosowań w zakresie znakowania powierzchniowego metali. Do głębokiego grawerowania (powyżej 0,05 mm) lub osiągnięcia wydajności przekraczającej 5000 części na zmianę wymagane są lasery o mocy 50 W i wyższej. Systemy o mocy 100 W służą do intensywnego grawerowania na hartowanej stali narzędziowej. Wymaganą moc określa rodzaj materiału, pożądana głębokość znaku oraz czas cyklu – nie tylko rozmiar części.
Jaka jest różnica między laserami włóknami Q-switch a MOPA?
Lasery Q-switch generują impulsy o stałej długości, odpowiednie do standardowego znakowania metali w kolorach czarnym/białym. Lasery MOPA umożliwiają regulację długości impulsu (od 2 do 500 ns), co pozwala na znakowanie kolorowe stali nierdzewnej, czarne znakowanie aluminium anodowanego oraz znakowanie o wysokiej kontrastowości na inżynierskich tworzywach sztucznych. Systemy MOPA są droższe o 30–50%.
Jak długo działa źródło lasera włókienkowego przed koniecznością jego wymiany?
Źródła laserów włóknowych są przeznaczone na 80 000–100 000 godzin pracy — co odpowiada około 10–15 latom pracy w jednej zmianie. System skanowania galwanometru oraz elektronika sterująca zazwyczaj mają dłuższą żywotność niż źródło laserowe. Tianyu Laser wykorzystuje źródła Raycus, Max, JPT oraz IPG z udokumentowanymi wartościami czasu życia.
Czy jedna maszyna do znakowania laserem włóknowym może oznaczać zarówno metale, jak i tworzywa sztuczne?
Tak, ale z ograniczeniami. Lasery włóknowe skutecznie oznaczają ciemne tworzywa sztuczne (czarny ABS, ciemny poliwęglan) poprzez migrację węgla. Jasne i przezroczyste tworzywa sztuczne wymagają znakowania laserem UV. W środowiskach produkcyjnych z mieszaną produkcją metalu i tworzyw sztucznych mogą być potrzebne zarówno systemy włóknowe, jak i UV, zamiast jednego uniwersalnego rozwiązania.
Jakie oprogramowanie i formaty plików obsługuje maszyna do znakowania laserem włóknowym?
Standardowe systemy działają na oprogramowaniu EZCAD2, które obsługuje formaty AI, PLT, DXF, PNG, JPG i BMP oraz umożliwia bezpośrednie generowanie kodów kreskowych i kodów QR. Systemy premium oferują niestandardową integrację z bazą danych w celu automatycznego generowania numerów seryjnych oraz połączenia z systemem MES. Maszyny do znakowania laserowego firmy Tianyu są kompatybilne z przepływami pracy w programach CorelDRAW, AutoCAD i Photoshop.
Jak dużą powierzchnię podłogi wymaga maszyna do znakowania laserowego włókienkowego?
Systemy stacjonarne zajmują około 0,5 m², w tym miejsce na stanowisko komputerowe. Zamknięte systemy produkcyjne z obudową zapewniającą bezpieczeństwo oraz wbudowaną taśmą transportową zajmują powierzchnię od 1 do 2 m². Przenośne urządzenia do znakowania laserowego włókienkowego ważą poniżej 6 kg i nie wymagają stałej instalacji — są przenoszone do przedmiotu, który ma zostać oznakowany, a nie odwrotnie.