
 EN



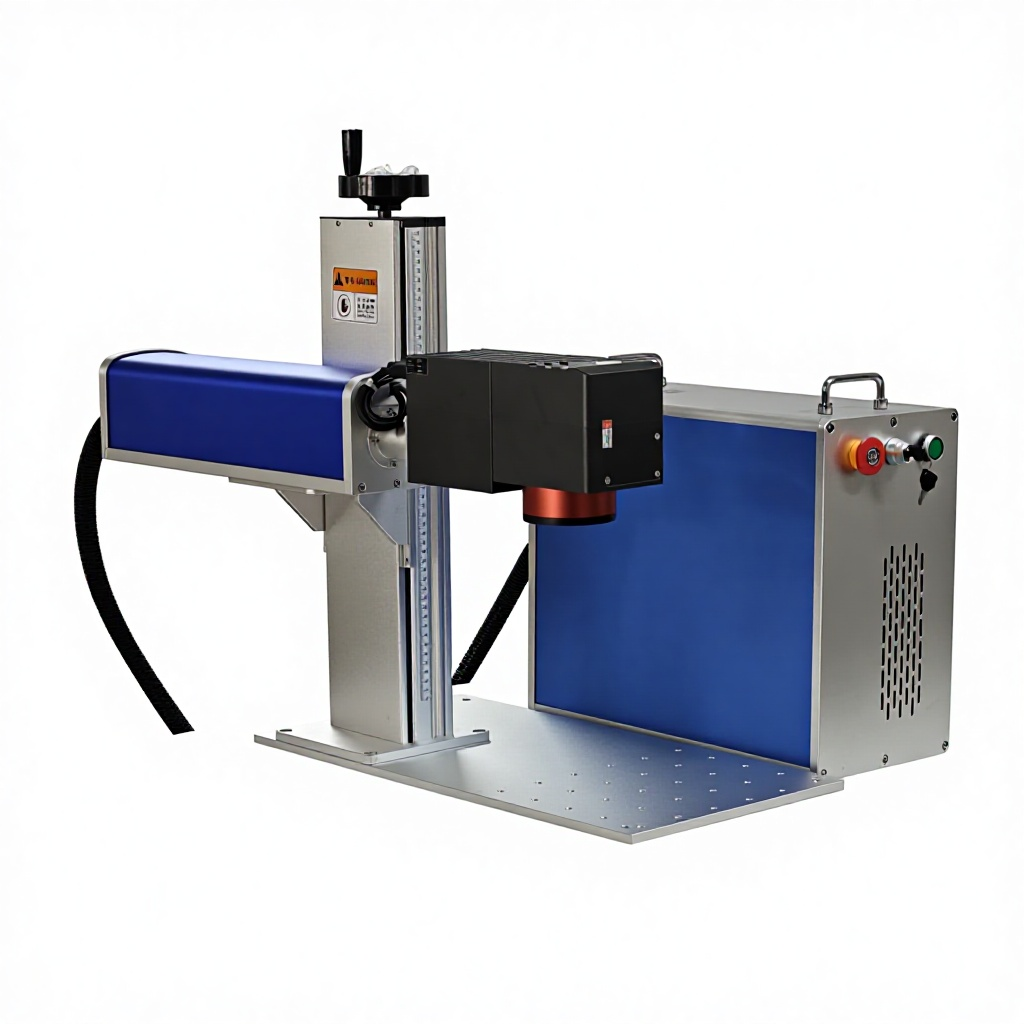
마킹 기술을 적용 분야의 요구 사항에 맞추기
선택 파이버 레이저 마킹 기계 두 가지 매개변수를 정의하는 것으로 시작합니다: 마킹할 재료와 필요한 처리량입니다. 하루에 100개의 강철 도구에 깊은 각인을 수행하도록 최적화된 시스템은 한 교대 시간에 알루미늄 부품 5,000개에 QR 코드를 마킹하도록 설계된 시스템과 근본적으로 다릅니다. 이러한 매개변수를 정확히 설정하는 것이 해당 기계가 생산 병목 현상의 원인이 될지, 아니면 여유 용량을 제공할지를 결정합니다.
파이버 레이저는 금속(강철, 스테인리스강, 알루미늄, 티타늄, 황동, 구리) 및 일부 어두운 색상의 플라스틱(예: ABS, 폴리카보네이트)에 매우 우수한 성능을 보입니다. 적용 분야에 투명 플라스틱, 유리 또는 실리콘 등이 포함되는 경우, 대신 UV 레이저(355nm)가 필요합니다. 목재, 종이, 가죽 등이 포함되는 경우에는 CO₂ 레이저(10,600nm)가 적합한 기술입니다. 재료별 선택 기준은 간단합니다: 금속 및 고기능성 어두운 플라스틱 → 파이버 레이저; 열에 민감한 재료 → UV 레이저; 유기재료 → CO₂ 레이저.
하루 2,000개의 토크 렌치를 생산하는 공구 제조업체는 일관된 깊이로 일련번호 및 교정 데이터를 각인할 수 있는 마킹 시스템을 필요로 했다. 요구 사양은 0.05–0.08mm의 각인 깊이였는데, 이는 공구 사용 중 마모에도 견딜 수 있을 만큼 충분히 깊으면서도 응력 집중을 유발하지 않을 정도로 얕아야 했다. 생산 라인이 요구하는 2초 사이클 타임을 달성하기 위해 20W 시스템보다 30W 파이버 마커가 선정되었다. 20W 시스템도 해당 깊이를 달성할 수는 있었으나, 제품당 3.5–4초가 소요되어 마킹 공정에서 병목 현상이 발생했기 때문이다.
주요 사양 결정 사항
레이저 출력 선택
섬유 파이버 레이저 마킹 기계 출력 전력은 20W에서 100W까지 다양하지만, 높은 전력이 항상 더 나은 결과를 의미하는 것은 아닙니다. 표면 마킹(예: 어닐링, 색상 변화, 경량 에이블레이션)의 경우 20~30W가 충분한 전력 밀도를 제공하며, 얇은 알루미늄부터 두꺼운 강재에 이르기까지 다양한 재료에 마킹을 적용할 수 있는 유연한 파라미터 범위를 갖추고 있습니다. 심각한 각인(경화된 강재에서 0.05mm 이상의 재료 제거)의 경우 50W 이상의 전력을 사용하면 추가 와트수에 비례하여 가공 시간이 단축됩니다.
MOPA(Master Oscillator Power Amplifier) 방식과 Q-스위치 방식의 선택은 레이저의 출력(와트)보다 응용 분야에 더 큰 영향을 미칩니다. Q-스위치 레이저는 일반적으로 100~200나노초(ns)의 고정 펄스 지속 시간으로 나노초 단위 펄스를 생성하며, 금속 표면에 대한 표준 흑백 마킹에는 충분합니다. 반면 MOPA 레이저는 2ns에서 500ns까지 펄스 지속 시간을 조절할 수 있어 스테인리스강 및 티타늄에 대한 컬러 마킹, 코팅 손상을 방지한 상태에서 양극산화 알루미늄에 대한 블랙 마킹, 그리고 플라스틱 표면에서 우수한 대비를 구현할 수 있습니다. MOPA 방식은 시스템 비용을 30~50% 증가시키지만, 적용 가능한 분야를 크게 확장합니다.
레이저 소스 브랜드 및 신뢰성
레이저 소스는 시스템 내에서 가장 비싼 소모품으로, 정격 수명 후 교체 비용은 1,000~5,000달러이다. 주요 브랜드로는 IPG(독일/미국, 정격 수명 10만 시간), Raycus(중국, 정격 수명 10만 시간), Max Photonics(중국, 정격 수명 8만~10만 시간), JPT(중국, MOPA 전문 기업, 정격 수명 8만 시간 이상) 등이 있다. 브랜드 선택은 수명뿐 아니라 빔 품질에도 영향을 미치며, 이는 빔이 이상적인 가우시안 프로파일에 얼마나 근접하는지를 나타내는 M² 계수로 설명된다.
빔 품질은 달성 가능한 최소 스팟 크기를 결정하므로, 기계가 마킹할 수 있는 가장 세밀한 디테일을 좌우한다. M² 값이 1.3이면 약 20~30마이크로미터의 스팟 크기를 생성하며, 이는 최소 3×3mm 크기의 QR 코드 마킹에 충분하다. M² 값이 2.0이면 스팟 크기가 40~50마이크로미터로 증가하여 QR 코드의 최소 크기를 약 5×5mm로 제한한다. 손톱보다 작은 부품에 마이크로-QR 코드를 마킹해야 하는 전자제품 제조사의 경우, 출력보다는 M² 사양을 주요 선정 기준으로 삼아야 한다.
마킹 영역 및 렌즈 구성
스캐닝 렌즈(이른바 F-세타 렌즈)는 마킹 영역 크기와 스팟 크기 간의 관계를 결정합니다. 110×110mm 렌즈는 가장 작은 스팟과 최고 해상도를 제공하지만 마킹 영역이 제한됩니다. 반면 200×200mm 렌즈는 네 배 넓은 영역을 커버하지만, 이에 비례해 스팟 크기도 커집니다. 렌즈는 작동 중 교체할 수 없으므로, 최대 부품 치수와 위치 허용 오차를 고려해 렌즈를 선택해야 합니다.
넓은 마킹 영역과 세밀한 디테일을 동시에 요구하는 응용 분야의 경우, 3D 동적 초점 조절 시스템을 도입하면 초점 평면을 마킹 영역 전체에 걸쳐 연속적으로 조정할 수 있어 표면 높이 차이를 보정하고, 고정 초점 시스템에서는 초점이 맞지 않던 곡면 또는 계단식 표면에도 마킹이 가능합니다(초점 조절 범위: 3,000–6,000).
자주 묻는 질문
어떤 출력의 파이버 레이저 마커가 필요합니까?
20~30W는 금속 표면 마킹 응용 분야의 90%를 커버합니다. 깊이 각인(0.05mm 이상) 또는 1교대당 5,000개 이상의 부품 처리량을 요구할 경우 50W 이상이 필요합니다. 100W 시스템은 경화된 공구강에 대한 중형 각인 작업을 수행합니다. 레이저 출력 요구량은 부품 크기뿐 아니라 재료 종류, 원하는 마킹 깊이 및 사이클 타임에 따라 결정됩니다.
Q-스위치 방식과 MOPA 방식 파이버 레이저의 차이점은 무엇인가요?
Q-스위치 방식 레이저는 고정된 펄스 지속 시간을 제공하여 일반적인 금속의 흑백 마킹에 적합합니다. 반면 MOPA 방식 레이저는 펄스 지속 시간을 2~500ns 범위에서 조절할 수 있어 스테인리스강에 대한 컬러 마킹, 양극산화 알루미늄에 대한 블랙 마킹, 엔지니어링 플라스틱에 대한 고대비 마킹이 가능합니다. MOPA 시스템은 가격이 30~50% 더 비쌉니다.
파이버 레이저 소스의 수명은 교체 전까지 얼마나 되나요?
광섬유 레이저 소스는 작동 시간 80,000~100,000시간 — 즉 단일 교대 운영 기준 약 10~15년간 사용 가능하도록 평가되었습니다. 갈바노미터 스캐닝 시스템 및 제어 전자장치는 일반적으로 레이저 소스보다 수명이 더 깁니다. 티엔위 레이저(Tianyu Laser)는 수명 평가 자료가 확보된 레이큐스(Raycus), 맥스(Max), JPT, IPG 레이저 소스를 사용합니다.
한 대의 광섬유 레이저 장비로 금속과 플라스틱을 모두 마킹할 수 있나요?
네, 다만 제한 사항이 있습니다. 광섬유 레이저는 탄소 이동 현상을 통해 검정색 ABS, 어두운 폴리카보네이트 등 어두운 색상의 플라스틱에 효과적으로 마킹할 수 있습니다. 반면 밝은 색상 또는 투명 플라스틱은 UV 레이저 마킹이 필요합니다. 금속과 플라스틱이 혼합된 생산 환경에서는 하나의 범용 솔루션보다는 광섬유 레이저 시스템과 UV 레이저 시스템을 별도로 구비하는 것이 바람직합니다.
광섬유 레이저 마킹 장비는 어떤 소프트웨어와 파일 형식을 지원하나요?
표준 시스템은 AI, PLT, DXF, PNG, JPG, BMP 형식을 지원하며 직접 바코드/QR 코드를 생성할 수 있는 EZCAD2 소프트웨어를 실행합니다. 프리미엄 시스템은 자동 시리얼 넘버 생성 및 MES 연결을 위한 맞춤형 데이터베이스 통합 기능을 제공합니다. Tianyu Laser 기계는 CorelDRAW, AutoCAD, Photoshop 워크플로우와 호환됩니다.
파이버 레이저 마킹 기계는 얼마나 많은 바닥 공간을 차지하나요?
데스크톱 시스템은 컴퓨터 워크스테이션을 포함해 약 0.5m²의 공간을 차지합니다. 안전 케이싱과 내장 컨베이어가 장착된 밀폐형 생산 시스템은 1–2m²의 공간을 차지합니다. 휴대용 파이버 마커는 무게가 6kg 이하로, 고정 설치가 필요 없으며 작업물에 기기를 직접 이동시켜 사용합니다.