
 EN


De fysica van licht als verbindingsmiddel
Een laserlasmachine zet elektrische energie om in een geconcentreerde lichtbundel die metaal aan de voeginterface smelt, waardoor een smeltverbinding ontstaat wanneer het gesmolten materiaal uithardt. In tegenstelling tot booglassen — waarbij een elektrische boog tussen elektrode en werkstuk wordt gebruikt — of weerstandslassen — waarbij stroom door de onderdelen zelf wordt geleid — levert laserlassen energie zonder fysiek contact, via een bundel die is gefocust op een diameter van 0,05–0,5 mm.
De energiedichtheid op het brandpunt bereikt 1–10 MW/cm², wat voldoende is om metaal binnen microseconden te verdampen. Wanneer de straal het werkstuk raakt, absorbeert het oppervlak ongeveer 60–80% van de invallende energie bij vezellaser-golflengten (1064 nm voor de meeste industriële systemen). De geabsorbeerde energie vormt een gesmolten bad — de laspoel — die achter de voortbewegende straal stolt en zo de lasnaad vormt. De warmtebeïnvloede zone (HAZ) — waar de materiaaleigenschappen veranderen zonder dat er smelting optreedt — strekt zich slechts 0,1–2 mm uit vanaf de lasmiddellijn, vergeleken met 2–10 mm bij TIG-lassen. Deze smalle HAZ minimaliseert vervorming en behoudt de materiaaleigenschappen in het omliggende metaal.
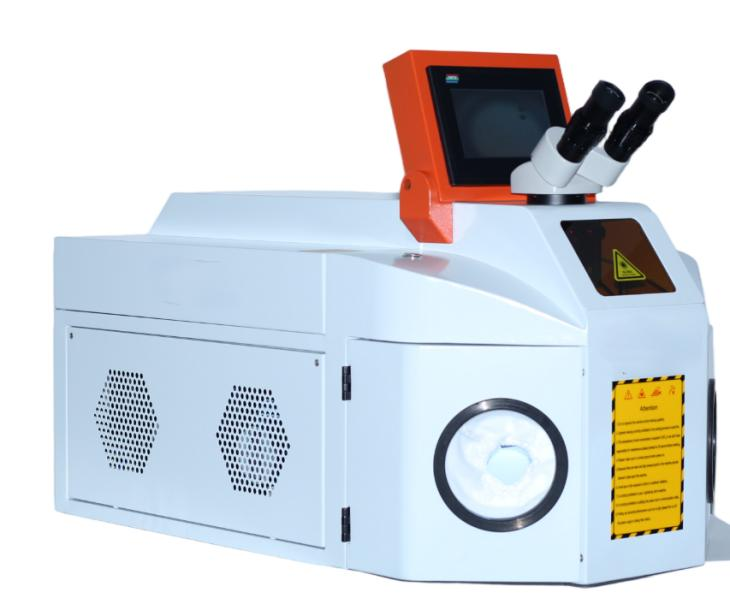
Een juweliersbedrijf dat op maat gemaakte verlovingsringen produceert, heeft een bureaubladmodel van 150 W geadopteerd laserlasmachine om de gasvlam soldering te vervangen die eerder werd gebruikt voor het aanpassen van de maat van ringen en het repareren van klauwzettingen. Bij de vlammethode werd de gehele ringband verhit tot de soldeertemperatuur, wat opnieuw polijsten vereiste om de door de hitte veroorzaakte verkleuring te verwijderen en soms leidde tot het losraken van aangrenzende steenzettingen door thermische uitzetting. De 0,2 mm dikke laserstraal stond de lassers in staat om vulmateriaal met precisie toe te voegen aan de lasnaad, zonder de omliggende constructie te verhitten. De tijd voor nabehandeling na het lassen daalde met ongeveer 70%, en het weglaten van een open vlam in de werkplaats elimineerde de toeslag op de brandverzekering die het atelier eerder moest betalen.
Lasmodes en toepassingen van lasersolderen
Lassen in geleidingsmodus
Lassers in geleidingsmodus — waarbij de laser het oppervlak verwarmt en de warmte zich door geleiding in het materiaal verspreidt om de laspoel te vormen — werkt bij vermogensdichtheden onder ongeveer 10⁶ W/cm². De lasnaad is breed en ondiep, met een aspectverhouding (diepte/breedte) van ongeveer 0,5–1,0. Las in geleidingsmodus is geschikt voor dunne materialen (0,1–1 mm), toepassingen waarbij een gladde naadoppevlakte vereist is, en materialen die gevoelig zijn voor scheurvorming bij hoge afkoelsnelheden.
Het bureautype laserlasmachine wordt gebruikt in de elektronica- en sieradenindustrie en werkt voornamelijk in geleidingsmodus. Een lassnelheid van 10–20 mm/s levert naadbreedtes van 0,5–1,5 mm op roestvrij staal, aluminium, titanium en edele metalen. De lagere vermogensdichtheid elimineert de sleutelgatinstabiliteit die porositeit kan veroorzaken in toepassingen die gevoelig zijn voor geleiding, zoals het hermetisch afsluiten van elektronische behuizingen, waarbij één enkel por in de las al leidt tot een mislukte lektest.
Las in sleutelgatmodus
Bij vermogensdichtheden boven 10⁶ W/cm² verdampt de laser het metaal in het midden van de bundel, waardoor een smalle holte — de sleutelgat — ontstaat die wordt omgeven door gesmolten metaal. Het sleutelgat fungeert als een val voor zwartlichaamsstraling en absorbeert bijna 100% van de invallende bundelenergie via meervoudige reflecties binnen de holte. Deze diepe-doordringingsmodus levert lasverhoudingen van 5–10:1 op en maakt het mogelijk om materialen tot 10 mm dikte in één enkele doorgang te verbinden, zonder de meervoudige lagen die lassen met een booglasproces vereist.
Handbediende vezellaserlasystemen met een vermogen van 1.000–3.000 W brengen de sleutelgatlasmogelijkheid naar toepassingen die eerder vaste automatisering vereisten. De operator houdt een laspen van 1–2 kg in de hand die de gefocusseerde bundel via een flexibele glasvezelkabel vanaf de lasbronkast aanbrengt. Door de handbediende vormfactor is lassen van grote onderdelen, reparaties ter plaatse en structurele fabricage mogelijk, zelfs wanneer deze niet in een vaste lasafscherming passen.
Vergelijking met traditionele solderingsmethodes
De warmte-invoer onderscheidt laserslassen van booglassenprocessen. TIG-lassen brengt ongeveer 500–2.000 J/mm laslengte aan. Laserslassen brengt 50–300 J/mm aan — ongeveer 5–10× minder energie per eenheidslengte. De verminderde warmte-invoer betekent minder vervorming, snellere afkoeling en de mogelijkheid om in de buurt van warmtegevoelige componenten te lassen, die bij booglassen zouden worden beschadigd.
Voor dunne materialen (0,5–2 mm) bedraagt de laserslasnelheid 500–2.000 mm/min, wat 3–7× hoger is dan de TIG-snelheid van 100–300 mm/min. Het snelheidsvoordeel neemt af bij materialen dikker dan ongeveer 4 mm, waar meerdere laserslagpassen of hybride laser-boogprocessen nodig kunnen zijn. Het productiviteitskruispunt hangt af van de materiaaldikte, de verbindingconfiguratie en of nabewerking zoals slijpen na het lassen — wat bij laserslassen aanzienlijk minder nodig is vanwege de minimale spatten — wordt meegerekend in de totale procesduur.
Veelgestelde Vragen
Welke materialen kan een laserslasmachine verbinden?
Vezellaserlasapparaten verbinden staal, roestvast staal, aluminium, titanium, koper, messing en nikkellegeringen. Het lassen van ongelijksoortige metalen — bijvoorbeeld staal op koper of roestvast staal op titanium — is mogelijk met geschikt toevoegmateriaal en optimalisatie van de parameters. Reflecterende metalen zoals koper en aluminium vereisen bescherming tegen terugreflectie in de lasersbron.
Hoe dik kan er in één doorgang worden gelast met een laser?
Vezellasers met een vermogen van 1.500–3.000 W bereiken een penetratiediepte van 2–4 mm in sleutelgatmodus op staal. Multikilowattsystemen met een vermogen van 6.000–10.000 W bereiken een penetratiediepte van 8–12 mm in één doorgang. Voor grotere diktes wordt hybride laser-booglassen toegepast, waarbij de diepe penetratie van de laser wordt gecombineerd met de toevoeging van lasmetaal via de boog voor het lassen van dikke secties.
Is laserlassen veilig voor operators zonder volledige omhulling?
Handbediende lasersoldeersystemen vereisen laserveiligheidsbrillen die zijn goedgekeurd voor de specifieke golflengte (OD 5+ bij 1064 nm), beschermende kleding en een gecontroleerd toegangsgebied. Volledig omsloten Class 1-systemen houden de laserstraal binnen een lichtdichte behuizing en vereisen geen persoonlijke beschermingsmiddelen. De veiligheidsclassificatie is afhankelijk van het systeemontwerp, niet van het laser vermogen.
Welke training is vereist voor het gebruik van lasersoldeerapparatuur?
Handbediende lasersoldeerapparatuur vereist 2–5 dagen training, met aandacht voor straalbesturing, parameterinstelling en veiligheidsprotocollen. Desktop-systemen met vaste straal vereisen vergelijkbare training, met nadruk op de constructie van spanvorment en bewegingsprogrammering. Eerdere soldeerervaring versnelt het leerproces, maar is niet verplicht. Tianyu Laser biedt bij levering van de apparatuur 2–3 dagen installatie- en bedieningstraining.
Hoe verhoudt de kosten van lasersoldeerwerk zich tot die van TIG-soldeerwerk?
De kosten voor lasapparatuur op basis van lasers bedragen 5.000–25.000 euro, vergeleken met 500–3.000 euro voor TIG-lasapparatuur. De productiviteitswinst op het gebied van arbeid — een 3–5× hogere las snelheid en 70% minder nabewerking na het lassen — compenseert de hogere aanschafkosten van de apparatuur binnen 12–24 maanden bij toepassingen met meer dan 1.000 lasuren per jaar. De besparingen op verbruiksmaterialen — geen wolfraamelektroden en een 50–70% lagere verbruik van toevoegmateriaal — leveren bovendien structurele extra besparingen op.
Kan een laserlasmachine ook laserreiniging uitvoeren?
Sommige tweedoeleind-systemen bieden zowel las- als reinigingsmodus door de straalparameters aan te passen. Speciale laserreinigingssystemen gebruiken andere optica en scanpatronen die zijn geoptimaliseerd voor het verwijderen van vervuiling. Het combineren van beide functies in één machine leidt tot een compromis in prestaties voor elk van beide toepassingen — afzonderlijke systemen leveren betere resultaten bij intensieve productietoepassingen.