
 EN


Ang Pisika ng Liwanag Bilang Kagamitan sa Pag-uugnay
A makina sa Laser Welding nagpapalit ng enerhiyang elektrikal sa isang nakapokus na sinag ng liwanag na tumutunaw sa metal sa interface ng sambungan, na lumilikha ng isang pagsasamang pagsasama habang ang tinunaw na materyal ay natitigas. Hindi tulad ng arc welding—na gumagamit ng electric arc sa pagitan ng electrode at workpiece—o resistance welding—na nagpapadaloy ng kasalukuyan sa mismong bahagi—ang laser welding ay nagpapadala ng enerhiya nang walang pisikal na kontak, sa pamamagitan ng isang sinag na nakapokus sa diameter na 0.05–0.5 mm.
Ang density ng enerhiya sa focal point ay umaabot sa 1–10 MW/cm², na sapat upang pausin ang metal sa loob ng mga mikrosekundo. Kapag hinampas ng sinag ang workpiece, ang ibabaw ay sumisipsip ng humigit-kumulang 60–80% ng papasok na enerhiya sa mga haba ng daluyong ng fiber laser (1064 nm para sa karamihan ng mga industrial na sistema). Ang nasipsip na enerhiya ay lumilikha ng isang tinunaw na pool — ang weld puddle — na tumitigas sa likod ng umuunlad na sinag, na lumilikha ng weld seam. Ang heat-affected zone (HAZ) — kung saan nagbabago ang mga katangian ng materyal nang hindi natutunaw — ay umaabot lamang sa 0.1–2 mm mula sa gitnang linya ng weld, kumpara sa 2–10 mm sa TIG welding. Ang maliit na HAZ na ito ay nagpapababa ng distorsyon at pinapanatili ang mga katangian ng materyal sa paligid na metal.
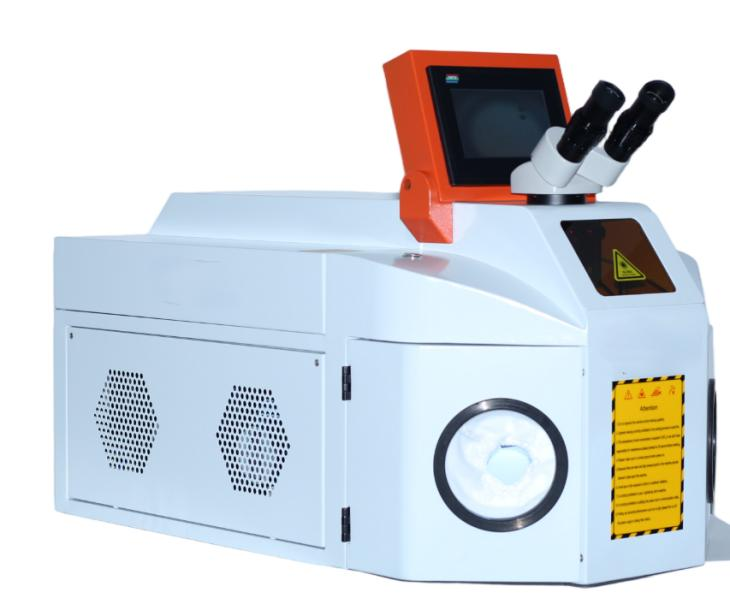
Isang manufacturer ng alahas na gumagawa ng mga pasadyang engagement ring ang sumakop sa isang desktop na 150W makina sa Laser Welding upang palitan ang pagpapakulay gamit ang gas torch na dati ay ginagamit para sa pag-aadjust ng sukat ng singsing at pagkukumpuni ng mga prong. Ang pamamaraan na ito ay nagpapainit sa buong shank ng singsing hanggang sa temperatura ng pagpapakulay, kailangan ng muling pagpo-polish upang alisin ang discoloration dulot ng init at minsan ay nagpapaluwang ng mga setting ng bato sa tabi dahil sa thermal expansion. Ang 0.2mm na diameter ng sinag ng laser ay nagbigay-daan sa welder na magdagdag ng filler material nang tumpak sa sambungan nang hindi pinainit ang kapaligiran. Ang oras para sa paglilinis pagkatapos ng welding ay bumaba ng humigit-kumulang 70%, at ang pag-alis ng bukas na apoy sa workshop ay nagdulot ng pag-alis ng surcharge sa insurance premium laban sa sunog na binabayaran ng studio.
Mga Mode at Aplikasyon ng Laser Welding
Conduction Mode Welding
Pagsusulat sa pamamagitan ng pagpapasa ng init — kung saan ang laser ay nagpapainit sa ibabaw at ang init ay dumadaloy papasok sa materyal upang lumikha ng pool ng pagsusulat — ay gumagana sa mga density ng kapangyarihan na nasa ilalim ng humigit-kumulang 10⁶ W/cm². Ang pagsusulat ay malawak at mababaw na may aspeto na rasyo (lalim/lapad) na humigit-kumulang 0.5–1.0. Ang pagsusulat sa pamamagitan ng pagpapasa ng init ay angkop para sa mga manipis na materyales (0.1–1 mm), mga aplikasyon na nangangailangan ng makinis na hitsura ng sira, at mga materyales na sensitibo sa pags cracking sa mataas na bilis ng paglamig.
Ang desktop makina sa Laser Welding ginagamit sa paggawa ng elektroniko at alahas at gumagana pangunahin sa pamamagitan ng pagpapasa ng init. Ang bilis ng pagsusulat na 10–20 mm/s ay nagbubunga ng mga sira na may lapad na 0.5–1.5 mm sa stainless steel, aluminum, titanium, at mahalagang metal. Ang mas mababang density ng kapangyarihan ay nag-aalis ng instability ng keyhole na maaaring magdulot ng porosity sa mga aplikasyong sensitibo sa pagpapasa ng init tulad ng hermetikong pagsusulat ng mga electronic package kung saan ang isang butas lamang sa pagsusulat ay nangangahulugan ng nabigong pagsubok sa pagtagas.
Pagsusulat sa Pamamagitan ng Keyhole
Sa mga density ng kapangyarihan na higit sa 10⁶ W/cm², ang laser ay nagpapasingaw ng metal sa sentro ng sinag, na lumilikha ng isang makitid na kuweba — ang keyhole — na napalibutan ng tinunaw na metal. Ang keyhole ay gumagana bilang isang trap para sa blackbody radiation, na sumisipsip ng halos 100% ng enerhiya ng papasok na sinag sa pamamagitan ng maraming pagrerefleksyon sa loob ng kuweba. Ang ganitong uri ng malalim na pagpapasok ay nagbibigay-daan sa mga aspeto ng weld na 5–10:1, na nag-uugnay ng materyales na hanggang 10 mm ang kapal sa isang solong pagdaan nang walang kailangang maraming pagdaan (multi-pass buildup) na kinakailangan sa arc welding.
Ang mga handheld na fiber laser welding system na may kapangyarihan na 1,000–3,000 W ay dinala ang kakayahan sa keyhole welding sa mga aplikasyon na dati ay nangangailangan ng nakafixed na awtomasyon. Ang operator ay humahawak ng isang welding head na may timbang na 1–2 kg na nagpapadala ng nakafokus na sinag sa pamamagitan ng flexible na fiber optic cable mula sa laser source cabinet. Ang handheld na anyo ay nagbibigay-daan sa pag-weld ng malalaking assembly, field repairs, at structural fabrication na hindi kayang pasukin ng isang fixed welding enclosure.
Paghahambing sa Tradisyonal na Mga Paraan ng Welding
Ang pag-input ng init ang nagpapakilala sa pagkakaiba ng laser welding mula sa mga proseso ng arc. Ang TIG welding ay nag-iimbak ng humigit-kumulang 500–2,000 J/mm ng haba ng weld. Ang laser welding naman ay nag-iimbak ng 50–300 J/mm—na humigit-kumulang 5–10 beses na mas kaunti ang enerhiya bawat yunit ng haba. Ang mas mababang pag-input ng init ay nangangahulugan ng mas kaunting distorsyon, mas mabilis na paglamig, at kakayahang mag-weld malapit sa mga komponenteng sensitibo sa init na maaaring sirain ng arc welding.
Para sa mga manipis na materyales (0.5–2 mm), ang bilis ng laser welding na 500–2,000 mm/min ay lumalampas sa bilis ng TIG na 100–300 mm/min sa isang factor na 3–7 beses. Ang kalamangan sa bilis ay nababawasan sa mga materyales na may kapal na humigit-kumulang 4 mm pataas, kung saan maaaring kailanganin ang maraming laser pass o hybrid laser-arc processes. Ang punto ng pagbabago sa produktibidad ay nakasalalay sa kapal ng materyal, hugis ng sambitan, at kung kasali ba ang post-weld grinding—na malaki ang binabawasan sa laser welding dahil sa napakabawas na spatter—sa kabuuang pagkalkula ng oras ng proseso.
Mga madalas itanong
Anong mga materyales ang maaaring pagdugtungan ng isang laser welding machine?
Ang mga welder na gumagamit ng fiber laser ay nagkakabit ng bakal, stainless steel, aluminum, titanium, tanso, brass, at mga alloy ng nikel. Ang pag-weld ng magkaibang metal — tulad ng bakal sa tanso o stainless steel sa titanium — ay posible gamit ang tamang filler material at optimal na parameter. Ang mga reflective na metal tulad ng tanso at aluminum ay nangangailangan ng proteksyon laban sa back-reflection sa laser source.
Gaano kalalim ang maaaring patakbuhin ng laser welding sa isang pass lamang?
Ang mga fiber laser na may kapasidad na 1,500–3,000W ay nakakamit ng 2–4mm na penetration sa keyhole mode sa bakal. Ang mga multi-kilowatt na sistema na may kapasidad na 6,000–10,000W ay nakakamit ng 8–12mm na single-pass penetration. Kapag lumampas sa mga kapal na ito, ginagamit ang hybrid laser-arc welding upang pagsamahin ang malalim na penetration ng laser at ang arc filler deposition para sa pagkakabit ng mga thick-section na materyales.
Ligtas ba ang laser welding para sa mga operator kahit walang buong enclosure?
Ang mga sistema ng laser welding na hinahawakan ng kamay ay nangangailangan ng mga salaming pangkaligtasan sa laser na may rating para sa tiyak na haba ng alon (OD 5+ sa 1064 nm), panlaban na damit, at isang lugar na may kontroladong pagpasok. Ang mga sistemang may kumpletong kabalang Klase 1 ay naglalaman ng sinag sa loob ng isang kahong hindi pasok ng liwanag at hindi nangangailangan ng anumang personal na kagamitang pangkaligtasan. Ang klasipikasyon ng kaligtasan ay nakasalalay sa disenyo ng sistema, hindi sa kapangyarihan ng laser.
Anong pagsasanay ang kinakailangan para sa operasyon ng laser welding?
Ang laser welding na hinahawakan ng kamay ay nangangailangan ng 2–5 araw na pagsasanay na sumasaklaw sa kontrol ng sinag, pagpili ng mga parameter, at mga protokol sa kaligtasan. Ang mga desktop na sistemang may nakafixed na sinag ay nangangailangan ng katulad na pagsasanay na may diin sa disenyo ng fixture at programming ng galaw. Ang nakaraang karanasan sa welding ay maaaring paigtingin ang proseso ng pagkatuto ngunit hindi ito kinakailangan. Ang Tianyu Laser ay nagbibigay ng 2–3 araw na pagsasanay sa pag-install at paggamit kasama ang paghahatid ng kagamitan.
Paano inihahambing ang gastos ng laser welding sa TIG welding?
Ang mga kagamitan sa pag-welding gamit ang laser ay nagkakahalaga ng 5,000–25,000 laban sa 500–3,000 para sa TIG. Ang mga pagtaas sa produktibidad ng paggawa — 3–5× na mas mabilis na bilis ng pag-welding at 70% na mas kaunti ang pagpapahusay pagkatapos ng pag-welding — ay nakakabawi sa premium na gastos sa kagamitan sa loob ng 12–24 na buwan para sa mga aplikasyon na may higit sa 1,000 oras ng pag-welding bawat taon. Ang mga pagtitipid sa consumables — walang mga electrode na tungsten at 50–70% na pagbaba sa pagkonsumo ng filler rod — ay nagbibigay din ng karagdagang paulit-ulit na pagtitipid.
Maaari bang gamitin ang isang makina sa pag-welding gamit ang laser para rin sa paglilinis gamit ang laser?
Ang ilang sistema na may dalawang tungkulin ay nag-aalok ng parehong mode ng pag-welding at paglilinis gamit ang laser sa pamamagitan ng pag-aadjust sa mga parameter ng beam. Ang mga nakatuon na sistema sa paglilinis gamit ang laser ay gumagamit ng iba’t ibang optics at mga pattern ng scanning na pinabuti para sa pag-alis ng kontaminasyon. Ang pagsasama ng parehong tungkulin sa isang makina ay sumisira sa performance nito sa bawat tungkulin — ang hiwalay na mga sistema ay nagbibigay ng mas mahusay na resulta para sa malalaking aplikasyon sa produksyon.