
 EN



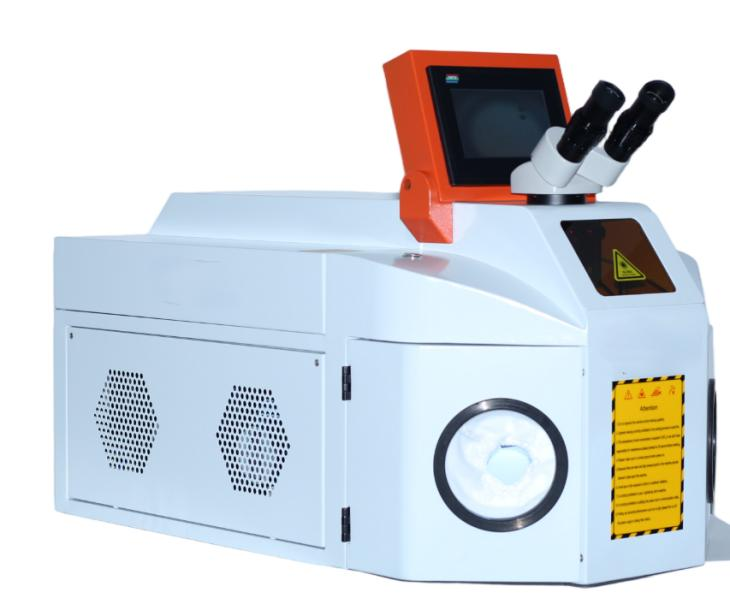
Η φυσική του φωτός ως εργαλείου συγκόλλησης
Α μηχανή Σωληνώσεων Λέιζερ μετατρέπει την ηλεκτρική ενέργεια σε συγκεντρωμένη δέσμη φωτός που λιώνει το μέταλλο στη διεπιφάνεια της σύνδεσης, δημιουργώντας μια συγκολλητική σύνδεση καθώς το λιωμένο υλικό στερεοποιείται. Σε αντίθεση με τη συγκόλληση τόξου — η οποία χρησιμοποιεί ηλεκτρικό τόξο μεταξύ ηλεκτροδίου και τεμαχίου εργασίας — ή τη συγκόλληση αντίστασης — η οποία διοχετεύει ρεύμα μέσω των ίδιων των τεμαχίων — η συγκόλληση με λέιζερ παρέχει ενέργεια χωρίς φυσική επαφή, μέσω δέσμης που εστιάζεται σε διάμετρο 0,05–0,5 mm.
Η πυκνότητα ενέργειας στο εστιακό σημείο φτάνει τα 1–10 MW/cm², επαρκής για την εξάτμιση μετάλλου εντός μικροδευτερολέπτων. Όταν η δέσμη προσκρούει στο εξάρτημα, η επιφάνεια απορροφά περίπου 60–80% της προσπίπτουσας ενέργειας στα μήκη κύματος ινώδους λέιζερ (1064 nm για τα περισσότερα βιομηχανικά συστήματα). Η απορροφηθείσα ενέργεια δημιουργεί μια λιωμένη περιοχή — τη λιωμένη πούδρα συγκόλλησης — η οποία στερεοποιείται πίσω από την προωθούμενη δέσμη, δημιουργώντας τη ραφή συγκόλλησης. Η ζώνη επηρεασμένη από τη θερμότητα (HAZ) — όπου οι ιδιότητες του υλικού αλλάζουν χωρίς να λιώσουν — εκτείνεται μόνο 0,1–2 mm από την κεντρική γραμμή της συγκόλλησης, σε σύγκριση με 2–10 mm για τη συγκόλληση TIG. Αυτή η στενή HAZ ελαχιστοποιεί την παραμόρφωση και διατηρεί τις ιδιότητες του υλικού στο περιβάλλον μέταλλο.
Ένας κατασκευαστής κοσμημάτων που παράγει προσαρμοστικά δαχτυλίδια αρραβώνα υιοθέτησε ένα επιτραπέζιο λέιζερ 150 W μηχανή Σωληνώσεων Λέιζερ για να αντικαταστήσει την καύστρα αερίου που χρησιμοποιούνταν προηγουμένως για τη ρύθμιση του μεγέθους δαχτυλιδιών και την επισκευή των προστατευτικών προεξοχών (prongs). Η μέθοδος με την καύστρα θέρμαινε ολόκληρο το δαχτυλίδι στη θερμοκρασία συγκόλλησης, απαιτώντας επαναλαμπάδισμα για την αφαίρεση της απόχρωσης που προκαλούσε η θερμότητα και, ενίοτε, οδηγούσε στην χαλάρωση των παρακείμενων ρυθμίσεων των λίθων λόγω θερμικής διαστολής. Η διάμετρος της δέσμης του λέιζερ, ίση με 0,2 mm, επέτρεψε στον συγκολλητή να προσθέσει ακριβώς υλικό συγκόλλησης στη σύνδεση χωρίς να θερμαίνει την περιβάλλουσα δομή. Ο χρόνος καθαρισμού μετά τη συγκόλληση μειώθηκε κατά περίπου 70% και η εξάλειψη της ανοιχτής φλόγας στο εργαστήριο κατήργησε την επιβάρυνση στην ασφάλιστρα πυρκαγιάς που έπρεπε να καταβάλλει το εργαστήριο.
Λειτουργικοί τρόποι λέιζερ συγκόλλησης και εφαρμογές τους
Συγκόλληση σε λειτουργικό τρόπο αγωγής
Συγκόλληση σε κατάσταση αγωγιμότητας — όπου η λέιζερ θερμαίνει την επιφάνεια και η θερμότητα διαδίδεται στο υλικό για να δημιουργήσει τη λίμνη συγκόλλησης — λειτουργεί σε πυκνότητες ισχύος κάτω των περίπου 10⁶ W/cm². Η συγκόλληση είναι ευρεία και επιφανειακή, με λόγο αναλογίας βάθους/πλάτους (βάθος/πλάτος) περίπου 0,5–1,0. Η συγκόλληση σε κατάσταση αγωγιμότητας κατάλληλη για λεπτά υλικά (0,1–1 mm), εφαρμογές που απαιτούν ομαλή εμφάνιση της αρθρώσεως και υλικά ευαίσθητα στο ράγισμα λόγω υψηλών ρυθμών ψύξης.
Η ηλεκτρονική μηχανή Σωληνώσεων Λέιζερ χρησιμοποιείται στην κατασκευή ηλεκτρονικών συσκευών και κοσμημάτων και λειτουργεί κυρίως σε κατάσταση αγωγιμότητας. Ταχύτητα συγκόλλησης 10–20 mm/s παράγει αρθρώσεις πλάτους 0,5–1,5 mm σε ανοξείδωτο χάλυβα, αλουμίνιο, τιτάνιο και ακριβά μέταλλα. Η χαμηλότερη πυκνότητα ισχύος εξαλείφει την αστάθεια της «οπής-κλειδαριάς» (keyhole), η οποία μπορεί να προκαλέσει πορώδεια σε εφαρμογές ευαίσθητες στην αγωγιμότητα, όπως η ερμητική συγκόλληση πακέτων ηλεκτρονικών συσκευών, όπου μία μόνη πόρος στη συγκόλληση σημαίνει αποτυχία του δοκιμαστικού ελέγχου διαρροής.
Συγκόλληση σε κατάσταση «οπής-κλειδαριάς» (Keyhole Mode Welding)
Σε πυκνότητες ισχύος πάνω από 10⁶ W/cm², η λέιζερ εξατμίζει το μέταλλο στο κέντρο της δέσμης, δημιουργώντας μια στενή κοιλότητα — την «κλειδότρυπα» — που περιβάλλεται από λιωμένο μέταλλο. Η κλειδότρυπα λειτουργεί ως παγίδα ακτινοβολίας μαύρου σώματος, απορροφώντας σχεδόν το 100% της προσπίπτουσας ενέργειας της δέσμης μέσω πολλαπλών ανακλάσεων εντός της κοιλότητας. Αυτή η λειτουργία βαθιάς διείσδυσης παράγει λόγους σχήματος συγκόλλησης 5–10:1, ενώνοντας υλικά πάχους μέχρι 10 mm σε μία μόνο διέλευση, χωρίς την πολλαπλή διέλευση που απαιτείται στη συγκόλληση με τόξο.
Τα φορητά συστήματα συγκόλλησης με ίνα λέιζερ ισχύος 1.000–3.000 W προσφέρουν τη δυνατότητα συγκόλλησης με κλειδότρυπα σε εφαρμογές που προηγουμένως απαιτούσαν σταθερή αυτοματοποίηση. Ο χειριστής κρατάει ένα κεφάλι συγκόλλησης βάρους 1–2 kg που μεταδίδει την εστιασμένη δέσμη μέσω ενός εύκαμπτου οπτικού ινός καλωδίου από την καβινέτα της πηγής λέιζερ. Η φορητή μορφή επιτρέπει τη συγκόλληση μεγάλων συναρμολογημάτων, επισκευές επιτόπου και δομική κατασκευή που δεν χωρούν σε σταθερή θάλαμο συγκόλλησης.
Σύγκριση με παραδοσιακές μεθόδους συγκόλλησης
Η εισαγόμενη θερμότητα διαφοροποιεί τη συγκόλληση με λέιζερ από τις διαδικασίες τόξου. Η συγκόλληση TIG καταθέτει περίπου 500–2.000 J/mm μήκους συγκόλλησης. Η συγκόλληση με λέιζερ καταθέτει 50–300 J/mm — δηλαδή περίπου 5–10 φορές λιγότερη ενέργεια ανά μονάδα μήκους. Η μειωμένη εισαγόμενη θερμότητα σημαίνει μικρότερη παραμόρφωση, ταχύτερη ψύξη και τη δυνατότητα συγκόλλησης κοντά σε εξαρτήματα ευαίσθητα στη θερμότητα, τα οποία θα καταστρέφονταν από τη συγκόλληση τόξου.
Για λεπτά υλικά (0,5–2 mm), η ταχύτητα συγκόλλησης με λέιζερ (500–2.000 mm/min) υπερβαίνει την ταχύτητα TIG (100–300 mm/min) κατά παράγοντα 3–7 φορές. Το πλεονέκτημα ταχύτητας μειώνεται σε υλικά πάχους πάνω από περίπου 4 mm, όπου ενδέχεται να απαιτούνται πολλαπλές διέλευσεις λέιζερ ή υβριδικές διαδικασίες λέιζερ-τόξου. Το σημείο αντιστροφής της παραγωγικότητας εξαρτάται από το πάχος του υλικού, τη διαμόρφωση της σύνδεσης και από το εάν η μετα-συγκόλληση λείανση — η οποία μειώνεται σημαντικά με τη συγκόλληση λέιζερ λόγω ελάχιστης απόρριψης — συμπεριλαμβάνεται στον υπολογισμό του συνολικού χρόνου διαδικασίας.
Συχνές Ερωτήσεις
Ποια υλικά μπορεί να ενώσει μια μηχανή συγκόλλησης με λέιζερ;
Οι συγκολλητές με ίνα λέιζερ ενώνουν χάλυβα, ανοξείδωτο χάλυβα, αλουμίνιο, τιτάνιο, χαλκό, ορείχαλκο και κράματα νικελίου. Η συγκόλληση διαφορετικών μετάλλων — όπως χάλυβα με χαλκό ή ανοξείδωτου χάλυβα με τιτάνιο — είναι εφικτή με την κατάλληλη υλική πληρωτική ουσία και τη βελτιστοποίηση των παραμέτρων. Τα αντανακλαστικά μέταλλα, όπως ο χαλκός και το αλουμίνιο, απαιτούν προστασία από αντανάκλαση προς τα πίσω στην πηγή λέιζερ.
Πόσο παχύ υλικό μπορεί να διαπεράσει η συγκόλληση με λέιζερ σε μία διέλευση;
Οι λέιζερ ινών με ισχύ 1.500–3.000 W επιτυγχάνουν διείσδυση 2–4 mm σε λειτουργία «κλειδαριάς» (keyhole) στον χάλυβα. Συστήματα πολλών χιλιοβάτων με ισχύ 6.000–10.000 W επιτυγχάνουν διείσδυση 8–12 mm σε μία διέλευση. Για πάχη πέραν αυτών, η υβριδική συγκόλληση λέιζερ-τόξου συνδυάζει τη διείσδυση λέιζερ με την καταβολή πληρωτικού υλικού μέσω τόξου για τη σύνδεση παχιών τμημάτων.
Είναι ασφαλής η συγκόλληση με λέιζερ για τους χειριστές χωρίς πλήρη περίβλημα;
Τα φορητά συστήματα λέιζερ συγκόλλησης απαιτούν γυαλιά προστασίας από την ακτινοβολία λέιζερ, εγκεκριμένα για το συγκεκριμένο μήκος κύματος (OD 5+ στα 1064 nm), προστατευτικά ρούχα και περιοχή με ελεγχόμενη πρόσβαση. Τα συστήματα πλήρους περίκλεισης κλάσης 1 περιέχουν τη δέσμη εντός ενός στεγανού σε φως περιβλήματος και δεν απαιτούν προσωπικό εξοπλισμό προστασίας. Η κατηγοριοποίηση ασφαλείας εξαρτάται από τον σχεδιασμό του συστήματος, όχι από την ισχύ του λέιζερ.
Ποια εκπαίδευση απαιτείται για τη λειτουργία λέιζερ συγκόλλησης;
Η φορητή συγκόλληση με λέιζερ απαιτεί 2–5 ημέρες εκπαίδευσης, η οποία καλύπτει τον έλεγχο της δέσμης, την επιλογή παραμέτρων και τα πρωτόκολλα ασφαλείας. Τα επιτραπέζια συστήματα με σταθερή δέσμη απαιτούν παρόμοια εκπαίδευση, με έμφαση στον σχεδιασμό των συγκρατητήρων και τον προγραμματισμό κίνησης. Η προηγούμενη εμπειρία συγκόλλησης επιταχύνει τη μάθηση, αλλά δεν είναι υποχρεωτική. Η εταιρεία Tianyu Laser παρέχει εκπαίδευση εγκατάστασης και χειρισμού διάρκειας 2–3 ημερών κατά την παράδοση του εξοπλισμού.
Πώς συγκρίνεται το κόστος της συγκόλλησης με λέιζερ με το κόστος της συγκόλλησης TIG;
Το κόστος των εγκαταστάσεων συγκόλλησης με λέιζερ ανέρχεται σε 5.000–25.000 ευρώ, σε αντίθεση με 500–3.000 ευρώ για τη συγκόλληση TIG. Οι κέρδη στην παραγωγικότητα του εργατικού δυναμικού — ταχύτητα συγκόλλησης 3–5 φορές μεγαλύτερη και 70% λιγότερη επεξεργασία μετά τη συγκόλληση — αποκτούν το πρόσθετο κόστος του εξοπλισμού εντός 12–24 μηνών για εφαρμογές με πάνω από 1.000 ώρες συγκόλλησης ετησίως. Οι εξοικονομήσεις σε καταναλώσιμα — απουσία βολφραμίου για ηλεκτρόδια και μείωση της κατανάλωσης συρμάτινης ράβδου κατά 50–70% — προσφέρουν επιπλέον επαναλαμβανόμενες εξοικονομήσεις.
Μπορεί μια μηχανή συγκόλλησης με λέιζερ να εκτελεί επίσης λειτουργία καθαρισμού με λέιζερ;
Ορισμένα συστήματα διπλής λειτουργίας προσφέρουν τόσο λειτουργία συγκόλλησης όσο και λειτουργία καθαρισμού, ρυθμίζοντας τις παραμέτρους της δέσμης. Τα αφιερωμένα συστήματα καθαρισμού με λέιζερ χρησιμοποιούν διαφορετικά οπτικά στοιχεία και μοτίβα σάρωσης βελτιστοποιημένα για την αφαίρεση ρύπων. Η συνδυασμένη ενσωμάτωση και των δύο λειτουργιών σε μία μηχανή συνεπάγεται μείωση της απόδοσης σε κάθε μία από αυτές — ξεχωριστά συστήματα παρέχουν καλύτερα αποτελέσματα σε εφαρμογές μεγάλης παραγωγής.