
 EN



Физика света как инструмента для соединения
А лазерная сварочная машина преобразует электрическую энергию в концентрированный световой луч, который плавит металл на границе соединения, образуя сварной шов при затвердевании расплавленного материала. В отличие от дуговой сварки — при которой используется электрическая дуга между электродом и заготовкой — или контактной сварки — при которой ток пропускается непосредственно через детали — лазерная сварка передаёт энергию без физического контакта посредством луча, сфокусированного до диаметра 0,05–0,5 мм.
Плотность энергии в фокальной точке достигает 1–10 МВт/см², что достаточно для испарения металла за микросекунды. Когда лазерный луч попадает на обрабатываемую деталь, поверхность поглощает примерно 60–80 % падающей энергии при длинах волн волоконных лазеров (1064 нм для большинства промышленных систем). Поглощённая энергия создаёт расплавленную зону — сварочную ванну, — которая затвердевает за движущимся лучом, формируя сварной шов. Зона термического влияния (ЗТИ), в которой свойства материала изменяются без его плавления, простирается всего на 0,1–2 мм от осевой линии шва по сравнению с 2–10 мм при аргонодуговой сварке (TIG). Такая узкая ЗТИ минимизирует деформации и сохраняет исходные свойства материала в окружающих областях.
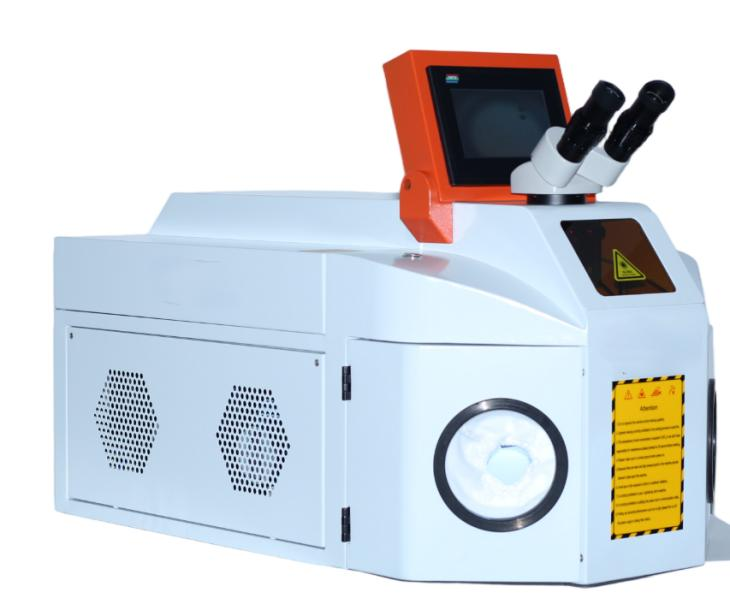
Производитель ювелирных изделий, выпускающий индивидуальные обручальные кольца, внедрил настольный лазер мощностью 150 Вт лазерная сварочная машина заменить паяльную горелку, ранее использовавшуюся для изменения размера колец и ремонта зубчиков. При пайке с помощью горелки весь ободок кольца нагревался до температуры пайки, что требовало повторной полировки для удаления дискоординации, вызванной нагревом, а также иногда приводило к ослаблению посадки соседних камней из-за теплового расширения. Диаметр лазерного луча — 0,2 мм — позволял сварщику точно наносить припой непосредственно в зону соединения, не нагревая окружающие элементы конструкции. Время последующей очистки после сварки сократилось примерно на 70 %, а устранение открытого пламени в мастерской позволило отказаться от надбавки к страховой премии по страхованию от пожара, которую студия выплачивала ранее.
Режимы лазерной сварки и области её применения
Сварка в режиме теплопроводности
Сварка в режиме теплопроводности — при которой лазер нагревает поверхность, а тепло распространяется вглубь материала, формируя сварочную ванну — осуществляется при плотности мощности ниже примерно 10⁶ Вт/см². Шов получается широким и неглубоким, с соотношением глубины к ширине (глубина/ширина) примерно 0,5–1,0. Сварка в режиме теплопроводности подходит для тонких материалов (0,1–1 мм), применений, требующих гладкого внешнего вида шва, и материалов, чувствительных к образованию трещин при высоких скоростях охлаждения.
Настольный лазерная сварочная машина используется в электронной промышленности и ювелирном производстве и работает преимущественно в режиме теплопроводности. Скорость сварки 10–20 мм/с обеспечивает формирование швов шириной 0,5–1,5 мм на нержавеющей стали, алюминии, титане и драгоценных металлах. Более низкая плотность мощности устраняет нестабильность ключевого канала, которая может вызывать пористость в приложениях, чувствительных к теплопроводности, например, при герметичной сварке корпусов электронных устройств, где наличие единственной поры в шве приводит к провалу испытания на герметичность.
Сварка в режиме ключевого канала
При плотностях мощности выше 10⁶ Вт/см² лазер испаряет металл в центре пучка, создавая узкую полость — «ключевое отверстие» (keyhole), окруженную расплавленным металлом. Ключевое отверстие действует как ловушка для излучения черного тела, поглощая почти 100 % энергии падающего лазерного пучка за счет многократных отражений внутри полости. Этот режим глубокого проникновения обеспечивает соотношение ширины к глубине сварного шва 5–10:1 и позволяет соединять материалы толщиной до 10 мм за один проход без многослойной наплавки, требуемой дуговой сваркой.
Ручные волоконно-оптические лазерные сварочные системы мощностью 1000–3000 Вт обеспечивают возможность сварки с образованием ключевого отверстия в тех областях применения, где ранее требовалась стационарная автоматизация. Оператор удерживает сварочную головку массой 1–2 кг, которая направляет сфокусированный лазерный пучок через гибкий оптоволоконный кабель от лазерного источника в шкафу. Ручная конструкция позволяет выполнять сварку крупногабаритных сборок, проводить ремонт на месте и осуществлять строительную сварку конструкций, которые не помещаются внутри стационарной сварочной камеры.
Сравнение с традиционными методами сварки
Тепловложение отличает лазерную сварку от дуговых процессов. При сварке TIG на единицу длины шва затрачивается примерно 500–2000 Дж/мм. При лазерной сварке тепловложение составляет 50–300 Дж/мм — то есть в 5–10 раз меньше энергии на единицу длины. Сниженное тепловложение означает меньшую деформацию, более быстрое охлаждение и возможность сварки вблизи компонентов, чувствительных к нагреву, которые были бы повреждены при дуговой сварке.
Для тонких материалов (0,5–2 мм) скорость лазерной сварки 500–2000 мм/мин превышает скорость сварки TIG (100–300 мм/мин) в 3–7 раз. Преимущество по скорости уменьшается при толщине материала свыше примерно 4 мм, где могут потребоваться несколько проходов лазера или гибридные лазерно-дуговые процессы. Точка пересечения по производительности зависит от толщины материала, конфигурации соединения и того, включается ли в общее время технологического цикла последующая зачистка шва — которая при лазерной сварке значительно сокращается благодаря минимальному разбрызгиванию.
Часто задаваемые вопросы
Какие материалы может соединять лазерная сварочная машина?
Волоконные лазерные сварочные аппараты позволяют соединять сталь, нержавеющую сталь, алюминий, титан, медь, латунь и никелевые сплавы. Сварка разнородных металлов — например, стали с медью или нержавеющей стали с титаном — возможна при использовании соответствующего присадочного материала и оптимизации параметров процесса. Для отражающих металлов, таких как медь и алюминий, требуется защита лазерного источника от обратного отражения.
Какова максимальная толщина проплавления при лазерной сварке за один проход?
Волоконные лазеры мощностью 1500–3000 Вт обеспечивают глубину проплавления 2–4 мм в режиме ключевого отверстия при сварке стали. Многокиловаттные системы мощностью 6000–10 000 Вт обеспечивают однопроходное проплавление толщиной 8–12 мм. При превышении этих значений толщины применяется гибридная лазерно-дуговая сварка, сочетающая глубокое проплавление лазером с наплавкой присадочного материала дугой для соединения толстостенных деталей.
Безопасна ли лазерная сварка для операторов при отсутствии полного ограждения?
Для ручных лазерных сварочных систем требуется защитные очки для работы с лазером, соответствующие конкретной длине волны (коэффициент оптического ослабления 5+ при 1064 нм), защитная одежда и зона с ограниченным доступом. Системы полного закрытия класса 1 содержат лазерный луч внутри светонепроницаемого корпуса и не требуют средств индивидуальной защиты. Классификация по безопасности зависит от конструкции системы, а не от мощности лазера.
Какое обучение требуется для работы с лазерной сваркой?
Для освоения ручной лазерной сварки требуется 2–5 дней обучения, охватывающего управление лазерным лучом, выбор параметров и соблюдение правил техники безопасности. Для стационарных настольных систем с фиксированным лучом требуется аналогичное обучение с акцентом на проектирование приспособлений и программирование движения. Наличие предыдущего опыта в сварке ускоряет процесс обучения, однако не является обязательным требованием. Компания Tianyu Laser предоставляет 2–3-дневное обучение по установке и эксплуатации оборудования при его поставке.
Как соотносятся затраты на лазерную сварку и сварку TIG?
Стоимость оборудования для лазерной сварки составляет 5 000–25 000 долларов США по сравнению с 500–3 000 долларов США для TIG. Повышение производительности труда — скорость сварки в 3–5 раз выше, а объем постсварочной обработки снижается на 70 % — позволяет окупить премию за оборудование в течение 12–24 месяцев при ежегодном объеме сварки свыше 1 000 часов. Экономия на расходных материалах — отсутствие вольфрамовых электродов и снижение расхода присадочной проволоки на 50–70 % — обеспечивает дополнительную регулярную экономию.
Может ли лазерный сварочный аппарат также выполнять лазерную очистку?
Некоторые двухфункциональные системы обеспечивают как режим сварки, так и режим очистки за счет регулировки параметров лазерного луча. Специализированные системы лазерной очистки используют иные оптические компоненты и сканирующие паттерны, оптимизированные для удаления загрязнений. Комбинирование обеих функций в одном устройстве снижает эффективность каждой из них — отдельные системы обеспечивают лучшие результаты в условиях интенсивного производства.