
 EN



La physique de la lumière comme outil d’assemblage
A machine de soudage au laser convertit l’énergie électrique en un faisceau lumineux concentré qui fait fondre le métal à l’interface des pièces à assembler, créant ainsi une liaison par fusion lorsque le matériau en fusion se solidifie. Contrairement au soudage à l’arc — qui utilise un arc électrique entre l’électrode et la pièce — ou au soudage par résistance — qui fait passer un courant à travers les pièces elles-mêmes — le soudage au laser délivre de l’énergie sans contact physique, via un faisceau focalisé sur un diamètre de 0,05 à 0,5 mm.
La densité d'énergie au point focal atteint 1 à 10 MW/cm², ce qui suffit pour vaporiser le métal en quelques microsecondes. Lorsque le faisceau frappe la pièce à usiner, la surface absorbe environ 60 à 80 % de l'énergie incidente aux longueurs d'onde des lasers à fibre (1064 nm pour la plupart des systèmes industriels). L'énergie absorbée crée une flaque fondue — la flaque de soudure — qui se solidifie derrière le faisceau en déplacement, formant ainsi la soudure. La zone thermiquement affectée (ZTA) — où les propriétés du matériau changent sans fusion — s'étend uniquement de 0,1 à 2 mm à partir de l'axe central de la soudure, contre 2 à 10 mm pour le soudage TIG. Cette ZTA étroite réduit au minimum la déformation et préserve les propriétés du matériau dans le métal environnant.
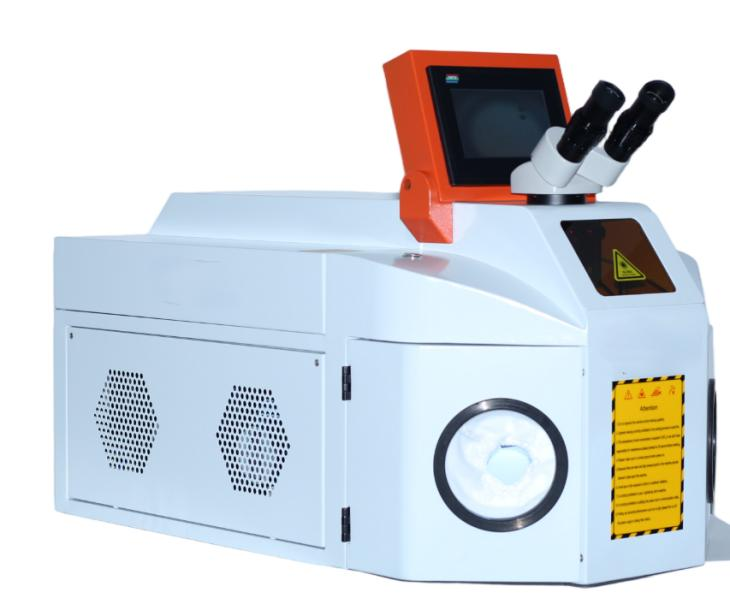
Un fabricant de bijoux produisant des alliances sur mesure a adopté un laser de bureau de 150 W machine de soudage au laser remplacer la soudure au chalumeau à gaz précédemment utilisée pour le réglage de la taille des bagues et la réparation des griffes. La méthode au chalumeau chauffait l’ensemble de la bague jusqu’à la température de soudure, nécessitant un re-polissage pour éliminer la décoloration thermique et, parfois, desserrant les montages de pierres adjacentes en raison de la dilatation thermique. Le diamètre du faisceau laser, de 0,2 mm, permettait au soudeur d’ajouter précisément du matériau d’apport à la jointure sans chauffer la structure environnante. Le temps de nettoyage post-soudure a diminué d’environ 70 %, et l’élimination de la flamme nue dans l’atelier a supprimé la majoration de prime d’assurance incendie que le studio payait.
Modes et applications de la soudure laser
Soudage en mode conduction
Soudage en mode de conduction — où le laser chauffe la surface et la chaleur se propage dans le matériau pour former la zone fondue — fonctionne à des densités de puissance inférieures à environ 10⁶ W/cm². La soudure est large et peu profonde, avec un rapport d’aspect (profondeur/largeur) d’environ 0,5 à 1,0. Ce mode de soudage convient aux matériaux minces (0,1 à 1 mm), aux applications exigeant une apparence lisse de la soudure et aux matériaux sensibles à la fissuration sous des taux de refroidissement élevés.
L'équipement de bureau machine de soudage au laser utilisé dans la fabrication électronique et la joaillerie fonctionne principalement en mode de conduction. Une vitesse de soudage de 10 à 20 mm/s produit des joints de 0,5 à 1,5 mm de largeur sur l’acier inoxydable, l’aluminium, le titane et les métaux précieux. La densité de puissance plus faible élimine l’instabilité de la cavité (« keyhole ») qui peut provoquer des pores dans les applications sensibles à la conduction, comme le scellement hermétique de boîtiers électroniques, où un seul pore dans la soudure entraîne un échec du test d’étanchéité.
Soudage en mode « keyhole »
À des densités de puissance supérieures à 10⁶ W/cm², le laser vaporise le métal au centre du faisceau, créant une cavité étroite — la « keyhole » — entourée de métal en fusion. Cette cavité agit comme un piège pour le rayonnement du corps noir, absorbant près de 100 % de l’énergie du faisceau incident grâce à des réflexions multiples à l’intérieur de la cavité. Ce mode de pénétration profonde permet d’obtenir des rapports d’aspect de soudure de 5 à 10:1 et de souder des matériaux jusqu’à 10 mm d’épaisseur en un seul passage, sans nécessiter les passes multiples requises par le soudage à l’arc.
Les systèmes de soudage laser à fibre portatifs, fonctionnant entre 1 000 et 3 000 W, rendent la technique de soudage en « keyhole » accessible à des applications qui exigeaient auparavant une automatisation fixe. L’opérateur manipule une tête de soudage pesant de 1 à 2 kg, qui délivre le faisceau focalisé via un câble optique flexible reliant la tête à l’armoire source du laser. Ce format portable permet de souder des assemblages volumineux, d’effectuer des réparations sur site et de réaliser des fabrications structurelles qui ne peuvent pas être intégrées dans une cabine de soudage fixe.
Comparaison avec les méthodes de soudage traditionnelles
L'apport de chaleur distingue le soudage au laser des procédés à arc. Le soudage TIG dépose environ 500 à 2 000 J/mm de longueur de soudure. Le soudage au laser dépose 50 à 300 J/mm, soit environ 5 à 10 fois moins d'énergie par unité de longueur. Cet apport de chaleur réduit entraîne moins de déformation, un refroidissement plus rapide et la possibilité de souder à proximité de composants sensibles à la chaleur, que le soudage à arc endommagerait.
Pour les matériaux minces (0,5 à 2 mm), la vitesse de soudage au laser (500 à 2 000 mm/min) dépasse de 3 à 7 fois celle du soudage TIG (100 à 300 mm/min). Cet avantage en vitesse diminue sur des matériaux d'une épaisseur supérieure à environ 4 mm, où plusieurs passes laser ou des procédés hybrides laser-arc peuvent être nécessaires. Le point d'inversion de productivité dépend de l'épaisseur du matériau, de la configuration de l'assemblage et de l'inclusion ou non du meulage post-soudage — considérablement réduit avec le soudage au laser en raison de l'absence quasi totale d'éclaboussures — dans le calcul du temps total du procédé.
Questions fréquemment posées
Quels matériaux une machine à souder au laser peut-elle assembler ?
Les soudeuses laser à fibre permettent de souder l’acier, l’acier inoxydable, l’aluminium, le titane, le cuivre, le laiton et les alliages de nickel. La soudure de métaux dissimilaires — par exemple, acier sur cuivre ou acier inoxydable sur titane — est possible à condition d’utiliser un matériau d’apport adapté et d’optimiser les paramètres. Les métaux réfléchissants, tels que le cuivre et l’aluminium, nécessitent une protection contre les réflexions arrière au niveau de la source laser.
Quelle épaisseur peut atteindre la soudure laser en un seul passage ?
Les lasers à fibre de 1 500 à 3 000 W permettent une pénétration de 2 à 4 mm en mode « keyhole » sur l’acier. Les systèmes multi-kilowatts de 6 000 à 10 000 W permettent une pénétration monocouche de 8 à 12 mm. Au-delà de ces épaisseurs, la soudure hybride laser-arc combine la pénétration laser avec le dépôt de métal d’apport par arc pour la jonction de sections épaisses.
La soudure laser est-elle sûre pour les opérateurs sans enceinte complète ?
Les systèmes de soudage laser portatifs nécessitent des lunettes de protection laser adaptées à la longueur d’onde spécifique (OD 5+ à 1064 nm), des vêtements de protection et une zone d’accès contrôlé. Les systèmes à enceinte complète de classe 1 contiennent le faisceau dans un boîtier étanche à la lumière et ne requièrent aucun équipement de protection individuelle. La classification en matière de sécurité dépend de la conception du système, et non de la puissance laser.
Quelle formation est requise pour l’opération de soudage laser ?
Le soudage laser portatif nécessite une formation de 2 à 5 jours couvrant le contrôle du faisceau, le choix des paramètres et les protocoles de sécurité. Les systèmes fixes à faisceau stationnaire de bureau exigent une formation similaire, axée sur la conception des dispositifs de fixation et la programmation des mouvements. Une expérience préalable en soudage accélère l’apprentissage, mais n’est pas obligatoire. Tianyu Laser fournit une formation d’installation et d’exploitation de 2 à 3 jours lors de la livraison de l’équipement.
Comment le coût du soudage laser se compare-t-il à celui du soudage TIG ?
Le coût des équipements de soudage au laser s'élève à 5 000–25 000 $, contre 500–3 000 $ pour le soudage TIG. Les gains de productivité du personnel — vitesse de soudage 3 à 5 fois plus rapide et finition post-soudage réduite de 70 % — permettent d'amortir la prime liée à l'équipement en 12 à 24 mois pour les applications dépassant 1 000 heures de soudage par an. Les économies sur les consommables — pas d'électrodes en tungstène et réduction de 50 à 70 % de la consommation de baguette d'apport — génèrent des économies récurrentes supplémentaires.
Une machine à souder au laser peut-elle également effectuer le nettoyage au laser ?
Certains systèmes à double fonction offrent à la fois des modes de soudage et de nettoyage, en ajustant les paramètres du faisceau. Les systèmes spécialisés de nettoyage au laser utilisent des optiques et des motifs de balayage différents, optimisés pour l'élimination des contaminants. La combinaison des deux fonctions dans une seule machine nuit aux performances de chacune : des systèmes séparés donnent de meilleurs résultats dans les applications industrielles intensives.