
 EN



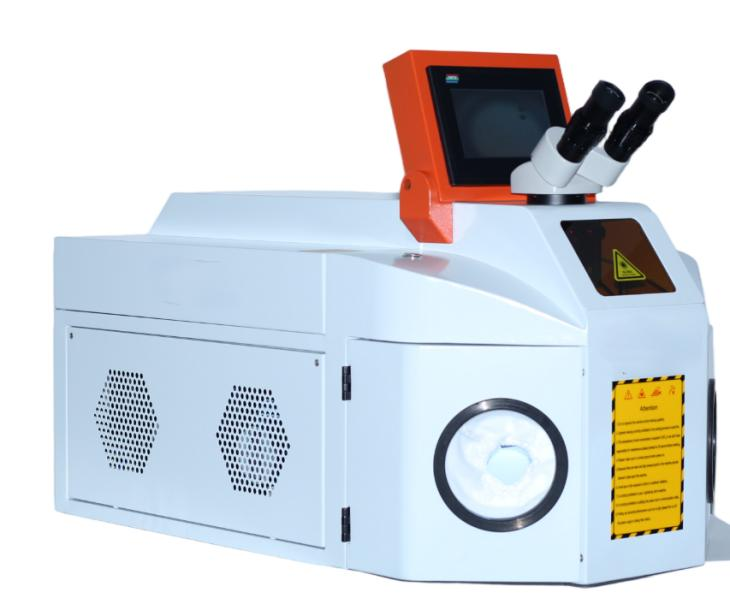
หลักฟิสิกส์ของแสงในฐานะเครื่องมือสำหรับการเชื่อม
เอ เครื่องเชื่อมเลเซอร์ เปลี่ยนพลังงานไฟฟ้าให้กลายเป็นลำแสงที่มีความเข้มสูง ซึ่งทำหน้าที่หลอมโลหะบริเวณรอยต่อ เพื่อสร้างพันธะการหลอมรวมขณะที่วัสดุที่ละลายตัวแข็งตัวกลับเป็นของแข็ง อีกทั้งแตกต่างจากการเชื่อมแบบอาร์ค ซึ่งใช้ประจุไฟฟ้าลัดวงจรระหว่างขั้วไฟฟ้ากับชิ้นงาน หรือการเชื่อมแบบความต้านทาน ซึ่งส่งกระแสไฟฟ้าผ่านชิ้นงานโดยตรง การเชื่อมด้วยเลเซอร์ส่งพลังงานไปยังชิ้นงานโดยไม่สัมผัสโดยตรง ผ่านลำแสงที่โฟกัสให้มีเส้นผ่านศูนย์กลางเพียง 0.05–0.5 มม.
ความหนาแน่นพลังงานที่จุดโฟกัสสูงถึง 1–10 เมกะวัตต์ต่อตารางเซนติเมตร ซึ่งเพียงพอที่จะทำให้โลหะระเหิดภายในไม่กี่ไมโครวินาที เมื่อลำแสงกระทบชิ้นงาน ผิวของชิ้นงานจะดูดซับพลังงานที่ตกกระทบประมาณ 60–80% ที่ความยาวคลื่นของเลเซอร์ไฟเบอร์ (1064 นาโนเมตร สำหรับระบบอุตสาหกรรมส่วนใหญ่) พลังงานที่ถูกดูดซับจะสร้างบริเวณที่หลอมละลาย — หรือที่เรียกว่า “แอ่งเชื่อม” — ซึ่งจะแข็งตัวตามหลังลำแสงที่เคลื่อนที่ไปข้างหน้า จนเกิดเป็นรอยเชื่อม โซนที่ได้รับผลกระทบจากความร้อน (HAZ) — คือบริเวณที่สมบัติของวัสดุเปลี่ยนแปลงไปโดยไม่เกิดการหลอมละลาย — มีความกว้างเพียง 0.1–2 มิลลิเมตร จากแกนกลางของรอยเชื่อม เมื่อเทียบกับ 2–10 มิลลิเมตร สำหรับการเชื่อมแบบ TIG โซน HAZ ที่แคบลงนี้ช่วยลดการบิดงอและรักษาสมบัติของวัสดุในบริเวณโลหะรอบข้างไว้ได้
ผู้ผลิตเครื่องประดับรายหนึ่งที่ผลิตแหวนหมั้นแบบกำหนดเอง ได้นำเครื่องเชื่อมเลเซอร์แบบตั้งโต๊ะกำลัง 150 วัตต์มาใช้งาน เครื่องเชื่อมเลเซอร์ เพื่อแทนที่การใช้ไฟฉายก๊าซในการบัดกรีที่เคยใช้มาก่อนสำหรับการปรับขนาดแหวนและการซ่อมแซมขอบจับอัญมณี วิธีการใช้ไฟฉายทำให้ส่วนวงแหวนทั้งหมดร้อนขึ้นถึงอุณหภูมิที่ใช้ในการบัดกรี จึงจำเป็นต้องขัดเงาใหม่เพื่อกำจัดคราบเปลี่ยนสีจากความร้อน และบางครั้งอาจทำให้อัญมณีที่อยู่ใกล้เคียงหลุดออกจากตำแหน่งที่ยึดเนื่องจากการขยายตัวจากความร้อน ขณะที่ลำแสงเลเซอร์ที่มีเส้นผ่านศูนย์กลางเพียง 0.2 มม. ช่วยให้ช่างเชื่อมสามารถเติมวัสดุเชื่อมเข้าไปยังรอยต่อได้อย่างแม่นยำโดยไม่ทำให้โครงสร้างบริเวณรอบข้างร้อนขึ้น เวลาที่ใช้ในการทำความสะอาดหลังการเชื่อมลดลงประมาณ 70% และการกำจัดเปลวไฟเปิดออกจากห้องปฏิบัติการยังช่วยยกเลิกค่าธรรมเนียมเพิ่มพิเศษจากกรมธรรม์ประกันภัยอัคคีภัยที่สตูดิโอเคยจ่าย
โหมดการเชื่อมด้วยเลเซอร์และแอปพลิเคชัน
การเชื่อมแบบนำความร้อน
การเชื่อมแบบนำความร้อน — ซึ่งเลเซอร์ให้ความร้อนที่ผิววัสดุ และความร้อนถ่ายเทเข้าสู่เนื้อวัสดุเพื่อสร้างแอ่งหลอมเชื่อม — ดำเนินการที่ความหนาแน่นของกำลังงานต่ำกว่าประมาณ 10⁶ วัตต์/ตารางเซนติเมตร โดยรอยเชื่อมจะมีลักษณะกว้างและตื้น พร้อมอัตราส่วนความลึกต่อความกว้าง (depth/width) ประมาณ 0.5–1.0 การเชื่อมแบบนำความร้อนเหมาะสำหรับวัสดุบาง (0.1–1 มม.) งานที่ต้องการผิวรอยเชื่อมเรียบเนียน และวัสดุที่ไวต่อการแตกร้าวจากอัตราการเย็นตัวที่สูง
เครื่องมิลลิ่งแบบตั้งโต๊ะ เครื่องเชื่อมเลเซอร์ ใช้ในการผลิตอุปกรณ์อิเล็กทรอนิกส์และเครื่องประดับ โดยทำงานส่วนใหญ่ในโหมดการเชื่อมแบบนำความร้อน ความเร็วในการเชื่อมที่ 10–20 มม./วินาที จะให้รอยเชื่อมกว้าง 0.5–1.5 มม. บนเหล็กกล้าไร้สนิม อลูมิเนียม ไทเทเนียม และโลหะมีค่าต่าง ๆ ความหนาแน่นของกำลังงานที่ต่ำกว่านี้ช่วยขจัดความไม่เสถียรของหลุมกุญแจ (keyhole) ซึ่งอาจก่อให้เกิดรูพรุนในงานที่ไวต่อการนำความร้อน เช่น การเชื่อมแบบปิดผนึกสนิท (hermetic seam sealing) ของบรรจุภัณฑ์อิเล็กทรอนิกส์ ซึ่งรูพรุนเพียงรูเดียวในรอยเชื่อมก็หมายถึงการทดสอบรั่วล้มเหลว
การเชื่อมแบบหลุมกุญแจ
ที่ความหนาแน่นพลังงานของลำแสงเลเซอร์สูงกว่า 10⁶ วัตต์ต่อตารางเซนติเมตร ลำแสงเลเซอร์จะทำให้โลหะระเหิดที่จุดศูนย์กลางของลำแสง สร้างโพรงแคบ ๆ ที่เรียกว่า 'คีย์โฮล' ซึ่งล้อมรอบด้วยโลหะที่หลอมละลาย คีย์โฮลทำหน้าที่เป็นกับดักการแผ่รังสีแบบร่างกายดำ (blackbody) โดยดูดซับพลังงานของลำแสงที่ตกกระทบเกือบ 100% ผ่านการสะท้อนซ้ำหลายครั้งภายในโพรง โหมดการเชื่อมแบบเจาะลึกนี้สามารถผลิตอัตราส่วนความลึกต่อความกว้างของการเชื่อม (weld aspect ratio) ได้ระหว่าง 5–10:1 ทำให้สามารถเชื่อมวัสดุที่มีความหนาได้สูงสุดถึง 10 มิลลิเมตรในครั้งเดียว โดยไม่จำเป็นต้องใช้การเชื่อมซ้ำหลายรอบเหมือนกระบวนการเชื่อมแบบอาร์ค
ระบบเชื่อมด้วยเลเซอร์ไฟเบอร์แบบถือด้วยมือที่ให้กำลังออก 1,000–3,000 วัตต์ ทำให้สามารถใช้เทคนิคการเชื่อมแบบคีย์โฮลได้ในงานประยุกต์ต่าง ๆ ที่แต่เดิมต้องอาศัยระบบอัตโนมัติแบบติดตั้งคงที่ ผู้ปฏิบัติงานถือหัวเชื่อมที่มีน้ำหนัก 1–2 กิโลกรัม ซึ่งส่งลำแสงที่โฟกัสแล้วผ่านสายเคเบิลใยแก้วนำแสงแบบยืดหยุ่นจากตู้แหล่งกำเนิดเลเซอร์ รูปแบบการใช้งานแบบถือด้วยมือช่วยให้สามารถเชื่อมชิ้นส่วนขนาดใหญ่ การซ่อมแซมในสถานที่จริง และการผลิตโครงสร้างที่มีขนาดใหญ่เกินกว่าจะใส่เข้าไปในห้องเชื่อมแบบติดตั้งคงที่ได้
การเปรียบเทียบกับวิธีการเชื่อมแบบดั้งเดิม
ปริมาณความร้อนที่ป้อนเข้าไปเป็นสิ่งที่ทำให้การเชื่อมด้วยเลเซอร์แตกต่างจากการเชื่อมแบบอาร์ค กระบวนการเชื่อม TIG จะวางพลังงานลงบนความยาวรอยเชื่อมประมาณ 500–2,000 จูล/มิลลิเมตร ในขณะที่การเชื่อมด้วยเลเซอร์จะวางพลังงานเพียง 50–300 จูล/มิลลิเมตร หรือลดลงประมาณ 5–10 เท่าเมื่อเทียบกับพลังงานต่อหน่วยความยาว การลดปริมาณความร้อนที่ป้อนเข้าไปนี้ส่งผลให้เกิดการบิดงอของวัสดุน้อยลง อัตราการเย็นตัวเร็วขึ้น และสามารถเชื่อมชิ้นส่วนที่อยู่ใกล้กับองค์ประกอบที่ไวต่อความร้อนได้ โดยที่กระบวนการเชื่อมแบบอาร์คอาจทำให้องค์ประกอบเหล่านั้นเสียหาย
สำหรับวัสดุบาง (ความหนา 0.5–2 มม.) ความเร็วในการเชื่อมด้วยเลเซอร์ที่ 500–2,000 มม./นาที จะเร็วกว่าความเร็วการเชื่อมแบบ TIG ที่ 100–300 มม./นาที ถึง 3–7 เท่า อย่างไรก็ตาม ข้อได้เปรียบด้านความเร็วนี้จะลดลงเมื่อใช้กับวัสดุที่มีความหนามากกว่าประมาณ 4 มม. ซึ่งอาจจำเป็นต้องใช้การผ่านลำแสงเลเซอร์หลายครั้ง หรือใช้กระบวนการเชื่อมแบบผสมผสานระหว่างเลเซอร์กับอาร์ค จุดที่ประสิทธิภาพการผลิตเปลี่ยนผ่านนั้นขึ้นอยู่กับความหนาของวัสดุ รูปแบบของรอยต่อ และการพิจารณาเวลาทั้งหมดของกระบวนการ เช่น ขั้นตอนการขัดแต่งหลังการเชื่อม ซึ่งโดยทั่วไปแล้วจะลดลงอย่างมากในการเชื่อมด้วยเลเซอร์เนื่องจากมีเศษโลหะกระเด็นน้อยมาก
คำถามที่พบบ่อย
เครื่องเชื่อมด้วยเลเซอร์สามารถเชื่อมวัสดุชนิดใดได้บ้าง
เครื่องเชื่อมด้วยเลเซอร์ไฟเบอร์สามารถเชื่อมเหล็ก โลหะสแตนเลส อลูมิเนียม ไทเทเนียม ทองแดง ทองเหลือง และโลหะผสมนิกเกิล รวมทั้งการเชื่อมโลหะต่างชนิดกัน เช่น เหล็กกับทองแดง หรือสแตนเลสกับไทเทเนียม ซึ่งทำได้โดยใช้วัสดุเติมที่เหมาะสมและการปรับแต่งพารามิเตอร์ให้เหมาะสม สำหรับโลหะที่สะท้อนแสงได้ดี เช่น ทองแดงและอลูมิเนียม จะต้องมีระบบป้องกันการสะท้อนกลับเข้าสู่แหล่งกำเนิดเลเซอร์
การเชื่อมด้วยเลเซอร์สามารถเจาะลึกได้มากที่สุดเท่าใดในการเชื่อมแบบผ่านครั้งเดียว
เลเซอร์ไฟเบอร์ที่ให้กำลังงาน 1,500–3,000 วัตต์ สามารถเจาะลึกได้ 2–4 มม. บนเหล็กในโหมดคีย์โฮล ส่วนระบบเลเซอร์หลายกิโลวัตต์ที่ให้กำลังงาน 6,000–10,000 วัตต์ สามารถเจาะลึกได้ 8–12 มม. ในการเชื่อมแบบผ่านครั้งเดียว สำหรับความหนาที่เกินกว่านี้ การเชื่อมแบบไฮบริดระหว่างเลเซอร์กับอาร์ค (hybrid laser-arc welding) จะรวมจุดแข็งของการเจาะลึกด้วยเลเซอร์เข้ากับการเติมวัสดุโดยกระบวนการอาร์ค เพื่อการเชื่อมชิ้นส่วนที่มีความหนามาก
การเชื่อมด้วยเลเซอร์ปลอดภัยต่อผู้ปฏิบัติงานหรือไม่ หากไม่มีการครอบคลุมอย่างสมบูรณ์
ระบบเชื่อมด้วยเลเซอร์แบบถือด้วยมือ ต้องใช้แว่นตากันเลเซอร์ที่ได้รับการรับรองให้ป้องกันความยาวคลื่นเฉพาะ (ค่า OD 5+ ที่ความยาวคลื่น 1064 นาโนเมตร) เสื้อผ้าป้องกัน และพื้นที่ควบคุมการเข้าถึงอย่างเคร่งครัด สำหรับระบบที่จัดอยู่ในระดับความปลอดภัย Class 1 แบบตู้ปิดสนิท จะมีการล้อมลำแสงไว้ภายในตัวเรือนที่ไม่รั่วของแสง จึงไม่จำเป็นต้องใช้อุปกรณ์ป้องกันส่วนบุคคล การจัดระดับความปลอดภัยขึ้นอยู่กับการออกแบบระบบ ไม่ใช่กำลังของเลเซอร์
ต้องมีการฝึกอบรมอะไรบ้างสำหรับการปฏิบัติงานเชื่อมด้วยเลเซอร์
การเชื่อมด้วยเลเซอร์แบบถือด้วยมือ ต้องใช้การฝึกอบรมเป็นระยะเวลา 2–5 วัน ครอบคลุมหัวข้อการควบคุมลำแสง การเลือกพารามิเตอร์ และมาตรการความปลอดภัย สำหรับระบบเชื่อมแบบโต๊ะทำงานที่ลำแสงคงที่ ต้องใช้การฝึกอบรมในระยะเวลาใกล้เคียงกัน โดยเน้นการออกแบบชิ้นส่วนยึดจับและการเขียนโปรแกรมการเคลื่อนที่ ประสบการณ์การเชื่อมมาก่อนจะช่วยให้เรียนรู้ได้เร็วขึ้น แต่ไม่ใช่ข้อกำหนดจำเป็น Tianyu Laser จัดให้มีการฝึกอบรมการติดตั้งและฝึกปฏิบัติการเป็นเวลา 2–3 วัน พร้อมการส่งมอบอุปกรณ์
ต้นทุนการเชื่อมด้วยเลเซอร์เปรียบเทียบกับการเชื่อมแบบ TIG อย่างไร
อุปกรณ์เชื่อมด้วยเลเซอร์มีราคา 5,000–25,000 ดอลลาร์สหรัฐ ขณะที่อุปกรณ์เชื่อมแบบ TIG มีราคา 500–3,000 ดอลลาร์สหรัฐ ประสิทธิภาพในการทำงานของแรงงานเพิ่มขึ้นอย่างมาก — ความเร็วในการเชื่อมสูงขึ้น 3–5 เท่า และลดปริมาณงานตกแต่งหลังการเชื่อมลง 70% — ทำให้สามารถคืนทุนจากส่วนต่างของราคาอุปกรณ์ได้ภายใน 12–24 เดือน สำหรับงานที่มีชั่วโมงการเชื่อมเกิน 1,000 ชั่วโมงต่อปี นอกจากนี้ การประหยัดวัสดุสิ้นเปลือง — ไม่จำเป็นต้องใช้ขั้วไฟฟ้าทังสเตน และการใช้ลวดเชื่อมลดลง 50–70% — ยังสร้างการประหยัดซ้ำ ๆ ได้อีกด้วย
เครื่องเชื่อมด้วยเลเซอร์สามารถใช้ทำความสะอาดด้วยเลเซอร์ได้หรือไม่
ระบบแบบสองหน้าที่บางรุ่นสามารถทำงานทั้งการเชื่อมและการทำความสะอาดด้วยเลเซอร์ได้ โดยการปรับพารามิเตอร์ของลำแสง อย่างไรก็ตาม ระบบทำความสะอาดด้วยเลเซอร์แบบเฉพาะทางจะใช้เลนส์และรูปแบบการสแกนที่ออกแบบมาโดยเฉพาะเพื่อการกำจัดสิ่งสกปรกอย่างมีประสิทธิภาพ การรวมสองหน้าที่นี้ไว้ในเครื่องเดียวกันอาจส่งผลให้ประสิทธิภาพในการทำงานแต่ละด้านลดลง ดังนั้น สำหรับการผลิตในปริมาณมาก จึงแนะนำให้ใช้ระบบแยกต่างหากเพื่อให้ได้ผลลัพธ์ที่ดีที่สุด