
 EN



Valon fysiikka liitostyökaluna
A laserhitsauskone muuttaa sähköenergian keskitetyksi valonsäteeksi, joka sulattaa metallia liitoskohdassa ja muodostaa sulautusliitoksen, kun sulan materiaali jäähtyy ja kovettuu. Toisin kuin kaarisulatus – jossa käytetään sähkökaarta elektrodin ja työkappaleen välillä – tai vastussulatus – jossa sähkövirta kulkee itse osien läpi – lasersulatus siirtää energiaa ilman fyysistä kontaktia säteen avulla, joka keskitetään halkaisijaltaan 0,05–0,5 mm:n pisteeseen.
Energiantiheys kohdassa saavuttaa 1–10 MW/cm², mikä riittää metallin höyrystämiseen mikrosekunneissa. Kun säde osuu työkappaleeseen, pinta absorboi noin 60–80 % saapuvasta energiasta kuitulaserien aallonpituuksilla (1064 nm useimmille teollisille järjestelmille). Absorboitu energia muodostaa sulamisalueen – hitsauspudelin – joka jähmtyy säteen edetessä ja muodostaa hitsausnauman. Lämmönvaikutusalue (HAZ), jossa materiaalin ominaisuudet muuttuvat ilman sulamista, ulottuu vain 0,1–2 mm hitsauskeskiviivasta, kun taas TIG-hitsauksessa se on 2–10 mm. Tämä kapea lämmönvaikutusalue vähentää vääntymistä ja säilyttää materiaalin ominaisuudet ympäröivässä metallissa.
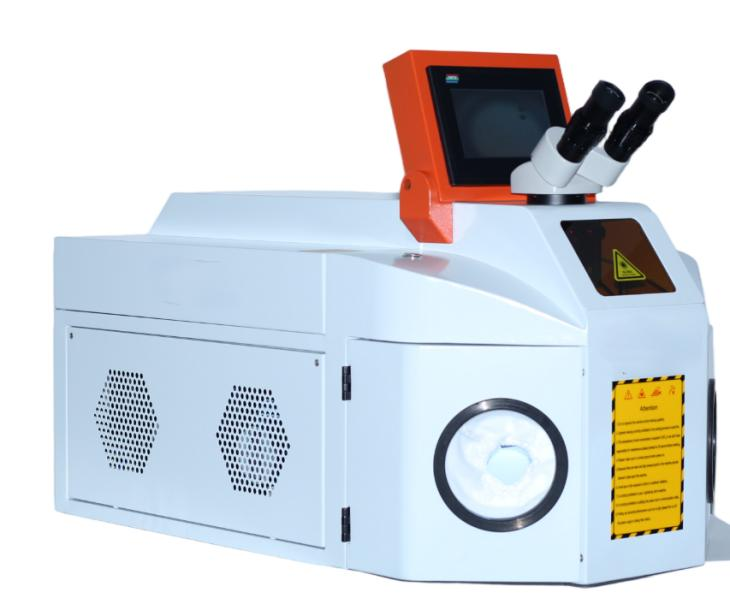
Korujen valmistaja, joka tuottaa räätälöityjä kihlausrenkaita, otti käyttöön pöytäkoneen 150 W laserhitsauskone korvata kaasupolttimeen perustuva kiinnitys, jota aiemmin käytettiin renkaiden koon säätämiseen ja kampien korjaamiseen. Polttimen menetelmässä koko renkaan varsi lämmitettiin kiinnityslämpötilaan, mikä vaati uudelleenpuhdistuksen lämmön aiheuttaman värimuutoksen poistamiseksi ja joskus aiheutti vierekkäisten timanttien asennusten löysentymisen lämpölaajenemisen vuoksi. Laserin 0,2 mm:n säteen halkaisija mahdollisti hitsaajan täyttävän materiaalin lisäämisen tarkasti liitokseen ilman, että ympäröivää rakennetta lämmitettiin. Hitsauksen jälkeinen puhdistusaika väheni noin 70 %:lla, ja avoimen liekin poistaminen työpajasta poisti tulovakuutuksesta aiheutuneen lisämaksumarginaalin, jota studiolla oli aiemmin maksanut.
Laserhitsaustilat ja sovellukset
Johtumistila hitsaus
Johtumistilassa tapahtuva hitsaus — jossa laser lämmittää pinnan ja lämpö johtuu materiaaliin muodostaakseen hitsauskuplan — toimii tehotiukkuudella, joka on alle noin 10⁶ W/cm². Hitsaus on leveä ja pintasyvä, ja sen syvyys/leveys-suhteeksi (aspect ratio) tulee noin 0,5–1,0. Johtumistilassa tapahtuva hitsaus soveltuu ohuille materiaaleille (0,1–1 mm), sovelluksiin, joissa vaaditaan sileää saumaa, sekä materiaaleille, jotka ovat herkkiä halkeamille korkeissa jäähtymisnopeuksissa.
Työpöytä laserhitsauskone elektroniikka- ja koruteollisuudessa käytetty hitsaus toimii pääasiassa johtumistilassa. Hitsausnopeudella 10–20 mm/s saavutetaan ruostumattomasta teräksestä, alumiinista, titaanista ja jalometalleista 0,5–1,5 mm leveitä saumoja. Alhaisempi tehotiukkuus poistaa avokuplan epävakauden, joka voi aiheuttaa huokoisuutta johtumistilaa vaativissa sovelluksissa, kuten elektronisten pakkausten tiukentavissa saumoissa, joissa yksikin huokoinen kohta hitsauksessa johtaa vuototestin epäonnistumiseen.
Avokuplatilassa tapahtuva hitsaus
Tehotiukkuuden ollessa yli 10⁶ W/cm² laser höyrystää metallia säteen keskellä, mikä muodostaa kapean ontelon — niin sanotun avokolon —, jota ympäröi sulanut metalli. Avokolo toimii mustan kappaleen säteilyn ansana ja absorboi lähes 100 % saapuvan säteen energiasta useiden heijastusten kautta ontelossa. Tämä syvä tunkeutumismuoto tuottaa hitsausten korkeus-leveys-suhteita 5–10:1 ja mahdollistaa materiaalin yhdistämisen, jonka paksuus on jopa 10 mm, yhdellä kerralla ilman kaarilaitteiden vaatimaa monikertaisen hitsaustekniikan keräystä.
Käsikäyttöiset kuitulaserhitsausjärjestelmät, joiden teho on 1 000–3 000 W, tuovat avokolohitsauskyvyn sovelluksiin, joissa aiemmin vaadittiin kiinteää automaatiota. Käyttäjä pitää käsissään 1–2 kg painoista hitsauspäätä, joka ohjaa keskitetyn säteen joustavasta kuiduoptisesta kaapelista laserlähdekaapin kautta. Käsikäyttöinen muoto mahdollistaa suurten kokoonpanojen hitsaamisen, kenttäkorjaukset ja rakenteellisen valmistuksen, jotka eivät mahdu kiinteän hitsauskammion sisälle.
Vertailu perinteisiin hitsausmenetelmiin
Laserhitsausta erottaa kaarimenetelmistä lämmöntulo. TIG-hitsaus tuottaa noin 500–2 000 J/mm hitsauspituutta. Laserhitsaus tuottaa 50–300 J/mm – noin 5–10-kertaisesti vähemmän energiaa pituusyksikköä kohden. Vähentynyt lämmöntulo tarkoittaa vähäisempää vääntymistä, nopeampaa jäähtymistä ja mahdollisuutta hitsata lämpöherkkiä komponentteja lähellä ilman, että niitä vahingoitetaan kuten kaarimenetelmillä.
Ohuille materiaaleille (0,5–2 mm) laserhitsauksen nopeus 500–2 000 mm/min ylittää TIG-hitsauksen nopeuden 100–300 mm/min 3–7-kertaisesti. Nopeusetua pienenee materiaalin paksuuden kasvaessa noin 4 mm:ää suuremmaksi, jolloin saattaa vaadita useita laserhitsauskertoja tai hybridilaser-kaarimenetelmää. Tuottavuuden käännepiste riippuu materiaalin paksuudesta, liitoksen muodosta ja siitä, sisällytetäänkö kokonaishitsausprosessin aikaan jälkihitsausgrindaus – mikä on merkittävästi vähäisempää laserhitsauksessa vähäisen sulkupartikkelien määrän vuoksi.
Usein kysytyt kysymykset
Mitkä materiaalit voidaan yhdistää laserhitsauskoneella?
Kuitulaserhitsaajat yhdistävät terästä, ruostumatonta terästä, alumiinia, titaania, kuparia, messinkiä ja nikkeli-seoksia. Eri metallien hitsaus — esimerkiksi teräksen ja kuparin tai ruostumattoman teräksen ja titaanin — on mahdollista sopivan täyteaineen ja parametrien optimoinnin avulla. Heijastavia metalleja, kuten kuparia ja alumiinia, käytettäessä laserlähteen on suojattava takaisin heijastuvaa säteilyä vastaan.
Kuinka paksun materiaalin kautta laserhitsaus voi tunkeutua yhdellä kerralla?
1 500–3 000 W:n kuitulaserit saavuttavat avainreikätilassa 2–4 mm:n tunkeutumissyvyyden teräksessä. Useita kilowatteja tuottavat järjestelmät (6 000–10 000 W) saavuttavat 8–12 mm:n yksittäisen kerran tunkeutumissyvyyden. Näitä paksuusarvoja suuremmille poikkileikkauksille hybridilaser-kaarimenetelmä yhdistää laserin tunkeutumiskyvyn kaaren täyteaineen lisäykseen paksujen osien yhdistämiseen.
Onko laserhitsaus turvallinen operaattoreille ilman täyttä suojausta?
Käsin pidettävissä laserhitsausjärjestelmissä vaaditaan lasersuojauslasit, joiden suojaluku on vähintään 5 (OD 5+) aallonpituudella 1064 nm, suojavaatteet ja rajoitettu pääsyalue. Täysin suljetut luokan 1 -järjestelmät sisältävät säteen valotiukassa kotelossa, eikä henkilökohtaisia suojavarusteita tarvita. Turvallisuusluokitus riippuu järjestelmän rakenteesta, ei lasersäteen tehosta.
Minkälaista koulutusta vaaditaan laserhitsauksen suorittamiseen?
Käsin pidettävän laserhitsauksen suorittamiseen vaaditaan 2–5 päivän koulutus, joka kattaa säteen ohjaamisen, parametrien valinnan ja turvallisuusprotokollat. Pöytätyyppisissä kiinteäsäteisissä järjestelmissä vaaditaan vastaavaa koulutusta, mutta painopiste on kiinnitysten suunnittelussa ja liikkeen ohjelmoinnissa. Aiempi hitsauskokemus nopeuttaa oppimista, mutta sitä ei vaadita. Tianyu Laser tarjoaa 2–3 päivän mittaisen asennus- ja käyttäjäkoulutuksen laitteiden toimituksen yhteydessä.
Kuinka laserhitsauksen kustannukset vertautuvat TIG-hitsauksen kustannuksiin?
Laserhitsausta varten tarkoitettujen laitteiden hinta vaihtelee 5 000–25 000 välillä, kun taas TIG-hitsausta varten tarkoitettujen laitteiden hinta on 500–3 000. Työvoiman tuottavuuden parantuminen – hitsausnopeus on 3–5 kertaa suurempi ja jälkikäsittelyä tarvitaan 70 % vähemmän – kattaa laiteinvestoinnin lisäkustannukset 12–24 kuukaudessa sovelluksissa, joissa vuosittainen hitsausaika ylittää 1 000 tuntia. Kulutusmateriaalien säästöt – ei volframielektrodeja ja täytepuikkojen kulutus vähenee 50–70 % – tuovat lisäksi toistuvia säästöjä.
Voiko laserhitsauskoneella suorittaa myös laserpesua?
Jotkin kaksitoimiset järjestelmät tarjoavat sekä hitsaus- että puhdistustilat säätämällä säteen parametreja. Erityisesti laserpesuun tarkoitetut järjestelmät käyttävät erilaisia optiikkoja ja skannaustapoja, jotka on optimoitu saastumisten poistamiseen. Molempien toimintojen yhdistäminen yhteen koneeseen heikentää kummankin suorituskykyä – erilliset järjestelmät tuottavat parempia tuloksia raskaissa tuotantosovelluksissa.