
 EN



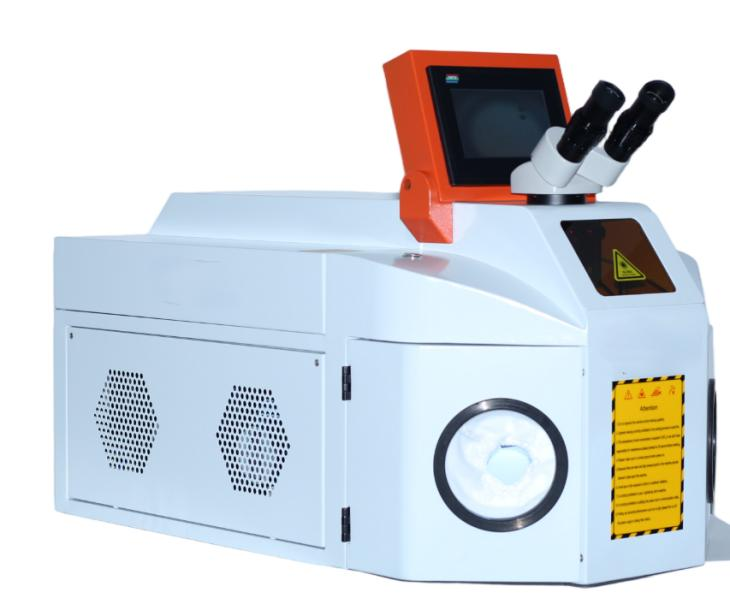
जोड़ने के उपकरण के रूप में प्रकाश की भौतिकी
एक लेजर वेल्डिंग मशीन विद्युत ऊर्जा को एक संकेंद्रित प्रकाश किरण में परिवर्तित करता है जो संधि अंतरफलक पर धातु को पिघलाती है, जिससे पिघले हुए पदार्थ के ठंडा होने पर एक संलयन बंधन बनता है। आर्क वेल्डिंग — जो इलेक्ट्रोड और कार्य-टुकड़े के बीच एक विद्युत आर्क का उपयोग करती है — या प्रतिरोध वेल्डिंग — जो भागों के माध्यम से धारा प्रवाहित करती है — के विपरीत, लेज़र वेल्डिंग ऊर्जा को भौतिक संपर्क के बिना, 0.05–0.5 मिमी व्यास की फोकस किए गए किरण के माध्यम से प्रदान करती है।
फोकल बिंदु पर ऊर्जा घनत्व 1–10 MW/सेमी² तक पहुँच जाता है, जो कुछ माइक्रोसेकंड में धातु को वाष्पीभूत करने के लिए पर्याप्त है। जब किरण कार्य-टुकड़े से टकराती है, तो सतह फाइबर लेज़र तरंगदैर्ध्य (अधिकांश औद्योगिक प्रणालियों के लिए 1064 नैनोमीटर) पर आपतित ऊर्जा का लगभग 60–80% अवशोषित कर लेती है। अवशोषित ऊर्जा एक द्रवित पूल — वेल्ड पड़ल — उत्पन्न करती है, जो आगे बढ़ती किरण के पीछे ठोसित हो जाता है और वेल्ड सीम का निर्माण करता है। ऊष्मा प्रभावित क्षेत्र (HAZ) — जहाँ धातु के गुण बिना पिघले परिवर्तित हो जाते हैं — केवल वेल्ड केंद्र रेखा से 0.1–2 मिमी तक फैलता है, जबकि TIG वेल्डिंग में यह 2–10 मिमी होता है। यह संकरा HAZ विकृति को न्यूनतम करता है और आसपास की धातु में धातु के गुणों को संरक्षित रखता है।
एक आभूषण निर्माता जो कस्टम एंगेजमेंट रिंग्स का उत्पादन करता है, ने एक डेस्कटॉप 150W अपनाया लेजर वेल्डिंग मशीन अंगूठी के आकार को समायोजित करने और प्रॉन्ग मरम्मत के लिए पहले उपयोग किए जाने वाले गैस टॉर्च सोल्डरिंग के स्थान पर। टॉर्च विधि में पूरी अंगूठी के शैंक को सोल्डरिंग तापमान तक गर्म किया जाता था, जिसके कारण गर्मी के कारण हुए रंग परिवर्तन को हटाने के लिए पुनः पॉलिश करने की आवश्यकता होती थी और कभी-कभी तापीय प्रसार के कारण निकटस्थ पत्थर की सेटिंग ढीली हो जाती थी। लेजर का 0.2 मिमी का बीम व्यास वेल्डर को जोड़ के ठीक उस स्थान पर भराव सामग्री जोड़ने की अनुमति देता था, बिना आसपास की संरचना को गर्म किए। वेल्डिंग के बाद सफाई का समय लगभग 70% कम हो गया, और कार्यशाला में खुली लौ के उन्मूलन से उस स्टूडियो द्वारा भुगतान किए जा रहे अग्नि बीमा प्रीमियम अधिभार को समाप्त कर दिया गया।
लेजर वेल्डिंग मोड और अनुप्रयोग
चालन मोड वेल्डिंग
चालन मोड वेल्डिंग — जहाँ लेज़र सतह को गर्म करता है और ऊष्मा सामग्री में चालन द्वारा प्रवेश करके वेल्ड पूल बनाती है — यह लगभग 10⁶ वाट/सेमी² से कम शक्ति घनत्व पर कार्य करती है। वेल्ड चौड़ी और उथली होती है, जिसका अनुपात (गहराई/चौड़ाई) लगभग 0.5–1.0 होता है। चालन मोड वेल्डिंग पतली सामग्री (0.1–1 मिमी), चिकने सीम दिखाई देने वाले अनुप्रयोगों, और उच्च ठंडा होने की दर पर दरार उत्पन्न करने के प्रति संवेदनशील सामग्री के लिए उपयुक्त है।
डेस्कटॉप लेजर वेल्डिंग मशीन इलेक्ट्रॉनिक्स और आभूषण निर्माण में उपयोग किया जाने वाला चालन मोड मुख्य रूप से चालन मोड में कार्य करता है। 10–20 मिमी/सेकंड की वेल्डिंग गति स्टेनलेस स्टील, एल्यूमीनियम, टाइटेनियम और मूल्यवान धातुओं पर 0.5–1.5 मिमी चौड़ी सीम बनाती है। कम शक्ति घनत्व के कारण कीहोल अस्थिरता समाप्त हो जाती है, जो चालन-संवेदनशील अनुप्रयोगों जैसे इलेक्ट्रॉनिक पैकेज की वायुरोधी सीम सीलिंग में रंध्रता का कारण बन सकती है, जहाँ वेल्ड में एक भी रंध्र लीक परीक्षण में विफलता का कारण बनता है।
कीहोल मोड वेल्डिंग
10⁶ वाट/सेमी² से अधिक शक्ति घनत्व पर, लेज़र किरण के केंद्र पर धातु का वाष्पीकरण कर देता है, जिससे एक संकरी गुहा — कीहोल — बनती है, जिसके चारों ओर द्रवित धातु होती है। कीहोल एक काले शरीर विकिरण ट्रैप के रूप में कार्य करता है, जो गुहा के भीतर बार-बार परावर्तन के माध्यम से आपतित किरण की लगभग 100% ऊर्जा को अवशोषित कर लेता है। यह गहन प्रवेश मोड 5–10:1 के वेल्ड अनुपात उत्पन्न करता है और एकल पास में 10 मिमी तक मोटी सामग्री को जोड़ता है, जिसके लिए आर्क वेल्डिंग में बहु-पास निर्माण की आवश्यकता होती है।
1,000–3,000 वाट की हैंडहेल्ड फाइबर लेज़र वेल्डिंग प्रणालियाँ कीहोल वेल्डिंग क्षमता को उन अनुप्रयोगों तक ले जाती हैं जिनके लिए पहले निश्चित स्वचालन की आवश्यकता होती थी। ऑपरेटर 1–2 किग्रा वजन का एक वेल्डिंग हेड पकड़ता है, जो लेज़र स्रोत कैबिनेट से लचीले फाइबर ऑप्टिक केबल के माध्यम से केंद्रित किरण को प्रस्तुत करता है। हैंडहेल्ड रूप कारक बड़े संयोजनों, क्षेत्र में मरम्मत और संरचनात्मक निर्माण के लिए वेल्डिंग की अनुमति देता है, जो किसी निश्चित वेल्डिंग एन्क्लोज़र के भीतर फिट नहीं हो सकते।
पारंपरिक वेल्डिंग विधियों के साथ तुलना
ऊष्मा इनपुट लेजर वेल्डिंग को आर्क प्रक्रियाओं से अलग करता है। टिग (TIG) वेल्डिंग लगभग 500–2,000 जूल/मिमी वेल्ड लंबाई का निक्षेपण करती है। लेजर वेल्डिंग 50–300 जूल/मिमी का निक्षेपण करती है — जो प्रति इकाई लंबाई में ऊर्जा का लगभग 5–10 गुना कम है। कम ऊष्मा इनपुट के कारण विरूपण कम होता है, ठंडा होने की दर तेज़ होती है, और उन ऊष्मा-संवेदनशील घटकों के निकट वेल्डिंग की संभावना होती है जिन्हें आर्क वेल्डिंग क्षतिग्रस्त कर सकती है।
पतली सामग्री (0.5–2 मिमी) के लिए, लेजर वेल्डिंग की गति 500–2,000 मिमी/मिनट होती है, जो टिग (TIG) वेल्डिंग की गति 100–300 मिमी/मिनट से 3–7 गुना अधिक है। यह गति का लाभ लगभग 4 मिमी से अधिक मोटाई की सामग्री पर कम हो जाता है, जहाँ बार-बार लेजर पास या संकर लेजर-आर्क प्रक्रियाओं की आवश्यकता हो सकती है। उत्पादकता का अंतर्क्रिया बिंदु सामग्री की मोटाई, जोड़ के विन्यास और इस बात पर निर्भर करता है कि क्या वेल्डिंग के बाद का ग्राइंडिंग — जो लेजर वेल्डिंग के कारण न्यूनतम स्पैटर के कारण काफी कम हो जाता है — कुल प्रक्रिया समय की गणना में शामिल किया गया है।
अक्सर पूछे जाने वाले प्रश्न
लेजर वेल्डिंग मशीन किन सामग्रियों को जोड़ सकती है?
फाइबर लेजर वेल्डिंग मशीनें स्टील, स्टेनलेस स्टील, एल्यूमीनियम, टाइटेनियम, कॉपर, ब्रास और निकल मिश्र धातुओं को जोड़ती हैं। उचित भराव सामग्री और पैरामीटर अनुकूलन के साथ असमान धातुओं की वेल्डिंग — स्टील से कॉपर या स्टेनलेस से टाइटेनियम — संभव है। प्रतिबिंबित करने वाली धातुएँ जैसे कॉपर और एल्यूमीनियम के लिए लेजर स्रोत में पीछे की ओर प्रतिबिंबित होने से सुरक्षा की आवश्यकता होती है।
एकल पैस में लेजर वेल्डिंग कितनी मोटाई तक प्रवेश कर सकती है?
1,500–3,000W की फाइबर लेजर स्टील पर कीहोल मोड में 2–4 मिमी की प्रवेश गहराई प्राप्त करती हैं। 6,000–10,000W की बहु-किलोवॉट प्रणालियाँ एकल पैस में 8–12 मिमी की प्रवेश गहराई प्राप्त करती हैं। इन मोटाइयों से अधिक के लिए, हाइब्रिड लेजर-आर्क वेल्डिंग लेजर प्रवेश को आर्क भराव निक्षेपण के साथ संयोजित करती है ताकि मोटे अनुभागों को जोड़ा जा सके।
क्या लेजर वेल्डिंग ऑपरेटरों के लिए पूर्ण आवरण के बिना सुरक्षित है?
हैंडहेल्ड लेजर वेल्डिंग प्रणालियों के लिए विशिष्ट तरंगदैर्ध्य (1064 एनएम पर ओडी 5+ ) के लिए अनुमत लेजर सुरक्षा आँखों के चश्मे, सुरक्षात्मक वस्त्र और नियंत्रित पहुँच क्षेत्र की आवश्यकता होती है। पूर्ण आवरण वाली क्लास 1 प्रणालियाँ बीम को प्रकाश-रोधी आवरण के भीतर संलग्न करती हैं और कोई व्यक्तिगत सुरक्षा उपकरण आवश्यक नहीं होता है। सुरक्षा वर्गीकरण प्रणाली के डिज़ाइन पर निर्भर करता है, लेजर शक्ति पर नहीं।
लेजर वेल्डिंग संचालन के लिए कौन सा प्रशिक्षण आवश्यक है?
हैंडहेल्ड लेजर वेल्डिंग के लिए बीम नियंत्रण, पैरामीटर चयन और सुरक्षा प्रोटोकॉल सहित 2–5 दिन का प्रशिक्षण आवश्यक होता है। डेस्कटॉप फिक्स्ड-बीम प्रणालियों के लिए समान प्रशिक्षण की आवश्यकता होती है, जिसमें फिक्सचर डिज़ाइन और गति प्रोग्रामिंग पर जोर दिया जाता है। पूर्व वेल्डिंग अनुभव सीखने को त्वरित करता है, लेकिन यह आवश्यक नहीं है। तियानयू लेजर उपकरण की डिलीवरी के साथ 2–3 दिन का स्थापना और ऑपरेटर प्रशिक्षण प्रदान करता है।
लेजर वेल्डिंग की लागत टिग वेल्डिंग की तुलना में कैसी है?
लेज़र वेल्डिंग उपकरण की लागत 5,000–25,000 है, जबकि टिग (TIG) के लिए यह 500–3,000 है। श्रम उत्पादकता में वृद्धि — वेल्डिंग की गति 3–5 गुना तेज़, वेल्डिंग के बाद का समापन कार्य 70% कम — वार्षिक 1,000 वेल्डिंग घंटों से अधिक के अनुप्रयोगों के लिए उपकरण के प्रीमियम को 12–24 महीनों के भीतर वसूल कर लेती है। खपत सामग्री में बचत — कोई टंगस्टन इलेक्ट्रॉड नहीं, फिलर रॉड की खपत 50–70% कम — अतिरिक्त आवर्ती बचत प्रदान करती है।
क्या एक लेज़र वेल्डिंग मशीन लेज़र सफाई भी कर सकती है?
कुछ द्वैध-कार्य वाले सिस्टम बीम पैरामीटर्स को समायोजित करके वेल्डिंग और सफाई दोनों मोड प्रदान करते हैं। समर्पित लेज़र सफाई सिस्टम दूषण हटाने के लिए अनुकूलित विभिन्न ऑप्टिक्स और स्कैनिंग पैटर्न का उपयोग करते हैं। एक ही मशीन में दोनों कार्यों को संयोजित करने से प्रत्येक कार्य के प्रदर्शन में कमी आती है — भारी उत्पादन अनुप्रयोगों के लिए अलग-अलग सिस्टम बेहतर परिणाम प्रदान करते हैं।