
 EN



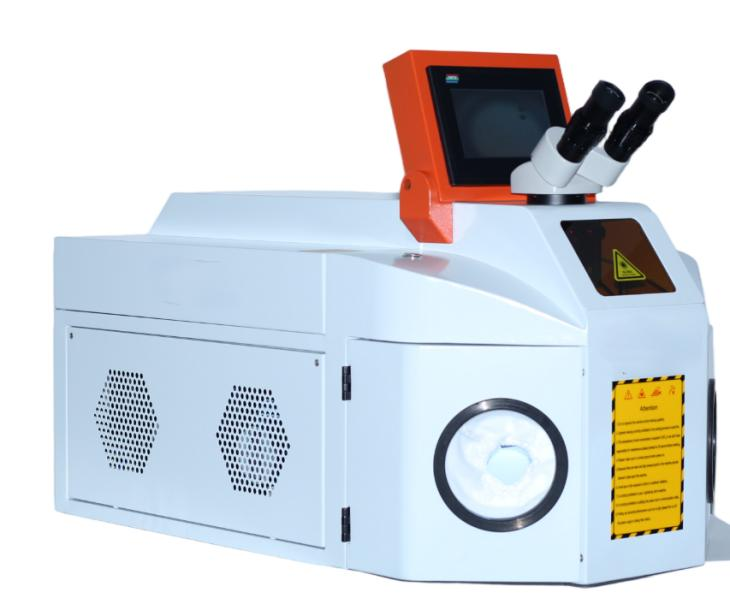
Fizyka światła jako narzędzia do łączenia materiałów
A maszyna do spawania laserowego przekształca energię elektryczną w skoncentrowaną wiązkę światła, która stopi metal na powierzchni styku elementów, tworząc połączenie ztopione, które ulega zastygnięciu. W przeciwieństwie do spawania łukowego — wykorzystującego łuk elektryczny pomiędzy elektrodą a obrabianym przedmiotem — lub spawania oporowego — w którym prąd przepływa przez same części — spawanie laserowe dostarcza energii bez kontaktu fizycznego, za pomocą wiązki skupionej do średnicy 0,05–0,5 mm.
Gęstość energii w punkcie ogniskowania osiąga wartość 1–10 MW/cm², co jest wystarczające do odparowania metalu w ciągu mikrosekund. Gdy wiązka uderza w obrabiany przedmiot, powierzchnia pochłania około 60–80% padającej energii przy długościach fal laserów włóknowych (1064 nm w większości przemysłowych systemów). Pochłonięta energia tworzy basen ciekły — tzw. kroplę spawalniczą — który krzepnie za przesuwającą się wiązką, tworząc szew spawalniczy. Strefa wpływu ciepła (HAZ) — czyli obszar, w którym właściwości materiału ulegają zmianie bez jego stopienia — rozciąga się jedynie na odległość 0,1–2 mm od osi szwu, w porównaniu do 2–10 mm przy spawaniu metodą TIG. Tak wąska strefa HAZ minimalizuje odkształcenia i zachowuje właściwości materiału w otaczającym metalu.
Producent biżuterii produkujący pierścionki zaręczynowe na zamówienie zastosował kompaktowy laser o mocy 150 W maszyna do spawania laserowego zastąpić spawanie palnikiem gazowym, które wcześniej stosowano do dopasowywania pierścieni do rozmiaru i naprawy szczytów (prongów). Metoda z użyciem palnika ogrzewała cały trzon pierścienia do temperatury spawania, co wymagało ponownego polerowania w celu usunięcia przebarwień spowodowanych ciepłem oraz czasem prowadziło do obluzowania ustawień pobliskich kamieni wskutek rozszerzenia termicznego. Średnica wiązki lasera wynosząca 0,2 mm pozwalała operatorowi spawania na precyzyjne naniesienie materiału dodatkowego wyłącznie w miejscu połączenia, bez nagrzewania otaczającej struktury. Czas czyszczenia po spawaniu zmniejszył się o około 70%, a wyeliminowanie otwartego płomienia w warsztacie pozwoliło na usunięcie opłaty dodatkowej za ubezpieczenie od pożaru, którą studio było zmuszone płacić.
Tryby spawania laserowego i ich zastosowania
Spawanie w trybie przewodzeniowym
Spawanie w trybie przewodzenia — w którym laser nagrzewa powierzchnię, a ciepło przewodzi się w głąb materiału, tworząc basen spawalniczy — odbywa się przy gęstości mocy poniżej około 10⁶ W/cm². Szew spawalniczy jest szeroki i płytki, z współczynnikiem głębokości do szerokości (głębokość/szerokość) wynoszącym około 0,5–1,0. Spawanie w trybie przewodzenia nadaje się do cienkich materiałów (0,1–1 mm), zastosowań wymagających gładkiego wyglądu szwu oraz materiałów wrażliwych na pęknięcia przy wysokich prędkościach chłodzenia.
Urządzenie stołowe maszyna do spawania laserowego stosowane w produkcji elektroniki i biżuterii spawanie odbywa się głównie w trybie przewodzenia. Prędkość spawania wynosząca 10–20 mm/s pozwala uzyskać szwy o szerokości 0,5–1,5 mm na stali nierdzewnej, aluminium, tytanie oraz metalach szlachetnych. Niższa gęstość mocy eliminuje niestabilność klucza (kluczowej struktury parowej), która może powodować porowatość w zastosowaniach wrażliwych na przewodzenie ciepła, takich jak uszczelnianie hermetyczne obudów elektronicznych, gdzie pojedyncza pora w spoiwie oznacza niepowodzenie testu szczelności.
Spawanie w trybie klucza
Przy gęstości mocy przekraczającej 10⁶ W/cm² laser paruje metal w środku wiązki, tworząc wąską kawernę – tzw. kluczową jamę – otoczoną stopionym metalem. Kluczowa jama działa jak pułapka dla promieniowania ciała doskonale czarnego, pochłaniając niemal 100 % energii padającej wiązki dzięki wielokrotnym odbiciom wewnątrz jamy. Ten tryb głębokiego przenikania umożliwia uzyskanie stosunków szerokości do głębokości spoiny w zakresie 5–10:1 oraz łączenie materiałów o grubości do 10 mm w jednym przejściu, bez konieczności wielokrotnego napawania wymaganego przy spawaniu łukowym.
Ręczne systemy spawania włóknowego laserem o mocy 1000–3000 W zapewniają możliwość spawania w trybie kluczowej jamy w zastosowaniach, które wcześniej wymagały stałej automatyki. Operator trzyma głowicę spawalniczą o masie 1–2 kg, która dostarcza skupionej wiązki za pośrednictwem elastycznego kabla światłowodowego od szafy źródła lasera. Ręczna konstrukcja systemu umożliwia spawanie dużych zespołów, naprawy na miejscu oraz wykonywanie prac montażowych konstrukcji, których nie można umieścić w stałej komorze spawalniczej.
Porównanie z tradycyjnymi metodami spawania
Wprowadzanie ciepła stanowi kluczową różnicę między spawaniem laserowym a procesami łukowymi. Spawanie TIG wprowadza około 500–2000 J/mm długości szwu. Spawanie laserowe wprowadza 50–300 J/mm — czyli mniej więcej 5–10 razy mniej energii na jednostkę długości. Zmniejszone wprowadzanie ciepła oznacza mniejsze odkształcenia, szybsze schładzanie oraz możliwość spawania w pobliżu elementów wrażliwych na ciepło, które mogłyby ulec uszkodzeniu podczas spawania łukowego.
W przypadku cienkich materiałów (0,5–2 mm) prędkość spawania laserowego wynosząca 500–2000 mm/min przewyższa prędkość spawania TIG (100–300 mm/min) o czynnik 3–7. Przewaga prędkości maleje przy materiałach o grubości powyżej ok. 4 mm, gdzie mogą być wymagane wielokrotne przejścia wiązką laserową lub hybrydowe procesy spawania laserowo-łukowego. Próg wydajności zależy od grubości materiału, konfiguracji połączenia oraz od tego, czy czas szlifowania po spawaniu — który jest znacznie skrócony przy spawaniu laserowym ze względu na minimalne rozpryski — uwzględniany jest w całkowitym czasie procesu.
Często zadawane pytania
Jakie materiały można łączyć za pomocą maszyny do spawania laserowego?
Ściskarki laserowe z włókna optycznego łączą stal, stal nierdzewną, aluminium, tytan, miedź, mosiądz oraz stopy niklu. Spawanie różnych metali — np. stali z miedzią lub stali nierdzewnej z tytanem — jest możliwe przy użyciu odpowiedniego materiału dodatkowego i optymalizacji parametrów. Metale odbijające, takie jak miedź i aluminium, wymagają ochrony źródła lasera przed odbiciem wstecznym.
Jaką grubość można połączyć metodą spawania laserowego w jednym przejściu?
Lasery włókienkowe o mocy 1500–3000 W osiągają głębokość przetopu 2–4 mm w trybie klucza na stali. Systemy wielokilowatowe o mocy 6000–10 000 W osiągają głębokość przetopu w jednym przejściu wynoszącą 8–12 mm. Powyżej tych grubości stosuje się hybrydową metodę spawania laserowo-łukowego, łączącą głęboki przetop laserowy z napawaniem materiału dodatkowego łukiem elektrycznym do spawania grubych elementów.
Czy spawanie laserowe jest bezpieczne dla operatorów bez pełnego obudowania?
Ręczne systemy spawania laserowego wymagają okularów ochronnych przed promieniowaniem laserowym przystosowanych do konkretnej długości fali (stopień tłumienia OD 5+ przy 1064 nm), odzieży ochronnej oraz obszaru z ograniczonym dostępem. Systemy klasy 1 z pełnym obudowaniem zawierają wiązkę w szczelnej, nieprzepuszczającej światła obudowie i nie wymagają stosowania indywidualnych środków ochrony osobistej. Klasyfikacja bezpieczeństwa zależy od konstrukcji systemu, a nie od mocy lasera.
Jakie szkolenie jest wymagane do obsługi spawania laserowego?
Obsługa ręcznych systemów spawania laserowego wymaga 2–5 dni szkolenia obejmującego kontrolę wiązki, dobór parametrów oraz procedury bezpieczeństwa. Stacjonarne systemy ze stałą wiązką wymagają podobnego szkolenia z naciskiem na projektowanie uchwytów i programowanie ruchu. Poprzednie doświadczenie w zakresie spawania przyspiesza proces nauki, ale nie jest warunkiem koniecznym. Tianyu Laser oferuje 2–3-dniowe szkolenie instalacyjne i operatorskie wraz z dostawą sprzętu.
Jak koszty spawania laserowego porównać do kosztów spawania TIG?
Koszty sprzętu do spawania laserowego wynoszą 5 000–25 000 USD w porównaniu do 500–3 000 USD za spawanie TIG. Zyski w zakresie wydajności pracy — prędkość spawania zwiększona 3–5 razy oraz o 70 % mniejsze nakłady na obróbkę po spawaniu — pozwalają odzyskać wyższe koszty zakupu sprzętu w ciągu 12–24 miesięcy przy zastosowaniach przekraczających 1 000 godzin spawania rocznie. Oszczędności związane z materiałami eksploatacyjnymi — brak elektrod wolframowych oraz redukcja zużycia drutu dodatkowego o 50–70 % — zapewniają dodatkowe, powtarzalne oszczędności.
Czy maszyna do spawania laserowego może również służyć do czyszczenia laserowego?
Niektóre systemy dwufunkcyjne oferują zarówno tryb spawania, jak i czyszczenia laserowego poprzez dostosowanie parametrów wiązki. Specjalistyczne systemy do czyszczenia laserowego wykorzystują inne optykę i wzorce skanowania zoptymalizowane pod kątem usuwania zanieczyszczeń. Połączenie obu funkcji w jednej maszynie wiąże się z kompromisem w zakresie wydajności każdej z nich — oddzielne systemy zapewniają lepsze rezultaty w zastosowaniach produkcyjnych o dużym natężeniu.