
 EN



La fisica della luce come strumento di giunzione
A macchina per Saldatura Laser converte l'energia elettrica in un fascio concentrato di luce che fonde il metallo all'interfaccia del giunto, creando un legame per fusione quando il materiale fuso solidifica. A differenza della saldatura ad arco — che utilizza un arco elettrico tra elettrodo e pezzo in lavorazione — o della saldatura a resistenza — che fa passare corrente attraverso i componenti stessi — la saldatura laser trasferisce energia senza contatto fisico, mediante un fascio focalizzato con un diametro compreso tra 0,05 e 0,5 mm.
La densità di energia nel punto focale raggiunge 1–10 MW/cm², sufficiente per vaporizzare il metallo in pochi microsecondi. Quando il fascio colpisce il pezzo in lavorazione, la superficie assorbe circa il 60–80% dell’energia incidente alle lunghezze d’onda dei laser a fibra (1064 nm per la maggior parte dei sistemi industriali). L’energia assorbita genera una pozza fusa — la pozza di saldatura — che solidifica alle spalle del fascio in avanzamento, formando la cordone di saldatura. La zona termicamente affetta (HAZ) — dove le proprietà del materiale cambiano senza fusione — si estende soltanto da 0,1 a 2 mm rispetto alla linea centrale della saldatura, rispetto ai 2–10 mm della saldatura TIG. Questa ristretta HAZ riduce al minimo la deformazione e preserva le proprietà del materiale nel metallo circostante.
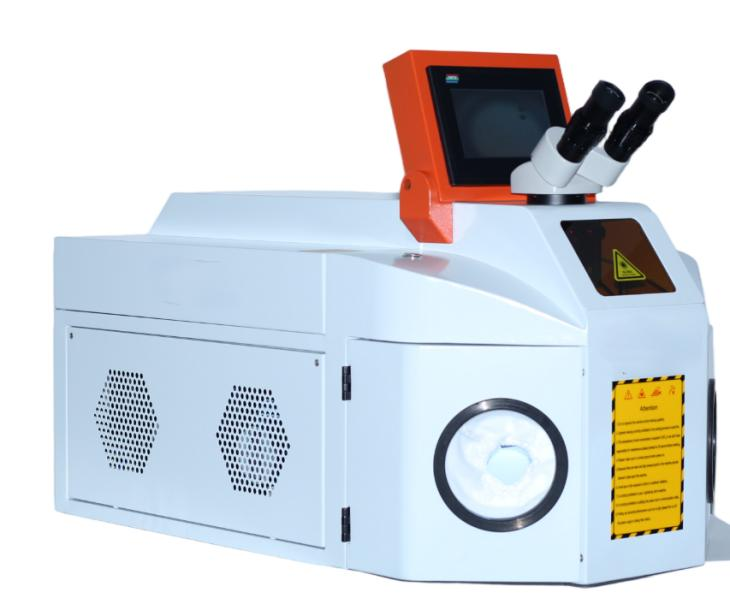
Un produttore di gioielli che realizza anelli di fidanzamento su misura ha adottato un laser desktop da 150 W macchina per Saldatura Laser sostituire la saldatura con cannello a gas precedentemente utilizzata per la regolazione della misura degli anelli e la riparazione delle griffe. Il metodo con cannello riscaldava l’intera fascia dell’anello fino alla temperatura di saldatura, richiedendo una nuova lucidatura per rimuovere la discolorazione causata dal calore e, occasionalmente, allentando le montature delle pietre adiacenti a causa dell’espansione termica. Il diametro del fascio laser di 0,2 mm ha permesso al saldatore di aggiungere il materiale d’apporto con precisione esclusivamente sul giunto, senza riscaldare la struttura circostante. Il tempo necessario per la pulizia post-saldatura si è ridotto di circa il 70% e l’eliminazione della fiamma libera in laboratorio ha consentito di eliminare il sovrapprezzo assicurativo contro gli incendi che lo studio stava pagando.
Modalità e applicazioni della saldatura laser
Saldatura in modalità conduzione
Saldatura in modalità di conduzione — in cui il laser riscalda la superficie e il calore si diffonde nel materiale per creare la pozza di saldatura — opera a densità di potenza inferiori a circa 10⁶ W/cm². Il cordone di saldatura è ampio e poco profondo, con un rapporto di aspetto (profondità/larghezza) di circa 0,5–1,0. La saldatura in modalità di conduzione è adatta per materiali sottili (0,1–1 mm), applicazioni che richiedono un aspetto uniforme del cordone e materiali sensibili alla formazione di fessurazioni a causa di elevati tassi di raffreddamento.
La macchina da tavolo macchina per Saldatura Laser utilizzata nella produzione di componenti elettronici e gioielli opera principalmente in modalità di conduzione. Una velocità di saldatura di 10–20 mm/s produce cordoni larghi 0,5–1,5 mm su acciaio inossidabile, alluminio, titanio e metalli preziosi. La minore densità di potenza elimina l’instabilità della cavità (keyhole) che può causare porosità in applicazioni sensibili alla conduzione, come la sigillatura ermetica di involucri elettronici, dove un singolo poro nel cordone di saldatura comporta il fallimento del test di tenuta.
Saldatura in modalità keyhole
A densità di potenza superiori a 10⁶ W/cm², il laser vaporizza il metallo al centro del fascio, creando una cavità stretta — la 'keyhole' — circondata da metallo fuso. La 'keyhole' funge da trappola per la radiazione del corpo nero, assorbendo quasi il 100% dell’energia del fascio incidente grazie a molteplici riflessioni all’interno della cavità. Questa modalità di penetrazione profonda consente rapporti di aspetto del cordone di saldatura compresi tra 5:1 e 10:1, unendo materiali fino a 10 mm di spessore in un unico passaggio, senza la necessità di sovrapposizioni multiple richieste dalla saldatura ad arco.
I sistemi portatili di saldatura a laser a fibra da 1.000–3.000 W portano la capacità di saldatura a 'keyhole' su applicazioni che in precedenza richiedevano automazione fissa. L’operatore impugna una testa di saldatura del peso di 1–2 kg che trasmette il fascio focalizzato tramite un cavo in fibra ottica flessibile proveniente dall’armadio della sorgente laser. Il design portatile consente la saldatura di grandi componenti, riparazioni in campo e fabbricazione strutturale che non possono essere inserite all’interno di un’area di saldatura fissa.
Confronto con Metodi Tradizionali di Saldatura
L'input termico differenzia la saldatura laser dai processi ad arco. La saldatura TIG deposita circa 500–2.000 J/mm di lunghezza di saldatura. La saldatura laser deposita 50–300 J/mm, ovvero circa 5–10 volte meno energia per unità di lunghezza. Il ridotto input termico comporta minori deformazioni, raffreddamento più rapido e la possibilità di saldare in prossimità di componenti sensibili al calore che verrebbero danneggiati dalla saldatura ad arco.
Per materiali sottili (0,5–2 mm), la velocità di saldatura laser di 500–2.000 mm/min supera quella della saldatura TIG (100–300 mm/min) di un fattore compreso tra 3 e 7 volte. Questo vantaggio in termini di velocità diminuisce su materiali con spessore superiore a circa 4 mm, dove potrebbero essere necessarie più passate laser o processi ibridi laser-ad arco. Il punto di pareggio in termini di produttività dipende dallo spessore del materiale, dalla configurazione del giunto e dal fatto che la rettifica post-saldatura — notevolmente ridotta nella saldatura laser grazie al minimo schizzo — sia inclusa nel calcolo del tempo totale di processo.
Domande frequenti
Quali materiali può unire una macchina per saldatura laser?
I saldatori a laser a fibra uniscono acciaio, acciaio inossidabile, alluminio, titanio, rame, ottone e leghe di nichel. È possibile eseguire la saldatura di metalli dissimili — ad esempio acciaio su rame o acciaio inossidabile su titanio — utilizzando il materiale d’apporto appropriato e ottimizzando i parametri. I metalli riflettenti, come il rame e l’alluminio, richiedono una protezione contro la retro-riflessione alla sorgente laser.
Qual è lo spessore massimo che la saldatura laser può penetrare in un singolo passaggio?
I laser a fibra da 1.500–3.000 W raggiungono una penetrazione di 2–4 mm in modalità keyhole sull’acciaio. Sistemi multi-kilowatt da 6.000–10.000 W consentono una penetrazione monopassaggio di 8–12 mm. Per spessori superiori, la saldatura ibrida laser-arc combina la penetrazione del laser con la deposizione del materiale d’apporto dell’arco per la giunzione di sezioni spesse.
La saldatura laser è sicura per gli operatori anche in assenza di una completa protezione a tenuta?
I sistemi di saldatura laser portatili richiedono occhiali protettivi per la sicurezza laser, classificati per la specifica lunghezza d’onda (OD 5+ a 1064 nm), abbigliamento protettivo e un’area di accesso controllato. I sistemi a completo incapsulamento di Classe 1 contengono il fascio all’interno di un alloggiamento opaco alla luce e non richiedono alcun dispositivo di protezione individuale. La classificazione di sicurezza dipende dalla progettazione del sistema, non dalla potenza del laser.
Quale formazione è richiesta per l’operazione della saldatura laser?
La saldatura laser portatile richiede da 2 a 5 giorni di formazione, che coprono il controllo del fascio, la selezione dei parametri e i protocolli di sicurezza. I sistemi fissi da banco con fascio fisso richiedono una formazione simile, con particolare enfasi sulla progettazione dei dispositivi di fissaggio e sulla programmazione del movimento. L’esperienza pregressa nella saldatura accelera l’apprendimento, ma non è obbligatoria. Tianyu Laser fornisce una formazione di installazione e di utilizzo della durata di 2–3 giorni contestualmente alla consegna dell’attrezzatura.
Come si confronta il costo della saldatura laser con quello della saldatura TIG?
I costi delle attrezzature per saldatura laser variano da 5.000 a 25.000 USD, rispetto ai 500–3.000 USD per la saldatura TIG. I guadagni in produttività del lavoro — velocità di saldatura 3–5 volte superiore e finitura post-saldatura ridotta del 70% — consentono di recuperare il sovrapprezzo dell’attrezzatura entro 12–24 mesi per applicazioni che richiedono oltre 1.000 ore annue di saldatura. I risparmi sui consumabili — assenza di elettrodi in tungsteno e riduzione del 50–70% del consumo di filo d’apporto — generano ulteriori risparmi ricorrenti.
Una macchina per saldatura laser può eseguire anche la pulizia laser?
Alcuni sistemi a doppia funzione offrono sia la modalità di saldatura che quella di pulizia, regolando i parametri del fascio. I sistemi dedicati alla pulizia laser utilizzano ottiche e schemi di scansione differenti, ottimizzati per la rimozione di contaminanti. Combinare entrambe le funzioni in un’unica macchina comporta un compromesso sulle prestazioni di ciascuna: sistemi separati garantiscono risultati migliori per applicazioni produttive intensive.